 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/28
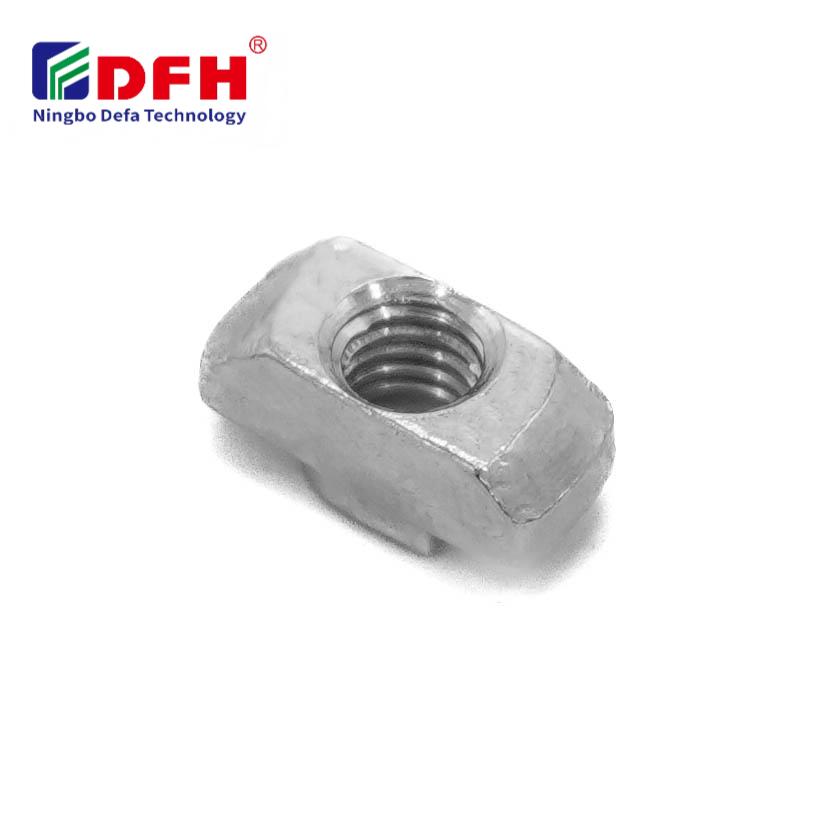
Инсталирането на Т орех правилният монтаж е от решаващо значение за създаването на надеждни връзки в алуминиеви профили, машинни сглобки и модулни рамкови системи. Въпреки простия си външен вид грешките при монтажа на Т-навертки се срещат често в промишлени и производствени среди, което води до люспене на връзките, неуспех при сглобяването и скъпо струващи повторни работи. Разбирането на най-често срещаните грешки може да спести време, да намали отпадъците от материали и да гарантира структурната цялост в критични приложения. Това ръководство идентифицира основните подводни камъни, с които се сблъскват техниците, инженерите и екипите за сглобяване по време на монтажа на Т-навертки, и предлага практически решения за тяхното предотвратяване.

Функцията на резбовата втулка на T-навойката напълно зависи от правилното й поставяне, подравняване и техника на закрепване. Когато процедурите за инсталиране се извършват набързо или не са добре разбрани, фурнитурата за закрепване не изпълнява предназначението си, което компрометира цялата сглобка. В тази статия се разглеждат най-често срещаните грешки при инсталиране на T-навойки, последствията от всяка грешка и проверени методи за постигане на правилна инсталация всеки път. Чрез усвояване на тези принципи екипите могат да подобрят качеството на сглобките, да намалят простоите и да удължат експлоатационния живот на оборудването си.
Един от най-често пренебрегваните грешки при монтажа е неочистването на канала за монтаж на гайката с Т-образен профил преди поставянето ѝ. Прах, мръсотия, метални стружки и оксидни остатъци се натрупват в пазовете на алуминиевите профили по време на съхранение, транспортиране или предишни монтажни работи. Тези замърсители попречват на гайката с Т-образен профил да легне плътно до стените на паза, създавайки зазори, които позволяват странично преместване и завъртане под товар. Правилната подготовка на паза и гайката изисква почистване с четка или с компресиран въздух преди всяко поставяне на гайка с Т-образен профил. Този основен етап е бърз, но критичен, тъй като замърсяването компрометира всички последващи стъпки при монтажа.
Друга честа грешка е монтирането на Т-навертка, без предварително да се потвърди, че размерите на паза съответстват на спецификациите на фиксиращата арматура. Алуминиевите профили се предлагат в различни широчини и дълбочини на пазовете, а всеки модел Т-навертка е предназначен за конкретен профил на паз. Използването на Т-навертка с неподходящ размер я оставя твърде люспеста или я принуждава да бъде втъкната в паза с излишно налягане – и в двата случая се получава несъосност. Преди да започнете сглобяването, измерете отвора на паза и го съпоставете с техническата документация на Т-навертката. Тази проверка отнема секунди и предотвратява разочарованието от откриването на несъвместимост по време на сглобяването.
Резбовата втулка в центъра на Т-навоя изисква внимателно завинтване на болта, за да функционира правилно. Честа грешка е вкарването на болта под ъгъл или с недостатъчна първоначална праволинейност, което води до кръстосана резба. Кръстосаната резба поврежда вътрешната резба на резбовата втулка, поради което е невъзможно да се постигне правилният момент на стягане или се получава люспесто съединение, което се разхлабва при вибрации. Винаги започвайте вкарването на болта перпендикулярно на лицето на Т-навоя и завинтвайте ръчно през първите няколко завоя, за да осигурите правилна осева подравненост. Щом ръчното завинтване стане гладко и подравнено, може безопасно да се приложи механичен момент.
Преумереното затегане е една от най-опасните грешки при монтажа. Много техници затягат болтовете, докато усетят силно съпротивление, като предполагат, че максималната сила гарантира максимална сигурност. Този подход изважда резбата на вградените резбови втулки, поради което болтът остава люспест, въпреки че изглежда здраво фиксиран. Фиксиращите елементи губят способността си да задържат, а съединението се разрушава при вибрации, термични цикли или динамични натоварвания. Вместо това прилагайте момент постепенно до указаната стойност, като използвате калибриран динамометричен ключ. За T-гайките в алуминиеви профили умереният и последователен момент осигурява както сигурност, така и продължителен живот на резбата.
Когато се монтират няколко Т-гайки по една и съща паза, често възникват грешки в разстоянията между тях. Поставянето им твърде близо една до друга намалява структурната твърдост на сглобката и концентрира напрежението в определени точки, вместо да разпределя товара равномерно. Недостатъчното разстояние също затруднява изваждането им при необходимост от поддръжка или пренареждане. В практиката на отрасъла се препоръчва, когато е възможно, да се запази минимално разстояние от поне една ширина на паза между съседни Т-гайки. Това просто правило подобрява разпределението на товара, улеснява бъдещите корекции и намалява риска от повреда в сглобката с пазови гайки.
Ориентацията на Т-навивката в паза значително влияе върху производителността, но много монтажници отделят недостатъчно внимание на този етап. Всяка конструкция на Т-навивка има специфична ориентация, която поставя резбовата втулка за оптимално поемане на натоварването. Монтирането на Т-навивката с главата надолу, с неправилно завъртане или с отвора за болт, насочен в грешна посока, намалява нейната способност да поема натоварване и може да доведе до пълен отказ на цялата система за фиксиране. Преди започване на работата се препоръчва да се провери монтажната схема, предоставена за продукта Т-навивка. Проверката на ориентацията отнема само няколко секунди, но предотвратява пълен отказ на сглобяването.
Ако Т-навертката е заклещена в паза, нанесете малко проникващо масло, за да омекнете корозията или натрупаното лепило, след което леко почукајте по навертката с гумен чук, за да се развали връзката. Не удряйте силно и не прилагайте излишна сила, тъй като това може да повреди навертката или стените на паза. Щом започне движение, извадете Т-навертката бавно, като поддържате леко налягане. Ако болтът остане в резбовата втулка, извийте го напълно, преди да опитате изваждането. При бъдещи монтажи използвайте сух графитен смазочен материал или ПТФЕ лента върху плъзгащите повърхности, за да се предотврати заклещване.
Повреденият резбов вграден елемент обикновено показва следните признаци: болтът се върти свободно, без да се стяга, болтът изведнъж потъва по-дълбоко в отвора без съпротива или се чува скърцащ или трошлив звук по време на нарезането. Ако се сблъскате с който и да е от тези симптоми, незабавно спрете и извадете болта. Опитайте се да нарезете болта ръчно, за да потвърдите проблема. Ако проблемът продължи, резбовият вграден елемент е повреден и T-гайката трябва да бъде заменена. Затова започването на инсталирането с ръчно нарезане и избягването на прекомерен момент на затягане предотвратяват повреждането още от самото начало.
T-навинтванията са специфични за профила и не трябва да се смесват между различни системи на пази. T-навинтване, проектирано за алуминиев профил 4040, няма да се монтира правилно в пази 4545 или 2020, което води до неточна подравняване или слабо закрепване на фурнитурата. Винаги проверявайте дали комплектът ви от пазови гайки и техническите характеристики на T-навинтванията съвпадат точно преди монтаж. Възможно е да има кръстосана съвместимост между определени семейства профили, но това никога не трябва да се приема като даденост. Проверката на продуктовата документация отнема само няколко секунди и гарантира надеждната работа на фурнитурата през целия ѝ експлоатационен живот.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

