 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/28
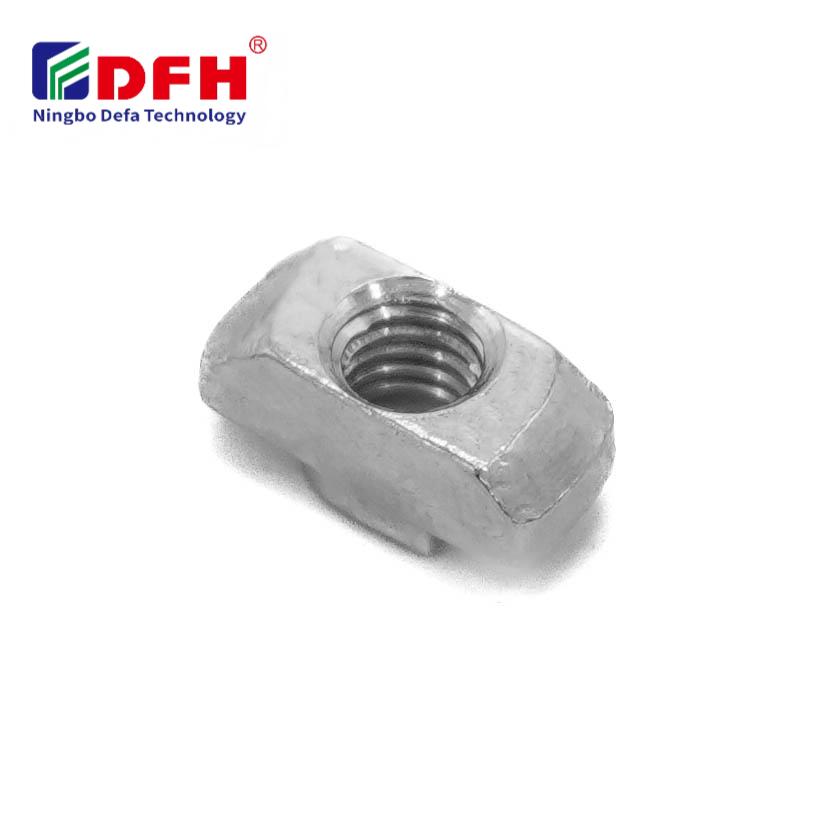
एक बाथटब लगाना टी नट सही ढंग से स्थापित करना एल्युमिनियम प्रोफ़ाइल, मशीनरी असेंबली और मॉड्यूलर फ्रेमिंग प्रणालियों में विश्वसनीय कनेक्शन बनाने के लिए आवश्यक है। इनके सरल दिखने के बावजूद, टी नट स्थापना की गलतियाँ औद्योगिक और विनिर्माण वातावरण में अक्सर होती हैं, जिससे ढीले कनेक्शन, असेंबली विफलताएँ और महँगा पुनर्कार्य होता है। सबसे आम गलतियों को समझना समय बचाने, सामग्री के अपव्यय को कम करने और महत्वपूर्ण अनुप्रयोगों में संरचनात्मक अखंडता सुनिश्चित करने में सहायता कर सकता है। यह मार्गदर्शिका उन प्रमुख गलतियों की पहचान करती है जिनका सामना तकनीशियन, इंजीनियर और असेंबली टीमें टी नट स्थापना के दौरान करती हैं, तथा उन्हें रोकने के लिए व्यावहारिक समाधान प्रदान करती है।

टी नट का थ्रेडेड इन्सर्ट फ़ंक्शन पूरी तरह से उचित सीटिंग, संरेखण और फ़ास्टनिंग तकनीक पर निर्भर करता है। जब इंस्टालेशन प्रक्रियाओं को जल्दबाज़ी में किया जाता है या उनकी सही समझ नहीं होती, तो फ़ास्टनिंग हार्डवेयर अपने डिज़ाइन के अनुसार काम नहीं कर पाता, जिससे पूरी असेंबली की विश्वसनीयता कम हो जाती है। इस लेख में सबसे आम टी नट इंस्टालेशन गलतियों, प्रत्येक त्रुटि के परिणामों और हर बार सही इंस्टालेशन प्राप्त करने के लिए सिद्ध तरीकों की चर्चा की गई है। इन सिद्धांतों को सीखकर टीमें असेंबली की गुणवत्ता में सुधार कर सकती हैं, डाउनटाइम को कम कर सकती हैं और अपने उपकरणों के सेवा जीवन को बढ़ा सकती हैं।
स्थापना की सबसे अधिक उपेक्षित त्रुटियों में से एक है टी नट डालने से पहले स्लॉट नट असेंबली चैनल की सफाई न करना। भंडारण, हैंडलिंग या पिछले असेंबली कार्य के दौरान एल्युमीनियम प्रोफ़ाइल के स्लॉट्स में धूल, मिट्टी, धातु के छीले और ऑक्साइड अवशेष जमा हो जाते हैं। ये दूषक टी नट को स्लॉट की दीवारों के साथ समतल रूप से बैठने से रोकते हैं, जिससे भार के तहत पार्श्व गति और घूर्णन के लिए अंतराल बन जाते हैं। उचित स्लॉट नट असेंबली तैयारी के लिए टी नट डालने से पहले ब्रश या संपीड़ित वायु के द्वारा सफाई आवश्यक है। यह मूल कदम त्वरित है, लेकिन अत्यंत महत्वपूर्ण है, क्योंकि दूषण बाद के सभी स्थापना चरणों को कमजोर कर देता है।
एक अन्य सामान्य गलती T नट को स्थापित करना है, बिना पहले यह पुष्टि किए कि स्लॉट के आयाम फास्टनिंग हार्डवेयर के विनिर्देशों के साथ मेल खाते हैं। एल्यूमीनियम प्रोफाइल्स विभिन्न स्लॉट चौड़ाई और गहराई के साथ आते हैं, और प्रत्येक T नट मॉडल को एक विशिष्ट स्लॉट प्रोफाइल के लिए डिज़ाइन किया गया है। गलत आकार के T नट का उपयोग करने से वह बहुत ढीला हो जाता है या अत्यधिक दबाव के साथ स्लॉट में धकेला जाता है, जिससे दोनों ही स्थितियों में असंरेखण होता है। असेंबली शुरू करने से पहले, स्लॉट के खुले हिस्से को मापें और उसे T नट उत्पाद दस्तावेज़ीकरण के साथ संदर्भित करें। यह पुष्टि कुछ सेकंड में पूरी हो जाती है और असेंबली के बीच में असंगतता की खोज के कष्ट से बचाती है।
टी नट के केंद्र में स्थित धागेदार इंसर्ट को उचित रूप से कार्य करने के लिए बोल्ट को सावधानीपूर्वक जोड़ना आवश्यक है। एक सामान्य गलती बोल्ट को कोण पर या प्रारंभ में पर्याप्त सीधेपन के बिना डालना है, जिससे धागा गलत तरीके से चढ़ जाता है। धागा गलत तरीके से चढ़ने से धागेदार इंसर्ट के आंतरिक धागे क्षतिग्रस्त हो जाते हैं, जिससे उचित टॉर्क प्राप्त करना असंभव हो जाता है या कंपन के तहत विफल होने वाला ढीला कनेक्शन बन जाता है। हमेशा बोल्ट को टी नट के फलक के लंबवत डालना शुरू करें और पहले कुछ चक्करों के लिए हाथ से धागा चढ़ाएँ ताकि सीधी संरेखण सुनिश्चित हो सके। जब हाथ से धागा चढ़ाना चिकना और संरेखित महसूस होने लगे, तो सुरक्षित रूप से यांत्रिक टॉर्क लगाया जा सकता है।
अत्यधिक कसाव एक ऐसी स्थापना त्रुटि है जो सबसे अधिक क्षति पहुँचाती है। कई तकनीशियन बोल्ट्स को तब तक कसते हैं जब तक उन्हें मज़बूत प्रतिरोध महसूस नहीं होता, यह मानते हुए कि अधिकतम बल से अधिकतम सुरक्षा सुनिश्चित होगी। इस दृष्टिकोण से धागे वाले इन्सर्ट के धागे नष्ट हो जाते हैं, जिससे बोल्ट ढीला रह जाता है, हालाँकि वह मज़बूत लगता है। फास्टनिंग हार्डवेयर की पकड़ की क्षमता समाप्त हो जाती है, और जोड़ कंपन, तापीय चक्र या गतिशील भार के अधीन होने पर विफल हो जाता है। इसके बजाय, एक कैलिब्रेटेड टॉर्क व्रेंच का उपयोग करके निर्दिष्ट मान तक धीरे-धीरे टॉर्क लगाएँ। एल्युमीनियम प्रोफाइल्स में टी नट्स के लिए, मध्यम और सुसंगत टॉर्क न केवल सुरक्षा प्रदान करता है, बल्कि धागों की दीर्घायु भी सुनिश्चित करता है।
जब एक ही स्लॉट के बादल एकाधिक टी नट्स स्थापित किए जाते हैं, तो अक्सर स्पेसिंग त्रुटियाँ होती हैं। उन्हें बहुत करीब रखने से असेंबली की संरचनात्मक कठोरता कम हो जाती है और भार का वितरण समान नहीं हो पाता, बल्कि विशिष्ट बिंदुओं पर तनाव केंद्रित हो जाता है। अपर्याप्त स्पेसिंग के कारण रखरखाव या पुनर्व्यवस्था की आवश्यकता पड़ने पर उन्हें निकालना भी कठिन हो जाता है। उद्योग के मानक अभ्यास में, यदि संभव हो तो आसन्न टी नट्स के बीच कम से कम एक स्लॉट चौड़ाई की न्यूनतम दूरी बनाए रखने की सिफारिश की जाती है। यह सरल दिशानिर्देश भार वितरण में सुधार करता है, भविष्य में समायोजन को सुगम बनाता है और स्लॉट नट असेंबली में विफलता के जोखिम को कम करता है।
टी नट का स्लॉट के अंदर अभिविन्यास प्रदर्शन को काफी प्रभावित करता है, फिर भी कई स्थापना कर्ता इस चरण पर पर्याप्त ध्यान नहीं देते हैं। प्रत्येक टी नट डिज़ाइन में एक विशिष्ट अभिविन्यास होता है जो धागेदार इन्सर्ट को आदर्श भार संभाल के लिए स्थित करता है। यदि टी नट को उल्टा स्थापित किया जाए, गलत दिशा में घुमाया जाए, या बोल्ट के छिद्र को गलत दिशा में मोड़ा जाए, तो इसकी भार वहन क्षमता कमज़ोर हो जाती है और पूरे फास्टनिंग हार्डवेयर प्रणाली की विफलता हो सकती है। कार्य शुरू करने से पहले टी नट उत्पाद के साथ प्रदान किए गए स्थापना आरेख को संदर्भित करें। अभिविन्यास की पुष्टि करने में केवल कुछ सेकंड लगते हैं, लेकिन यह पूरी असेंबली की विफलता को रोकता है।
अगर टी नट स्लॉट में फँस गया है, तो जंग या चिपकने वाले पदार्थ को ढीला करने के लिए थोड़ा सा पैनिट्रेटिंग ऑयल लगाएँ, फिर बंधन तोड़ने के लिए रबर के मैलेट से धीरे-धीरे नट को टैप करें। ज़ोर से नहीं मारें और अत्यधिक बल का उपयोग न करें, क्योंकि इससे नट या स्लॉट की दीवारों को नुकसान हो सकता है। जैसे ही नट हिलने लगे, हल्का दबाव बनाए रखते हुए उसे धीरे-धीरे बाहर निकालें। यदि बोल्ट थ्रेडेड इंसर्ट के अंदर ही रह गया है, तो निकालने का प्रयास करने से पहले उसे पूरी तरह से बाहर निकाल लें। भविष्य में किए जाने वाले स्थापना कार्यों में सर्पण सतहों पर शुष्क ग्रेफाइट लुब्रिकेंट या पीटीएफई टेप का उपयोग करना चाहिए, ताकि चिपकने की समस्या न हो।
क्षतिग्रस्त थ्रेडेड इन्सर्ट में आमतौर पर ये लक्षण दिखाई देते हैं: बोल्ट बिना कसे हुए स्वतंत्र रूप से घूमता है, बोल्ट अचानक बिना किसी प्रतिरोध के छेद में गहराई में गिर जाता है, या थ्रेडिंग के दौरान कर्कश या फटने की आवाज़ आती है। यदि आपको इनमें से कोई भी लक्षण दिखाई दे, तो तुरंत रुक जाएँ और बोल्ट को निकाल लें। समस्या की पुष्टि करने के लिए बोल्ट को हाथ से फिर से थ्रेड करने का प्रयास करें। यदि समस्या बनी रहती है, तो थ्रेडेड इन्सर्ट क्षतिग्रस्त है और टी नट को बदलना आवश्यक है। यही कारण है कि स्थापना शुरू करते समय हाथ से थ्रेड करना और अत्यधिक टॉर्क से बचना पहले से ही क्षति को रोकता है।
टी नट्स प्रोफ़ाइल-विशिष्ट होते हैं और विभिन्न स्लॉट प्रणालियों के बीच मिलाए नहीं जाने चाहिए। 4040 एल्युमीनियम प्रोफ़ाइल के लिए डिज़ाइन किया गया एक टी नट 4545 या 2020 स्लॉट्स में ठीक से फिट नहीं होगा, जिससे संरेखण में त्रुटि या फास्टनिंग हार्डवेयर कनेक्शन में ढीलापन आ सकता है। स्थापना से पहले हमेशा सुनिश्चित करें कि आपकी स्लॉट नट असेंबली और टी नट के विनिर्देश बिल्कुल मेल खाते हैं। कुछ प्रोफ़ाइल परिवारों के बीच क्रॉस-संगतता मौजूद हो सकती है, लेकिन इसे कभी भी मानकर नहीं चलना चाहिए। उत्पाद दस्तावेज़ीकरण की जाँच करने में कुछ ही क्षण लगते हैं और यह सुनिश्चित करता है कि आपका फास्टनिंग हार्डवेयर अपने सेवा जीवन भर विश्वसनीय रूप से काम करे।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

