 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/29
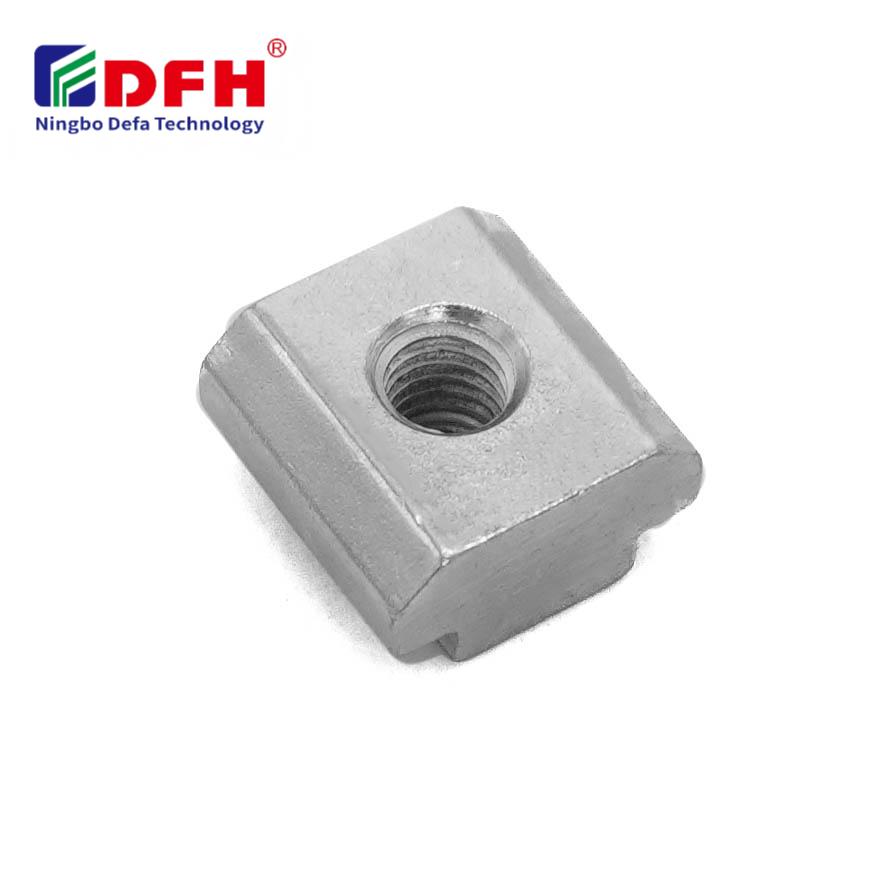
Средите с висока вибрация представляват едно от най-изискващите експлоатационни условия за промишлени фиксиращи елементи и структурни съединения. Въпросът дали Съединители за плочи може да понася високи вибрации — този въпрос не може да се отговори просто с „да“ или „не“. Отговорът зависи от проектните спецификации, материалните свойства, метода на монтиране и точния профил на вибрациите в конкретното приложение. Вибрационното напрежение може да предизвика разхлабване на фиксиращите елементи, умора на метала и преждевременно повреждане, ако системата за свързване не е проектирана да издържа такива изисквания. Разбирането на начина, по който съвременните структурни фиксиращи решения функционират при циклично натоварване и осцилиращи сили, е от решаващо значение за инженери, специалисти по поддръжка и екипи за набавки, работещи в аерокосмическата, автомобилната, промишлената машиностроителна и възобновяемата енергетична сфера.
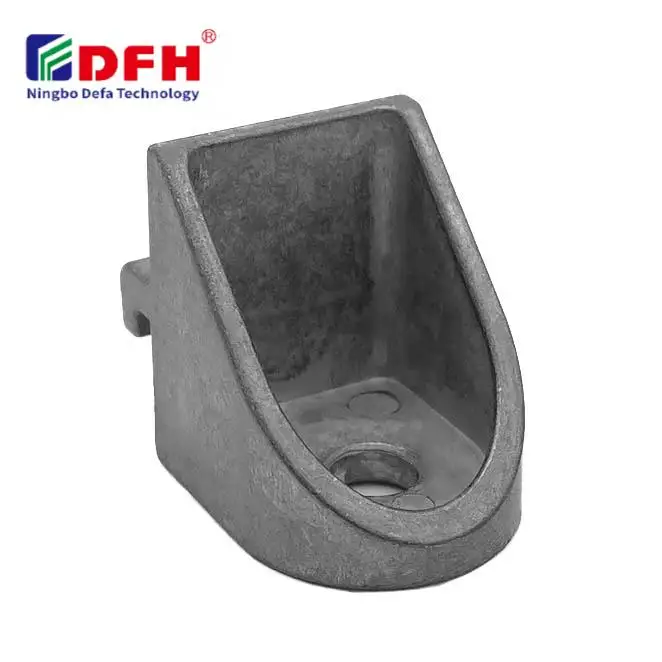
Способността на плочестите съединители да понасят вибрации зависи в голяма степен от начина, по който са произведени, закрепени и поддържани компонентите на носещия възел. Модулните системи за съединяване, проектирани с оглед устойчивост срещу вибрации, включват специфични характеристики като контргайки, съставки за фиксиране на резбата, протоколи за предварително напрягане и толеранс за прецизно подравняване. Съвременните плочести съединители, използвани в решения за структурно закрепване, са проектирани така, че да разпределят вибрационните сили върху по-голяма контактна площ, намалявайки концентрацията на напрежение и предотвратявайки механизми за разхлабване, които традиционно компрометират цялостта на съединението. В тази статия се разглеждат характеристиките на вибрационната производителност на съвременните плочести съединители, инженерните фактори, влияещи върху тяхната надеждност, практически препоръки за монтаж и реални приложения, в които тези компоненти показват отлични резултати или изискват допълнителни проектни мерки.
Съединителите за плочи се отличават в среди с циклично натоварване, когато са проектирани специално за устойчивост срещу вибрации. Основният принцип е, че добре проектираната съединителна плоча разпределя вибрационните сили по множество точки на свързване едновременно, вместо да концентрира напрежението върху един-единствен фастер. Съединителните компоненти, изработени от висококачествени материали с постоянни металургични свойства, показват по-висока устойчивост на умора в сравнение с по-нискокачествените алтернативи. Съвременните структурни фастерни решения включват повърхностни обработки като цинково покритие, пясъчно пръскане или специализирани покрития, които подобряват устойчивостта на основния материал към умора чрез намаляване на повърхностните дефекти и точките на начално напрежение. Когато честотите на вибрация съвпаднат с естествената резонансна честота на сборката от съединителни плочи, системата може да усилва осцилациите, освен ако връзката не притежава достатъчни демпфиращи характеристики или геометрична твърдост за абсорбиране на енергия.
Съставът на материала на плочестите конектори директно влияе върху вибрационната производителност. Модулните системи за свързване, използващи високопрочна стомана, неръждаема стомана или специални сплави, демонстрират значително различни профили на устойчивост към вибрации в сравнение с чугун или материали от по-ниско качество. Устойчивостта на умора — максималното напрежение, което даден материал може да издържи безкрайно при циклично натоварване — обикновено е с 30–50 % по-ниска от крайната здравина при опън. Плочестите конектори, произведени от материали с високо съотношение на устойчивост на умора, запазват цялостта на свързването през милиони вибрационни цикли, без да се появява постоянна деформация или начало на пукнатини. Качеството на повърхностната обработка е също толкова важно; всяка микроскопична драскотина, включена примес или производствен дефект действа като точка на концентрация на напрежение, където пукнатините предимно се зарождат под въздействието на вибрации. Напредналите компоненти за носещи възли подлагат на строг контрол на качеството, включващ ултразвукова инспекция, магнитно-частична инспекция и потвърждение чрез опити на опън, за да се гарантира еднородността на материала и да се елиминират дефектните единици преди въвеждането им в експлоатация.
Правилното прилагане на предварително натоварване е единственият най-критичен фактор, определящ дали плочестите конектори могат успешно да понасят високи вибрации. Когато винтовете се затягат според правилната спецификация за предварително натоварване, силата на стискане създава триене, което противодейства на относителното движение между свързаните компоненти. При вибрации това предварително натоварено състояние постоянно се изпитва, тъй като цикличните напрежения се опитват да разделят връзката. Средствата за фиксиране на резбата, контргайките с пружинен ефект и винтовете с деформирана резба са неотменни компоненти на съвременните конструктивни решения за закрепване, специално проектирани за поддържане на предварителното натоварване в трептящи среди. Плочестите конектори, закрепени с еластични контргайки или химически свързани средства за фиксиране на резбата, показват значително по-ниски скорости на самостоятелно отслабване в сравнение с конвенционално закрепените връзки. Много индустриални приложения изискват проверка на предварителното натоварване след първоначалното стартиране — практика, известна като инспекция на затягането преди вибрационното натоварване, — за да се потвърди, че винтовете не са се изместили по време на критичния период на стартиране, когато преходните вибрации често достигат максимум.
Геометричната конфигурация на модулните системи за свързване фундаментално влияе върху вибрационната производителност. Плочестите съединители с по-големи повърхности на контакт, множество точки за закрепване и оптимизирани модели на разпределение на напреженията надвишават по ефективност по-простите конструкции с една или две точки за свързване при високи вибрации. Ръката на момента — разстоянието от точката на прилагане на товара до центъра на съединението — трябва да се минимизира чрез проектиране, за да се намалят огъващите напрежения, които са особено вредни при циклично натоварване. Компонентите на носещите възли с фасетирани ръбове, плавни закръглени преходи и премахнати остри ъгли намаляват коефициентите на концентрация на напреженията и подобряват уморния живот. Някои напреднали конструкции на плочести съединители включват елементи с деформационна способност, като еластомерни или пружинни компоненти, които абсорбират вибрационната енергия преди тя да достигне до винтовете, което удължава живота на компонентите. Анализът на крайни елементи (FEA) и изчислителният анализ на напреженията са станали стандартни инженерни практики, които позволяват на производителите да оптимизират геометрията на плочестите съединители специално за очакваните вибрационни профили още преди започването на прототипирането.
Качеството на монтажа директно определя дали плочестите конектори ще запазят структурната си цялост при вибрации. Решенията за структурно закрепване изискват монтаж с калибрирани динамометрични ключове — никога с ударни инструменти или ръчно затягане — за постигане на точната предварителна натовареност, необходима за устойчивост към вибрации. Чистотата на винтовете също е от съществено значение; замърсяване, чужди частици или корозия по повърхностите за съприкосновение намаляват действителната контактна площ и компрометират силата на стягане. Всеки винт в модулните системи за свързване трябва да се затяга в определена последователност, обикновено чрез алтернативно или радиално затягане от централна точка, за осигуряване на равномерно разпределение на товара и предотвратяване на неравномерна предварителна натовареност по цялата дължина на плочестия конектор. Документирането на параметрите на монтажа — включително стойностите на моментите, фотографии на последователността и измервания след затягането — предоставя базови данни за бъдещо поддръжка и диагностика. Много организации прилагат задължителни протоколи за инспекция при вибрации 24–48 часа след първоначалното пускане в експлоатация, за да се потвърди, че плочестите конектори не са се разхлабили по време на фазата на преходен отговор, когато амплитудите на вибрациите често достигат максимум.
Дългосрочната вибрационна производителност на плочестите конектори зависи от системни инспекции и програми за профилактично поддържане. Термографското изображение може да открива разхлабени фастони чрез идентифициране на локализирано топлинно отделяне в слабо затегнатите съединения – това е неразрушителен метод, който все по-често се прилага в системите за мониторинг на въртящи се машини и структурното здраве. Редовните визуални инспекции трябва да потвърждават, че главите на фастоните остават в една равнина с повърхността на плочестия конектор и не показват признаци на завъртане, корозия или окисляване. Компонентите на носещите възли трябва да се претеглят отново на интервали, препоръчани от производителя, особено след първоначалния експлоатационен период, когато обикновено настъпват релаксация поради пълзене и материална адаптация. Измерванията на тежестта на вибрацията с акселерометри осигуряват обективни данни дали нивата на вибрация остават в рамките на проектните спецификации; неочакваното увеличение на амплитудата на вибрацията често сигнализира за деградация на конектора преди настъпването на катастрофален отказ. Графиците за замяна при приложения с висока степен на безопасност трябва да бъдат предварително определени, а не да се прилага подходът „работи до отказ“, за да се гарантира, че плочестите конектори ще бъдат извадени от употреба преди да се образуват уморни пукнатини.
Стандартните плочести конектори обикновено издържат честоти на вибрациите от 0 Hz (статично състояние) до приблизително 20 kHz, макар ефективността им значително да намалява в диапазона 1–10 kHz, където често се проявяват резонансни честоти на материала. Модулните системи за свързване, проектирани за аерокосмически или автомобилни приложения, са разработени така, че да понасят специфичните честотни профили на съответните индустрии — типично 10–500 Hz за повечето наземни превозни средства и малко по-високи честоти за въртящи се машини. Фактическият лимит зависи от поддържането на предварителното натоварване, устойчивостта на материала към умора и геометричния дизайн, а не от фиксирана гранична честота. Компонентите на носещите връзки винаги трябва да се избират въз основа на действително измерения или прогнозиран вибрационен профил на конкретното приложение, а не въз основа на обобщени честотни диапазони.
Температурата значително влияе върху работата на плочестите съединители при вибрация, тъй като свойствата на материала се променят при термично циклиране. Повишени температури намаляват предела на текучест и умората на материала, докато термичното циклиране предизвиква разширение и свиване, което периодично намалява и възстановява предварителното натоварване в конструктивните фиксиращи решения. Релаксацията на предварителното натоварване се увеличава при повишени температури, тъй като материала на фиксиращия елемент постепенно извършва пълзене с течение на времето. Ниски температури намаляват пластичността и увеличават крехкостта, което може да ускори разпространението на пукнатини в плочестите съединители, които вече са подложени на вибрационно напрежение. Инженерите по проектиране трябва да проверяват спецификациите на плочестите съединители в целия работен температурен диапазон, често използвайки ускорени тестове за термично циклиране в комбинация с вибрационно натоварване, за да се симулират реални условия и да се потвърди надеждността.
Носещите възли трябва да се заменят според прогнозите на производителя за уморителния живот, записите за натрупана вибрационна експозиция или при установяване на видими повреди като пукнатини, постоянна деформация или корозия. Много отрасли установяват интервали за подмяна от 3–5 години за критичните плочести съединители в среда с висока вибрация, макар това да варира значително в зависимост от тежестта на приложението и наличните данни от мониторинг. Неразрушителните методи за изпитване, като ултразвуковото или магнитнопрашковото изследване, могат да откриват развиващи се уморителни пукнатини преди пълното разрушение, което позволява планирана подмяна по време на предварително определени прозорци за техническо обслужване, а не аварийни ремонти. За приложения с критично значение за безопасността обикновено се изисква подмяна преди достигане на прогнозираните граници на умора, за да се гарантира максималният резерв от надеждност.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

