 EN
Mis on alumiiniumprofiil ja kuidas see töötab?
2026/09/30
Ostke mitmekülgseid moodulipõhiseid raamistikke jaoks mõeldud alumiiniumprofileid. Õppige ekstrusioonimehaanikat, tugevus eeliseid ja korrosioonikindlust. Paluge täiendavaid andmeid.

2026/09/29
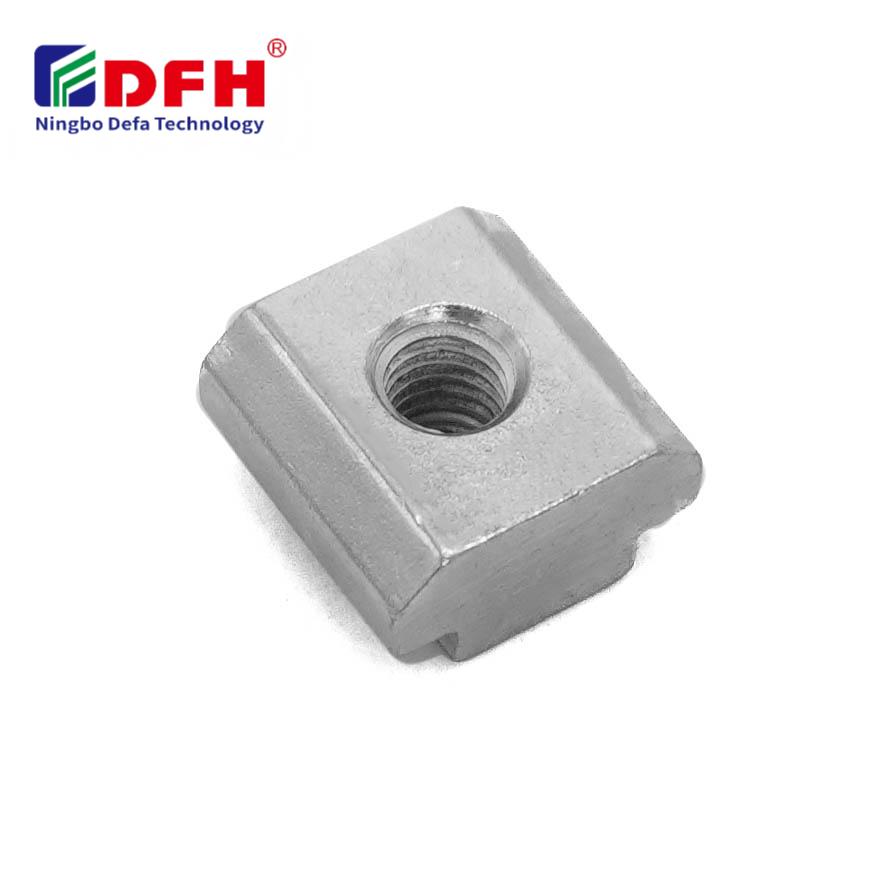
Kõrges vibratsioonis keskkonnad esitavad ühe suurima väljakutse tööstusliku kinnituse ja struktuuriliste ühenduste jaoks. Küsimus, kas Plaatühendajad võime kanda kõrgtugevust ei saa lihtsalt vastata „jah“ või „ei“. Selle asemel sõltub vastus disainispetsifikatsioonidest, materjalide omadustest, paigaldusmeetodist ja teie rakenduse täpsest vibratsiooniprofiilist. Vibratsioonist tingitud pinge võib põhjustada kinnituskoha lööbuma, metallipinnase väsimuse ja varajase ebaõnnestumise, kui ühendussüsteem ei ole nende nõudmiste jaoks projekteeritud. Moodsate struktuursete kinnituste käitumise mõistmine tsüklilise koormuse ja võnkumisjõudude mõjul on oluline inseneridele, hooldustegijatele ja ostutäpsustele lennundus-, autotööstus-, tööstusmasinatööstus- ja taastuvenergia valdkonnas.
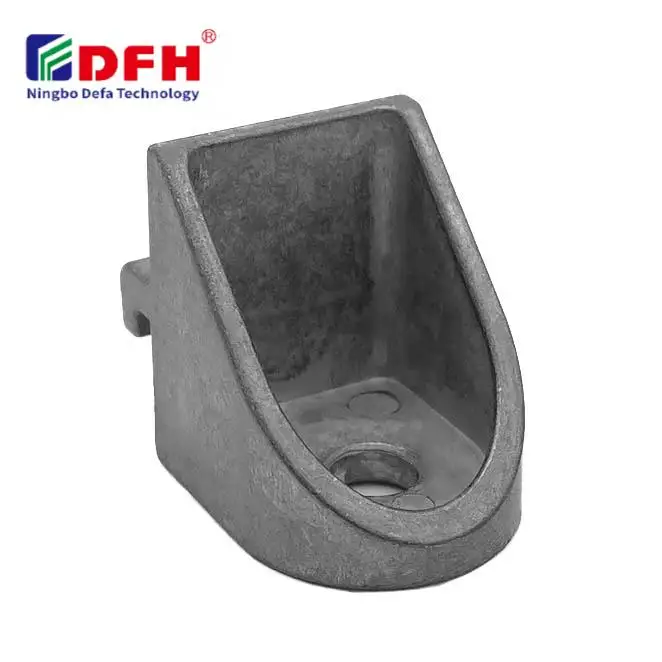
Plaatühendite võimekus vastu vibratsioonile sõltub suuresti sellest, kuidas toetavate ühenduskohtade komponente valmistatakse, kinnitatakse ja hooldatakse. Vibratsioonikindlad moodulülesanded sisaldavad konkreetseid omadusi, näiteks lukustusrohtud, lõikekinnituskogused, eelpingestamise protokollid ja täpselt seatud joondustolerantsid. Tänapäevased plaatühendid, mida kasutatakse struktuurilistes kinnitustes, on projekteeritud nii, et nad jaotavad vibratsioonijõud laiemale kontaktalale, vähendades pingekontsentratsiooni ning takistades tavaliselt ühenduse terviklikkust kahjustavaid löövaid mehhanisme. Selles artiklis uuritakse tänapäevaste plaatühendite vibratsioonitootlust, inseneritegureid, mis mõjutavad nende usaldusväärsust, praktilisi paigaldussoovitusi ning reaalsete rakendussituatsioonide näiteid, kus need komponendid eristuvad või nõuavad täiendavaid konstruktsioonilahendusi.
Plaatühendused on eriti tõhusad tsükliliste koormuste tingimustes, kui neid on spetsiaalselt projekteeritud vibratsioonikindlaks. Põhimõte on selles, et hästi disainitud plaatühendus jaotab sisenevad vibratsioonijõud ühtlasi mitme ühenduspunkti vahel, mitte keskendades pinge ühele kinnituselemendile. Kõrgkvaliteedilistest materjalidest ja ühtlasest metallurgilisest koostisest valmistatud koormuskandvad ühenduskomponendid näitavad paremat väsimuskindlust kui madalamat klassi alternatiivid. Kaasaegsed konstruktsioonikinnituslahendused kasutavad pinnakäsitlemismeetodeid, nagu tsinkimine, liivapihustamine või spetsiaalsed kattekihid, mis suurendavad alusmaterjali väsimustugevust, vähendades pinnavigadeid ja pingetekkekohti. Kui vibratsioonisagedused langevad kokku plaatühenduse komplekti loomuliku resonantsiga, saab süsteem oksillaatsioone võimendada, kui ühendus ei omaks piisavalt summutusomandeid või geomeetrilist jäikust energiat neelamiseks.
Plaatühenduste materjali koostis mõjutab otseselt vibratsioonikindlust. Moodulühendussüsteemid, mis kasutavad kõrge tugevusega terast, roostevaba terast või spetsialiseeritud sulameid, demonstreerivad oluliselt erinevaid vibratsioonikindluse profiile võrreldes valurauga või madalamat klassi materjalidega. Väsisidetugevus – maksimaalne pinge, mida materjal suudab vastu pidada lõputult tsüklilise koormuse all – on tavaliselt 30–50% madalam kui lõpptõmbetugevus. Kõrge väsisidetugevuse suhtega materjalidest valmistatud plaatühendused säilitavad ühenduse terviklikkuse miljonite vibratsioonitsüklite jooksul ilma püsiva deformatsioonita ega lõhede tekkimiseta. Pinnatöötluse kvaliteet on sama oluline; mis tahes mikroskoopilised kriimid, sisseteed või valmistusdefektid toimivad pingekontsentratsiooni punktideks, kus lõhed tekivad eelistatult vibratsiooni all. Edasijõudnud kandevate ühenduskomponentide kontrollimiseks rakendatakse põhjalikku kvaliteedikontrolli, sealhulgas ultrahelikontrolli, magnetosakeste kontrolli ja tõmbekontrolli, et tagada materjali ühtlus ja kõrvaldada defektseid üksusi enne kasutuselevõttu.
Õige eelkoormuse rakendamine on ainus kriitiliselt oluline tegur, mis määrab, kas plaadikinnitid saavad edukalt taluda kõrgtugevust. Kui kinnitusdetailid pingutatakse õigesse eelkoormusespetsifikatsiooni, teeb kinnitussurve tekkinud hõõrdeühendus ühendatud komponentide vahelise suhtelise liikumise vastu. Vibratsiooni korral testitakse seda eelkoormust pidevalt, kuna tsüklilised pinged püüavad ühendust lahti tõmmata. Kõverkujulised kinnitusdetailid, lukustusrohutid ja keemiliselt seotud kõverkujuliste kinnitusdetailide kinnitused on tänapäevaste struktuurikinnituslahenduste lahutamatu osa, mille eesmärk on säilitada eelkoormus võnkuvates keskkondades. Plaadikinnitid, mille kinnitus on tagatud elastsete lukustusrohutite või keemiliselt seotud kõverkujuliste kinnitusdetailide abil, näitavad oluliselt väiksemaid ise-lukustumise määrasid võrreldes tavapärase kinnitusviisiga ühendustega. Paljud tööstuslikud rakendused nõuavad eelkoormuse kontrollimist pärast esialgset käivitamist – seda nimetatakse eelvibratsiooniliseks pingutuskontrolliks – et kinnitada, et kinnitusdetailid ei ole libisenud kriitilisel käivitusperioodil, mil ajutised vibratsioonid sageli tippnevad.
Modulaarsete ühendussüsteemide geomeetriline konfiguratsioon mõjutab põhimõtteliselt vibratsioonitootlust. Plaadiühendajad, millel on suurem kokkupuutepindala, mitu kinnituspunkti ja optimeeritud pingete jaotumismuster, ületavad lihtsamaid ühe- või kahepunktilisi ühenduskonstruktsioone kõrgvibratsioonitingimustes. Momentarm – kaugus koormuse rakendamise kohast ühenduse keskkohani – tuleb projekteerimisel vähendada, et vähendada paindepingeid, mis on eriti kahjulikud tsüklilise koormuse korral. Koormust kandvad ühenduskomponendid, millel on teravnurksete servade asemel kalduvad servad, sujuvad raadiusüleminekud ja eemaldatud teravnurgad, vähendavad pingekontsentratsiooni tegureid ja parandavad väsimuseluiga. Mõned täiustatud plaadiühendajakujundused sisaldavad elastseid elemente või vedru elemente, mis neelavad vibratsioonenergiat enne, kui see jõuab kinnituste juurde, ning seega pikendavad komponentide eluiga. Lõplike elementide analüüs (FEA) ja arvutuslik pingeanalüüs on nüüd standardinseneripraktikad, mis võimaldavad tootjatel optimeerida plaadiühendajate geomeetriat konkreetsete oodatavate vibratsiooniprofiilide jaoks juba prototüübi loomise algusest enne.
Paigaldus kvaliteet määrab otse, kas plaadikontaktorid säilitavad struktuurilise terviklikkuse vibratsiooni mõjul. Struktuuriliste kinnituste lahenduste paigaldamisel tuleb kasutada kalibreeritud pöördemomendivõtmeid – mitte kunagi löökvõtmeid ega käepaigaldust – et saavutada täpne eelkoormuse spetsifikatsioon, mis on vajalik vibratsioonikindluse tagamiseks. Kinnitusdetailide puhtus on samuti ülioluline; saastumine, mustus või korrosioon kokkupuutuvatel pindadel vähendab tegelikku kontaktala ja kompromisseerib kinnituskraavi. Iga kinnitusdetail modulaarsetes ühendussüsteemides tuleb pingutada kindlas järjekorras, tavaliselt alternatiivselt või keskpunktist kiirgavalt, et tagada ühtlane koormuse jaotumine ja vältida ebakorrapärast eelkoormust plaadikontaktoris. Paigaldusparameetrite dokumenteerimine – sealhulgas pöördemomendid, järjekorrapärased fotod ja pärast pingutamist tehtud kontrollmõõtmised – annab aluse tulevasele hooldusele ja probleemide lahendamisele. Paljud organisatsioonid rakendavad kohustuslikke vibratsioonikontrolli protokolle 24–48 tundi pärast esialgset käivitamist, et veenduda, et plaadikontaktorid ei ole löhnunud transientse vastusfaasi ajal, mil vibratsiooni amplituudid sageli tippnevad.
Plaadiühendite pikaajaline vibreerumiskindlus sõltub süstemaatilistest inspekteerimistest ja ennetavatest hooldusprogrammidest. Termograafiline piltide tegemine võimaldab tuvastada lahtised kinnituskinnitused, tuvastades kohalikku soojuse teket halvasti kinnitatud ühendustes – see on mittesügavushävitav meetod, mida kasutatakse üha sagedamini pöörlevas masinavaras ja konstruktsioonide tervise jälgimissüsteemides. Regulaarsed visuaalsed inspekteerimised peaksid kinnitama, et kinnituskinnituste pead jäävad plaadiühenduse pinnaga ühtetasandisse ja ei näita pöörlemise, korrosiooni ega oksüdatsiooni märke. Koormuse taluvate ühenduskomponentide kinnitust tuleb taaspingutada tootja soovitud intervallides, eriti pärast esmase tööperioodi, mil tavaliselt ilmnevad plastne deformatsioon ja materjali kohanemine. Kiirendusmõõturite abil tehtavad vibreerumise tugevusmõõtmised annavad objektiivset andmeid selle kohta, kas vibreerumistasemed jäävad disainispetsifikatsioonide piires; ootamatud vibreerumisamplituudi suurenemised viitavad sageli ühenduse degradatsioonile enne katastroofilist purunemist. Ohutuskriitiliste rakenduste puhul tuleks vahetussüsteemid ette määrata, mitte kasutada „kuni purunemuseni“ lähenemist, tagades, et plaadiühendused välja vahetatakse enne väsimusmuru teket.
Standardsete plaadikontaktide puhul on tavaliselt lubatud vibratsioonisagedused 0 Hz (staatiline) kuni umbes 20 kHz, kuigi nende töökindlus halveneb oluliselt 1–10 kHz vahemikus, kus materjalide resonantsid sageli esinevad. Õhuruumi- või autotööstuse rakendusteks mõeldud moodulpaigaldussüsteemid on projekteeritud vastavalt nende konkreetsetele tööstusharude sagedusprofiilidele – enamiku maasõidukite puhul tavaliselt 10–500 Hz ja pöörleva masinariistaparkide puhul veidi kõrgemad sagedused. Tegelik piir sõltub eelkoormuse säilitamisest, materjali väsimustugevusest ja geomeetrilisest konstruktsioonist pigem kui fikseeritud sageduspiirist. Koormust kandvate ühenduskomponentide spetsifikatsioon tuleb alati põhineda rakenduse tegelikul mõõdetud või prognoositud vibratsiooniprofiilil, mitte üldistatud sagedusvahemikel.
Temperatuur mõjutab oluliselt plaatühenduste tööd vibratsiooni tingimustes, sest materjalide omadused muutuvad soojusliku tsükleerumisega. Tõstetud temperatuurid vähendavad materjali plastse deformatsiooni piiri ja väsimustugevust, samas kui soojuslik tsükleerumine põhjustab laienemist ja kokkutõmbumist, mis perioodiliselt vähendab ja taastab eelkoormust konstruktsioonikinnituslahendustes. Eelkoormuse leebenemine suureneb tõstetud temperatuuridel, kuna kinnitusdetaili materjal liugub aeglaselt ajas. Madalad temperatuurid vähendavad materjali venivust ja suurendavad habrasust, mis võib kiirendada pragude levikut plaatühendustes, millele mõjub juba vibratsiooniga seotud pinge. Konstrueerijad peavad kontrollima plaatühenduste spetsifikatsioone kogu töötemperatuuri vahemikus, kasutades sageli kiirendatud soojuslikku tsükleerumist koos vibratsioonkoormusega, et simuleerida reaalsete tingimuste mõju ja kinnitada usaldusväärsust.
Kandvaidesse ühenduskomponendid tuleb asendada tootja põhjalikult prognoositud väsimuseluea, kogutud vibratsioonikoormuse andmete või nähtava kahjustuse (nt pragude, püsiva deformatsiooni või korrosiooni) tuvastamise järgi. Paljud tööstusharud kehtestavad kriitiliste plaatühenduste asendamise intervallid 3–5 aastat kõrgvibratsioonitingimustes, kuigi see varieerub oluliselt rakenduse raskusastme ja jälgimisandmete järgi. Mittepurustavad testimeetodid, nagu ultraheli- või magnetoskoopiline inspekteerimine, võimaldavad tuvastada arenevaid väsimuspragu enne täielikku katkemist, mis võimaldab planeeritud asendamist ajakavas ettenähtud hooldusperioodidel mitte hädaolukorras. Ohutuskriitilistes rakendustes nõutakse tavaliselt asendamist enne prognoositud väsimuspiiride saavutamist, tagades maksimaalse usaldusväärsuse marginaali.

2026/09/30
Ostke mitmekülgseid moodulipõhiseid raamistikke jaoks mõeldud alumiiniumprofileid. Õppige ekstrusioonimehaanikat, tugevus eeliseid ja korrosioonikindlust. Paluge täiendavaid andmeid.

2026/09/30
Ostke alumiiniumprofileid ehitusprojektide jaoks. Õppige struktuurraamistiku, katted ja akende eeliseid maksimaalse ROI saavutamiseks. Laadige juhend alla.

2026/09/30
Ostke optimaalsed alumiiniumprofiilide suuruse valikute meetodid. Hinnake koormust, ruumi, sulamit, keskkonda ja kulusid deflektiooni vältimiseks. Laadige juhend alla.

2026/09/30
Kas teile tekib probleeme kinnitusdetailidega või peate tööd üle tegema? Valdake kruvite suuruse valikut lähtuvalt läbimõõdust, sammust, materjalist ja koormusest – lisaks sektoripõhistele standarditele. Optimeerige nüüd usaldusväärsust ja vastavust.

2026/09/30
Ostke alumiiniumprofileid tööstusliku inseneritegevuse jaoks. Avastage tugevus-kaalasuhteid, korrosioonikindlust ja 30% kulutuste säästu. Laadige juhend alla.

2026/09/30
Allikas: kuumakindlad alumiiniumprofiliidsüsteemid. Omandage soojuspaisumise teadus ja pingetega toimetuleku strateegiad tööstuslike ehituste jaoks. Laadige alla juhend.

