 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/23
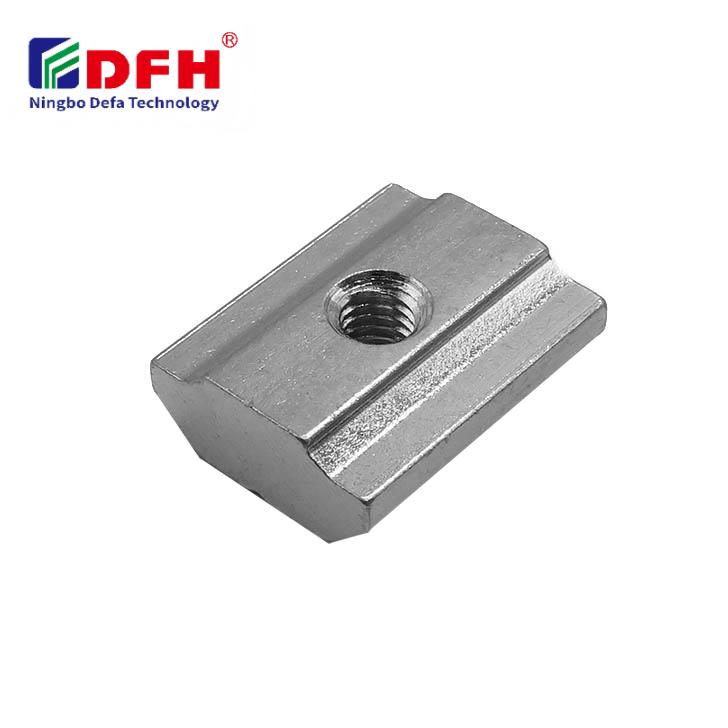
Болтовите конектори са критични компоненти в индустриални и структурни приложения, но остават един от най-честите източници на отказ на системата, когато не се управляват правилно. Разхлабването на болтови конектори може да доведе до спиране на оборудването, опасности за безопасността, намаляване на ефективността и скъпи ремонти. Разбирането на основните причини и прилагането на предпазни стратегии са от съществено значение за поддържане на структурната цялост и експлоатационната надеждност в машини, инфраструктура и производствени среди.
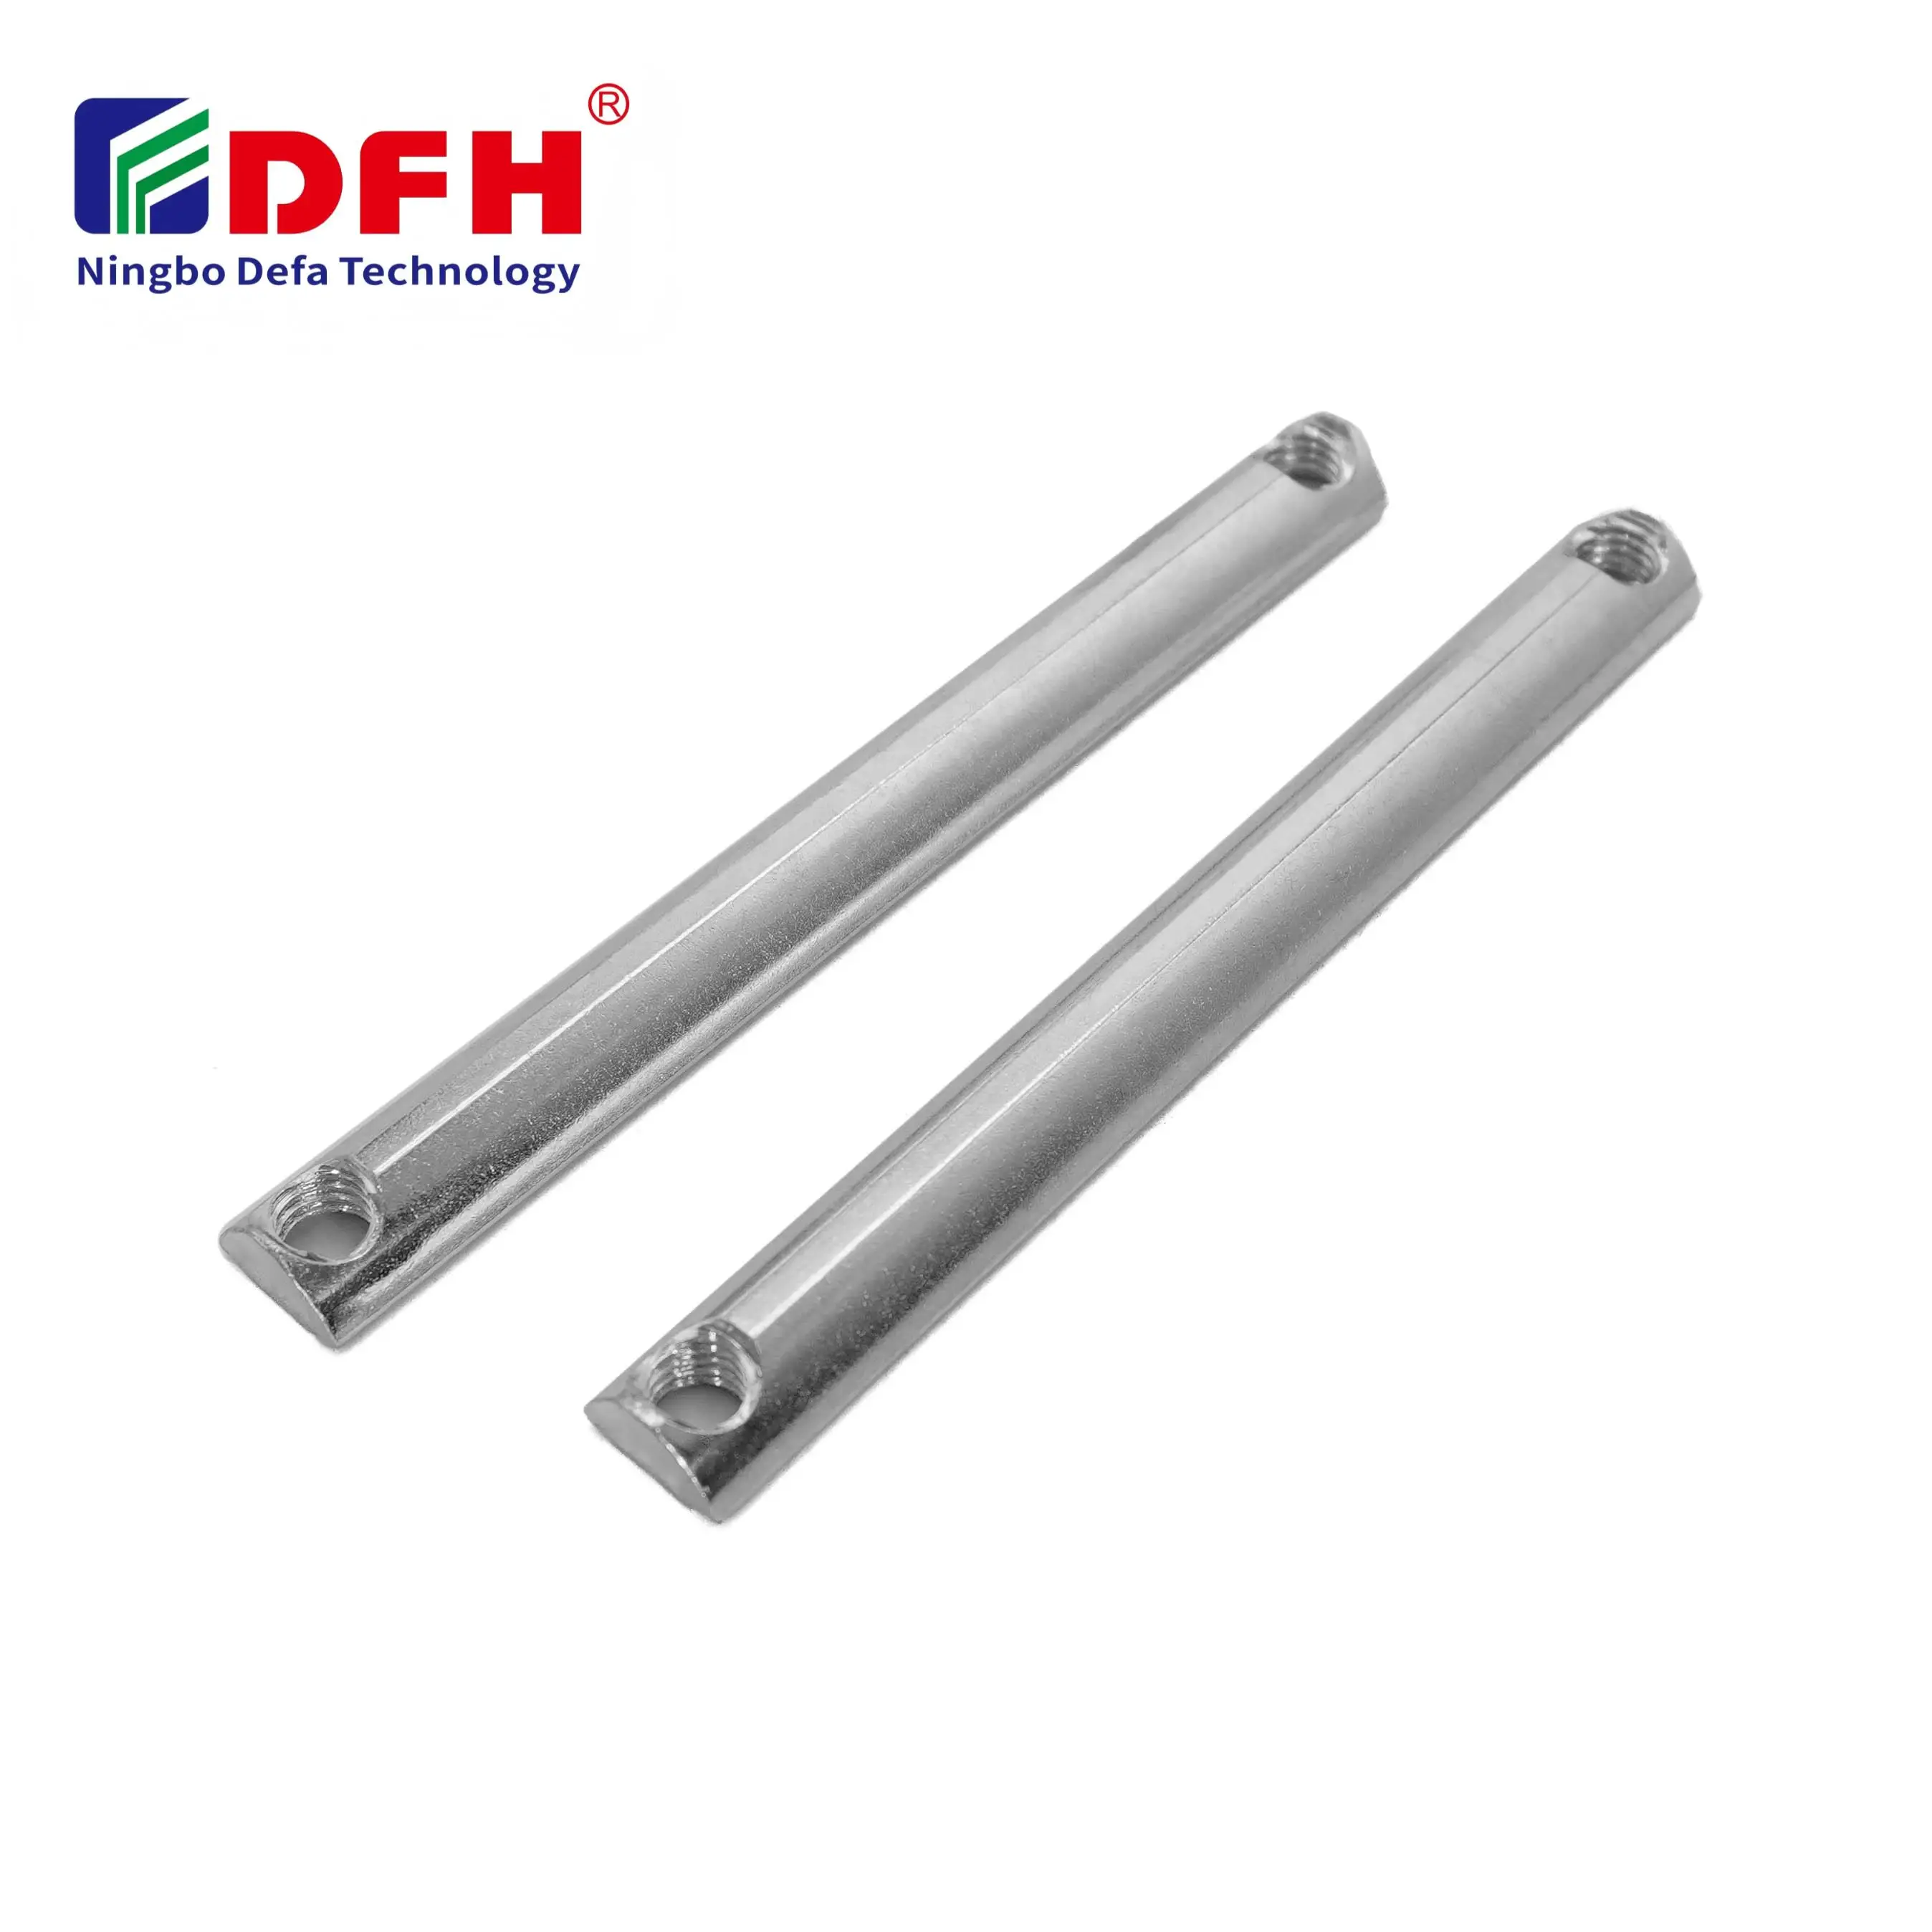
Проблемата с разхлабването възниква поради вибрации, термични цикли, умора на материала и неправилни практики при монтажа. Предотвратяването на разхлабването на болтовите съединители изисква комплексен подход, който включва правилен подбор на резбовани закрепващи елементи, прецизни методи за монтаж на болтове, коректни техники за напрягане на съединителите и постоянна поддръжка. Това ръководство предоставя на индустриалните специалисти практически, базирани на доказателства стратегии за елиминиране на проблемите с разхлабването и осигуряване на надеждност на съединенията на дълга срока.
Вибрацията е основният фактор, който предизвиква разхлабване на болтовите съединители в работещи машини и динамични приложения. Когато машината работи, цикличното натоварване и вибрацията създават микроплъзгане между съприкосновените повърхности и вътрешните резби. Това микродвижение постепенно намалява предварителното натоварване – първоначалната сглобителна сила, приложена по време на монтажа. Без адекватно управление на предварителното натоварване и поддържане на напрежението в съединителя, вибрацията продължава да уврежда връзката, докато не настъпи отказ. Промишлените среди с двигатели, компресори и въртящи се устройства се сблъскват с този проблем най-често.
Температурните колебания предизвикват разширение и свиване на резбовани връзки и съчетани материали с различни скорости, което води до диференциално напрежение. При многократно нагряване и охлаждане на съединителите предварителното натоварване постепенно намалява и връзката се отслабва. Приложения с висока температура, като двигатели, топлообменници и съдове под налягане, изпитват ускорено разхлабване поради термични цикли. Разбирането на съвместимостта на материалите и коефициента на термично разширение на болтовите съединители гарантира стабилни връзки в целия работен температурен диапазон.
Основата на надеждните методи за монтиране на болтове започва с прилагането на прецизно натегане на свързващите елементи чрез калибрирани динамометрични ключове. Неправилният момент на затягане – както при недостатъчно, така и при прекомерно затягане – е водещата причина за разхлабване и повреда на съединението. При недостатъчно затягане предварителното натоварване е недостатъчно, което позволява микродвижения по време на експлоатация. При прекомерно затягане резбованите връзки могат да се издължат над точката си на текучест, което намалява силата на стягане след първоначалното релаксиране. Промишлените стандарти изискват спецификация на момента на затягане според класа, диаметъра и типа материал на връзката. Съвременните методи за монтиране на болтове използват измерване на момента и ъгъла на завиване, при което се прилага първоначален момент, последван от допълнително завъртане, за осигуряване на постоянна предварителна сила независимо от вариациите в триенето по повърхностите.
Чистите повърхности за съединяване и правилно подготвените резбовани връзки са от съществено значение за ефективно натягане на съединителите. Маслото, ръждата, мръсотията и корозията по болтовите съединители или по повърхностите, в които те се монтират, предизвикват непостоянно триене, което прави предварителното натоварване непредсказуемо. Подготовката на повърхностите изисква обезмасляване, почистване с метална четка или химическо почистване, за да се осигури еднороден контакт. При правилните методи за монтаж на болтове се изисква повърхностите да са свободни от чужди материали преди сглобяването. Освен това прилагането на последователна смазка с антиръждиви състави върху резбованите връзки намалява вариацията в триенето, което позволява по-предсказуемо натягане на съединителите и намалява риска от разхлабване по време на целия жизнен цикъл на съединението.
Съвременните методи за монтиране на болтове включват механични устройства за фиксиране, които противодействат разхлабването, предизвикано от вибрации. Гайки с нейлонов вкладка, пружинни шайби и зъбчати шайби физически противодействат завъртането чрез увеличаване на триенето или създаване на механичен взаимен фиксиращ ефект. Тези вторични механизми за фиксиране са особено ценни в среди с висока вибрация, където само напрягането на свързващите елементи може да се окаже недостатъчно. Анаеробните съединителни съставки осигуряват химическо залепване между резбованите връзки и предотвратяват относителното им движение, като при това остават извадими за целите на поддръжката. За критични приложения се прилагат множество защитни слоеве, които комбинират правилни методи за монтиране на болтове, напрягане на свързващите елементи и устройства за фиксиране, за постигане на максимална надеждност.
Плановите инспекции откриват охлабване преди настъпване на повреда, което позволява проактивно намесване. Техниците трябва периодично да проверяват натягането на конекторите за критични болтови съединения, като използват калибрирани инструменти и установени референтни стойности за въртящ момент. Визуалната инспекция разкрива корозия, повреди или износване на резбовани фастони, които биха могли да компрометират сигурността на съединението. Поддържането на технически документи, в които се отбелязват датите на инспекциите, показанията за въртящ момент и всички направени корекции, осигурява възможност за анализ на тенденции и ранно откриване на признаци за системно охлабване. При тежкотоварна техника тримесечните или полугодишни инспекции на болтови съединения, подложени на високо напрежение, предотвратяват неочаквани повреди и удължават експлоатационния живот на оборудването. Програмите за профилактично поддържане, насочени към резбовани фастони, намаляват простоите и гарантират последователна експлоатационна производителност.
Болтовите конектори са проектирани фиксиращи системи, предназначени за приложения с натоварване и устойчивост към вибрации, често включващи подобрена резба, класификация на материала и интегрирани функции за сигурност. Стандартните болтове са основни фиксиращи компоненти, които нямат тези специализирани характеристики. Болтовите конектори обикновено имат подобрена конструкция на резбовите фиксиращи елементи, по-високи класове материали и прецизно производство, за да поддържат критични приложения, при които предотвратяването на разхлабване е от първостепенно значение. Разбирането на тази разлика помага на инженерите да избират подходящи фиксиращи решения за конкретни промишлени изисквания.
Честотата на инспекцията за напрежението на съединителите зависи от тежестта на приложението, нивата на вибрации и експлоатационните условия. В среда с висока вибрация проверката на болтовите съединители трябва да се извършва всяка три до шест месеца, докато при приложения с умерена тежест може да се прилага годишна инспекция. За критични системи за безопасност се изисква тримесечна верификация на напрежението на съединителите, за да се гарантира, че болтовите съединители запазват проектното предварително напрежение. Създаването на график за поддръжка, базиран на критичността на оборудването и исторически данни за неговата производителност, оптимизира както надеждността, така и стойностната ефективност при управлението на резбовани фастони.
Съединителните съставки за предотвратяване на разхлабване подобряват сигурността, но не трябва да заместват правилните методи за монтиране на болтове и натегане на съединители. Правилното прилагане на въртящ момент остава основно за цялостността на закрепването, тъй като недостатъчното предварително натоварване не може да бъде компенсирано само чрез съединителни съставки. Най-добрата практика комбинира прецизни методи за монтиране на болтове с анаеробни адхезиви или механични устройства за фиксиране, за да се създадат резервни слоеве за предотвратяване на разхлабване. Този многослойен подход към сигурността на болтовите съединители гарантира максимална надеждност в изискващи промишлени приложения и екстремни експлоатационни условия.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

