 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/10
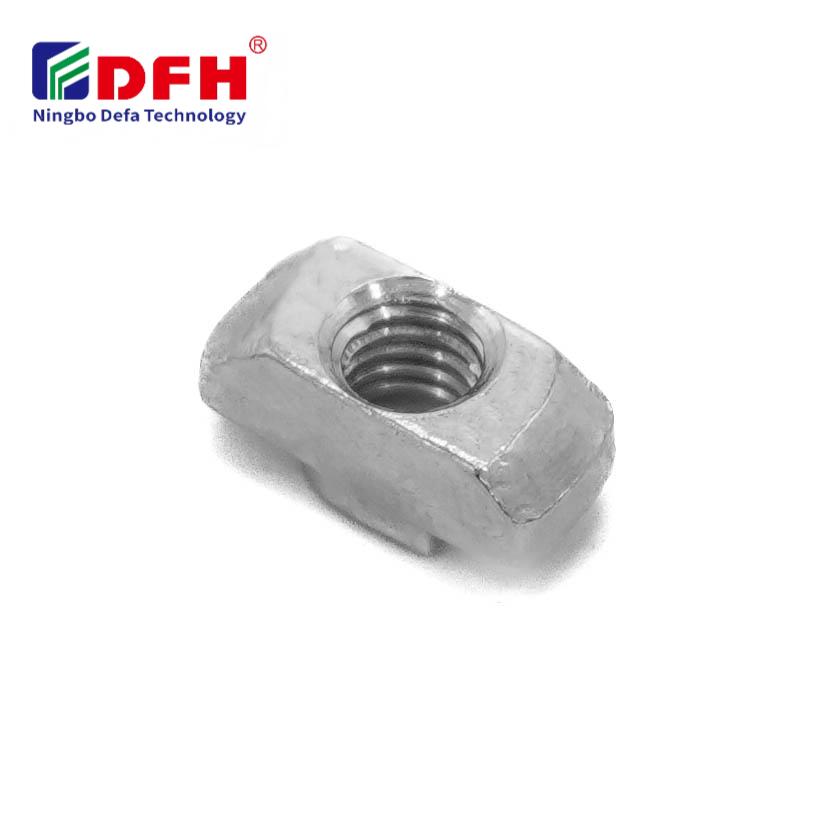
एक बाथटब लगाना टी नट सही ढंग से स्थापित करना एल्यूमीनियम प्रोफ़ाइल प्रणालियों और औद्योगिक असेंबली अनुप्रयोगों में सुरक्षित, विश्वसनीय कनेक्शन बनाने के लिए आवश्यक है। चाहे आप मॉड्यूलर फ्रेमिंग, मशीन माउंटिंग या संरचनात्मक निर्माण के साथ काम कर रहे हों, टी नट एक महत्वपूर्ण फास्टनिंग हार्डवेयर घटक के रूप में कार्य करता है, जो पूरी संरचना को असेंबल किए बिना त्वरित समायोजन और पुनः स्थापना की अनुमति देता है। उचित स्थापना से भार वहन क्षमता सुनिश्चित होती है, समय के साथ ढीला होने को रोका जाता है और आपकी टी-स्लॉट प्रणालियों की लचीलापन को अधिकतम किया जाता है।

टी नट एक विशेषीकृत थ्रेडेड इंसर्ट है जो एल्युमीनियम प्रोफाइल्स पर टी-स्लॉट चैनल्स में फिट होने के लिए डिज़ाइन किया गया है, जिससे बोल्ट्स को प्रोफाइल के सामने की सतह से डाला और कसा जा सकता है, न कि पीछे से। यह डिज़ाइन लचीलापन टी-स्लॉट प्रणालियों को उत्पादन, प्रयोगशाला सेटअप और मॉड्यूलर निर्माण जैसे वातावरणों में लोकप्रिय बनाता है, जहाँ कॉन्फ़िगरेशन में बार-बार परिवर्तन किए जाते हैं। सही स्थापना प्रक्रिया को समझना क्रॉस-थ्रेडिंग, सामग्री क्षति और संरचनात्मक विफलता को रोकता है, साथ ही आपके प्रोजेक्ट्स में असेंबली समय और श्रम लागत को भी कम करता है।
स्थापना से पहले, सुनिश्चित करें कि आपका टी-नट आपके एल्यूमीनियम प्रोफ़ाइल के टी-स्लॉट आयामों के साथ मेल खाता है। टी-स्लॉट नट्स मानकीकृत आकारों में उपलब्ध होते हैं, जो 4040, 4545, 2020 और 3030 जैसे प्रोफ़ाइल आयामों के अनुरूप होते हैं। टी-नट में एक काँटेदार या हथौड़े के सिर के आकार की डिज़ाइन होती है, जो टी-स्लॉट चैनल में फँस जाती है। केंद्र में स्थित थ्रेडेड छेद बोल्ट, स्क्रू या अन्य फास्टनिंग हार्डवेयर को स्वीकार करता है, जो आपके घटक को सुरक्षित करता है। संगतता की पुष्टि करने और फास्टनिंग हार्डवेयर प्रणाली की अखंडता को समाप्त करने वाली स्थापना त्रुटियों को रोकने के लिए स्लॉट की चौड़ाई और गहराई को मापें।
टी-स्लॉट चैनल की गंदगी, ऑक्सीकरण या कचरे की जाँच करें जो थ्रेडेड इंसर्ट के चिकने प्रवेश को रोक सकते हैं। चैनल की गहराई तक सफाई के लिए एक मुलायम ब्रश या संपीड़ित वायु का उपयोग करें। किसी भी विकृति या क्षति की जाँच करें जो टी-नट को स्थापना के दौरान फँसा सकती है या उसकी गति अवरुद्ध कर सकती है। एक साफ़, अवरोध-मुक्त टी-स्लॉट चैनल सुनिश्चित करता है कि टी-स्लॉट नट सही ढंग से बैठे और आपके फास्टनिंग हार्डवेयर के साथ सुसंगत थ्रेड एंगेजमेंट बनाए रखे, जिससे संचालन के दौरान विसंरेखण या ढीलापन के जोखिम को कम किया जाता है।
टी नट को इस प्रकार रखें कि उसका काँटेदार सिरा खुले टी-स्लॉट चैनल की ओर हो। काँटों को स्लॉट के खुले सिरे के साथ संरेखित करें और धागेदार इंसर्ट को स्थिर दबाव के साथ सीधे चैनल में धकेलें। काँटे चैनल की दीवारों के साथ चिकने ढंग से फिसलने चाहिए। टी नट को जबरदस्ती न डालें; यदि कोई प्रतिरोध महसूस हो, तो तुरंत रुकें और संरेखण की पुष्टि करें। एक बार पूरी तरह से डाले जाने के बाद, टी नट चैनल के समतल होना चाहिए या थोड़ा अंदर की ओर धंसा हुआ होना चाहिए। इस फास्टनिंग हार्डवेयर घटक को उचित रूप से डालने से भार का समान वितरण सुनिश्चित होता है और तनाव केंद्रीकरण को रोका जाता है, जिससे समय के साथ ढीला होने या विफलता का खतरा कम हो जाता है।
टी नट डालने के बाद, अपना बोल्ट या स्क्रू एक्सेस होल के माध्यम से या सीधे टी-स्लॉट नट के थ्रेडेड होल में डालें। पहले हाथ से कसें ताकि थ्रेड्स सही ढंग से एंगेज हो जाएँ और क्रॉस-थ्रेडिंग न हो। जब बोल्ट हाथ से कस जाए, तो बोल्ट के आकार और सामग्री के विनिर्देशों के अनुसार अंतिम टॉर्क लगाने के लिए उपयुक्त रेंच या हेक्स की का उपयोग करें। कसते समय टी नट टी-स्लॉट चैनल में दृढ़ता से स्थित रहना चाहिए। यह सुरक्षित फास्टनिंग व्यवस्था टी नट को किसी भी कंपन या औद्योगिक वातावरण में तापीय चक्र के दौरान घूमने या खिसकने से रोकती है।
टी नट को हल्के से खींचकर पुष्टि करें कि वह चैनल के अंदर फिसल या सरक नहीं रहा है। बोल्ट को कसने के लिए मध्यम बलाघूर्ण लगाएँ और जाँचें कि कोई हिलना-डुलना नहीं हो रहा है। धागेदार इंसर्ट का पार्श्व दृश्य से दृश्य निरीक्षण करें ताकि सुनिश्चित हो सके कि दोनों प्रॉन्ग्स स्लॉट की दीवारों के साथ समान रूप से संपर्क में हैं। सही ढंग से स्थापित टी नट स्थिर और केंद्रित रहता है, जिससे आपके असेंबली के लिए आदर्श संरेखण बना रहता है। घटक माउंटिंग या अतिरिक्त फास्टनिंग हार्डवेयर कनेक्शन के पहले सुनिश्चित करें कि धागेदार छेद सुलभ है और किसी भी अवरोध से मुक्त है।
क्रॉस-थ्रेडिंग तब होती है जब कोई बोल्ट किसी कोण पर डाला जाता है या जब थ्रेडेड इंसर्ट गलत संरेखित होता है। हमेशा बोल्ट को धीरे-धीरे हाथ से डालना शुरू करें, और सही थ्रेड एंगेजमेंट के लिए सुनें तथा महसूस करें। यदि तुरंत कोई प्रतिरोध महसूस हो, तो रुक जाएँ, बोल्ट को वापस निकालें और पुनः संरेखित करें। कभी भी बोल्ट को टी-स्लॉट नट या किसी फास्टनिंग हार्डवेयर घटक में जबरदस्ती न डालें; जबरदस्ती डालने से थ्रेड को स्थायी क्षति पहुँचती है, जिससे नट अप्रयोगी हो जाता है। उच्च-सटीकता वाले अनुप्रयोगों के लिए, अति-कसाव और सामग्री पर तनाव को रोकने के लिए निरंतर, नियंत्रित दबाव लगाने के लिए टॉर्क व्रेंच का उपयोग करने पर विचार करें।
जब एकल टी-स्लॉट चैनल के साथ कई टी नट्स को स्थापित किया जा रहा हो, तो अपने घटक भार और समर्थन आवश्यकताओं के आधार पर उन्हें उचित दूरी पर रखें। आसन्न थ्रेडेड इंसर्ट्स के बीच पर्याप्त स्पेस सुनिश्चित करें, ताकि एक बोल्ट को कसने से पड़ोसी फास्टनिंग हार्डवेयर की स्थिति प्रभावित न हो। भार को समान रूप से वितरित करने और संरचनात्मक स्थिरता को बढ़ाने के लिए चैनल की लंबाई के अनुदिश स्थापना को असमान (स्टैगर्ड) करें। टी-स्लॉट नट्स की स्थापना के इस प्रणालीगत दृष्टिकोण से हस्तक्षेप रोका जाता है और यह सुनिश्चित किया जाता है कि आपके असेंबली के सेवा जीवन के दौरान प्रत्येक फास्टनिंग कनेक्शन अपना अधिकतम प्रदर्शन दे।
टी-स्लॉट प्रणालियों का एक प्रमुख लाभ यह है कि घटकों को पूर्ण विघटन के बिना पुनः स्थापित किया जा सकता है। एक थ्रेडेड इन्सर्ट स्थापित करते समय, बोल्ट या रेंच तक पहुँच के लिए स्लॉट के ऊपर पर्याप्त स्थान छोड़ दें। टी-नट को इस प्रकार अभिविन्यासित करें कि उसका थ्रेडेड छिद्र उस दिशा की ओर हो जिससे फास्टनिंग हार्डवेयर को डाला जाएगा। भविष्य में अधिकतम समायोज्यता प्राप्त करने के लिए सभी नट्स को सुरक्षित करने से पहले अपनी स्थापना लेआउट की योजना बना लें। यह पूर्व-चिंतन पुनर्कार्य को कम करता है, रखरखाव को तीव्र करता है और उस विभाज्यता को बनाए रखता है जो लचीले उत्पादन और प्रयोगशाला वातावरण के लिए टी-स्लॉट एल्युमीनियम प्रोफाइल्स को आकर्षक बनाती है।
एक टी नट को विशेष रूप से टी-स्लॉट चैनल के लिए डिज़ाइन किया गया है, जिसमें प्रॉंग्स होते हैं जो इसे स्लॉट के साथ स्थिर कर देते हैं। एक मानक थ्रेडेड इंसर्ट आमतौर पर बेलनाकार होता है और इसे एक ड्रिल किए गए छेद में स्क्रू करके या दबाकर स्थापित किया जाता है। टी-स्लॉट नट को बिना किसी उपकरण के त्वरित रूप से स्थापित या हटाया जा सकता है, जबकि मानक इंसर्ट के लिए पूर्व-ड्रिल किए गए छेद की आवश्यकता होती है और स्थापना अधिक जटिल होती है। टी नट मॉड्यूलर, समायोज्य असेंबली में उत्कृष्ट प्रदर्शन करता है, जबकि मानक थ्रेडेड इंसर्ट स्थायी या अर्ध-स्थायी अनुप्रयोगों के लिए उपयुक्त हैं जहाँ संरेखण और थ्रेड सुरक्षा सर्वोच्च प्राथमिकता होती है।
हाँ, टी नट्स को सावधानी से हटाने पर और उनके क्षतिग्रस्त या विकृत न होने पर दोबारा उपयोग किया जा सकता है। टी-स्लॉट नट को धीरे-धीरे फास्टनिंग बोल्ट को पीछे की ओर घुमाकर और प्रॉन्ग्स को मोड़े बिना चैनल से नट को धीरे से बाहर निकालकर निकालें। पुनः स्थापित करने से पहले धागे की क्षति की जाँच करें। यदि थ्रेडेड इंसर्ट में विकृति, जंग या धागे का क्षरण दिखाई दे, तो असेंबली की अखंडता बनाए रखने के लिए उसे बदल दें। टी नट्स की पुनः उपयोग करने की क्षमता एक कारण है कि वे मॉड्यूलर प्रणालियों में पसंद किए जाते हैं, जहाँ बार-बार पुनर्व्यवस्था और घटकों में परिवर्तन की अपेक्षा की जाती है।
बोल्ट में धागे का सुरक्षा यौगिक मध्यम मात्रा में लगाएँ, फिर उसे थ्रेडेड इन्सर्ट में डालें, जबकि उत्पाद के तापमान और शक्ति विनिर्देशों का पालन करें। अतिरिक्त सुरक्षा के लिए लॉक वॉशर या नायलॉन-इन्सर्ट लॉक नट का उपयोग करें। सुनिश्चित करें कि टी-स्लॉट नट पूरी तरह से सही स्थिति में हो और बोल्ट को बोल्ट के व्यास और सामग्री के अनुसार उचित टॉर्क मान तक सही ढंग से कसा गया हो। उच्च कंपन वाले औद्योगिक वातावरण में घटक विफलता को रोकने के लिए महत्वपूर्ण जोड़ों का नियमित निरीक्षण और पुनः कसाव करना आवश्यक है, जिससे कोई ढीलापन शुरुआत में ही पकड़ा जा सके।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

