 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/03
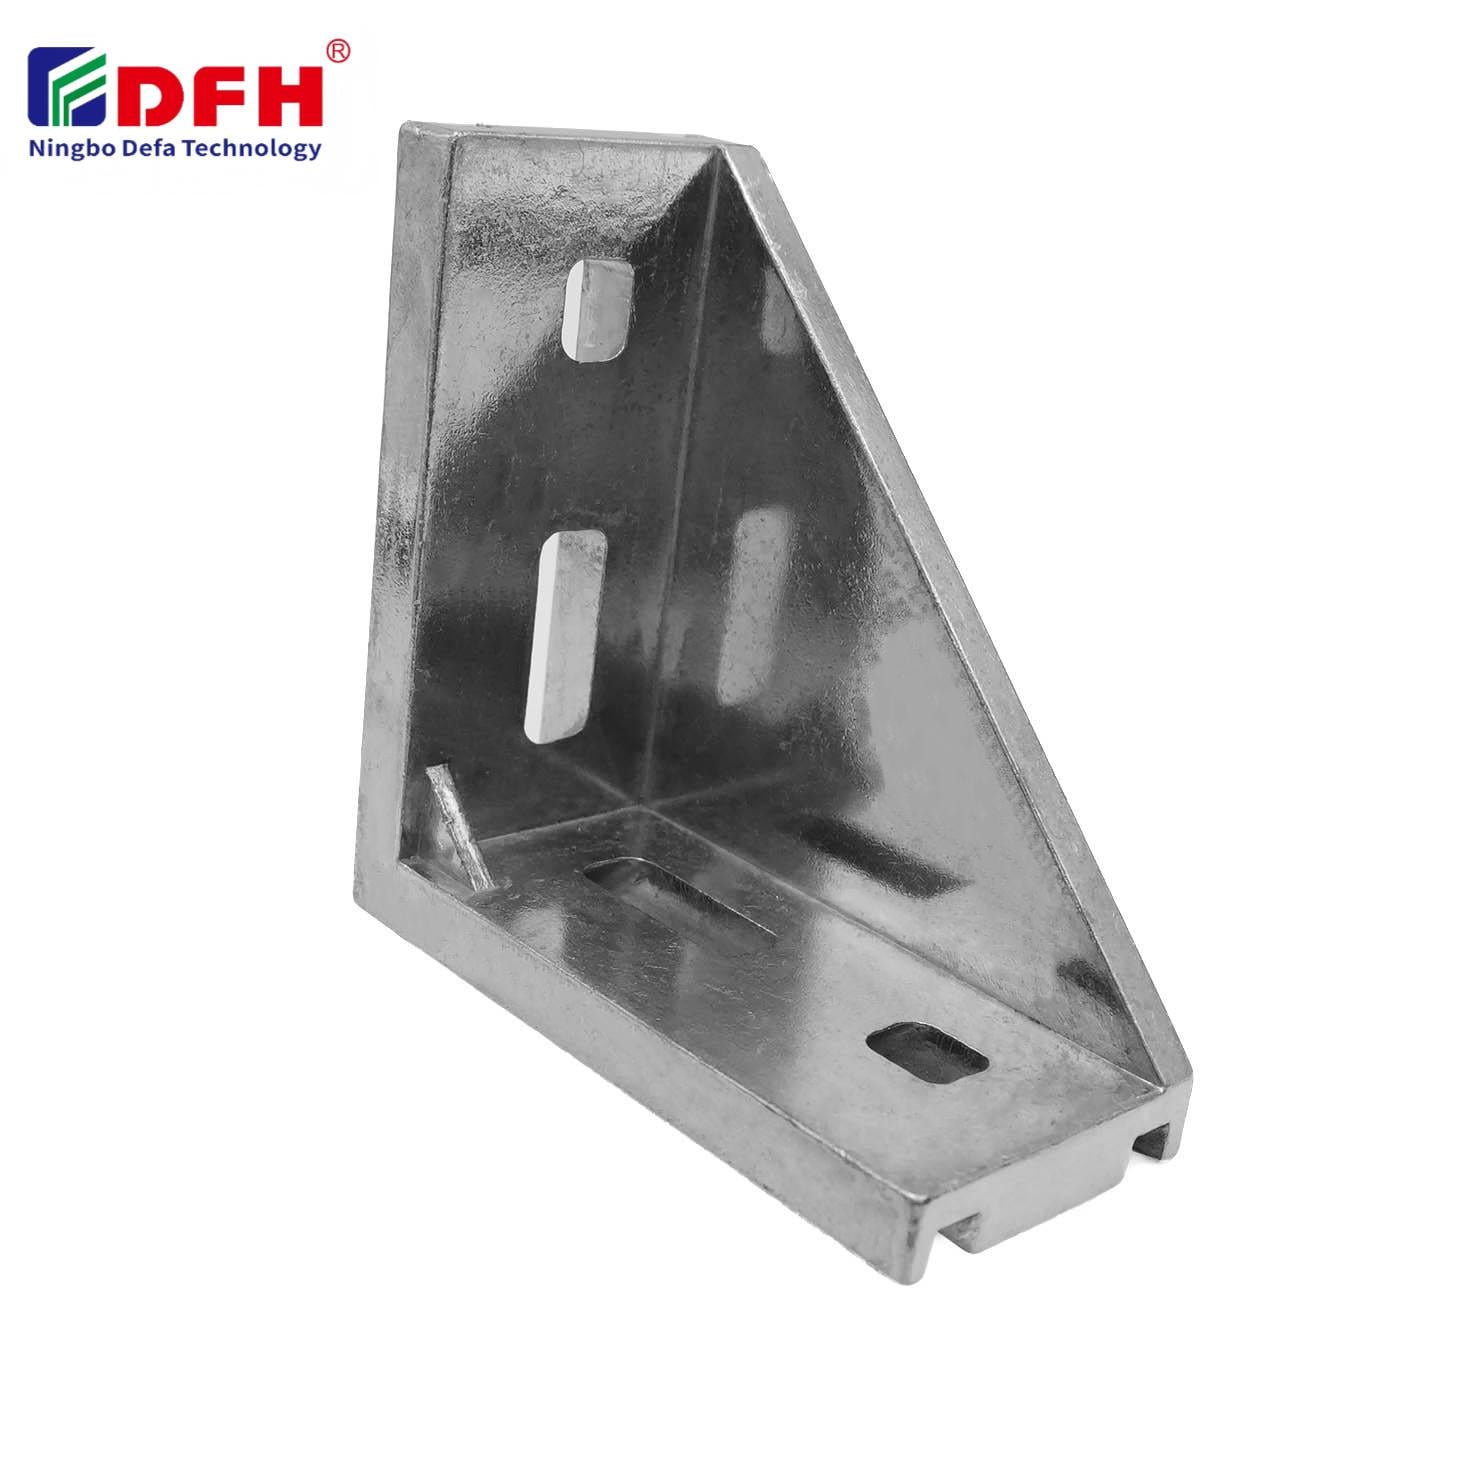
आंतरिक कनेक्टर्स की स्थापना करते समय सुरक्षा प्रोटोकॉल और उचित असेंबली तकनीकों पर सावधानीपूर्ण ध्यान देना आवश्यक होता है, ताकि संरचनात्मक अखंडता और कार्यकर्ता सुरक्षा सुनिश्चित की जा सके। चाहे आप विनिर्माण, निर्माण या औद्योगिक अनुप्रयोगों में प्रोफ़ाइल जॉइंट प्रणालियों के साथ काम कर रहे हों, आंतरिक कनेक्टर्स की सही स्थापना प्रक्रियाओं को समझना दुर्घटनाओं, उत्पाद विफलता और महंगे अवरोध को रोकने के लिए आवश्यक है। यह मार्गदर्शिका आपको आंतरिक कनेक्शन हार्डवेयर को कुशलतापूर्ण और सुरक्षित रूप से स्थापित करने के लिए महत्वपूर्ण चरणों, सुरक्षा विचारों और उत्तम प्रथाओं के माध्यम से ले जाती है।
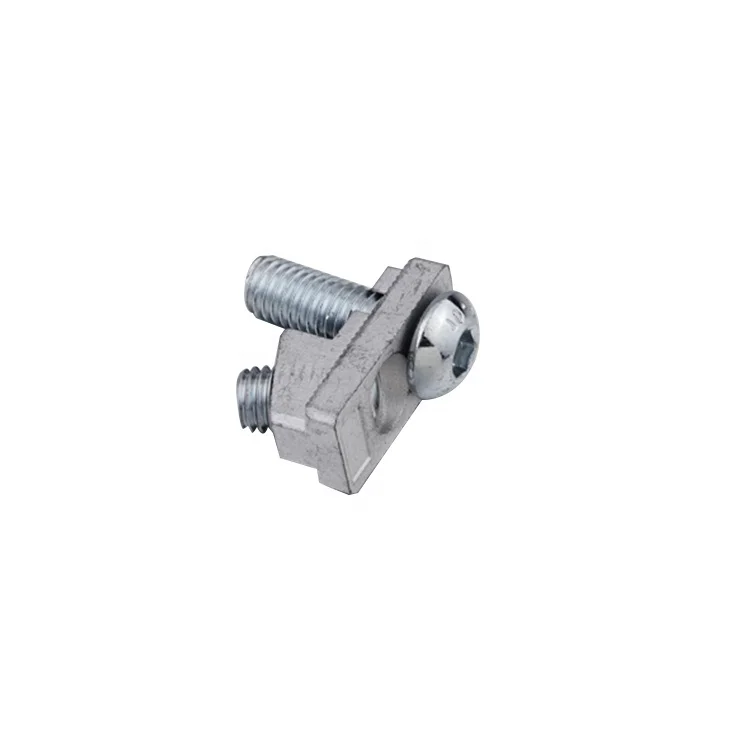
सुरक्षा आंतरिक कनेक्टर्स और मॉड्यूलर असेंबली घटकों के साथ काम करते समय सर्वोच्च प्राथमिकता है। उचित स्थापना करने से न केवल कर्मचारियों और उपकरणों की रक्षा होती है, बल्कि आपकी असेंबलियों के सेवा जीवन में वृद्धि होती है और कार्यस्थल सुरक्षा मानकों के अनुपालन को भी बनाए रखा जाता है। स्थापित प्रोटोकॉल का पालन करने और अपने कनेक्शन हार्डवेयर के यांत्रिकी को समझने से आप विश्वसनीय, टिकाऊ असेंबलियाँ प्राप्त कर सकते हैं जो अपने निर्धारित उद्देश्य के अनुसार प्रदर्शन करती हैं।
स्थापना शुरू करने से पहले, आपको अपने आंतरिक कनेक्टर . आंतरिक कनेक्शन हार्डवेयर की सामग्री की रचना, भार वहन क्षमता, थ्रेड प्रकार और आयामी सहिष्णुता में काफी अंतर होता है। महत्वपूर्ण माप, सामग्री ग्रेड और अनुशंसित टॉर्क विनिर्देशों की पहचान के लिए निर्माता द्वारा प्रदान की गई तकनीकी दस्तावेज़ीकरण की समीक्षा करें। यह समझना कि आपके मॉड्यूलर असेंबली घटकों में मानक मीट्रिक थ्रेडिंग, विशेष लॉक सुविधाएँ या पाउडर-धातु निर्माण है, यह सुनिश्चित करता है कि आप उचित उपकरण चुनें और सही असेंबली क्रम का पालन करें।
प्रोफ़ाइल जॉइंट सिस्टम विशिष्ट डिज़ाइन पैरामीटर के तहत काम करते हैं। प्रत्येक कनेक्टर प्रकार की अधिकतम लोड रेटिंग, तापमान सीमा और पर्यावरणीय सीमाएँ होती हैं, जो स्थापना की सुरक्षा को सीधे प्रभावित करती हैं। कनेक्टर विनिर्देशों की गलत पहचान करना या संगतता आवश्यकताओं को अनदेखा करना ऑपरेशन के दौरान पूर्व-समय विफलता, संरचनात्मक कमज़ोरी या सुरक्षा जोखिम का कारण बन सकता है। काम शुरू करने से पहले अपने हार्डवेयर की निर्माता के विनिर्देशों के साथ तुलना करने और अपनी असेंबली डिज़ाइन आवश्यकताओं के साथ संदर्भित करने के लिए समय लें।
आंतरिक कनेक्शन हार्डवेयर की सुरक्षित स्थापना के लिए उचित उपकरणों का उपयोग मूलभूत है। आपको सटीक रूप से कैलिब्रेटेड टॉर्क व्रेंच, आपके फास्टनर विनिर्देशों के अनुरूप आकार के ऐलन की या हेक्स सॉकेट, तथा सुरक्षा उपकरण—जैसे दस्ताने, सुरक्षा चश्मा और कार्य सतह संरक्षण—की आवश्यकता होगी। मॉड्यूलर असेंबली घटकों, जिनमें एल्यूमीनियम प्रोफाइल या संवेदनशील सतहें शामिल हों, के लिए सतह को क्षति से बचाने के लिए मुलायम-फेस वाले मैलेट तथा लकड़ी या प्लास्टिक के संरेखण ब्लॉकों का उपयोग करें। कभी भी अत्यधिक बड़े आकार के उपकरणों का उपयोग न करें या अत्यधिक बल लगाएं, क्योंकि इससे फास्टनर के सिर खराब हो सकते हैं, धागे क्षतिग्रस्त हो सकते हैं, या स्थापना के दौरान कनेक्टर विफल हो सकता है।
उपयोग से पहले सभी उपकरणों का निरीक्षण करें ताकि सुनिश्चित किया जा सके कि वे अच्छी स्थिति में हैं, उचित रूप से कैलिब्रेटेड हैं और घिसावट या क्षति से मुक्त हैं। क्षतिग्रस्त टॉर्क रिंच सटीक फास्टनिंग बल प्रदान नहीं कर सकती है, जिससे कम कसी गई कनेक्शन ढीली पड़ सकती हैं या अधिक कसे गए फास्टनर दरार या विकृति का शिकार हो सकते हैं। प्रोफाइल जॉइंट सिस्टम और कनेक्शन हार्डवेयर को स्वच्छ, शुष्क स्थितियों में संग्रहित करें ताकि संयोजन के दौरान फिट और प्रदर्शन को समझौता न करने वाले क्षरण, दूषण या आयामी परिवर्तन को रोका जा सके।
सभी मॉड्यूलर असेंबली घटकों को बोल्ट या पेंच कसने से पहले ध्यान से अंतिम संरेखण में रखें। आंतरिक कनेक्टर्स को सही दिशा में होना चाहिए, ताकि वे मिलान वाली सतहों के साथ पूरी तरह से जुड़ जाएँ—कोई अंतराल, विसंरेखण या अटकाव न हो। सही स्थिति में भागों को पकड़ने के लिए संरेखण फिक्सचर, गाइड पिन या अस्थायी फास्टनर्स का उपयोग करें। प्रोफाइल जॉइंट प्रणालियों के लिए, यह सुनिश्चित करें कि एल्यूमीनियम प्रोफाइल चैनल, टी-स्लॉट या अन्य प्राप्त करने वाली विशेषताएँ साफ़ हों और उनमें कोई मलबा न हो जो कनेक्शन हार्डवेयर के उचित फिट होने में बाधा डाल सकता है।
कभी भी आंतरिक कनेक्शन हार्डवेयर को स्थिति में जबरदस्ती न लगाएँ। यदि कोई प्रतिरोध महसूस किया जाता है, तो अतिरिक्त बल लगाने से पहले रुक जाएँ और कारण की जाँच करें। सामान्य समस्याओं में धागे के शुरुआती भागों का असंगत होना, फास्टनर की सतहों पर दूषण, या जुड़ने वाले भागों के बीच आकार-संबंधी असंगतता शामिल हैं। सभी घटकों को सही ढंग से संरेखित करने के लिए पहले हल्के हाथ से कसें और फिर सावधानीपूर्ण निरीक्षण करें, ताकि बिजली उपकरणों या अधिकतम टॉर्क मानों को लागू करने से पहले सब कुछ सही हो। यह रोकथाम का कदम फास्टनर, धागों या जुड़ने वाली सतहों को होने वाले क्षति से बचाता है, जिनकी मरम्मत अत्यंत कठिन और महंगी हो सकती है।
जब संरेखण की पुष्टि हो जाए, तो अपने आंतरिक कनेक्टर्स को धीरे-धीरे बढ़ते हुए टॉर्क के साथ कसना शुरू करें। सभी मिलान वाली सतहों के बीच मज़बूत संपर्क स्थापित करने के लिए पहले हाथ से कसें, फिर निर्माता द्वारा निर्दिष्ट किए गए कसने के बल को लागू करने के लिए अपने कैलिब्रेटेड टॉर्क व्रेंच का उपयोग करें। कई संपर्क बिंदुओं वाले प्रोफ़ाइल जॉइंट प्रणालियों के लिए, एक स्थान को पूरी तरह से कसकर फिर अगले पर जाने के बजाय, कसने वाले घटकों को संतुलित पैटर्न में कसें। यह क्रॉस-पैटर्न या स्टार क्रम क्लैम्पिंग बल को समान रूप से वितरित करता है, असेंबली के वार्पिंग या विसंरेखण को रोकता है, और यह सुनिश्चित करता है कि मॉड्यूलर असेंबली घटक समान भार ग्रहण करें।
बलाघूर्ण को धीरे-धीरे और सहज रूप से लगाएँ, ऐसी अचानक की झटकेदार गतियों से बचें जिनसे फास्टनर फिसल सकते हैं या टूट सकते हैं। जब बलाघूर्ण रिंच अपने निर्धारित मान तक पहुँच जाती है और क्लिक करती है, तो तुरंत रोकें और अगले फास्टनर पर जाएँ। निर्दिष्ट बलाघूर्ण मान से अधिक न जाएँ, क्योंकि आंतरिक संयोजन हार्डवेयर को अत्यधिक कसने से धागे खराब हो सकते हैं, फास्टनर स्थायी रूप से विकृत हो सकते हैं या क्लैम्पिंग जॉइंट की लोचदार सीमा से अधिक जाया जा सकता है। महत्वपूर्ण संयोजनों के लिए, प्रारंभिक स्थापना के बाद सभी फास्टनरों के उचित क्लैम्पिंग बल की पुष्टि करने के लिए बलाघूर्ण सत्यापन का दूसरा चक्कर लगाने पर विचार करें।
आंतरिक कनेक्टर्स और प्रोफ़ाइल जॉइंट सिस्टम के साथ स्थापना विफलताएँ अक्सर अपर्याप्त तैयारी या जल्दबाज़ी में की गई असेंबली प्रक्रियाओं के कारण होती हैं। क्रॉस-थ्रेडिंग तब होती है जब फ़ास्टनर्स को गलत कोण पर डाला जाता है या जब धागे क्षतिग्रस्त या दूषित होते हैं। इसे रोकने के लिए, फ़ास्टनर को प्राप्त करने वाले छेद के लंबवत संरेखित करें, शुरुआत में हल्का दबाव लगाएँ और चिकने थ्रेडिंग क्रिया को महसूस करें। यदि पहले कुछ चक्करों के भीतर कोई प्रतिरोध महसूस होता है, तो पूरी तरह से बाहर निकल जाएँ और फ़ास्टनर तथा प्राप्त करने वाले छेद दोनों की क्षति या मलबे के लिए जाँच करें। कभी भी ऐसे फ़ास्टनर को जबरदस्ती न लगाएँ जो असामान्य महसूस हो, क्योंकि लगातार दबाव से धागे स्थायी रूप से क्षतिग्रस्त हो जाते हैं।
आंतरिक कनेक्शन हार्डवेयर की ढीली या अधूरी स्थापना एक और महत्वपूर्ण सुरक्षा चिंता का प्रतिनिधित्व करती है। मॉड्यूलर असेंबली घटकों को संरचनात्मक अखंडता बनाए रखने के लिए संचालन भार के तहत पूरी तरह से सही स्थान पर फिट किया जाना चाहिए और उचित टॉर्क के साथ कसा जाना चाहिए। कंपन, तापीय चक्र और यांत्रिक तनाव के कारण कम कसे गए फास्टनर धीरे-धीरे ढीले हो जाते हैं, जिससे असेंबली विफल हो सकती है और संभावित सुरक्षा घटनाएँ उत्पन्न हो सकती हैं। सभी आंतरिक कनेक्टर्स के निर्दिष्ट कसाव मानों पर बने रहने की पुष्टि करने के लिए हमेशा अपने टॉर्क व्रेंच के साथ अंतिम सत्यापन पास करें। कंपन या गतिशील भार के अधीन अनुप्रयोगों के लिए, फास्टनरों के समय के साथ ढीले होने को रोकने के लिए लॉक वॉशर, थ्रेडलॉकर यौगिक या आपकी प्रोफाइल जॉइंट प्रणालियों में डिज़ाइन की गई विशिष्ट लॉकिंग विशेषताओं का उपयोग करने पर विचार करें।
अपने आंतरिक कनेक्टर्स और मॉड्यूलर असेंबली घटकों के स्थापना पूरी करने के बाद, सभी फास्टनर्स की उपस्थिति, पूर्ण रूप से लगाए जाने और उचित रूप से कसे जाने की पुष्टि करने के लिए एक व्यापक दृश्य निरीक्षण करें। जाँच करें कि कनेक्शन हार्डवेयर पर कोई दृश्यमान क्षति, विकृति या संक्षारण नहीं है, जो गलत स्थापना या सामग्री असंगतता का संकेत दे सकता है। प्रोफ़ाइल जॉइंट प्रणालियों के लिए, यह पुष्टि करें कि सभी जॉइंट्स दृढ़ हैं और जब असेंबली को हल्के से हाथ से हिलाया या तनावित किया जाता है, तो कोई लचीलापन, गति या असामान्य ध्वनि नहीं होती है। स्थापना पैरामीटर्स, टॉर्क मानों और निरीक्षण परिणामों की दस्तावेज़ीकरण एक सुरक्षा रिकॉर्ड प्रदान करती है और भविष्य में असेंबली के रखरखाव या संशोधन को सरल बनाती है।
कभी भी सत्यापन के बिना असेंबली को पूर्ण मानने का ध्यान न रखें। यहाँ तक कि अनुभवी तकनीशियन भी उन प्रणालीगत निरीक्षण प्रोटोकॉल से लाभ उठाते हैं जो असेंबली को सेवा में प्रवेश करने से पहले चूक या मानवीय त्रुटियों को पकड़ लेते हैं। यदि आप निरीक्षण के दौरान ढीले फास्टनर, गलत संरेखित घटक या क्षतिग्रस्त कनेक्शन हार्डवेयर का पता लगाते हैं, तो तुरंत कार्य रोक दें और असेंबली को उपयोग में लाने से पहले इस समस्या का समाधान करें। इस अनुशासित सत्यापन दृष्टिकोण से क्षेत्र में विफलताओं को रोका जाता है, जो महंगी, खतरनाक होती हैं तथा उपकरण की विश्वसनीयता और कार्यस्थल की सुरक्षा को कमजोर करती हैं।
आंतरिक कनेक्टर्स को अधिक कसने से फास्टनर के धागे नष्ट हो सकते हैं, फास्टनर स्वयं दरार या विकृत हो सकता है, और मिलान वाली सामग्री की लोचदार सीमा से अधिक बल लग सकता है। इससे प्रोफ़ाइल जॉइंट प्रणालियों और आंतरिक कनेक्शन हार्डवेयर की संरचनात्मक अखंडता कमजोर हो जाती है, जिससे भार के तहत जॉइंट विफल होने की संभावना होती है। अधिक कसने के क्षति से बचने के लिए हमेशा निर्माता द्वारा निर्दिष्ट टॉर्क मानों का पालन करें और उचित रूप से कैलिब्रेटेड टॉर्क रिंच का उपयोग करें।
मॉड्यूलर असेंबली घटकों का सही संरेखण तब होता है जब सभी भाग संलग्न सतहों के साथ पूरी तरह से बैठ जाते हैं, और कोई अंतराल, अटकाव या प्रतिरोध नहीं होता है। फास्टनर्स को कसने से पहले, दृश्य रूप से और हल्के हाथ के दबाव से सत्यापित करें कि आंतरिक कनेक्टर्स सही ढंग से और आसानी से स्थित हो गए हैं। प्रोफ़ाइल जॉइंट प्रणालियों के लिए, जाँचें कि चैनल और स्लॉट साफ़ हैं और कनेक्टर्स को जबरदस्ती किए बिना सरकाया या बैठाया जा सकता है। यदि आपको कोई प्रतिरोध महसूस होता है, तो टॉर्क लगाने से पहले संरेखण की गलती की जाँच करें और उसे ठीक करें।
आंतरिक कनेक्टर्स के लिए तापमान और पर्यावरणीय सीमाएँ फास्टनर के पदार्थ, सतह के फिनिश और निर्माता द्वारा दस्तावेज़ित डिज़ाइन विनिर्देशों पर निर्भर करती हैं। स्टील फास्टनर, एल्युमीनियम मिश्र धातुएँ और विशेष पदार्थों के अलग-अलग ऊष्मीय प्रसार गुणांक और संक्षारण प्रतिरोध के गुण होते हैं, जो प्रदर्शन को प्रभावित करते हैं। अपने प्रोफ़ाइल जॉइंट सिस्टम के तकनीकी विनिर्देशों की समीक्षा करें ताकि संचालन तापमान सीमाएँ, आर्द्रता सहनशीलता और रासायनिक उजागरता की सीमाएँ पहचानी जा सकें। इन सीमाओं को पार करने से समय के साथ फास्टनर का जैम होना, पदार्थ का क्षरण या कनेक्शन विफलता हो सकती है।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

