 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/10
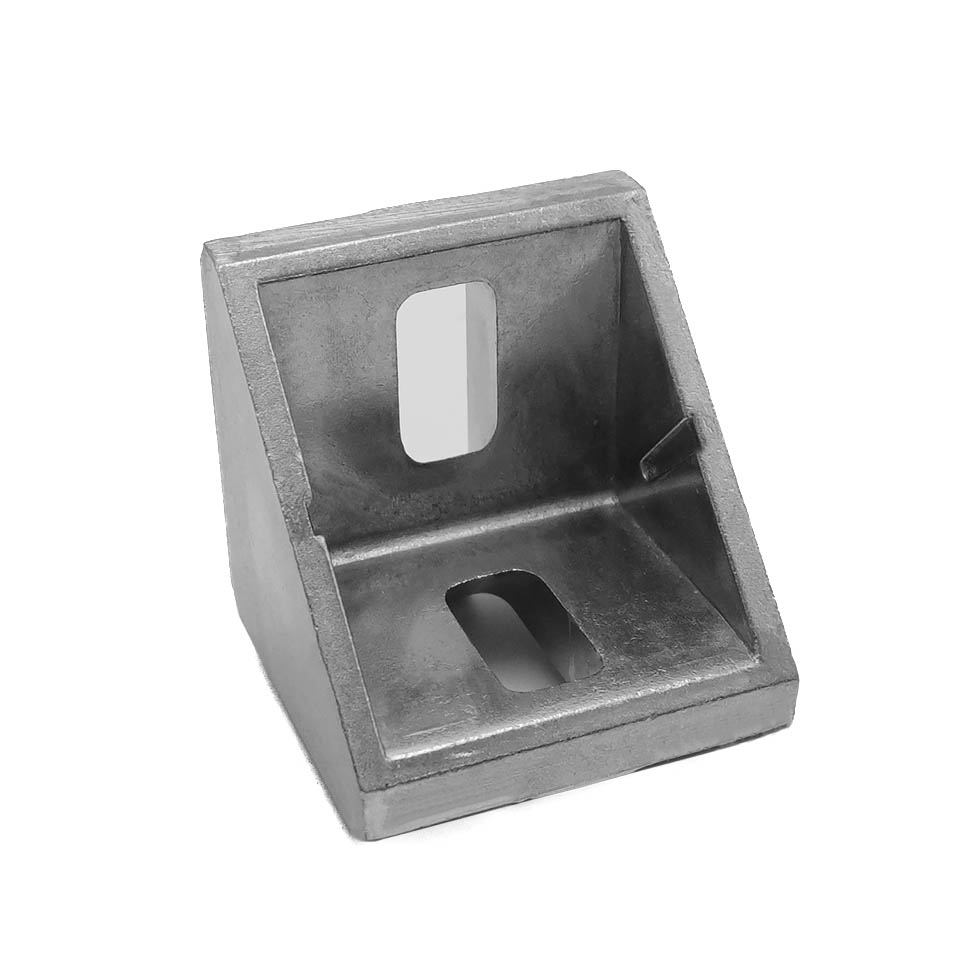
कोण संयोजकों की उचित स्थापना संरचनात्मक अनुप्रयोगों, यांत्रिक असेंबलियों और फ्रेमवर्क परियोजनाओं में मज़बूत, विश्वसनीय जोड़ों के निर्माण के लिए आवश्यक है। चाहे आप एल्यूमीनियम एक्सट्रूज़न्स, स्टील प्रोफाइल्स या संयोजित सामग्री के साथ काम कर रहे हों, कोण संयोजकों के सही स्थापना तरीके को समझना सुनिश्चित करता है कि आपकी असेंबल की गई संरचना सुरक्षा मानकों को पूरा करे और अपने उद्देश्य के अनुसार कार्य करे। यह गाइड आपको कोण संयोजकों की उचित स्थापना की पूरी प्रक्रिया के माध्यम से ले जाता है—तैयारी से लेकर अंतिम कसाव तक—ताकि आप प्रोफेशनल-ग्रेड परिणाम प्राप्त कर सकें।
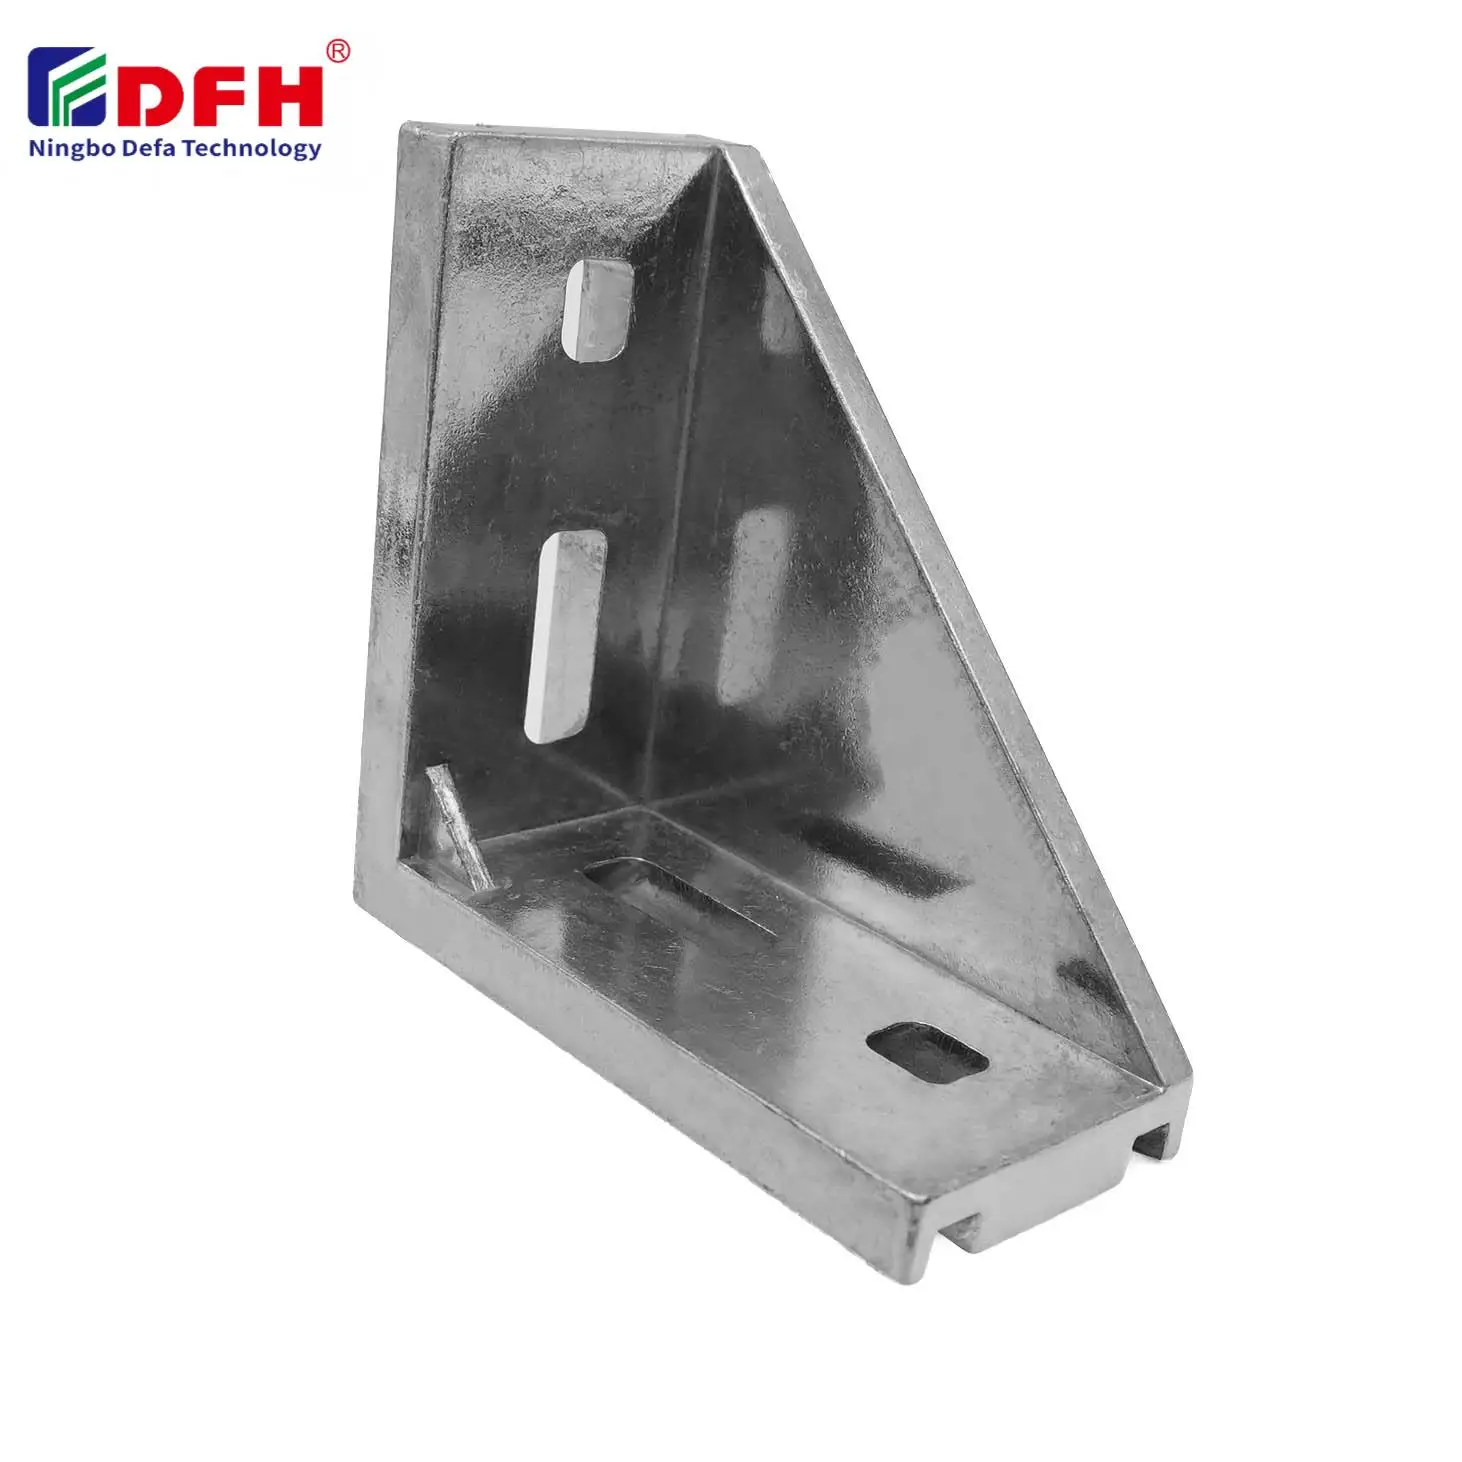
कोण कनेक्टर्स, जिन्हें 90-डिग्री जॉइंट्स या एल-आकार के फास्टनर्स के रूप में भी जाना जाता है, औद्योगिक निर्माण, उपकरण असेंबली और डीआईवाई परियोजनाओं में मूलभूत घटक हैं। आपकी स्थापना की गुणवत्ता सीधे पूर्ण असेंबली की स्थायित्व, भार वहन क्षमता और समग्र सुरक्षा को प्रभावित करती है। उचित स्थापना प्रक्रियाओं का पालन करने के लिए समय लेने से गलत संरेखण, ढीले कनेक्शन और जल्दी घिसावट जैसी सामान्य समस्याओं को रोका जा सकता है।
कोण कनेक्टर्स की स्थापना शुरू करने से पहले, सभी घटकों की सावधानीपूर्वक जाँच करें ताकि यह सुनिश्चित किया जा सके कि वे आपकी परियोजना के विनिर्देशों के अनुरूप हैं। सत्यापित करें कि आपने जो कोने के ब्रैकेट्स चुने हैं, वे आपके अनुप्रयोग के लिए सही आकार, सामग्री ग्रेड और भार रेटिंग के हैं। जाँच करें कि एल-आकार के फास्टनर्स पर कोई दृश्यमान क्षति, संक्षारण या निर्माण दोष नहीं है। कोण कनेक्टर्स को लगाए जाने वाली सतहों का निरीक्षण करें ताकि यह पुष्टि की जा सके कि वे साफ़, समतल हैं और किसी भी मलबे या पेंट से मुक्त हैं जो उचित सीटिंग में बाधा डाल सकता है।
स्थापना प्रक्रिया शुरू करने से पहले सभी आवश्यक उपकरणों का संग्रह करें। आपको सही विनिर्देश के अनुसार कैलिब्रेट किए गए टॉर्क रिंच की आवश्यकता होगी, जो अत्यधिक कसाव के बिना उचित फास्टनिंग प्राप्त करने के लिए महत्वपूर्ण है। अपने कोण कनेक्टर्स के लिए निर्दिष्ट बोल्ट, स्क्रू या रिवेट जैसे उचित फास्टनिंग हार्डवेयर का संग्रह करें। 90-डिग्री जॉइंट्स को स्थापना के दौरान लगातार लंबवत बनाए रखने के लिए कॉम्बिनेशन स्क्वायर या लेज़र लेवल जैसे संरेखण उपकरण को तैयार रखें। सफाई के लिए साफ कपड़े, डिग्रीज़र और दस्ताने तथा आँखों की सुरक्षा जैसे सुरक्षा उपकरण आपके तैयारी किट को पूरा करते हैं।
सबसे पहले अपने कोण कनेक्टर्स संयुक्त स्थान पर, दोनों माउंटिंग सतहों को उचित रूप से संरेखित करना सुनिश्चित करें। अपने संरेखण उपकरण का उपयोग करके यह सत्यापित करें कि कोने के ब्रैकेट के दोनों पक्ष अपनी संबंधित माउंटिंग सतहों के विरुद्ध सही ढंग से लगे हुए हैं, जिससे एक सटीक ९०-डिग्री कोण बनता है। यदि सतहें पूर्णतः संरेखित नहीं हैं, तो कोण कनेक्टर्स को स्थिति में बलपूर्वक न लगाएँ। इसके बजाय, बाधाओं, सतह की अनियमितताओं या वार्पिंग की जाँच करें, जिन्हें आगे बढ़ने से पहले सुधारा जाना आवश्यक है। इस चरण पर उचित संरेखण भविष्य में सुधार करना कठिन या असंभव बनाने वाली स्थापना त्रुटियों को रोकता है।
अपने एल-आकार के फ़ास्टनर्स में पूर्व-ड्रिल किए गए या निर्दिष्ट छेदों के माध्यम से फ़ास्टनर्स को केंद्र से बाहर की ओर क्रमबद्ध तरीके से डालें। यह पैटर्न क्लैम्पिंग दबाव को समान रूप से वितरित करता है और झुकने या फँसने के जोखिम को कम करता है। सभी फ़ास्टनर्स को पहले हाथ से कसकर टाइट करें, ताकि कोण कनेक्टर्स स्थिर हो जाएँ, लेकिन अधिक कसाव न हो। एक बार जब सभी फ़ास्टनर्स ठीक से फिट हो जाएँ, तो अपने कैलिब्रेटेड टॉर्क व्रेंच का उपयोग करके एक क्रॉस-पैटर्न में अंतिम कसाव करें, जैसे कि किसी वाहन के पहिए को बदलते समय किया जाता है। यह तकनीक सभी ९०-डिग्री जॉइंट्स पर समान दबाव वितरण सुनिश्चित करती है और सही लंबवतता को बनाए रखती है।
अपने कोने के ब्रैकेट्स स्थापित करने के बाद, सभी फास्टनर्स के कसे होने और असेंबली के आपकी संरेखण आवश्यकताओं को पूरा करने की पुष्टि करने के लिए एक शारीरिक निरीक्षण करें। जोड़ पर कई दिशाओं में हल्का दबाव डालकर यह सुनिश्चित करें कि कोई हिलना या झुकना न हो, जो ढीले कनेक्शन का संकेत हो सकता है। 90-डिग्री जोड़ों के लंबवत रहने और अंतिम कसाव के दौरान एल-आकार के फास्टनर्स के स्थानांतरित न होने की पुष्टि के लिए अपने संरेखण उपकरण का पुनः उपयोग करें। यदि कोई हिलना पाया जाता है, तो ढीले फास्टनर की पहचान करें, सुधारात्मक टॉर्क लगाएं और असेंबली को सेवा में लाने से पहले संरेखण की पुनः पुष्टि करें।
अपने असेंबली के पूरे जीवनकाल में, विशेष रूप से उच्च कंपन वाले वातावरणों या तापीय चक्र के अधीन अनुप्रयोगों में, स्थापित कोण कनेक्टर्स का नियमित रूप से निरीक्षण करें। फास्टनर छिद्रों के आसपास ढीलापन, संक्षारण या तनाव सांद्रता के लक्चनों की जाँच करें। औद्योगिक सेटिंग्स में, सामग्री के बैठने या कंपन-प्रेरित ढीलापन की भरपाई के लिए निर्धारित अंतराल पर महत्वपूर्ण कनेक्शन्स को पुनः टॉर्क करें। सभी निरीक्षणों, समायोजनों और निष्कर्षों के विस्तृत रखरखाव रिकॉर्ड बनाए रखें, ताकि अनुपालन आवश्यकताओं का समर्थन किया जा सके और भविष्य के समान परियोजनाओं के लिए स्थापना निर्णयों को सूचित किया जा सके।
सबसे आम त्रुटि है कैलिब्रेटेड टॉर्क व्रेंच के बिना फास्टनर्स को अत्यधिक कसना। यह प्रथा धागे को नष्ट कर सकती है, कनेक्टर को खुद दरार दे सकती है, या माउंटिंग सतहों को विकृत कर सकती है। हमेशा निर्माता द्वारा अनुशंसित टॉर्क विनिर्देश का पालन करें और अपने कोण कनेक्टर्स को सुसंगत, सुरक्षित रूप से फास्ट करने के लिए उचित उपकरणों का उपयोग करें।
सही तरीके से लगाए गए ९०-डिग्री जॉइंट्स में कनेक्टर और माउंटिंग सतहों के बीच कोई दृश्यमान अंतर नहीं होता, सभी फास्टनर्स को टॉर्क व्रेंच से जाँचने पर समान रूप से कसे हुए होते हैं, और संरेखण सत्यापन दिखाता है कि जॉइंट सही कोण पर बना रहता है। इसके अतिरिक्त, जब आप हाथ से दबाव डालते हैं तो असेंबली में कोई हिलना-डुलना या लचीलापन नहीं दिखना चाहिए, और स्थापना के बाद के सप्ताहों में कोई भी फास्टनर ढीला नहीं होना चाहिए।
अधिकांश एल-आकार के फास्टनर्स को पुनः उपयोग किया जा सकता है, यदि वे अक्षत बने रहें और फास्टनर के छेद न तो फटे हों और न ही बड़े हो गए हों। कोने के ब्रैकेट्स को पुनः उपयोग करने से पहले, उनकी ध्यान से दरारों, क्षरण या स्थायी विकृति के लिए जाँच करें। यदि फास्टनर के छेदों में क्षरण या धागे के आकार में वृद्धि दिखाई दे, तो भविष्य की स्थापनाओं में सुरक्षित भार वहन क्षमता बनाए रखने के लिए प्रभावित कनेक्टर्स को नए इकाइयों से बदल दें।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

