 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/10
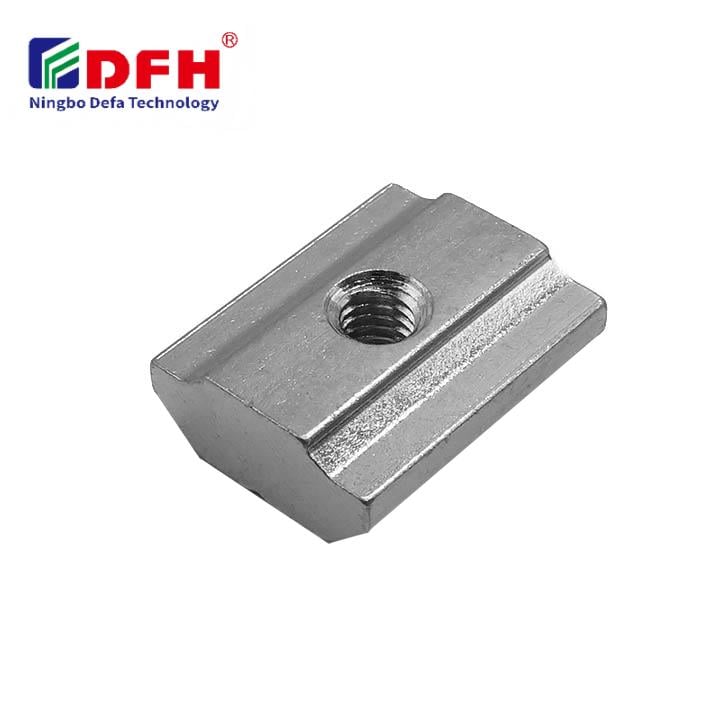
संरचनात्मक असेंबली, मशीनरी फ्रेम और मॉड्यूलर प्रणालियों के डिज़ाइन करते समय इंजीनियरों और निर्माताओं के लिए टी नट की भार क्षमता को समझना आवश्यक है। टी नट एक महत्वपूर्ण फास्टनिंग हार्डवेयर घटक है जो टी-स्लॉट प्रोफाइल के भीतर बोल्ट को सुदृढ़ करता है, और यह लगाए गए बलों को सहन करने की इसकी क्षमता सीधे प्रणाली की विश्वसनीयता और सुरक्षा को प्रभावित करती है। भार क्षमता कई अंतर्संबद्ध कारकों पर निर्भर करती है, जिनमें सामग्री का संरचना, बोल्ट का व्यास, स्लॉट प्रोफाइल के आयाम और अनुप्रयोग का वातावरण शामिल हैं।

टी नट की व्यावहारिक भार क्षमता हल्के उपयोग के लिए १०० किलोग्राम से कम के समर्थन से लेकर भारी औद्योगिक उपयोग के लिए प्रति फास्टनिंग बिंदु १,००० किलोग्राम से अधिक तक होती है। हालाँकि, अंकित क्षमता विशिष्ट थ्रेडेड इंसर्ट डिज़ाइन, स्लॉट आयामों और सामग्री ग्रेड के आधार पर काफी भिन्न होती है। सही टी-स्लॉट नट का चयन करने के लिए आपके अनुप्रयोग की वास्तविक लोडिंग स्थितियों, बलों की दिशा और सुरक्षा सीमाओं का सावधानीपूर्ण विश्लेषण आवश्यक है, ताकि दीर्घकालिक प्रदर्शन और संरचनात्मक अखंडता सुनिश्चित की जा सके।
टी नट की सामग्री संरचना सीधे उसकी अधिकतम भार क्षमता और स्थायी विरूपण के प्रति प्रतिरोध को निर्धारित करती है। जिंक-लेपित या नीले-इस्पात के रंग के इस्पात के टी नट आमतौर पर एल्युमीनियम या प्लास्टिक के विकल्पों की तुलना में अधिक भार का समर्थन करते हैं। उच्च-कार्बन इस्पात से निर्मित एक थ्रेडेड इंसर्ट तन्य और अपरूपण बलों का सामना कर सकता है, जो कम गुणवत्ता वाली सामग्रियों को क्षति पहुँचा सकते हैं, जिससे सामग्री का चयन पहला महत्वपूर्ण डिज़ाइन निर्णय बन जाता है।
इस्पात के फास्टनिंग हार्डवेयर का भार-प्रति-शक्ति अनुपात एल्यूमीनियम टी नट्स की तुलना में उत्कृष्ट होता है, जो हल्के होते हैं लेकिन कम बल रेटिंग वाले होते हैं। मानक टी-स्लॉट प्रोफाइल में उचित रूप से स्थापित किए गए उच्च-शक्ति वाले इस्पात के टी नट्स, जिनके बोल्ट आकार M6 या M8 हों, सामान्यतः ३०० से ८०० किलोग्राम तक के स्थैतिक भार को सहन कर सकते हैं। इसके विपरीत, एल्यूमीनियम के थ्रेडेड इंसर्ट डिज़ाइन अक्सर भार क्षमता को १०० से ३०० किलोग्राम तक सीमित कर देते हैं, जिससे वे हल्के वजन वाले मॉड्यूलर कार्यस्थलों के लिए उपयुक्त होते हैं, लेकिन भारी मशीनरी के अनुप्रयोगों के लिए नहीं। सामग्री की कठोरता, जो ऊष्मा उपचार प्रक्रियाओं द्वारा निर्धारित की जाती है, यह भी प्रभावित करती है कि कोई टी-स्लॉट नट चक्रीय भार या उच्च-प्रभाव शर्तों के तहत सुसंगत प्रदर्शन बनाए रख सकता है या नहीं।
आपके टी नट के साथ उपयोग किया जाने वाला बोल्ट का व्यास मूल रूप से भार धारण क्षमता को प्रभावित करता है, क्योंकि बड़े बोल्ट अधिक धागे के सतह क्षेत्रफल पर तनाव को वितरित करते हैं। एम4 फास्टनिंग हार्डवेयर आमतौर पर एम6 की तुलना में कम भार का समर्थन करता है, जो बदले में समान टी-स्लॉट प्रोफाइल में स्थापित होने पर एम8 बोल्ट की तुलना में कम प्रदर्शन करता है। धागे के संपर्क की लंबाई, जिसे मिलीमीटर या पिच व्यास में मापा जाता है, बोल्ट और धागेदार इंसर्ट नट के शरीर के बीच संपर्क क्षेत्र को बढ़ाकर इस प्रभाव को और बढ़ा देती है।
इंजीनियर आमतौर पर बोल्ट के व्यास के 1.5 गुना न्यूनतम थ्रेड एंगेजमेंट को निर्दिष्ट करते हैं ताकि अधिकतम भार क्षमता प्राप्त की जा सके, हालाँकि कई औद्योगिक अनुप्रयोगों में सुरक्षा सीमा के लिए गहरा एंगेजमेंट आवश्यक होता है। उथले थ्रेड एंगेजमेंट वाला टी-नट बाहरी सबसे थ्रेड्स पर तनाव को केंद्रित करता है, जिससे पहनने की दर तेज़ हो जाती है और वास्तविक भार क्षमता प्रकाशित विनिर्देशों से कम हो जाती है। इसके विपरीत, पूर्ण-गहराई वाले थ्रेड्स वाले टी-स्लॉट नट के डिज़ाइन लगातार भार को सैद्धांतिक अधिकतम के करीब सहन कर सकते हैं, क्योंकि तनाव थ्रेड एंगेजमेंट क्षेत्र में समान रूप से वितरित होता है। फास्टनिंग हार्डवेयर का चयन करते समय सुनिश्चित करें कि आपका टी-नट निर्माता थ्रेड एंगेजमेंट की गहराई को निर्दिष्ट करता है और आपके विशिष्ट बोल्ट आकार के लिए संबंधित भार रेटिंग प्रदान करता है।
टी-स्लॉट प्रोफ़ाइल के आयाम—विशेष रूप से स्लॉट की चौड़ाई, गहराई और आंतरिक कोने की त्रिज्या—निर्धारित करते हैं कि एक टी नट कितना भार सुरक्षित रूप से सहन कर सकता है। 4040 और 4545 जैसी मानक औद्योगिक प्रोफ़ाइलें विशिष्ट फास्टनिंग हार्डवेयर आयामों के लिए अनुकूलित होती हैं, और छोटे या बड़े आकार के टी नट्स के कारण गलत संरेखण, असमान भार वितरण और जल्दी विफलता का खतरा हो सकता है। स्थापना की ज्यामिति प्रभावी भार क्षमता को सीधे प्रभावित करती है, क्योंकि स्लॉट के भीतर ढीला या झुका हुआ थ्रेडेड इंसर्ट प्रोफ़ाइल सामग्री को बलों को कुशलतापूर्वक स्थानांतरित नहीं कर सकता।
टी नट और उसके टी-स्लॉट प्रोफ़ाइल के बीच उचित फिट होने से तनाव संकेंद्रण रोका जाता है और यह सुनिश्चित किया जाता है कि भार पथ डिज़ाइन सीमाओं के भीतर बने रहें। ढीली सहिष्णुता के अनुसार निर्मित टी-स्लॉट नट दिशात्मक भार के तहत स्थानांतरित हो सकता है, जिससे किनारों पर दबाव उत्पन्न होता है जो सामग्री के यील्ड बिंदु से अधिक हो जाता है और स्थायी विकृति का कारण बनता है। कड़ी सहिष्णुता के साथ निर्मित सटीक फास्टनिंग हार्डवेयर स्थिर स्थिति बनाए रखता है, बलों को नट के कंधे और स्लॉट संपर्क सतहों पर समान रूप से वितरित करता है, और संयोजन के पूरे सेवा जीवन के दौरान नामांकित भार क्षमता को बनाए रखता है। उच्च विश्वसनीयता की आवश्यकता वाले औद्योगिक अनुप्रयोगों में आमतौर पर उच्च-गुणवत्ता वाले थ्रेडेड इंसर्ट उत्पादों को निर्दिष्ट किया जाता है जो उत्पादन बैचों के दौरान आकार स्थिरता और भार प्रदर्शन को बनाए रखते हैं।
भार क्षमता से अधिक भार डालने से स्थायी विरूपण, धागे का टूटना या स्लॉट के अंदर नट का घूमना हो सकता है। लगातार अधिक भार के अधीन एक थ्रेडेड इंसर्ट फट सकता है, मुड़ सकता है या प्रोफाइल के साथ संपर्क खो सकता है, जिससे जोड़ की विफलता हो जाती है। आघातक अधिक भार से नट पूरी तरह टूट सकता है, जिससे बोल्टेड असेंबली अचानक अलग हो जाती है और मशीनरी या संरचनात्मक अनुप्रयोगों में सुरक्षा के जोखिम पैदा होते हैं।
कुल बल भार की गणना करें, फिर उसे फास्टनिंग बिंदुओं की संख्या से विभाजित करें, और फिर प्रत्येक फास्टनिंग हार्डवेयर स्थान के लिए कम से कम उस भार के १.५ गुना रेटेड टी नट का चयन करें। सुनिश्चित करें कि चुने गए थ्रेडेड इंसर्ट के आयाम आपके प्रोफाइल स्लॉट के साथ मेल खाते हैं, आपके बोल्ट्स के साथ धागे के आकार की संगतता सत्यापित करें, और पुष्टि करें कि सामग्री का ग्रेड आपके वातावरण के अनुकूल है। निर्माता की भार सारणियों और इंजीनियरिंग दिशानिर्देशों का संदर्भ लेना सुनिश्चित करता है कि आप उचित फास्टनिंग हार्डवेयर का चयन करें।
हाँ, चक्रीय भार, संक्षारण और सामग्री की थकान के कारण टी-नट की प्रभावी भार धारण क्षमता धीरे-धीरे कम हो जाती है। कंपन, तापमान चक्र या संक्षारक वातावरण के संपर्क में आने वाले थ्रेडेड इंसर्ट के धागे का क्षरण और तनाव संग्रह का विकास होता है, जिससे उसकी क्षमता प्रारंभिक विशिष्टताओं से नीचे गिर जाती है। पहने हुए फास्टनिंग हार्डवेयर का नियमित निरीक्षण और समय पर प्रतिस्थापन अप्रत्याशित जॉइंट विफलता को रोकता है और प्रणाली की सुरक्षा सीमाओं को बनाए रखता है।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

