 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/23
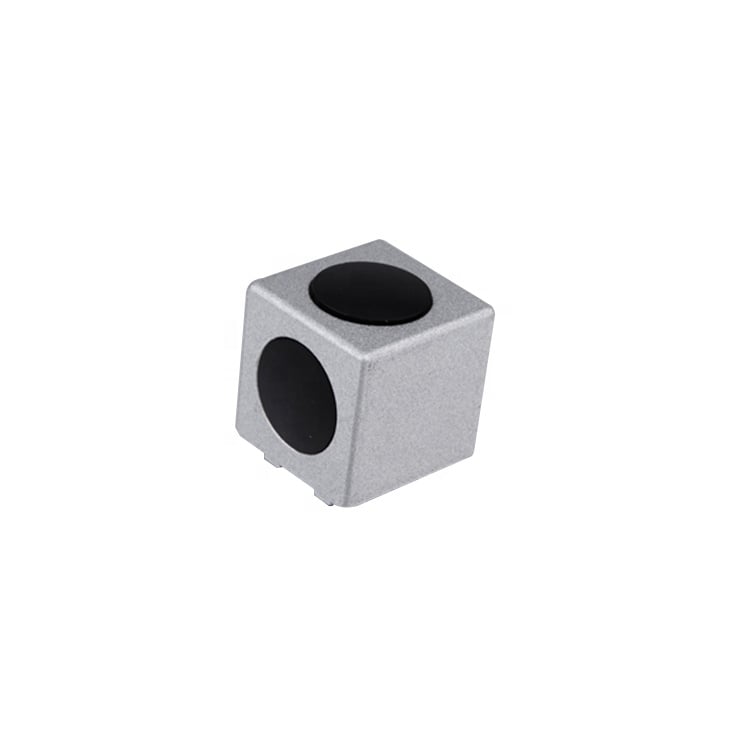
मोटी टायर वाली इलेक्ट्रिक साइकिल की बोल्ट कनेक्टर यह उन इंजीनियरों और निर्माताओं के लिए आवश्यक है जो ऐसी यांत्रिक प्रणालियों का डिज़ाइन करते हैं जिन्हें संचालन संबंधी तनाव का सामना करना होता है। भार क्षमता यह निर्धारित करती है कि कोई फास्टनिंग समाधान वास्तविक कार्य परिस्थितियों के तहत सुरक्षित रूप से कार्य करेगा या पूर्व-समय विफल हो जाएगा, जिससे उपकरण क्षति या सुरक्षा जोखिम उत्पन्न हो सकते हैं। भार रेटिंग की गणना और सत्यापन करने की क्षमता सुनिश्चित करती है कि आपका असेंबली नियामक आवश्यकताओं और प्रदर्शन विनिर्देशों दोनों को पूरा करता है। बोल्ट कनेक्टर्स का उचित चयन मशीनरी, संरचनात्मक फ्रेम और औद्योगिक उपकरणों के विश्वसनीयता को प्रत्यक्ष रूप से प्रभावित करता है, जो कि अनगिनत अनुप्रयोगों में प्रयुक्त होते हैं।
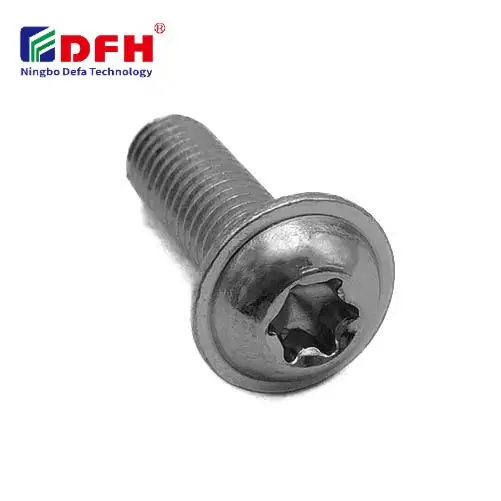
भार वहन क्षमता कई आपस में जुड़े हुए कारकों पर निर्भर करती है, जिनमें बोल्ट के सामग्री ग्रेड, व्यास, थ्रेड पिच और विशिष्ट अनुप्रयोग वातावरण शामिल हैं। थ्रेडेड फास्टनर्स को अपने अनुप्रस्थ काट क्षेत्रफल के समग्र रूप से बलों को समान रूप से वितरित करना चाहिए, जबकि वे तन्य, अपरूपण और संयुक्त प्रतिबलों का प्रतिरोध करते हैं। इंजीनियरिंग की चुनौती यह है कि कनेक्टर के गुणों को आपकी प्रणाली द्वारा संचालन के दौरान अनुभव किए जाने वाले वास्तविक भारों के साथ सटीक रूप से मिलाया जाए। यह गाइड समझाता है कि भार वहन क्षमता कैसे निर्धारित की जाती है, कौन-से कारक प्रदर्शन को प्रभावित करते हैं, और उचित कनेक्टर टेंशनिंग तथा स्थापना विधियाँ विश्वसनीय संचालन सुनिश्चित करने में कैसे सहायता करती हैं।
धागे वाले फास्टनर की सामग्री संरचना सीधे उनकी अधिकतम भार वहन क्षमता को निर्धारित करती है। स्टील बोल्ट कनेक्टर्स को ग्रेड नामांकन के आधार पर वर्गीकृत किया जाता है, जो विशिष्ट तन्य सामर्थ्य मानों के अनुरूप होते हैं, जो आमतौर पर मीट्रिक मानकों में ग्रेड ४.६ से ग्रेड १०.९ तक होते हैं। उदाहरण के लिए, एक ग्रेड ८.८ का बोल्ट कनेक्टर उसी व्यास के ग्रेड ५.८ के समकक्ष की तुलना में काफी अधिक भार क्षमता प्रदान करता है, जिससे इंजीनियर्स उच्च-तनाव अनुप्रयोगों में छोटे फास्टनर्स का उपयोग कर सकते हैं। तन्य सामर्थ्य मान वह अधिकतम प्रतिबल है जो सामग्री टूटने से पहले सहन कर सकती है, जिसे मेगापास्कल में मापा जाता है। इन ग्रेडिंग प्रणालियों को समझना संरचनात्मक सहारा, मशीनरी फ्रेम और सटीक असेंबली के लिए उचित चयन को सक्षम बनाता है।
बोल्ट कनेक्टर का व्यास सीधे उसके अनुप्रस्थ क्षेत्रफल के माध्यम से भार धारण क्षमता को प्रभावित करता है, जो व्यास के बढ़ने के साथ घातांकी रूप से बढ़ता है। एक M10 बोल्ट कनेक्टर का अनुप्रस्थ क्षेत्रफल लगभग M8 की तुलना में 78 प्रतिशत अधिक होता है, जिसका अर्थ है कि भार धारण करने की क्षमता भी उसी अनुपात में अधिक होती है। इंजीनियर धागेदार फास्टनर्स के तनावग्रस्त क्षेत्र की गणना धागे के मूल भाग (रूट) पर मौजूद कोर व्यास के आधार पर करते हैं, नाममात्र व्यास के आधार पर नहीं, क्योंकि तनाव इस पतले भाग में केंद्रित होता है। उचित व्यास का चयन करने के लिए अपेक्षित भारों, पर्यावरणीय कारकों और स्थान सीमाओं का सावधानीपूर्ण विश्लेषण आवश्यक होता है। औद्योगिक स्तर पर प्रयुक्त सामान्य आकार M5 से लेकर M24 तक होते हैं, जिनमें से प्रत्येक की भार धारण क्षमता की एक विशिष्ट सीमा होती है, जो विभिन्न यांत्रिक अनुप्रयोगों के लिए उपयुक्त होती है।
बोल्ट कनेक्टर पर अधिकतम सुरक्षित तन्य भार की गणना करने के लिए, प्रतिबल क्षेत्रफल को उसके सामग्री की यील्ड शक्ति से गुणा करना होता है, और फिर अनुप्रयोग के अनुसार उचित सुरक्षा कारक लागू करना होता है। अधिकांश इंजीनियरिंग मानकों में सुरक्षा कारक के रूप में २ से ५ के बीच का मान सुझाया जाता है, जो यह पर निर्भर करता है कि कनेक्शन स्थायी है, अर्ध-स्थायी है, या कंपन और क्लांटी द्वारा प्रभावित होता है। ग्रेड ८.८ के एम१० बोल्ट कनेक्टर के लिए, सुरक्षा कारक लागू करने से पहले तन्य भार क्षमता लगभग ५० किलोन्यूटन तक पहुँच जाती है, जो संरचनात्मक अनुप्रयोगों के लिए पर्याप्त पकड़ शक्ति प्रदान करती है। कनेक्टर का तनाव यील्ड बिंदु से कम रखा जाना चाहिए, ताकि स्थायी विकृति या कनेक्शन विफलता से बचा जा सके। उचित गणना सुनिश्चित करती है कि फास्टनेड असेंबली अपने पूरे संचालन जीवनकाल के दौरान अपनी अखंडता बनाए रखे।
काटने वाले बल बोल्ट कनेक्टर की अक्ष के लंबवत कार्य करते हैं और तन्य भारण की तुलना में विभिन्न प्रतिबल पैटर्न उत्पन्न करते हैं। जब बोल्ट कनेक्टर को अपरूपण प्रतिबल का सामना करना पड़ता है, तो सामग्री प्रकार और भारण स्थितियों के आधार पर इसकी तन्य सामर्थ्य सीमा के लगभग ६५ से ७५ प्रतिशत पर विफल हो सकती है। दोहरे-अपरूपण संयोजन, जहाँ फास्टनर दो तलों पर प्रतिबल का अनुभव करता है, एकल-अपरूपण व्यवस्थाओं की तुलना में भारों को अधिक प्रभावी ढंग से वितरित करते हैं। बोल्ट स्थापना की विधियाँ अपरूपण प्रदर्शन को काफी प्रभावित करती हैं, विशेष रूप से तब जब कनेक्टरों को चक्रीय या प्रभाव भारण का सामना करना पड़ता है। इंजीनियरों को उन जटिल संयोजनों में तन्य और अपरूपण दोनों बलों को ध्यान में रखना आवश्यक है जहाँ भार कई कोणों पर कार्य करते हैं।
कनेक्टर का टेंशनिंग वह प्रीलोड स्थापित करता है जो सभी घटकों को सेवा लोड के अधीन रहते हुए दृढ़ संपर्क में बनाए रखता है। कम टेंशन वाले बोल्ट कनेक्टर्स जॉइंट के अलग होने और सूक्ष्म गति को संभव बनाते हैं, जिससे थकान विफलता तेज़ हो जाती है और प्रभावी लोड क्षमता ४० प्रतिशत तक कम हो सकती है। अधिक टेंशनिंग लोचदार सीमा से अधिक हो सकती है और स्थायी धागा क्षति या यहाँ तक कि फास्टनर के टूटने का कारण बन सकती है। उचित बोल्ट स्थापना विधियाँ निर्माता के विनिर्देशों के भीतर सुसंगत प्रीलोड मान प्राप्त करने के लिए टॉर्क व्रेंच, टेंशन संकेतक या अल्ट्रासोनिक माप का उपयोग करती हैं। टॉर्क और वास्तविक तनाव के बीच का संबंध घर्षण, सतह के फिनिश और स्नेहन पर निर्भर करता है, जिससे उच्च विश्वसनीयता वाले असेंबलियों के लिए कैलिब्रेटेड टॉर्क आवेदन आवश्यक हो जाता है।
स्थापना का वातावरण यह निर्धारित करता है कि धागेदार फास्टनर्स सेवा जीवन के दौरान अपनी डिज़ाइन की गई लोड क्षमता को बनाए रख पाएँगे या नहीं। संक्षारक वातावरण सतह के क्षरण को तेज़ करते हैं और प्रभावी अनुप्रस्थ काट क्षेत्रफल को कम कर देते हैं, जिससे लंबे समय तक चलने वाली सेवा में लोड सीमाएँ २० से ३५ प्रतिशत तक कम हो जाती हैं। तापमान में उतार-चढ़ाव सामग्री के गुणों और प्रीलोड धारण को प्रभावित करते हैं, विशेष रूप से ऐसे असेंबलियों में जो बाहरी या चरम-स्थिति अनुप्रयोगों के लिए उपयोग किए जाते हैं। उचित सतह उपचार, कोटिंग चयन और कनेक्टर ग्रेड चयन वातावरणीय चुनौतियों का व्यवस्थित रूप से समाधान करते हैं। जब कंपन के कारण समय के साथ फास्टनर्स ढीले होने की संभावना हो, तो बोल्ट स्थापना की विधियों में वॉशर, नायलॉन इंसर्ट या थ्रेड-लॉकिंग यौगिक जैसे लॉकिंग उपकरण शामिल होने चाहिए।
भारी मशीनरी के लिए बोल्ट कनेक्टर्स की आवश्यकता होती है जो निरंतर भार के लिए दर्ज किए गए हों, जो अक्सर १०० किलोन्यूटन से अधिक होते हैं, विशेष रूप से आधार फ्रेम और ड्राइव घटकों में। औद्योगिक ढांचों में एल्युमीनियम प्रोफाइल्स को संरचनात्मक अखंडता बनाए रखने के लिए सही चुने गए थ्रेडेड फास्टनर्स पर निर्भर करते हैं, जो संचालन के दौरान कंपन और तापीय तनाव के तहत काम करते हैं। भार गणनाओं में चरम संचालन तनावों के साथ-साथ सुरक्षा सीमाओं को भी शामिल करना आवश्यक है, ताकि उपकरण के पूरे जीवनकाल के दौरान विश्वसनीय प्रदर्शन सुनिश्चित किया जा सके। रखरखाव के कार्यक्रमों में अवधि-अवधि पर तनाव की पुष्टि करना शामिल होना चाहिए, ताकि विफलताओं से पहले ढीलापन का पता लगाया जा सके। उचित बोल्ट कनेक्टर चयन आपातकालीन उपकरण विफलताओं को रोकता है और रखरखाव अंतराल को बढ़ाता है।
हल्के निर्माण की आवश्यकता वाले अनुप्रयोगों को उच्च-शक्ति बोल्ट कनेक्टर्स से काफ़ी लाभ होता है, जिससे कम ग्रेड के विकल्पों की तुलना में छोटे फ़ास्टनर्स भी समकक्ष भार का समर्थन कर सकते हैं। उच्च-ग्रेड थ्रेडेड फ़ास्टनर्स असेंबली के वज़न को कम करते हैं, जबकि आवश्यक सुरक्षा सीमाएँ बनी रहती हैं, जिससे वाहनों में ईंधन दक्षता में सुधार होता है और मोबाइल अनुप्रयोगों में उपकरणों के प्रदर्शन में वृद्धि होती है। कनेक्टर टेंशनिंग के लिए अभी भी मानक प्रथाओं का पालन करना आवश्यक है, भले ही फ़ास्टनर्स के आकार छोटे हों—यह एक सामान्य गलती है कि हल्के फ़ास्टनर्स के लिए कम प्रीलोड की आवश्यकता होती है। भार-अनुकूलित डिज़ाइन में भी उचित बोल्ट स्थापना विधियाँ विश्वसनीयता सुनिश्चित करने और अप्रत्याशित विफलताओं को रोकने के लिए महत्वपूर्ण बनी रहती हैं।
बोल्ट कनेक्टर की लोड क्षमता व्यास वृद्धि के वर्ग के साथ बढ़ती है, क्योंकि अनुप्रस्थ काट का क्षेत्रफल द्विघातीय रूप से बढ़ता है। एक M12 बोल्ट का अनुप्रस्थ काट का क्षेत्रफल M10 की तुलना में लगभग 56 प्रतिशत अधिक होता है, जो सीधे रूप से अधिक प्रतिबल-वहन क्षमता को दर्शाता है। यह संबंध व्यास चयन को लोड क्षमता इंजीनियरिंग में प्राथमिक कारक बनाता है, जिससे डिज़ाइनर कुछ अनुप्रयोगों में फास्टनर के व्यास को बढ़ाकर सामग्री ग्रेड की आवश्यकताओं को कम कर सकते हैं।
कनेक्टर का टेंशनिंग एक प्रीलोड स्थापित करता है, जो बाहरी लोड के जोड़ में वितरण को मौलिक रूप से प्रभावित करता है। उचित कनेक्टर टेंशनिंग से घटकों को एक साथ क्लैम्प किया जाता रहता है, जिससे अलग होने से रोका जाता है और यह सुनिश्चित किया जाता है कि लगाए गए लोड बोल्ट के क्रॉस-सेक्शन में समान रूप से वितरित हों। कम टेंशनिंग वाले कनेक्शन में सूक्ष्म गति और थकान विफलता उन लोड्स पर होती है जो उचित रूप से टेंशनिंग वाले विकल्पों की तुलना में काफी कम होते हैं, जिससे उपलब्ध लोड क्षमता में काफी प्रतिशत की कमी आ जाती है।
धागेदार फास्टनर्स पर प्रारंभिक तनाव और भार लगाए जाने के दौरान सामग्री में विकृति आती है, और पुनः उपयोग करने से शेष भार सहन क्षमता को लेकर अनिश्चितता पैदा हो जाती है। बोल्ट स्थापना की विधियों में यह निर्दिष्ट करना चाहिए कि क्या फास्टनर्स को प्रतिस्थापित करने की आवश्यकता है, विशेष रूप से महत्वपूर्ण अनुप्रयोगों में या कंपन और तापीय चक्र के संपर्क में आने के बाद। एयरोस्पेस या दबाव पात्र अनुप्रयोगों में उपयोग किए जाने वाले उच्च-शक्ति वाले बोल्ट कनेक्टर्स को आमतौर पर प्रतिस्थापित करने की आवश्यकता होती है, जबकि मानक औद्योगिक फास्टनर्स को निरीक्षण परिणामों और विशिष्ट इंजीनियरिंग प्रोटोकॉल के आधार पर पुनः उपयोग किया जा सकता है।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

