 EN
Cos'è un profilo in alluminio e come funziona?
2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/10
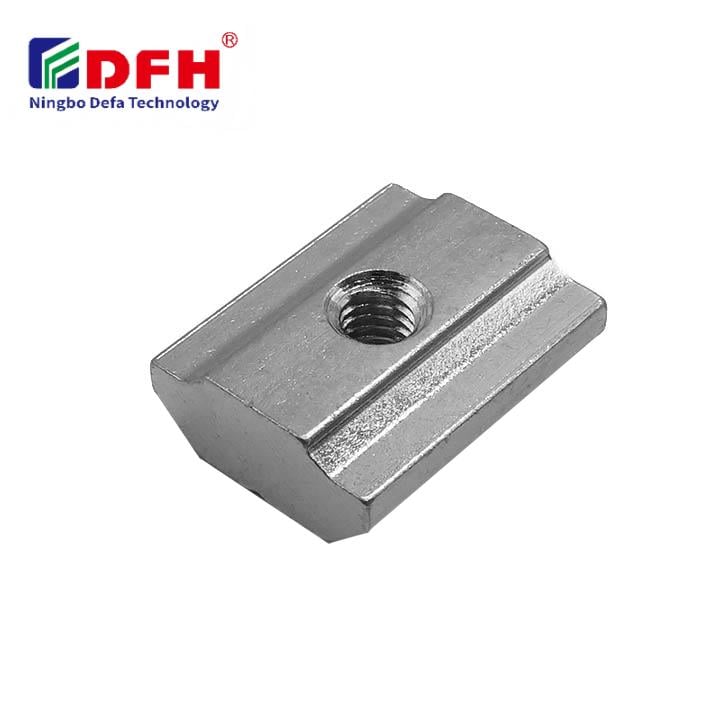
L’efficienza di montaggio è un fattore critico per la produttività manifatturiera e il controllo dei costi in tutti i settori industriali. Quando i team di produzione incontrano ritardi o incongruenze qualitative durante il montaggio dei componenti, il collo di bottiglia spesso risale a soluzioni di fissaggio subottimali. Un Vite a T affronta questa sfida direttamente offrendo un meccanismo di fissaggio robusto e riutilizzabile, che si integra senza sforzo in profili scanalati e sistemi di telai in alluminio. A differenza dei fissaggi tradizionali, che richiedono fori preforati o installazioni permanenti, i dadi a T garantiscono flessibilità, velocità e affidabilità strutturale.

I guadagni di efficienza derivanti dall’adozione dei dadi a T-slot vanno ben oltre il semplice risparmio di tempo durante l’assemblaggio iniziale. Quando i produttori integrano queste soluzioni di fissaggio nei propri flussi produttivi, ottengono cicli di assemblaggio prevedibili, riducono le operazioni di ritocco e minimizzano la necessità di utensili specializzati. Questo articolo esplora come i dadi a T migliorino specificamente l’efficienza di assemblaggio, i meccanismi alla base di tali miglioramenti e le strategie pratiche di implementazione per massimizzarne il valore.
Un dado a T-slot è un componente di fissaggio specializzato progettato per scorrere all’interno di scanalature a forma di T, comunemente presenti su profili in alluminio, telai di macchine e sistemi modulari di assemblaggio. L’inserto filettato al centro accetta viti o bulloni, creando un punto di collegamento sicuro senza richiedere foratura permanente né saldatura. Questo principio di progettazione trasforma radicalmente il modo in cui i team di assemblaggio affrontano il montaggio dei componenti, consentendo un rapido riposizionamento, regolazione e riconfigurazione durante tutto il processo di assemblaggio.
La geometria del dado a T-slot comprende una base rettangolare che si inserisce con precisione nelle dimensioni standardizzate delle scanalature, abbinata a un foro interno filettato. Quando un elemento di fissaggio viene serrato attraverso l’inserto filettato, il componente si blocca saldamente in posizione pur rimanendo completamente reversibile. Questa reversibilità rappresenta un importante fattore di differenziazione in termini di efficienza, poiché i tecnici possono regolare o sostituire i componenti senza danneggiare il profilo di fissaggio o la struttura circostante.
I normali componenti di fissaggio richiedono spesso la preforatura di fori, l’inserimento di tasselli o l’uso di perni saldati: processi che richiedono tempo di preparazione, attrezzature specializzate e creano punti di fissaggio permanenti. Gli inserti filettati integrati in posizioni fisse riducono la flessibilità durante la modifica dell’assemblaggio o la manutenzione. Al contrario, i dadi a T scorrono liberamente all’interno delle scanalature, consentendo agli operatori di posizionare i punti di fissaggio esattamente dove necessario, senza preparazione preliminare né investimenti in attrezzature dedicate.
Il vantaggio in termini di velocità diventa quantificabile confrontando i cicli di assemblaggio. Un operatore che utilizza metodi tradizionali potrebbe impiegare da 5 a 10 minuti per punto di fissaggio, per la preparazione delle superfici, la foratura di guide e l’installazione dei tasselli. Con i dadi a T per scanalature, lo stesso collegamento richiede tipicamente da 1 a 3 minuti, poiché la scanalatura è già presente e il dado si inserisce istantaneamente nella posizione desiderata. Questo moltiplicatore di efficienza si accumula negli assemblaggi che contengono decine o centinaia di punti di collegamento.
I dadi a T accelerano in modo significativo la fase di posizionamento nel processo di montaggio, eliminando l’incertezza legata alle misurazioni e i ritardi dovuti alla foratura dei fori. I profili in alluminio con scanalature a T integrate sono pre-prodotti con interassi standardizzati tra le scanalature, il che significa che i team di montaggio conoscono esattamente la posizione dei punti di fissaggio. Il posizionamento degli inserti filettati diventa prevedibile e ripetibile su più unità, riducendo i tempi di allestimento e gli errori umani.
Nel montaggio di componenti identici in produzione ad alto volume, questa ripetibilità genera guadagni di efficienza cumulativi. Gli operatori sviluppano una memoria muscolare per il posizionamento dei dadi, i fissaggi rimangono standardizzati sull’intera linea di prodotti e la coerenza qualitativa migliora automaticamente. L’hardware di fissaggio guida essenzialmente da solo il processo di montaggio, riducendo i tempi di formazione per i nuovi tecnici e alleggerendo il carico cognitivo necessario per eseguire correttamente le connessioni.
La produzione moderna richiede sempre di più la personalizzazione e l’iterazione rapida del design. I metodi tradizionali di fissaggio basati sulla foratura bloccano le posizioni dei componenti in punti fissi, rendendo costose e dispendiose in termini di tempo le modifiche a metà ciclo produttivo. I dadi a coda T e i sistemi di dadi a coda T consentono un riposizionamento illimitato all’interno delle scanalature esistenti, permettendo ai team di assemblaggio di rispondere alle richieste dei clienti, alle variazioni progettuali o ai feedback sulle prestazioni senza dover scartare telai o profili già completati.
Questa capacità adattiva si traduce direttamente in una riduzione dei tempi di assemblaggio per ordini personalizzati. Invece di comunicare nuove posizioni dei fori a specialisti della foratura e attendere le modifiche ai profili, i team possono semplicemente far scorrere il sistema di fissaggio nella posizione richiesta durante l’assemblaggio finale. La rete di inserti filettati integrata in ogni profilo a coda T diventa un’infrastruttura riutilizzabile per qualsiasi variazione di componente.
I dadi a T richiedono soltanto chiavi standard, chiavette esagonali e utensili portatili di base per essere installati e serrati. A differenza degli inserti filettati, che necessitano di utensili specializzati per l’inserimento, o degli ancoraggi, che richiedono kit specifici per la preparazione dei fori, l’installazione dei dadi a T rimane universalmente accessibile. Questa semplificazione riduce il numero di utensili da tenere in magazzino, la complessità della formazione e i tempi di fermo dell’attrezzatura quando le macchine specializzate non sono disponibili.
I team di assemblaggio che lavorano con componenti di fissaggio di solito gestiscono diversi tipi di utensili per metodi di fissaggio differenti. La standardizzazione sui dadi a T e sui componenti compatibili consente di consolidare i requisiti strumentali, accelerare l’acquisizione delle competenze da parte dei tecnici e migliorare la continuità produttiva. L’impatto economico va oltre i costi del lavoro: budget ridotti per la manutenzione degli utensili e sistemi di tracciamento più semplici generano risparmi misurabili.
Ambienti produttivi che spaziano dall’assemblaggio di componenti automobilistici alla costruzione di macchine utensili hanno documentato significativi miglioramenti dell’efficienza dopo l’adozione dei sistemi di dadi a T. Nell’assemblaggio di telai modulari, i team di produzione segnalano una riduzione del 30–45% del tempo di ciclo legato al fissaggio passando da perni saldati o ancoraggi preforati a scanalature a T e inserti filettati. Questi vantaggi si accumulano sia nella fase iniziale di assemblaggio sia in quella di manutenzione, poiché i sistemi rimangono completamente riparabili senza modifiche permanenti.
La standardizzazione delle viti di fissaggio riduce inoltre gli sprechi di materiale. Con i metodi tradizionali, telai obsoleti o forature eseguite in posizioni errate richiedono lo scarto o il ritocco. I sistemi a scanalatura a T consentono il riposizionamento senza distruzione, prolungando la vita utile dei telai e migliorando l’efficienza complessiva nell’utilizzo delle risorse produttive. Le organizzazioni che implementano i dadi a T su intere linee di produzione raggiungono tipicamente il recupero dei costi entro 6–12 mesi soltanto grazie ai risparmi sul lavoro.
L’efficienza ottimale si ottiene quando i team di assemblaggio coordinano la scelta dei dadi a T con le specifiche del profilo, le dimensioni dei fissaggi e la pianificazione della disposizione dei componenti. Le organizzazioni dovrebbero standardizzare le dimensioni degli inserti filettati compatibili in tutti i posti di assemblaggio, garantendo l’intercambiabilità e riducendo la complessità della gestione delle scorte. La scelta del materiale—zincatura, opzioni in acciaio inossidabile o rivestimenti specializzati—deve essere coerente con le condizioni ambientali e i requisiti di durata, al fine di minimizzare i cicli di sostituzione.
Formare i tecnici sull’installazione corretta dei dadi a T, sulle specifiche di coppia appropriate e sulla manutenzione preventiva garantisce una qualità costante dell’assemblaggio. La documentazione delle procedure di assemblaggio che impiegano dadi a T e la standardizzazione dei componenti di fissaggio consentono una rapida scalabilità all’aumentare del volume produttivo. Audit regolari dei flussi di lavoro di assemblaggio rivelano ulteriori opportunità di ottimizzazione, come il precaricamento dei dadi sui profili prima della consegna alle stazioni di assemblaggio, riducendo ulteriormente il tempo di ciclo.
I dadi a T eliminano il tempo di preparazione richiesto dai metodi tradizionali di fissaggio. Non è necessario forare, inserire tasselli né saldare: l’inserto filettato è già pronto all’uso all’interno della scanalatura a T. Questa disponibilità immediata, unita alla possibilità di riposizionamento illimitata all’interno delle scanalature esistenti, riduce i tempi di assemblaggio del 30–50% rispetto ai metodi che richiedono fori preforati o ancoraggi permanenti.
I dadi a T-slot sono ideali per sistemi di assemblaggio modulari che impiegano profili in alluminio o telai in acciaio con scanalature. Tutti gli ambienti produttivi che richiedono punti di fissaggio regolabili e riutilizzabili traggono vantaggio dai dadi a T. Tuttavia, le applicazioni che richiedono collegamenti permanenti saldati o superfici prive di scanalature continueranno a utilizzare soluzioni alternative per il fissaggio.
Sebbene il costo iniziale di un singolo dado a T possa essere leggermente superiore rispetto a quello di semplici elementi di fissaggio, il costo totale di proprietà favorisce i sistemi a T-slot. La riduzione della manodopera necessaria per l’assemblaggio, la minima necessità di ritocchi, la maggiore durata utile dei telai e la semplificazione dei requisiti strumentali generano risparmi cumulativi significativi. La maggior parte delle organizzazioni recupera l’investimento nell’infrastruttura di inserti filettati entro pochi mesi grazie ai miglioramenti dell’efficienza operativa.

2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/30
Forniture di profili in alluminio per progetti edilizi. Scopri i benefici strutturali, per rivestimenti e infissi al fine di massimizzare il ritorno sull’investimento (ROI). Scarica la guida.

2026/09/30
Tecniche per selezionare le dimensioni ottimali dei profili in alluminio. Valuta carico, spazio disponibile, lega, ambiente e fattori economici per prevenire deformazioni. Scarica la guida.

2026/09/30
Problemi con fissaggi difettosi o necessità di ritocchi? Impara a determinare le dimensioni corrette delle viti in base a diametro, passo, materiale e carico applicato, oltre agli standard settoriali. Ottimizza affidabilità e conformità già da ora.

2026/09/30
Forniture di profili in alluminio per ingegneria industriale. Scopri il rapporto resistenza-peso, la resistenza alla corrosione e risparmi fino al 30%. Scarica la guida.

2026/09/30
Sistemi di profili in alluminio resistenti al calore. Padroneggia la scienza della dilatazione termica e le strategie di gestione delle sollecitazioni per costruzioni industriali. Scarica la guida.

