 EN
Cos'è un profilo in alluminio e come funziona?
2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/24
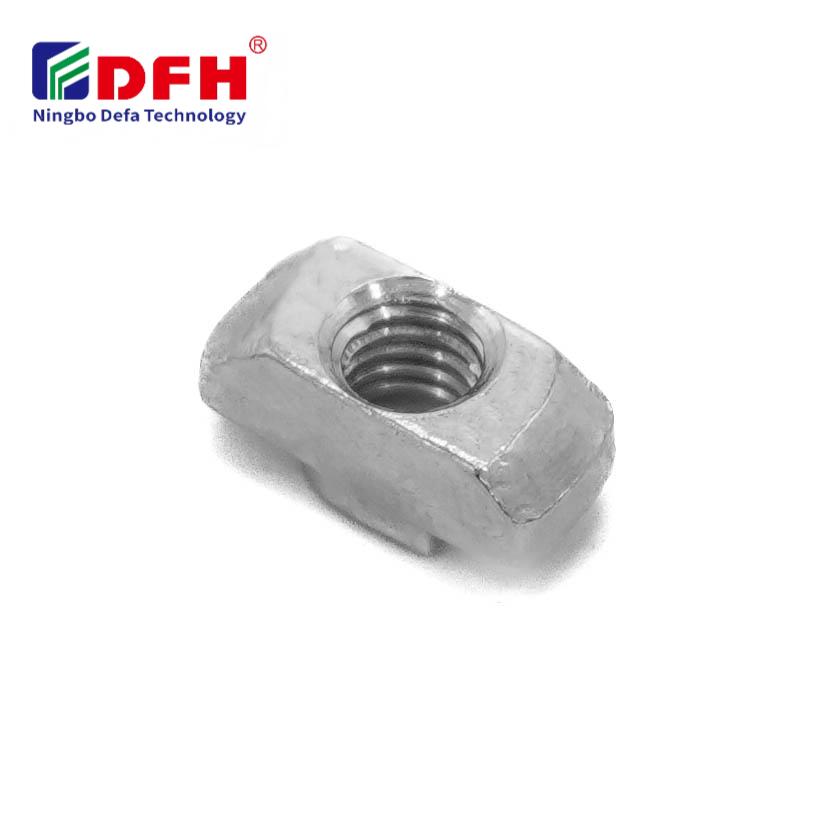
I sistemi di profili in alluminio con fessure sono diventati la struttura portante degli ambienti moderni di assemblaggio modulare e produzione industriale. Queste strutture versatili si basano su componenti di fissaggio specializzati per creare connessioni robuste e flessibili. Comprendere come un Vite a T si fissa ai sistemi di profili in alluminio con fessure è essenziale per ingegneri, addetti alla fabbricazione e tecnici della manutenzione che progettano o gestiscono quotidianamente queste strutture.

Il processo di montaggio del dado a fessura unisce il design meccanico alla pratica dell’installazione. Se eseguito correttamente, questo hardware di fissaggio crea connessioni in grado di resistere a vibrazioni, spostamenti di carico e cicli ripetuti di montaggio e smontaggio. Questa guida illustra il funzionamento del fissaggio del dado a T, le tecniche di installazione e i fattori che determinano una posizione sicura all’interno dei canali dei profili in alluminio.
Un dado a T è fondamentalmente un inserto filettato progettato per adattarsi alle caratteristiche scanalature a forma di T presenti nei profili di estrusione in alluminio. L’inserto filettato presenta un profilo in sezione che rispecchia la geometria della scanalatura, tipicamente con una base piatta e bordi o linguette rialzate che si agganciano alle pareti del canale. La filettatura interna accoglie viti, bulloni o tiranti standard, creando un punto di fissaggio sicuro senza richiedere ulteriore hardware posizionato dietro il profilo in alluminio.
L’insieme dado a fessura comprende diverse caratteristiche progettuali fondamentali che ne garantiscono un fissaggio affidabile. La maggior parte dei design di inserti filettati prevede profili a testa martello con linguette sfalsate oppure bordi dentati (griptooth) che si innestano nelle pareti della fessura. Queste caratteristiche impediscono al dado T di ruotare o allentarsi durante il normale funzionamento. L’hardware di fissaggio deve corrispondere esattamente alla larghezza della fessura; le dimensioni più comuni delle fessure sono 4 mm, 5 mm, 6 mm, 8 mm e dimensioni superiori, a seconda della serie del profilo in alluminio, come i profili 4040, 4545 o 6060.
La composizione dell’inserto filettato influisce direttamente sulla resistenza e sulla durata degli assemblaggi con dadi a fessura. La maggior parte dei componenti di fissaggio è realizzata in acciaio con zincatura, finitura ossidata blu o acciaio inossidabile per una maggiore resistenza alla corrosione. La scelta del materiale influenza sia la resistenza a trazione sia l’adeguatezza ambientale del dado a T. I sistemi in profilo di alluminio esposti ad umidità, sostanze chimiche o condizioni esterne richiedono componenti di fissaggio con protezione anticorrosiva superiore per garantire sicurezza a lungo termine.
Il corretto montaggio del dado a slot inizia con la tecnica di inserimento appropriata nello slot in alluminio. L’inserto filettato deve entrare nel canale con il proprio profilo allineato perpendicolarmente all’apertura dello slot. Gli operatori inseriscono il dado T ad angolo, consentendo ai bordi rialzati o alle linguette di superare l’apertura dello slot, quindi ruotano il fissaggio di novanta gradi per agganciarlo alle pareti dello slot. Questa rotazione attiva la presa meccanica che impedisce al dado di spostarsi o allentarsi durante l’uso.
Una volta posizionato nello slot, il dado a T rimane fissato grazie a più punti di aggancio. La progettazione dell’insieme dado slot garantisce che i bordi o le linguette dell’inserto filettato entrino in contatto con le pareti interne del canale in alluminio. Questo contatto distribuisce la pressione su più punti, evitando la sua concentrazione in un’unica zona, che potrebbe causare deformazione o rottura. Il bloccaggio meccanico creato da questa interazione è sufficientemente robusto da resistere alle vibrazioni e ai carichi dinamici tipici delle applicazioni produttive, di assemblaggio e strutturali.
L’inserto filettato funge da punto di fissaggio per viti o tiranti esterni che realizzano effettivamente il collegamento di fissaggio. Quando una vite viene inserita attraverso il componente da fissare e avvitata nel dado a T, il vantaggio meccanico offerto dalla filettatura crea un giunto sicuro. L’insieme dado con fessura raggiunge la sua potenza finale di ritenzione tramite tre meccanismi: la presa meccanica del dado a T all’interno della fessura in alluminio, la filettatura tra la vite e le filettature interne dell’inserto filettato, e la forza di serraggio generata dal serraggio della vite.
La tecnica corretta di serraggio è fondamentale per ottenere prestazioni coerenti dei componenti di fissaggio. Un serraggio eccessivo può danneggiare le filettature interne del dado a T oppure deformare localmente il profilo in alluminio. Un serraggio insufficiente lascia il collegamento soggetto a allentamento a causa di vibrazioni o cicli di carico. Gli ingegneri specificano tipicamente i valori di coppia in base al diametro della vite, alla classe di materiale e ai requisiti applicativi, per garantire che gli insiemi con dadi a fessura rimangano sicuri per tutta la durata di servizio della struttura.
Il posizionamento dei dadi a T all’interno dei profili in alluminio influenza in modo significativo le prestazioni strutturali complessive degli insiemi di dadi a fessura. Gli ingegneri posizionano l’inserto filettato il più vicino possibile ai punti di applicazione del carico per ridurre al minimo il momento flettente e la concentrazione di sollecitazione tagliante. Più dadi a T distribuiti lungo un profilo in alluminio creano percorsi ridondanti per gli elementi di fissaggio, migliorando la rigidità complessiva del sistema e la tolleranza ai guasti. Questo approccio previene i modi di guasto a punto singolo e distribuisce i carichi in modo più uniforme sull’intero insieme.
La distanza tra dadi a T adiacenti influisce anche sulla risposta alle vibrazioni e sulle caratteristiche di risonanza della struttura assemblata. Un fissaggio con componenti ravvicinati aumenta lo smorzamento e riduce l'amplificazione armonica, il che è vantaggioso in applicazioni dinamiche o ad alta velocità. Al contrario, una distanza maggiore può essere accettabile in scenari con carichi statici, dove la riduzione dei costi è una priorità. Gli ingegneri eseguono analisi agli elementi finiti per determinare la distanza ottimale tra i dadi a slot in base alle specifiche esigenze dell'applicazione.
L'esposizione ambientale influenza l'affidabilità a lungo termine dei collegamenti con dadi a T nei sistemi di profili in alluminio. Atmosfere corrosive, cicli termici e infiltrazione di umidità possono degradare l'inserto filettato se le viti non presentano rivestimenti protettivi adeguati. L'ispezione regolare dei dadi a T alla ricerca di discolorazione, formazione di ruggine o corrosione visibile consente di identificare la degradazione prima che si verifichi un guasto del collegamento. La manutenzione preventiva prevede il serraggio periodico delle viti per compensare eventuali rilassamenti causati da vibrazioni o cicli di espansione termica.
L'interazione tra metalli diversi negli insiemi con dadi a fessura genera il rischio di corrosione galvanica quando le viti in acciaio entrano in contatto con l'alluminio nudo. L'uso di inserti filettati in acciaio inossidabile o l'applicazione di rivestimenti isolanti tra il dado a T e il profilo in alluminio previene efficacemente l'attacco galvanico. Questa considerazione diventa particolarmente importante nelle applicazioni esposte all'acqua salata, ad ambienti chimici aggressivi o a installazioni esterne in cui l'umidità entra regolarmente in contatto con l'insieme.
Un dado a T impedisce la rotazione grazie alla sua geometria meccanica. Quando l’inserto filettato viene inserito e ruotato di novanta gradi all’interno della scanalatura, i bordi rialzati o le linguette si agganciano alle pareti interne del profilo in alluminio. Ciò crea più punti di contatto che resistono a qualsiasi forza rotazionale. La progettazione dell’insieme dado a scanalatura garantisce che per tentare di ruotare il dado a T sarebbe necessario sollevarlo prima dalla scanalatura, operazione impedita dal collegamento esterno con il bullone, rendendo quindi meccanicamente impossibile la rotazione durante l’uso normale.
Un inserto filettato singolo può sopportare carichi considerevoli, a seconda delle sue dimensioni, della sua classe di materiale e della specifica della vite. Tuttavia, la migliore pratica nelle applicazioni strutturali prevede la distribuzione dei carichi su più dadi a T, anziché fare affidamento su un unico punto di fissaggio. Gli insiemi di dadi a fessura con punti di connessione distribuiti offrono un’attenuazione delle vibrazioni migliore, una tolleranza ai guasti superiore e modalità di rottura più prevedibili. L’uso di più viti riduce la concentrazione di sollecitazioni e prolunga la durata utile sia del profilo in alluminio sia dei componenti degli inserti filettati.
Il allentamento del dado a T è generalmente causato dal rilassamento del bullone indotto dalle vibrazioni, dai cicli di espansione termica che modificano il precarico del bullone o da un serraggio iniziale insufficiente degli elementi di fissaggio. Quando gli insiemi con dado a fessura sono sottoposti a vibrazioni ripetute, movimenti microscopici tra le superfici accoppiate riducono gradualmente la forza di serraggio. L’applicazione di composti bloccanti sul filetto del bullone, l’uso di rondelle autobloccanti o la specifica di dadi autobloccanti con inserto in nylon possono prevenire efficacemente questo degrado. L’ispezione regolare e il serraggio periodico delle connessioni con inserti filettati affrontano proattivamente questo problema nelle applicazioni più gravose.

2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/30
Forniture di profili in alluminio per progetti edilizi. Scopri i benefici strutturali, per rivestimenti e infissi al fine di massimizzare il ritorno sull’investimento (ROI). Scarica la guida.

2026/09/30
Tecniche per selezionare le dimensioni ottimali dei profili in alluminio. Valuta carico, spazio disponibile, lega, ambiente e fattori economici per prevenire deformazioni. Scarica la guida.

2026/09/30
Problemi con fissaggi difettosi o necessità di ritocchi? Impara a determinare le dimensioni corrette delle viti in base a diametro, passo, materiale e carico applicato, oltre agli standard settoriali. Ottimizza affidabilità e conformità già da ora.

2026/09/30
Forniture di profili in alluminio per ingegneria industriale. Scopri il rapporto resistenza-peso, la resistenza alla corrosione e risparmi fino al 30%. Scarica la guida.

2026/09/30
Sistemi di profili in alluminio resistenti al calore. Padroneggia la scienza della dilatazione termica e le strategie di gestione delle sollecitazioni per costruzioni industriali. Scarica la guida.

