 EN
アルミニウムプロファイルとは? その仕組みを解説
2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/08
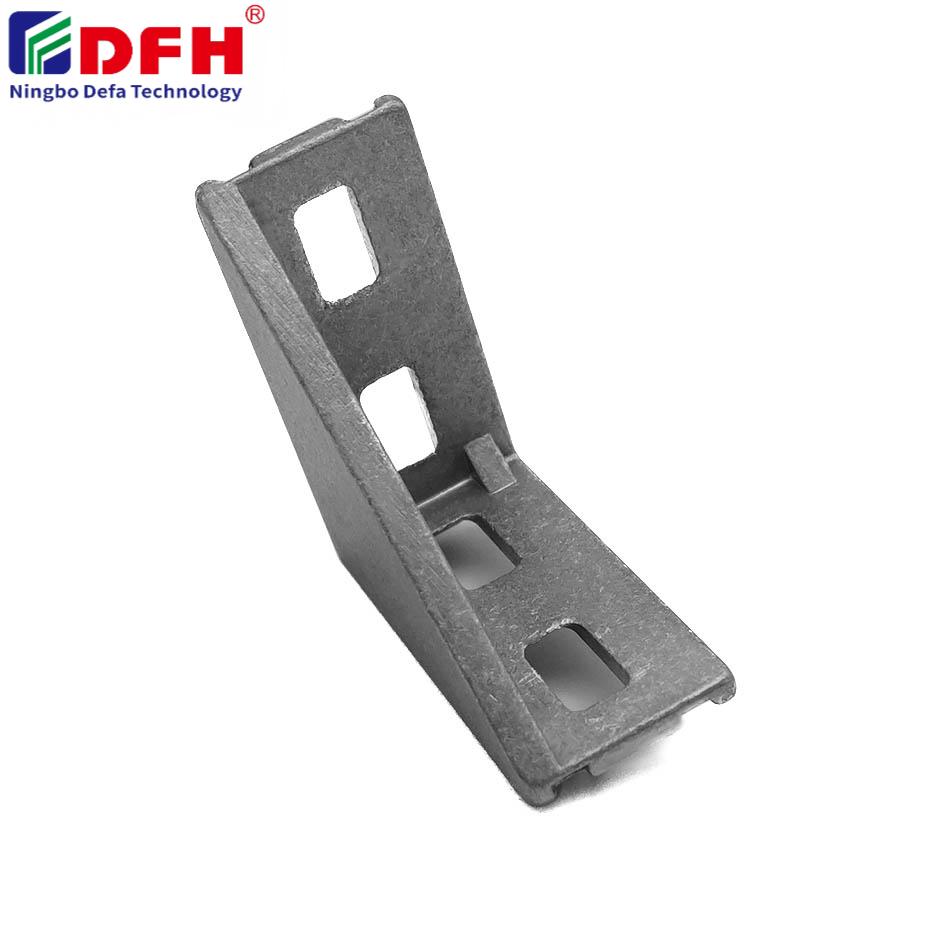
モジュール式アルミニウム製プロファイル構造を設計する際、技術者や製造担当者は、従来の溶接と最新の内側コネクタ方式という、2つの異なる接合手法の選択に直面します。内側コネクタは、アルミニウム部品を接合するための根本的に新しいアプローチであり、溶接とは異なり、強度・設計の柔軟性・生産スピードといった観点でそれぞれ特有のメリットと課題を備えています。両者の違いを正しく理解することで、用途に応じて最適な組立方式を選択できます。たとえば、永久的な高強度が求められる場合、設計変更の容易さが重視される場合、あるいは短納期での量産が必要な場合などです。
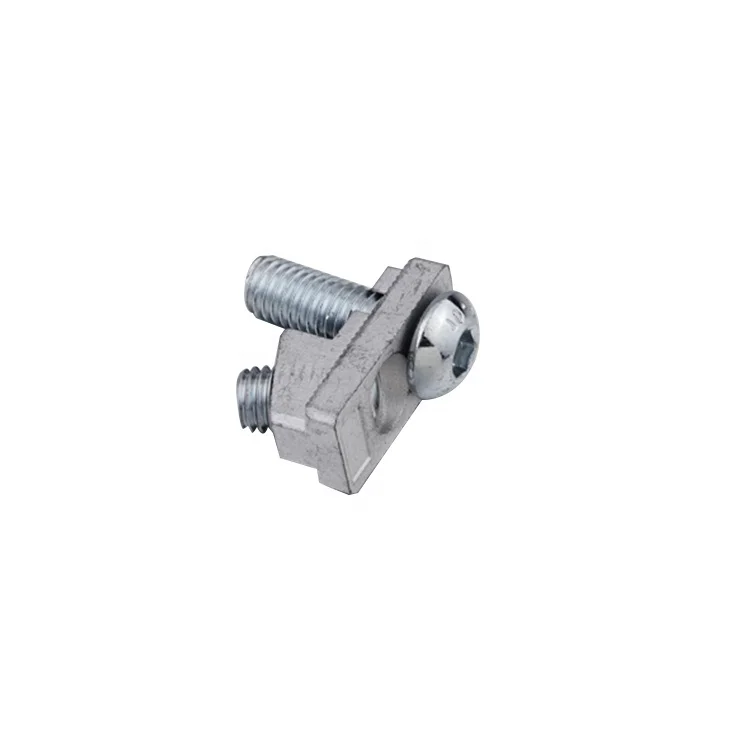
これらの接合方法の違いは、単なる接続方式にとどまりません。内蔵型コネクタはアルミニウム製のプロファイル本体に直接組み込まれ、内部のスロットと高精度に設計されたハードウェアを用いて、熱を加えずに剛性の高い接合部を実現します。一方、溶接は母材と溶加材を溶融させて連続した接合部を形成します。それぞれの方法は、強度、外観、製造速度、設計の反復性、産業用途における総所有コストといった点で異なる影響を及ぼします。
内装用コネクタ 溶接による材料の融合ではなく、正確な機械的干渉とクランプ力によって接合強度を確保します。プロファイル接合システムでは、アルミニウム押出材内の複数の接触面に荷重を分散させ、冗長な荷重伝達経路を形成します。この機械的嵌合により、熱による材料特性の変化を伴わず、一貫性・予測性の高い強度を実現できます。適切に設計されたモジュラー式組立部品は、特に中負荷の産業用構造物において、引張およびせん断用途で溶接継手の性能に匹敵、あるいは上回る性能を発揮します。
溶接継手は、アルミニウム母材と溶加材を溶融させて一体化することで、永久的かつ連続的な接合を実現します。溶接部周辺の熱影響部では、特定の合金において材料の硬度が低下し、局所的な強度が低下する可能性があります。ただし、溶接は曲げ、圧縮、および複雑な多方向荷重に対して優れた性能を発揮します。これは、継手部が連続した材料マトリクスの一部となるためです。適切に施工された溶接アルミニウム構造物は、疲労強度も優れており、繰り返し応力や高振動環境を伴う用途に最適です。
内部接続ハードウェアを採用することで、熟練技術者や特殊工具を必要とせずに迅速な組み立てが可能になります。作業者は内部コネクタをフレームのスロットに差し込み、数秒で留め具を締め付けるだけで、素早く構成を変更したり、モジュールを再編成したりできます。このスピードの向上は、直接的に人件費の削減と生産期間の短縮につながります。特にカスタムまたはセミカスタム構造物においてその効果は顕著です。フレーム接合システムは、部品を損傷させることなく組み立て・分解・再構成できる、真のモジュラー設計を実現します。一方、溶接には炎による加熱準備、トーチの正確な位置決め、冷却時間、および溶接後の検査が必要であり、熟練したオペレーターを要し、大幅な生産時間の増加を招きます。
モジュラー式の組立部品を採用することで、量産開始後でも設計変更が可能になります。接合部の変更、補強材の追加、構造形状の修正などは、溶接をやり直すのではなく、留め具やコネクタの交換のみで実現できます。この柔軟性により、設計リスクが低減され、アジャイルな製品開発が支援されます。一方、溶接構造は完成と同時に固定化されるため、設計変更には切断・再溶接、あるいは該当部品の廃棄といった対応が必要になることが一般的です。顧客仕様の変化が頻繁に生じる業界や、試作段階で反復的な検証が求められる用途において、内蔵型の接合ハードウェアは、従来の溶接方式と比較して、明確なコスト削減効果と納期短縮効果をもたらします。
溶接には、熟練した職人技、溶接棒やワイヤーなどの消耗品、電源設備、および品質保証のための検査が必要です。プロファイル継手システムは、作業者の技能レベルを下げ、特殊な設備投資を不要にしますが、高精度で設計されたコネクタを購入する必要があります。人件費がほとんどコスト要因とならない大量生産では、溶接が経済的である場合があります。一方、少量~中量生産、カスタム設置、または保守作業が頻繁な用途では、内部接続ハードウェアを用いることで、再作業・変更・人件費の削減により、トータルコストを低減できることが多いです。また、機械加工や溶接飛散によるアルミニウムのスクラップは、材料の無駄を意味します。モジュラー方式は、こうした損失を最小限に抑えます。
溶接継手は、平滑に研磨すれば目立たなくなり、消費者向け製品や建築用途において美観を重視したすっきりとした外形を実現できます。一方、内蔵型の接合部品は外観上 seams(継ぎ目)が見えませんが、留め具の外観や接合形状には細心の注意が必要です。どちらの方法も、本質的に廃材を発生させることはありませんが、溶接では煙が発生し、環境対策を講じる必要があります。モジュール式の組立部品は、分解が可能なため再利用・リサイクルが容易ですが、溶接構造は使用寿命終了後にほぼ廃棄処分となるのが一般的です。持続可能な製造や循環型経済の観点から、プロファイル継手システムは、永久的な溶接方式に比べ明確な優位性を持ちます。
はい、適切に設計された内部接合ハードウェアは、静的荷重および引張り荷重の用途において、溶接継手と同等の性能を発揮できます。プロファイル継手システムでは、複数の接触面を通じて力を分散させ、冗長な荷重伝達経路を形成します。ただし、繰返し荷重や極端な疲労条件、あるいは実証済みの疲労寿命データが求められる用途では、溶接継手の方が安全な工学的選択肢となる場合が多く、これは溶融によって材料が連続した一体構造になるためです。最適な選択は、荷重の種類・大きさ、環境条件、および必要な安全率に依存します。構造エンジニアへの相談および特定の継手設計に対する実験評価により、適切な選定が可能になります。
業界 頻繁な設計変更、迅速なプロトタイピング、または顧客によるカスタマイズを要する場合、内部接続ハードウェアおよびプロファイルジョイントシステムの採用が大きくメリットをもたらします。ロボティクス、工場自動化、搬送機器、およびカスタムコンベアシステムでは、素早い再構成を実現するためにモジュラー方式が頻繁に採用されています。また、大量生産される標準製品ではあるものの仕様が多様な分野——例えば試験装置、仮設構造物、特殊機械など——でも、モジュラー組立の利点を活用しています。一方で、消費者向け製品、航空宇宙構造物、船舶用途など、永久的な強度と小型化が極めて重要となる分野では、製造初期段階での複雑さが高くなるにもかかわらず、溶接が一般的に優先されます。
溶接構造物の改造や修理には、切断、再溶接、溶接後の検査が必要であり、ダウンタイムと人件費が大幅に増加します。一方、内部接続ハードウェアを用いれば、技術者が特殊な工具や高度な技能を必要とせず、留め具を緩めて部品を取り外し、修理または交換を行った後、再組み立てが可能です。このモジュラー設計により、使用中に摩耗・部品故障・設計変更などが生じる構造物の保守時間およびコストが劇的に削減されます。連続運転が求められ、ダウンタイムのコストが非常に大きい用途では、プロファイルジョイント方式やモジュラー組立部品が、初期の材料費の上昇を、運用コストの低減によって十分に相殺することがあります。

2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/30
建設プロジェクト向けアルミニウムプロファイルを調達。構造フレーミング、外装材、窓枠への応用と投資対効果(ROI)向上のポイントを解説。ガイドをダウンロード。

2026/09/30
最適なアルミニウムプロファイルサイズの選定方法を解説。荷重、設置空間、合金種類、使用環境、コストといった要素を総合的に評価し、たわみを防ぎましょう。ガイドをダウンロード。

2026/09/30
締結不良や再作業に悩んでいませんか? 直径、ピッチ、材質、荷重に加え、業界ごとの規格を踏まえたねじサイズ選定をマスターし、信頼性と規制準拠を最適化しましょう。

2026/09/30
産業機械・設備向けアルミニウムプロファイルを調達。高強度・軽量性、優れた耐食性、および約30%のコスト削減効果をご紹介。ガイドをダウンロード。

2026/09/30
耐熱性アルミニウム押出成形材システムを調達。産業用建物向けの熱膨張の原理と応力管理戦略を習得しましょう。ガイドをダウンロード。

