 EN
アルミニウムプロファイルとは? その仕組みを解説
2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/23
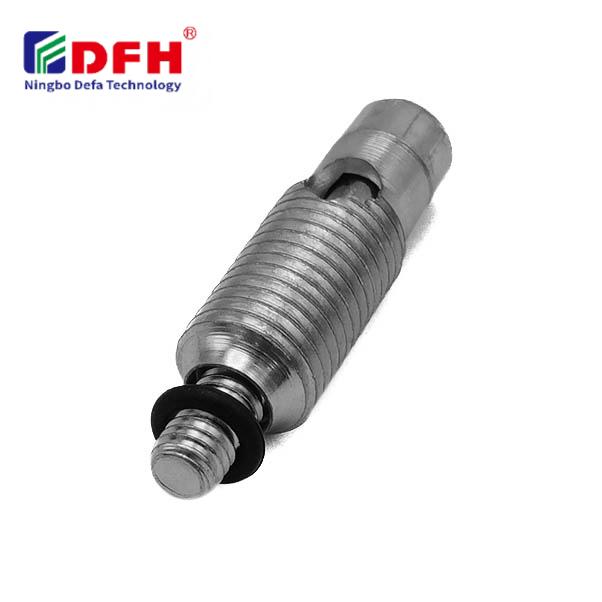
選択する ボルトコネクタ 産業用組立アプリケーションにおいて、構造的健全性、運用上の安全性、およびコスト効率を確保する上で極めて重要です。このプロセスでは、荷重条件、材料の適合性、使用環境、および取付制約について慎重な検討が必要です。適切な選定手法を用いなければ、機械装置は早期劣化、過度な振動、腐食、あるいは接合部の完全な破損を招くおそれがあります。本ガイドでは、組立プロジェクト向けのボルトコネクタ仕様決定に際して、必要な知識を体系的にご提供します。
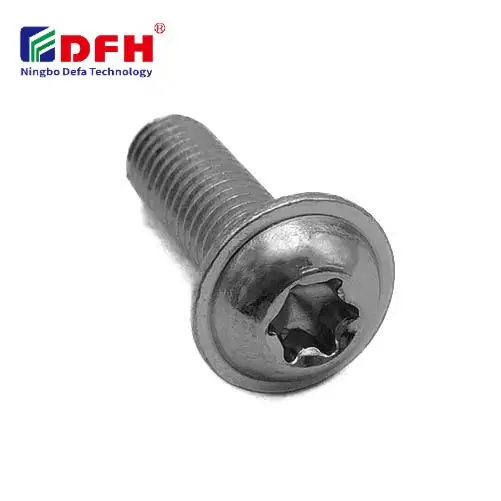
適切なボルト接続部品のサイズ選定には、単なる寸法合わせを超えた、技術的・実用的な多角的な検討が必要です。設計者は、荷重の分布、応力集中、継手の変形(コンプライアンス)、およびねじ締結部品の直径・ピッチ・締付け力の関係を正しく理解しなければなりません。さらに、業界固有の規格、材料の等級、用途に応じた締付け張力の要件などを考慮すると、その複雑さはさらに増します。このような包括的なアプローチにより、接合部の破損を招く過小設計や、材料の無駄・施工の困難化を招く過大設計を防ぐことができます。
荷重解析はボルト接続部品の選定の基礎となります。静的荷重、動的荷重、繰返し荷重はそれぞれ異なる安全率および材質等級を要求します。引張荷重はファスナーに直接引張力を及ぼすのに対し、せん断荷重は部品同士を互いにずらそうとします。複合荷重が作用する場合は、より保守的なサイズ設計計算が必要です。ご使用になる具体的な荷重プロファイルを正確に把握することで、サイズ不足による問題や、過剰な仕様による無駄を回避できます。
材質特性表および工学基準には、各種等級・径のねじ付きファスナーに対する許容応力値が示されています。等級8.8、10.9、12.9のボルト接続部品は、順に強度が高くなりますが、延性は低下します。適切な等級を選定することで、十分な荷重耐性を確保しつつ、所定の安全率も維持できます。産業用途では、破損の影響や荷重の予測可能性に応じて、通常2.5~5.0の安全率が要求されます。
環境への暴露は、ボルトコネクタの材料選定および寿命に大きく影響します。腐食性環境では、酸化や材料劣化に耐えるステンレス鋼または亜鉛めっきされた締結部品が求められます。温度の極端な変化は、材料特性、ジョイントのプリロード保持性、およびねじ山の健全性に影響を与えます。振動を伴う用途では、自己ロック機能付き部品やネジ止め剤を用いることで、機器の使用期間中における接続の安定性を維持する必要があります。
塩水噴霧、化学薬品への暴露、湿気、熱サイクルは、標準的なねじ締結部品に複合的な応力を与えます。設計初期段階から化学的に耐性のある材料を選定することで、高コストな交換作業や予期せぬ停止を防ぐことができます。環境要因は、最終的なサイズおよび等級の決定を行う前に、ボルトコネクタの仕様に必ず組み込む必要があります。
ボルト接続部のサイズ選定には、直径、ねじピッチ、締付け力がどのように連携して接合部の信頼性を確保するかを理解することが不可欠です。直径が大きくなるほど荷重支持能力は向上しますが、その分、締付けトルクも比例して増加します。ねじピッチは締付け時の機械的利得に影響を与え、細かいピッチほど力の増幅効果が大きく、粗いピッチほど組立速度が速くなります。これらのパラメーター間の関係性は、得られる初期締付け力(プレロード)と、実際の組立環境における作業性の両方を決定します。
ボルトの締め付け方法には、手動トルクレンチによる締め付け、油圧式テンショニング、熱膨張法の3種類があります。それぞれの方法は、予緊力の印加精度およびボルトコネクタのサイズ選定戦略に影響を与えます。手動トルク法は、中程度の複雑さを持つ標準的な用途に最も適しています。一方、油圧式は、予緊力を厳密に制御する必要がある高精度組立に適しています。熱膨張法は、自動車や重機分野で用いられ、所定のクリンプ力を確実に得るためには、専用のボルトコネクタサイズ計算が求められます。
穴のクリアランスは、ボルト接合部が引張りモードで機能するか、せん断モードで機能するかを直接左右し、その結果、サイズ選定の要件が根本的に変化します。クリアランス穴では、ボルト接合部が純粋に引張りモードで機能し、荷重伝達はクランプ力に依存します。一方、密着穴やリーマ穴では、ボルト接合部がせん断モードで機能し、荷重がファスナー本体を介して直接伝達されます。したがって、組立時の穴設計を正しく理解することは、適用される荷重伝達メカニズムを特定し、それに応じてサイズ選定計算を調整する上で不可欠です。
標準的なクリアランス値は、ISOおよびANSI規格に準拠しており、通常は密着穴からクリアランス穴までの範囲で規定されています。適切な穴径設定は、効率的な荷重伝達と一貫したクランプ特性を確保します。穴径が大きすぎると遊びが生じ、プリロードが不安定になります。逆に、穴径が小さすぎると、ボルトの取り付け・取り外し時に作業性が悪化し、材料への損傷リスクも高まります。
系統的なボルト接続部品の選定は、すべての適用要件を構造化されたチェックリスト形式で文書化することから始まります。必要な入力情報には、最大および最小荷重、部品の材質、組立方法、環境への暴露条件、使用温度範囲、振動条件、および規制・規格への適合性が含まれます。こうした情報を整理することで、要件の見落としを防ぎ、複数の締結部品を選定する際の一貫した判断を確保できます。多くの産業事故は、初期選定段階における仕様の不備に起因しており、部品そのものの欠陥によるものではありません。
要件が文書化されたら、業界および地域に応じた関連する業界標準と照合してください。自動車分野ではSAE規格、航空宇宙分野ではAS規格、機械分野ではISO規格が一般的に適用されます。このような体系的なアプローチにより、選定にかかる時間を短縮できるだけでなく、実績のある工学的慣行への適合性も確保できます。また、文書化は品質監査や故障原因の調査におけるトレーサビリティを提供します。
コネクタの締付け戦略は、接合部の性能および寿命に直接影響します。適切なプリロードにより、部品が確実に締め付けられ、荷重サイクル下での接合部の分離が防止され、疲労強度も向上します。一方、締付け不足では接合部の振動(フラッター)や早期摩耗が生じ、過締めではボルト・コネクタの寿命が短縮されるほか、ねじ山の損傷や破断のリスクも高まります。最適なプリロードを達成するには、使用するボルト・コネクタのサイズおよび等級仕様に応じた正確なトルク管理、あるいは高精度な張力制御手法が必要です。
現代の組立作業では、トルクのみに依存する方法よりも優れたプリロード一貫性を実現する、超音波ボルト張力制御やターン・アングル(回転角度)方式がますます広く採用されています。これらの方法は摩擦係数のばらつきにも対応でき、量産工程においても再現性の高いプリロードを確保します。適切な張力制御機能への投資は、組立品質全体の向上につながり、不十分または不均一なプリロードに起因する現場での故障を低減します。
荷重容量と環境適合性の両方を考慮した選定が、最も重要です。使用条件における最大荷重を正確に算出し、十分な安全率を確保した等級のボルトコネクタを選定することで、接合部の重大な破損を防止できます。また、腐食環境や極端な温度条件といった環境要因も同時に評価し、選定したボルトコネクタの材質およびサイズが所定の使用期間中、性能劣化を起こさずに耐えられるよう配慮する必要があります。
サイズ表では、ボルト接続部の直径を、材質の等級や安全率に基づく許容引張荷重および許容せん断荷重と照合します。設計者は、必要な荷重容量を表から探し出し、その要件を満たす最小径のファスナーを特定します。ISOおよびANSI規格で定められたこのような標準化されたサイズ表は、複雑な計算を簡便な照合表にまとめることで、選定作業を容易にします。ただし、サイズ表はあくまで出発点であり、複雑な荷重条件や特殊な環境条件下では、実際の使用に応じた工学的解析が必要となる場合があります。
はい、取付け方法はサイズ選定に大きく影響します。手動トルクレンチを用いるボルト締結では、狭小空間内での作業制約により得られるトルクに限界があり、実用的な工具の力で十分な軸力を確保するために、やむを得ず大型のボルト継手を採用しなければならない場合があります。一方、油圧式テンショニングや熱膨張による締結では、より正確な軸力の制御が可能であり、特定の用途においては小型の締結部品の採用も検討できます。さらに、継手の軸力制御精度は、疲労寿命および振動耐性に直接影響するため、取付け方法はサイズ選定全体の戦略において不可欠な要素となります。

2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/30
建設プロジェクト向けアルミニウムプロファイルを調達。構造フレーミング、外装材、窓枠への応用と投資対効果(ROI)向上のポイントを解説。ガイドをダウンロード。

2026/09/30
最適なアルミニウムプロファイルサイズの選定方法を解説。荷重、設置空間、合金種類、使用環境、コストといった要素を総合的に評価し、たわみを防ぎましょう。ガイドをダウンロード。

2026/09/30
締結不良や再作業に悩んでいませんか? 直径、ピッチ、材質、荷重に加え、業界ごとの規格を踏まえたねじサイズ選定をマスターし、信頼性と規制準拠を最適化しましょう。

2026/09/30
産業機械・設備向けアルミニウムプロファイルを調達。高強度・軽量性、優れた耐食性、および約30%のコスト削減効果をご紹介。ガイドをダウンロード。

2026/09/30
耐熱性アルミニウム押出成形材システムを調達。産業用建物向けの熱膨張の原理と応力管理戦略を習得しましょう。ガイドをダウンロード。

