EN
Alüminyum Profil Nedir ve Nasıl Çalışır?
2026/09/30
Çeşitli modüler çerçeve uygulamaları için alüminyum profiller tedarik edin. Ekstrüzyon mekaniğini, dayanım avantajlarını ve korozyon direncini öğrenin. Detaylı bilgi isteyin.
2026/09/24
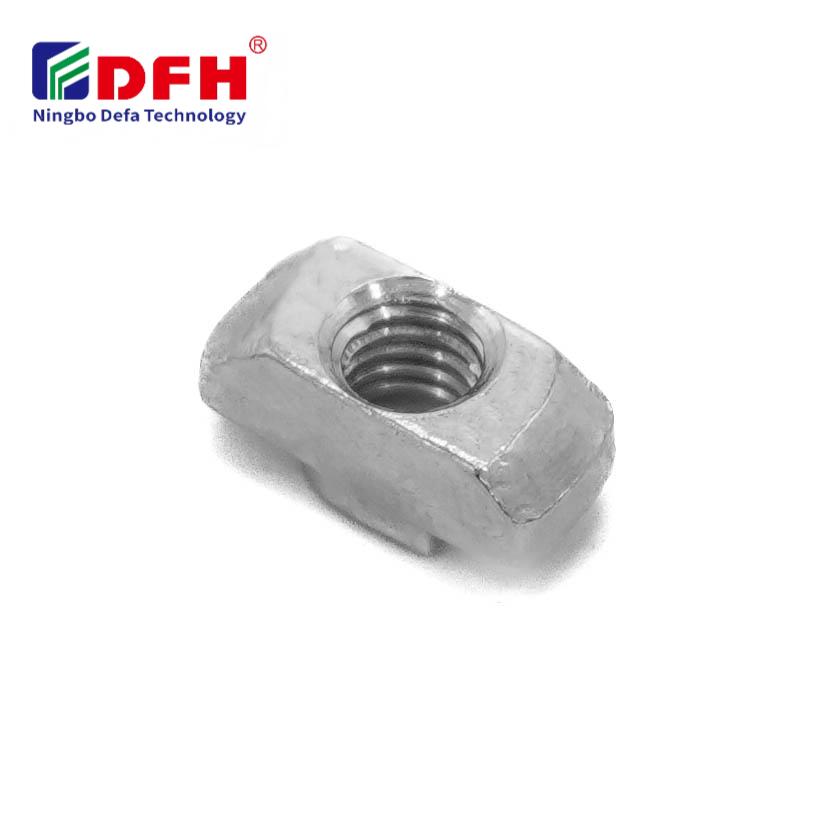
Alüminyum yuva sistemleri, modern modüler montaj ve üretim ortamlarının temelini oluşturmuştur. Bu çok yönlü çerçeveler, güçlü ve esnek bağlantılar oluşturmak için özel sabitleme bileşenlerine dayanır. Bir T nutu nın alüminyum yuva sistemlerine nasıl sabitlendiğini anlamak, bu yapıları günlük olarak tasarlayan veya işleten mühendisler, imalatçılar ve bakım uzmanları için hayati öneme sahiptir.
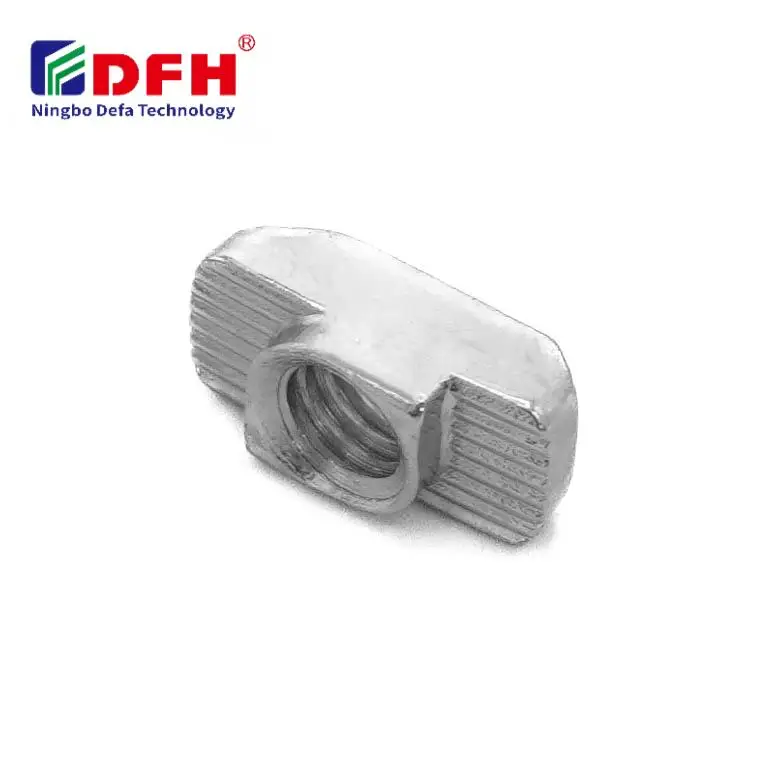
Yuva somunu montaj süreci, mekanik tasarım ile pratik montaj bilgelerini bir araya getirir. Doğru şekilde uygulandığında bu sabitleme donanımı, titreşime, yük kaymalarına ve tekrarlanan montaj döngülerine dayanıklı bağlantılar oluşturur. Bu kılavuz, T somununun sabitlenme mekaniğini, montaj tekniklerini ve alüminyum profillerin kanalları içinde güvenli konumlandırmasını belirleyen faktörleri açıklar.
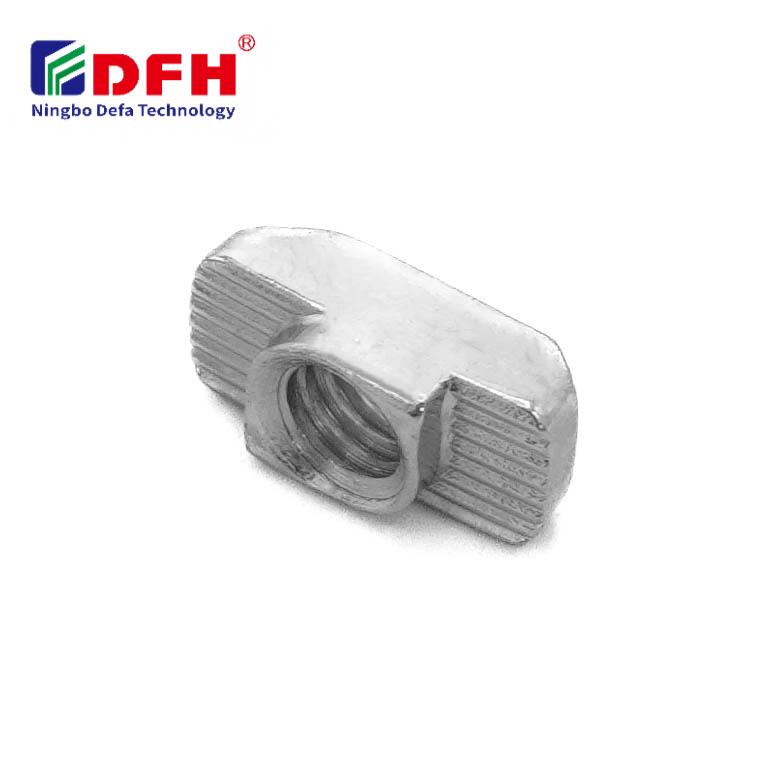
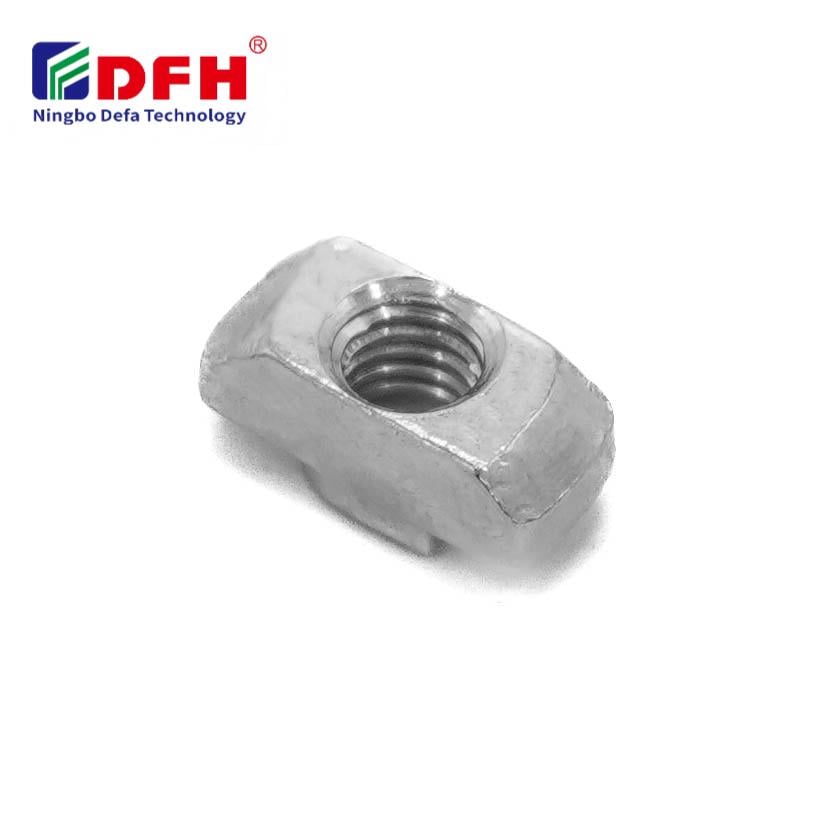
T somunu, temelde alüminyum ekstrüzyon profillerinde bulunan özel T şeklindeki yuvalara oturmak üzere tasarlanmış bir dişli yerleştirme parçasıdır. Dişli yerleştirme parçası, yuvanın geometrisini yansıtan bir kesit profiline sahiptir; genellikle düz bir tabana ve kanal duvarlarını kavrayan yükseltme kenarlara veya çıkıntılara sahiptir. İç dişleri, standart cıvataları, vidaları veya pimleri kabul eder ve alüminyum profilin arkasında ek donanıma gerek kalmadan güvenilir bir montaj noktası oluşturur.
Yuvalu somun montajı, güvenilir sabitlemeyi sağlayan birkaç kritik tasarım özelliğini içerir. Çoğu dişli gömme parçası tasarımı, yuva duvarlarına kavrayan ya çekiç başlı profillerle kaydırılmış sekme ya da kavrama dişli kenarlar içerir. Bu özellikler, T somunun normal işletme sırasında dönmesini veya geri çıkmasını önler. Sabitleme donanımı, yuva genişliğiyle tam olarak uyumlu olmalıdır; yaygın yuva boyutları arasında 4 mm, 5 mm, 6 mm, 8 mm ve alüminyum profil serilerine bağlı olarak (örneğin 4040, 4545 veya 6060 profilleri) daha büyük boyutlar yer alır.
Dişli gömme parçasının bileşimi, yuva somunu montajlarının bağlantı dayanıklılığını ve ömrünü doğrudan etkiler. Çoğu sabitleme donanımı, artmış korozyon direnci için çelikten, çinko kaplamalı veya mavi oksit kaplamalı ya da paslanmaz çelikten üretilir. Malzeme seçimi, T somununun çekme dayanımı ile çevresel uygunluğunu aynı anda etkiler. Neme, kimyasallara veya dış ortam koşullarına maruz kalan alüminyum profiller sistemleri, uzun vadeli güvenliği korumak için üstün korozyon korumasına sahip sabitleme donanımı gerektirir.
Uygun yuva somunu montajı, alüminyum yuvaya doğru yerleştirme tekniğiyle başlar. Dişli takoz, yuva açıklığına dik olarak hizalanmış profille kanala girmelidir. Teknisyenler T somununu, yükselen kenarlarının veya çıkıntılarının yuva açıklığını geçmesine izin verecek şekilde açılı olarak yerleştirir; ardından sabitleme donanımını doksan derece döndürerek yuva duvarlarına kavramasını sağlar. Bu dönüş, somunun kullanım sırasında kaymasını veya çözülmesini önleyen mekanik tutmayı etkinleştirir.
Yuva içine yerleştirildikten sonra T somunu, birden fazla bağlantı noktası aracılığıyla sabit kalır. Yuva somunu montaj tasarımı, dişli gömme parçanın kenarlarının veya çıkıntılarının alüminyum kanalın iç duvarlarına temas etmesini sağlar. Bu temas, basıncı tek bir noktada değil, çoklu noktalara dağıtarak deformasyon veya hasar riskini önler. Bu etkileşimle oluşturulan mekanik kilit, üretim, montaj ve yapısal uygulamalarda yaygın olan titreşimlere ve dinamik yüklere karşı dirençli olacak kadar güçlüdür.
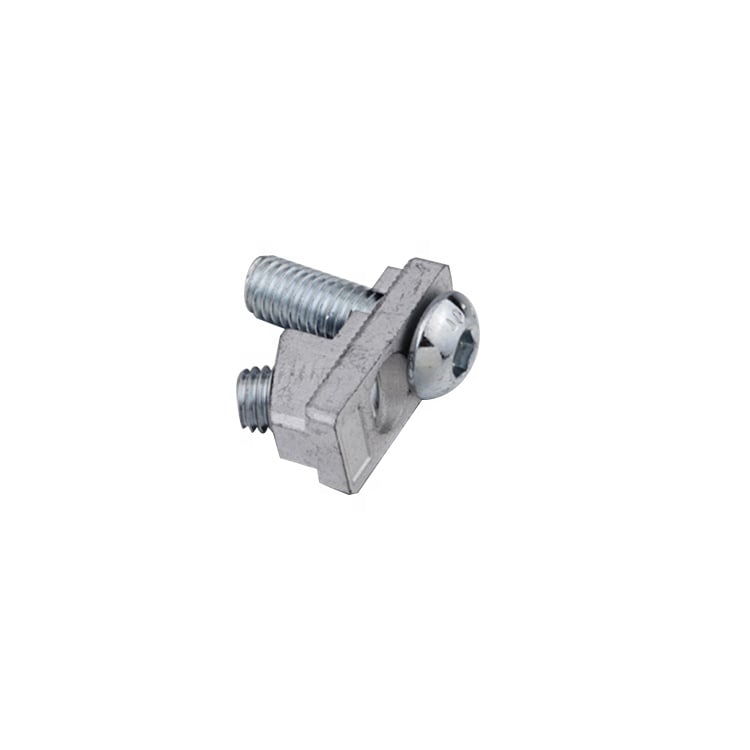
Dişli gömme parçası, gerçek sabitleme bağlantısını oluşturan dış cıvatalar veya pimler için montaj noktası görevi görür. Sabitlenecek parça üzerinden geçirilen bir cıvata, T somununa vida edildiğinde, vida dişlerinin mekanik avantajı sayesinde güvenilir bir bağlantı sağlanır. Yuva somunu montajı, son tutma gücünü üç mekanizma ile elde eder: T somununun alüminyum yuvadaki mekanik kavraması, cıvata ile dişli gömme parçasının iç dişleri arasındaki vida bağlantısı ve cıvatanın sıkılmasıyla oluşan sıkma kuvveti.
Tutarlı bağlantı elemanı performansı elde etmek için doğru sıkma tekniği hayati öneme sahiptir. Aşırı sıkma, T somununun iç dişlerini tahrip edebilir veya alüminyum profilde yerel deformasyona neden olabilir. Yetersiz sıkma ise bağlantının titreşim veya yük döngüleri altında çözülmesine eğilimli kalmasına neden olur. Mühendisler, bağlantı elemanlarının yapıların kullanım ömrü boyunca güvenli kalmasını sağlamak amacıyla genellikle somun montajları için tork değerlerini cıvata çapına, malzeme sınıfına ve uygulama gereksinimlerine göre belirtir.
T somunlarının alüminyum profiller içindeki yerleşimi, yuva somunu montajlarının genel yapısal performansını önemli ölçüde etkiler. Mühendisler, eğilme momentini ve kesme gerilmesi yoğunluğunu en aza indirmek için dişli gömme parçayı mümkün olduğunca yük uygulama noktalarına yakın yerleştirir. Alüminyum profil boyunca dağıtılmış birden fazla T somunu, sistem rijitliğini ve arıza toleransını artıran yedekleme bağlantı donanımı yolları oluşturur. Bu yaklaşım, tek noktada başarısızlık modlarını önler ve yükleri tüm montaj boyunca daha eşit bir şekilde dağıtır.
Bitişik T somunlar arasındaki mesafe, monte edilen yapının titreşim tepkisi ve rezonans özelliklerini de etkiler. Yakın aralıklı bağlantı elemanları, sönümlemeyi artırır ve harmonik kuvvetlendirmeyi azaltır; bu durum, dinamik veya yüksek hızda çalışan uygulamalarda avantaj sağlar. Buna karşılık, statik yük senaryolarında maliyet düşürme öncelikliyse daha geniş aralıklı yerleşim kabul edilebilir. Mühendisler, belirli uygulama gereksinimlerine göre en uygun slot somun montaj aralığını belirlemek amacıyla sonlu eleman analizi gerçekleştirir.
Çevresel etkiler, alüminyum profilli sistemlerde T somun bağlantılarının uzun vadeli güvenilirliğini etkiler. Aşındırıcı atmosferler, termal çevrimler ve nem girişi, bağlantı elemanlarında uygun koruyucu kaplamalar bulunmadığı takdirde, dişli yuva elemanının bozulmasına neden olabilir. T somunların renk değişimi, pas oluşumu veya görünür korozyon açısından düzenli olarak denetlenmesi, bağlantı başarısızlığı meydana gelmeden önce bu bozulmanın tespit edilmesini sağlar. Önleyici bakım, titreşim veya termal genleşme çevrimleri nedeniyle oluşan gevşemeyi telafi etmek amacıyla cıvataların periyodik olarak yeniden sıkılması dahil olmak üzere uygulanır.
Yuvarlak somun montajlarında farklı metallerin etkileşimi, çelik bağlantı elemanlarının çıplak alüminyuma temas etmesi durumunda galvanik korozyon riski yaratır. Paslanmaz çelik dişli gömme parçaları kullanmak ya da T somunu ile alüminyum profili arasında yalıtım kaplamaları uygulamak, galvanik saldırıyı etkili bir şekilde önler. Bu husus, özellikle tuzlu suya maruz kalınan uygulamalarda, agresif kimyasal ortamlarda veya nemin montajı düzenli olarak etkilediği dış mekân kurulumlarında özellikle önem kazanır.
A T somunu, mekanik geometri aracılığıyla dönmeyi önler. Dişli gömme parça yuva içine yerleştirildikten ve doksan derece döndürüldükten sonra, yükseltme kenarları veya çıkıntılar alüminyum kanalın iç duvarlarına kavrar. Bu, dönme kuvvetine karşı direnç gösteren çoklu temas noktaları oluşturur. Yuva somunu montaj tasarımı, T somununun döndürülmesinin önce yuvadan kaldırılmasını gerektirmesini sağlar; bu durum dış cıvata bağlantısı tarafından engellenir ve böylece normal kullanım sırasında dönme mekanik olarak imkânsız hale gelir.
Tek vida dişli bir gömme elemanı, boyutuna, malzeme sınıfına ve cıvata spesifikasyonuna bağlı olarak önemli yükleri taşıyabilir. Ancak yapısal uygulamalarda en iyi uygulama, tek bir bağlantı elemanına güvenmek yerine yükü birden fazla T somun üzerinde dağıtmaktır. Dağıtılmış bağlantı noktalarına sahip oluk somunu montajları, daha iyi titreşim sönümleme, geliştirilmiş hata toleransı ve daha öngörülebilir arıza modları gösterir. Birden fazla bağlantı elemanı kullanılması, gerilme yoğunluğunu azaltır ve hem alüminyum profillerin hem de vida dişli gömme elemanlarının kullanım ömrünü uzatır.
T somunu gevşemesi genellikle titreşim kaynaklı cıvata gevşemesinden, cıvata ön yükünü değiştiren termal genleşme döngülerinden veya sabitleme donanımının yetersiz başlangıç sıkma kuvvetinden kaynaklanır. Yuva somunu montajları tekrarlayan titreşime maruz kaldığında, birbirine temas eden yüzeyler arasındaki mikroskopik hareketler kademeli olarak sıkma kuvvetini azaltır. Cıvata dişlerine vida kilitleme bileşikleri uygulanması, kilitleme washer’ların kullanılması veya naylon gömülü kilitleme somunlarının belirtilmesi bu bozulmayı etkili bir şekilde önler. Talep edilen uygulamalarda bu sorunu proaktif olarak ele almak için vida takviyeli bağlantıların düzenli denetimi ve bakım amaçlı yeniden sıkılması gerekir.
2026/09/30
Çeşitli modüler çerçeve uygulamaları için alüminyum profiller tedarik edin. Ekstrüzyon mekaniğini, dayanım avantajlarını ve korozyon direncini öğrenin. Detaylı bilgi isteyin.
2026/09/30
İnşaat projeleri için alüminyum profiller tedarik edin. Yapısal çerçeveleme, kaplama ve pencere uygulamalarındaki avantajları öğrenerek maksimum yatırım getirisini (ROI) sağlayın. Kılavuzu indirin.
2026/09/30
En uygun alüminyum profil boyutlandırma tekniklerini tedarik edin. Eğilme önleme amacıyla yük, alan, alaşım, çevre koşulları ve maliyet faktörlerini değerlendirin. Kılavuzu indirin.
2026/09/30
Bağlantı elemanı arızalarıyla mı mücadele ediyorsunuz ya da yeniden iş yapma sorunlarınız mı var? Çap, vida adımı, malzeme ve yük gibi parametreleri yanı sıra sektör özel standartlarını da içeren vida boyutlandırma konusunda uzmanlaşın. Güvenilirliği ve uyumluluğu hemen optimize edin.
2026/09/30
Endüstriyel mühendislik için alüminyum profiller tedarik edin. Ağırlık başına dayanım oranı, korozyon direnci ve %30'luk maliyet tasarrufu gibi avantajları keşfedin. Kılavuzu indirin.
2026/09/30
Isıya Dayanıklı Alüminyum Profil Sistemleri Kaynağı. Endüstriyel Yapılar İçin Termal Genleşme Bilimini ve Gerilim Yönetim Stratejilerini Öğrenin. Kılavuzu İndirin.