 EN
Що таке алюмінієвий профіль і як він працює?
2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/29
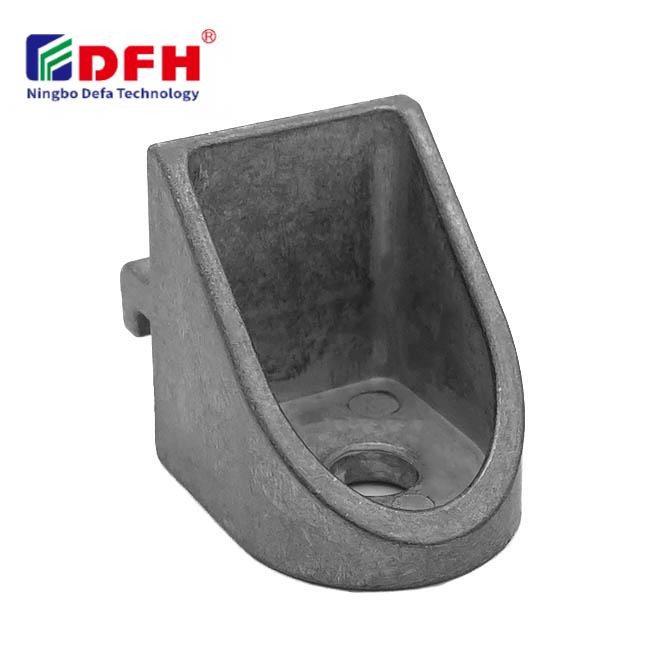
Правильне встановлення з’єднувальних пластин є обов’язковим для забезпечення структурної цілісності та тривалого терміну експлуатації будь-якого проекту збірки. Незалежно від того, чи працюєте ви зі сталевими каркасами чи модульними системами з’єднання, якість встановлення безпосередньо впливає на безпеку й ефективність. Розуміння правильних процедур, інструментів та методів допомагає досягти надійних результатів і запобігає дорогостоячим відмовам у майбутньому. Виконання кожного етапу з максимальною точністю забезпечує, що компоненти несучих вузлів зберігають максимальну міцність протягом тривалого терміну експлуатації.
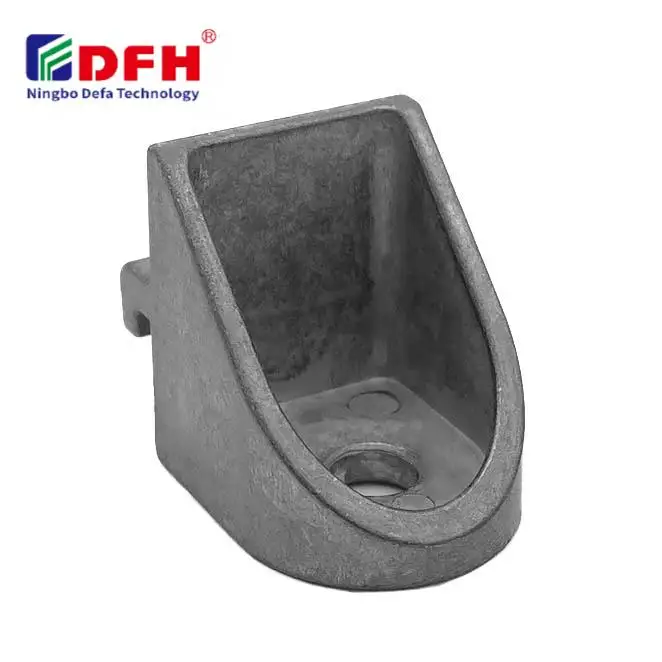
Встановлення з’єднувальних пластин вимагає уваги до деталей, правильної вирівнювання та дотримання інженерних специфікацій. Процес передбачає підготовку поверхонь, точне розміщення компонентів та затягування кріпильних елементів із встановленими значеннями моменту. У цьому посібнику описано кожен етап встановлення — від перевірок перед збиранням до остаточної верифікації, щоб забезпечити надійну роботу рішень для структурного кріплення. Витрачення часу на формування суворих практичних процедур у польових умовах захищає обладнання й зменшує витрати на технічне обслуговування в межах роботи об’єкта.
Перед початком збірки ретельно перевірте всі пластинчасті з’єднувачі та пов’язане обладнання на наявність дефектів, корозії або пошкоджень, отриманих під час транспортування. Зверніть увагу на загнуті краї, тріщини на поверхнях або пошкоджені різьби, що можуть погіршити ефективність структурних кріпильних рішень. Переконайтеся, що попередньо просвердлені отвори для болтів правильно вирівняні й що відсутні будь-які виробничі недоліки. Ретельний попередній огляд запобігає накопиченню проблем під час збірки й забезпечує відповідність модульних систем з’єднання стандартам якості з самого початку.
Перевірка марки матеріалу — ще одна важлива процедура перед монтажем обладнання. Переконайтеся, що товщина пластин, склад сплаву та клас болтів точно відповідають інженерним кресленням. Використання компонентів з заниженими характеристиками може призвести до руйнування з’єднань під дією максимальних динамічних навантажень. Зіставлення номерів деталей із технічними специфікаціями захищає всю конструкцію ще до того, як бригади монтажників почнуть кріпити обладнання.
Очистіть усі контактні поверхні, де кріпляться пластинчасті з’єднувачі, за допомогою дротяної щітки або шліфувального інструменту, щоб прибрати іржу, барвник, що потрапив за межі робочої зони, та жирові забруднення. Рівні, чисті поверхні забезпечують повний контакт між несучими вузлами з’єднання та стикуючими конструктивними деталями, що є критичним для рівномірного розподілу навантаження. Бруд або сторонні частинки, які потрапляють між монтажними поверхнями, утворюють повітряні прошарки, що зменшують площу контакту й призводять до послаблення болтів під дією вібрації.
У вологих або хімічно агресивних середовищах рекомендовано наносити сумісний антикорозійний грунт на оголені металеві поверхні після очищення. Належний захист поверхонь запобігає утворенню іржі між суміжними металевими площинами, не змінюючи при цьому допусків з’єднання. Створення оптимального профілю поверхні забезпечує, що рішення для структурного кріплення зберігають високі коефіцієнти тертя й запобігають мікрозсувам під час важких циклічних навантажень.
Точно вирівнюйте пластинчасті з’єднувачі з орієнтирами або специфікаціями CAD перед затягуванням кріпильних елементів. Використовуйте вимірювальні прилади, рівні або лазерні інструменти для перевірки положення в межах заданих допусків. Невірне вирівнювання призводить до небажаних поперечних напружень у кріпильних елементів і знижує загальну ефективність конструктивних рішень щодо кріплення. Інвестиції часу в точне вирівнювання усувають заклинювання та забезпечують рівномірний розподіл динамічних навантажень по всіх з’єднаннях.
При роботі зі складними модульними системами з’єднань вирівнювання слід перевіряти одночасно за кількома осями. Незначні кутові відхилення в одному вузлі можуть посилюватися вздовж довжини рами й спричиняти структурне заклинювання в віддалених точках. Використання штифтів для вирівнювання допомагає звести деталі в правильне положення без пошкодження внутрішніх різьб або отворів у пластинах під час початкового позиціонування.
Встановіть тимчасові кріплення вільно, щоб утримувати з’єднувальні пластини на місці під час перевірки вирівнювання. Ці початкові кріплення запобігають зміщенню важких компонентів, поки монтажники виконують вимірювання, вирівнювання та коригування положення. Після підтвердження просторового вирівнювання техніки можуть безпечно перейти до застосування остаточних значень моменту затягування. Такий поетапний підхід дозволяє легко вносити корективи до постійного затягування й усуває зайву переділю.
Затягуйте кріплення поступово, використовуючи калібрований ключ із вимірювачем моменту, прикладаючи зусилля за хрестоподібною схемою, щоб рівномірно розподілити стискне навантаження по компонентах несучих з’єднань. Звертайтеся до технічних специфікацій матеріалів, щоб дізнатися правильні значення моменту затягування — вони залежать від класу болтів, кроку різьби та стану поверхні. Недостатнє затягування призводить до прослизання з’єднання, а надмірне — до зрізання різьби або деформації пластин. Виконання затягування в кілька проходів забезпечує рівномірний стиск і ліквідує конструктивні зазори.
Рекомендується використовувати сполуки для фіксації різьби або спеціальні стопорні шайби у застосуваннях із високою вібрацією, наприклад, на конвеєрних лініях або важкому обладнанні. Ущільнювачі різьби запобігають поступовому ослабленню болтів через тривалі механічні коливання, забезпечуючи збереження затискної сили у конструкційних кріпленнях протягом складних експлуатаційних циклів.
Після завершення монтажу переконайтеся, що всі кріпильні елементи затягнуто з правильним моментом за допомогою каліброваного динамометричного ключа, і візуально перевірте збірку на наявність зазорів або неправильного положення. Переконайтеся, що пластинчасті з’єднувачі щільно прилягають до стикованих поверхонь і що жодні компоненти кріплення не перешкоджають роботі навколишнього обладнання. Документування застосованих значень моменту забезпечує слідкуваність і сприяє роботі груп технічного обслуговування під час майбутніх аудитів об’єкта, підтверджуючи, що модульні системи з’єднання готові до експлуатації.
Необхідними інструментами є калібрований динамометричний ключ, дротяна щітка або кутова шліфувальна машина для підготовки поверхонь, вимірювальні стрічки, рівні, лазерні інструменти для вирівнювання та головки, що відповідають розмірам ваших болтів. Наявність напрямних штифтів та важкодіючих струбцин спрощує тимчасове позиціонування. Використання правильних інструментів скорочує час монтажу, підвищує точність та зберігає структурну цілісність ваших модульних з’єднувальних систем.
Правильне встановлення підтверджується, коли пластинчасті з’єднувачі щільно прилягають до поверхонь без будь-яких видимих зазорів, усі кріплення затягнуті з точним моментом, встановленим інженерними специфікаціями, а компоненти відповідають допускам проекту. Перевірте рівномірність прикладеного зусилля стискання по усіх несучих вузлових елементах та підтвердіть вирівнювання каркасу. Тестування зборки під поступово зростаючими пробними навантаженнями підтверджує відсутність прослизання в з’єднаннях або неочікуваних переміщень.
З’єднувальні пластини часто можна використовувати повторно, якщо вони не мають тріщин, вигинів, подовжених отворів під болти або сильного корозійного ушкодження. Проте конструкційні кріплення та контргайки завжди слід замінювати новими деталями, щоб забезпечити повну затискну силу й межу міцності на розтяг. Ретельно перевіряйте відновлені конструкційні кріплення перед повторною установкою й дотримуйтесь стандартних процедур вирівнювання та затягування моментом, щоб зберегти безпеку.

2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/30
Замовте алюмінієві профілі для будівельних проектів. Дізнайтеся про переваги каркасних конструкцій, облицювання та вікон щодо максимальної ROI. Завантажте посібник.

2026/09/30
Замовте оптимальні методики підбору розміру алюмінієвого профілю. Оцініть чинники навантаження, простору, сплаву, середовища та вартості, щоб запобігти прогинанню. Завантажте посібник.

2026/09/30
Маєте проблеми з відмовами кріплення або переділкою? Оволодійте підбором розміру гвинта за діаметром, кроком, матеріалом і навантаженням — а також за галузевими стандартами. Зараз оптимізуйте надійність і відповідність вимогам.

2026/09/30
Замовте алюмінієві профілі для промислового машинобудування. Дізнайтеся про співвідношення міцності до ваги, стійкість до корозії та економію 30 % витрат. Завантажте посібник.

2026/09/30
Джерело жаростійких алюмінієвих профільних систем. Оволодійте наукою теплового розширення та стратегіями управління напруженням для промислових будівель. Завантажте посібник.

