 EN
Що таке алюмінієвий профіль і як він працює?
2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/23
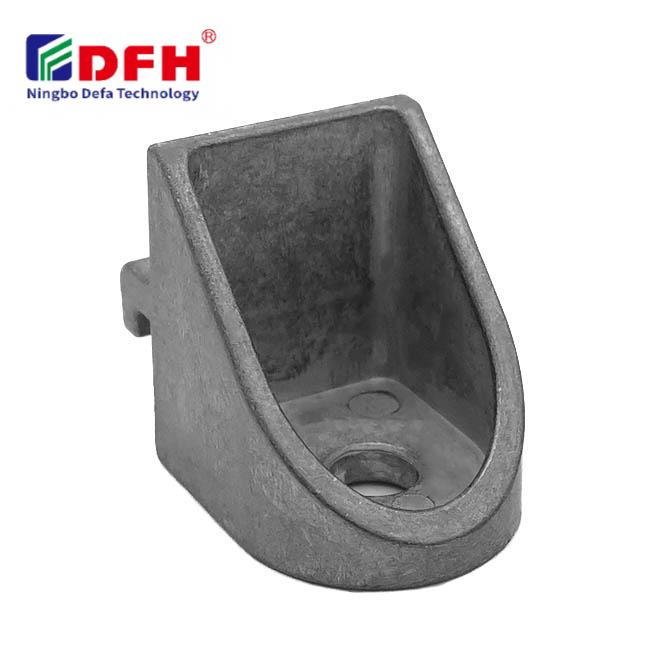
Кутові з’єднувачі — це базові конструктивні елементи, що застосовуються в різних галузях виробництва, будівництва та збирання для з’єднання матеріалів під кутом 90 градусів із надійною міцністю та високою точністю. Ці кутові кронштейни виконують роль ключових з’єднань у каркасах, устаткуванні та системах підтримки, де мають значення точність розмірів та несуча здатність. Проте ефективність кутових з’єднувачів значною мірою залежить від обробки їхньої поверхні — захисного шару, який наносять під час або після виробництва й який захищає ці деталі від впливу навколишнього середовища, корозії та механічного зносу.
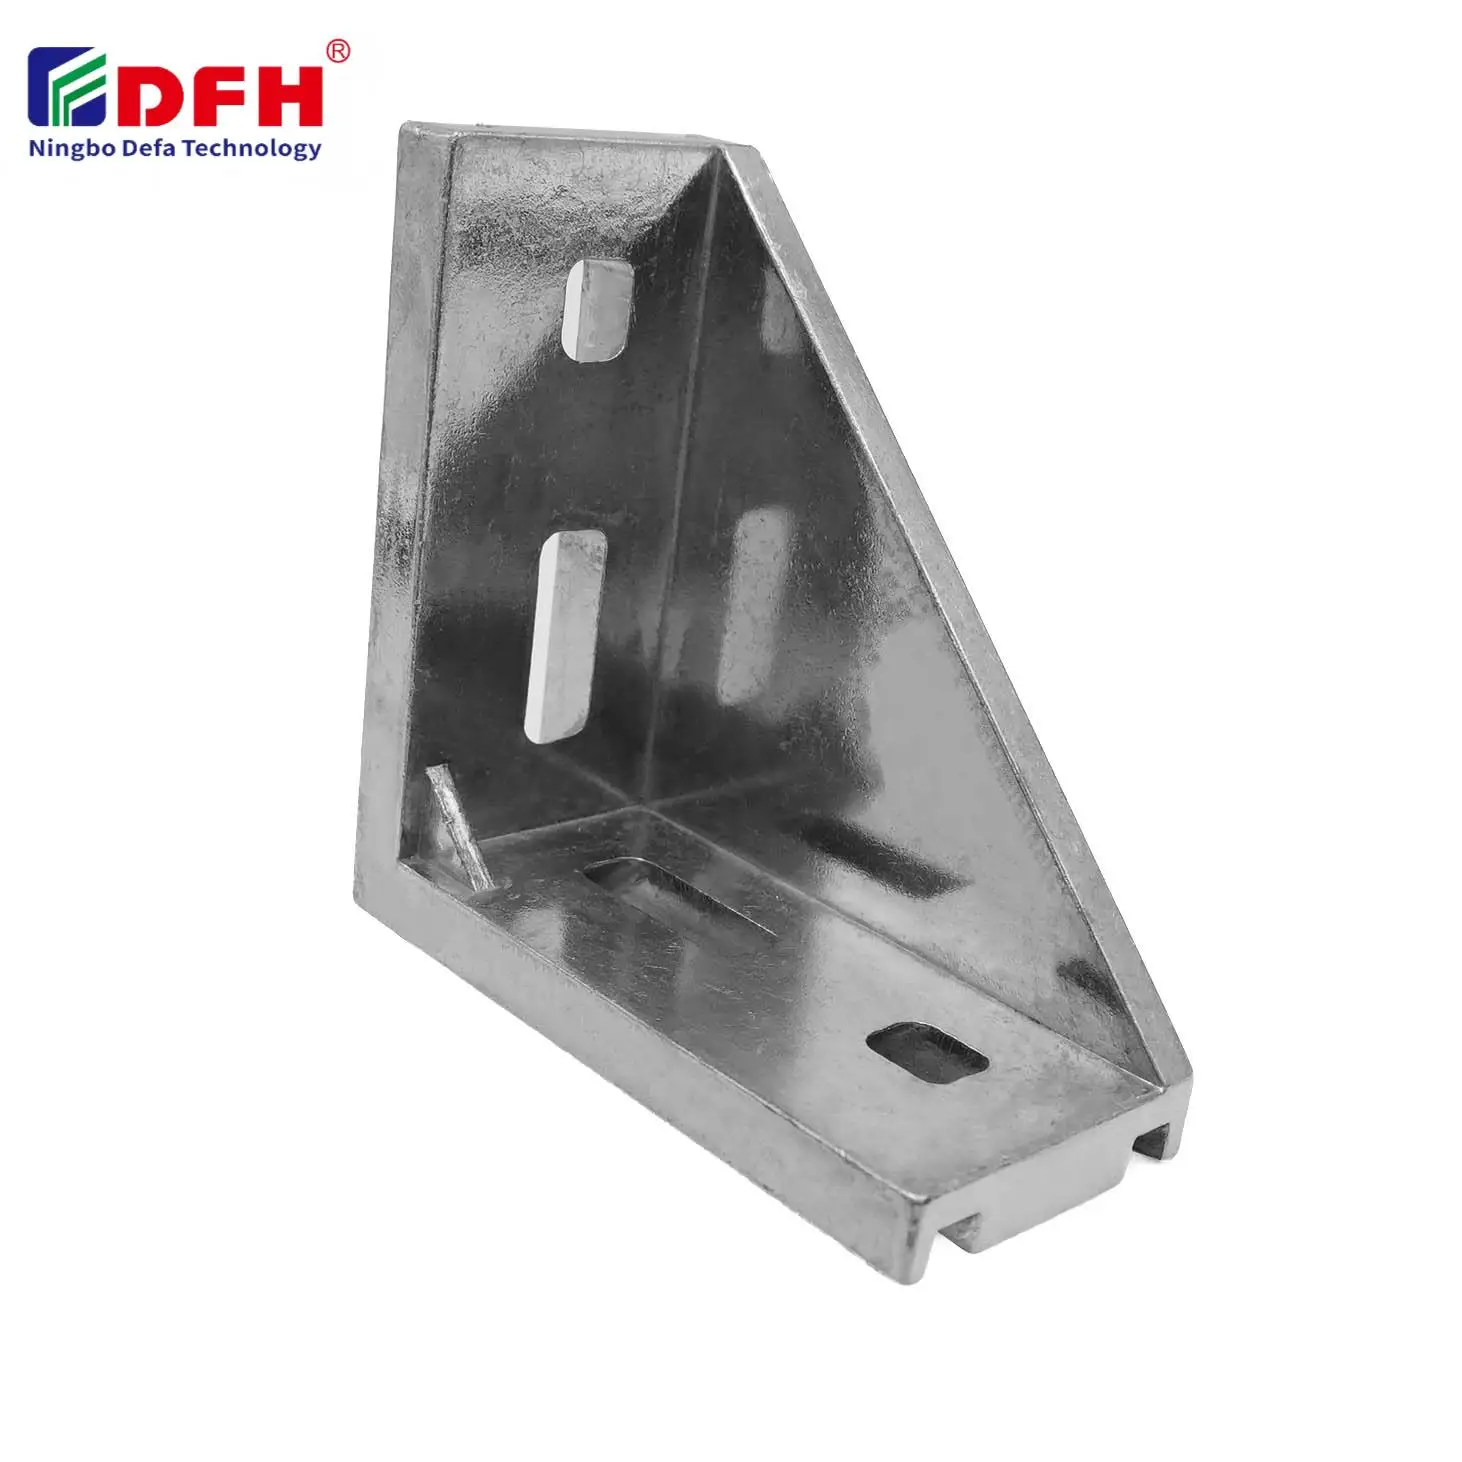
Захист поверхні перетворює кутові з’єднувачі з уразливих металевих деталей на міцні, стійкі до технічного обслуговування рішення для кріплення. Без належної обробки необроблений алюміній, сталь або інші сплави швидко окиснюються, ослаблюючи з’єднання й скорочуючи термін служби компонентів. Правильна обробка поверхні забезпечує, що кутові кріплення зберігають свою структурну цілісність, естетичний вигляд та функціональну надійність у різноманітних промислових середовищах — від вологих зовнішніх умов до хімічно агресивних виробничих приміщень.
Кутові з’єднувачі працюють у складних умовах, де вони закріплюють каркаси, підтримують обладнання й сприймають значні навантаження. Незахищені метали руйнуються через окиснення, корозію під дією солоного туману та термічні цикли, що знижує міцність з’єднань і потребує частого їх заміни. Правильно нанесене поверхневе покриття виступає бар’єром між основним металом і корозійними агентами, подовжуючи термін експлуатації з місяців до десятиліть. Для промислових операцій така стійкість безпосередньо впливає на бюджет технічного обслуговування, час простою виробництва та загальну надійність обладнання.
Різні базові матеріали — алюміній, нержавіюча сталь, вуглецева сталь та спеціальні сплави — по-різному реагують на різні види обробки поверхні. Алюмінієві кутові з’єднувачі, які зазвичай використовують у легких конструкційних застосуваннях, вигідно піддають анодуванню, щоб створити щільний оксидний шар, стійкий до корозії та зносу. Стальні кутові кронштейни часто покривають цинком або порошковим фарбуванням для підвищення захисту. Розуміння складу матеріалу кутових кріплення забезпечує ефективне зчеплення обраних методів обробки та стабільну захисну дію протягом усього терміну служби компонента.
Анодування — це галузевий стандарт захисту алюмінієвих кутових з’єднувачів шляхом електрохімічного перетворення їхньої поверхні на товстий оксидний шар, стійкий до корозії. Цей процес збільшує товщину природного оксидного шару, що утворюється на алюмінії, створюючи міцний бар’єр, який чинить опір вологи, солоному туману та атмосферному руйнуванню. Анодовані кутові з’єднувачі мають характерне забарвлення — прозоре, бронзове або чорне, — що вказує на різну товщину оксидного шару й рівень захисту. Анодування типу II забезпечує загальний захист від корозії для внутрішнього використання та помірного зовнішнього використання, тоді як тверде анодування типу III надає вищу стійкість до зношування для конструкційних застосувань у умовах високих навантажень. Ця обробка зберігає точність розмірів кутових з’єднань 90 градусів і водночас покращує естетичний вигляд кутових кріпильних елементів.
Гаряче цинкування — це переважний спосіб обробки поверхні сталевих кутових з’єднувачів, які експлуатуються на відкритому повітрі, у морських умовах або в хімічно агресивних середовищах. У процесі сталеві кутові кронштейни занурюють у розплавлений цинк, утворюючи металургійне з’єднання, що захищає основний метал за рахунок жертвенного корозійного руйнування. Цинк окиснюється переважно, захищаючи сталеву основу від іржавіння й продовжуючи термін служби з’єднань під кутом 90° на 30–50 років у типових умовах експлуатації на відкритому повітрі. Електролітичне цинкування та шерардизація є альтернативними методами нанесення цинкового покриття з різною товщиною та різними характеристиками захисту. Оцинковані кутові кріплення потребують мінімального технічного обслуговування й забезпечують вищу довготривалу економічну ефективність у застосуваннях, де існує підвищений ризик корозії.
Порошкове фарбування забезпечує естетичні та захисні переваги для кутових з’єднувачів у архітектурних та промислових умовах. Цей сухий порошок, нанесений електростатичним способом і затверджений під дією тепла, створює рівномірне й міцне покриття, стійке до ультрафіолетового випромінювання, хімічних бризок та механічних ударів. На відміну від рідких фарб, порошкове фарбування усуває краплі та відходи, забезпечуючи однакове покриття навіть на складних геометричних формах, таких як кутові кронштейни та кутові кріплення. Індивідуальні кольори дозволяють проєктним командам відповідати вимогам дизайну, не порушуючи структурної цілісності з’єднань під кутом 90 градусів. Промислові системи порошкових покриттів на основі поліестеру, епоксиду та поліуретану забезпечують різний рівень стійкості до хімічних речовин і атмосферних впливів для різноманітних умов експлуатації.
Поверхневі обробки кутових з’єднувачів мають відповідати суворим галузевим стандартам, що забезпечують передбачувану стійкість до корозії в заданих середовищах. Випробування в солоному тумані (ASTM B117), циклічні випробування на корозію та вологість, а також прискорені випробування на стійкість до погодних умов кількісно оцінюють захисні властивості оброблених кутових скоб і кутових кріпленнь. Специфікації, такі як ASTM B117 (500 годин) або ASTM D1141, вказують очікуваний термін служби покритих компонентів у морських, промислових або зовнішніх умовах експлуатації. Інженери вибирають поверхневі обробки на основі цих сертифікатів, підбираючи рівень захисту відповідно до реальних експлуатаційних навантажень середовища. Кутові з’єднувачі, що пройшли належне випробування й підтверджені даними про експлуатаційні характеристики, зменшують ризики проекту та гарантують передбачувану довготривалу міцність з’єднань під кутом 90 градусів.
Обробка поверхні не повинна погіршувати механічні властивості кутових з’єднувачів — їхню міцність, стійкість до втоми та точність розмірів. Деякі процеси нанесення покриттів призводять до водневого охрупчення або залишкових напружень у сталевих кутових кріпленнях, що потенційно зменшує їхню несучу здатність. Сучасні методи обробки для з’єднань під кутом 90 градусів розроблені так, щоб зберігати або покращувати властивості основного металу, одночасно забезпечуючи захисну функцію. Теплове навантаження під час цинкування або анодування строго контролюється, щоб запобігти деформації прецизійно оброблених кутових кронштейнів. Критерії вибору завжди повинні підтверджувати, що обрана обробка поверхні зберігає структурну цілісність, необхідну для вимогливих промислових застосувань.
Анодування — це найпоширеніший вид обробки поверхні алюмінієвих кутових з’єднувачів у промислових застосуваннях. Воно створює захисний оксидний шар, який стійкий до корозії, зберігає розмірну точність та підвищує міцність кутових кронштейнів. Анодування є економічним, екологічно безпечним і доступним у кількох класах товщини, щоб відповідати конкретним умовам корозійного навантаження для з’єднань під кутом 90 градусів.
Кутові з’єднувачі з гарячого цинкування зазвичай забезпечують 30–50 років захисту від корозії у зовнішніх умовах, залежно від ступеня агресивності локального середовища та практики технічного обслуговування. Жертвенний захист цинку значно подовжує термін служби сталевих кутових кронштейнів порівняно з неоцинкованими аналогами. У морських умовах або середовищах із високою хімічною агресивністю можуть знадобитися додаткові захисні заходи або спеціальні покриття для підвищення міцності з’єднань під кутом 90 градусів.
Порошкове фарбування сумісне з алюмінієм, сталлю та багатьма спеціальними сплавами, що використовуються у кутових з’єднувачах, хоча підготовка поверхні є критично важливою для адгезії. Прямокутні кронштейни мають бути відповідним чином очищені та загрунтовані перед нанесенням порошкового покриття, щоб забезпечити рівномірне покриття й тривалу міцність кутових кріпленнь. Деякі системи попередньої обробки, наприклад перетворювальні покриття, покращують адгезію порошкового покриття та стійкість до корозії на з’єднаннях під кутом 90 градусів.

2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/30
Замовте алюмінієві профілі для будівельних проектів. Дізнайтеся про переваги каркасних конструкцій, облицювання та вікон щодо максимальної ROI. Завантажте посібник.

2026/09/30
Замовте оптимальні методики підбору розміру алюмінієвого профілю. Оцініть чинники навантаження, простору, сплаву, середовища та вартості, щоб запобігти прогинанню. Завантажте посібник.

2026/09/30
Маєте проблеми з відмовами кріплення або переділкою? Оволодійте підбором розміру гвинта за діаметром, кроком, матеріалом і навантаженням — а також за галузевими стандартами. Зараз оптимізуйте надійність і відповідність вимогам.

2026/09/30
Замовте алюмінієві профілі для промислового машинобудування. Дізнайтеся про співвідношення міцності до ваги, стійкість до корозії та економію 30 % витрат. Завантажте посібник.

2026/09/30
Джерело жаростійких алюмінієвих профільних систем. Оволодійте наукою теплового розширення та стратегіями управління напруженням для промислових будівель. Завантажте посібник.

