 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/29
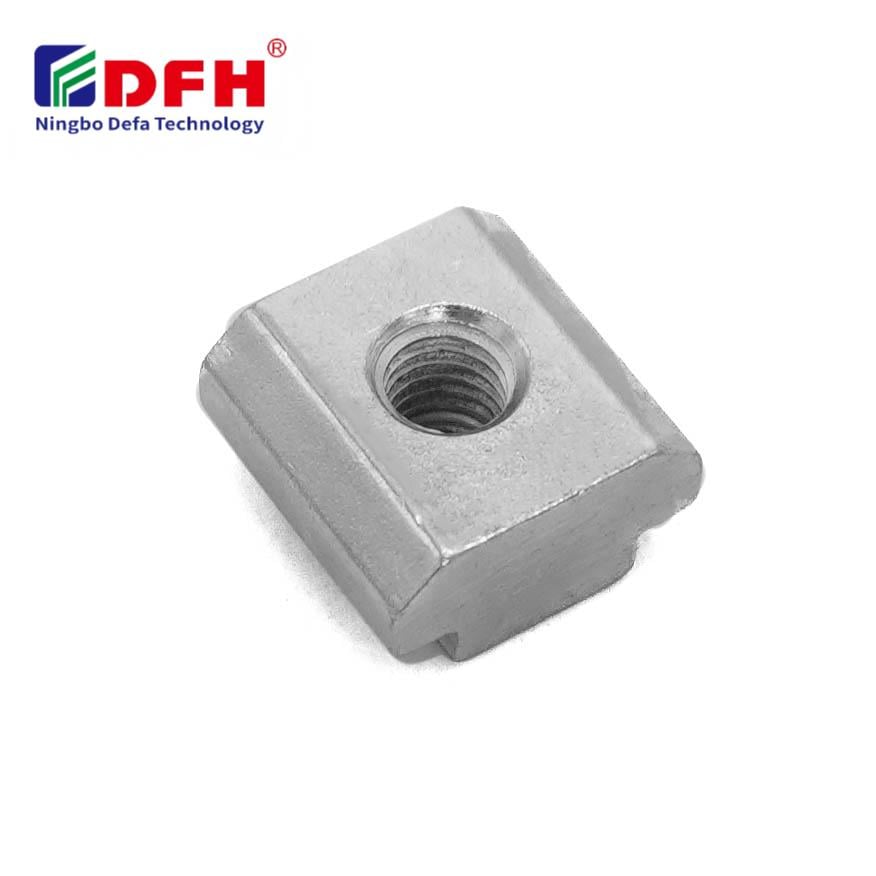
Избор на правилния Т орех размерът е основен за създаването на надеждни и издръжливи сглобки от алуминиев профил. Независимо дали проектирате промишлени машини, работни маси или модулни рамкови системи, изборът на Т-навинт директно влияе върху структурната цялост, лекотата на сглобяване и дългосрочната производителност. Неподходящо малки фиксиращи елементи водят до недостатъчна стегнателна сила и потенциален отказ на връзката, докато прекалено големи пазови гайки предизвикват отпадъци и усложняват монтажа. Разбирането на принципите за определяне на размерите при избора на резбовани втулки гарантира, че вашият проект ще отговаря на изискванията за якост, без да жертва икономичността и простотата на сглобяването.

Процесът на избор на подходящия Т-навертка започва с разбиране на специфичните изисквания на вашето приложение. Индустриалните производители и инженерите трябва да вземат предвид размерите на профила, изискванията към натоварването, съвместимостта на материала и ограниченията за монтажно пространство. Комплект от пазична навертка, който работи отлично при леки пробни сглобки, може да се провали катастрофално при вибрации или динамично натоварване в производствена среда. Това ръководство ви води през основните фактори, които влияят върху решението за размера на Т-навертката, и ви осигурява знанията, необходими за избор на крепежни елементи, които гарантират надеждна работа.
Всеки алуминиев профил има стандартизирани размери на пазовете, които директно определят какви размери на резбовани вставки ще се поберат. Често срещани стандарти за профили включват 20 mm, 30 mm, 40 mm, 45 mm и 50 mm профили, всеки със съответстващи ширини на пазовете. T-гайката трябва да се плъзга свободно в паза на профила без заклиняне, но при това да осигурява достатъчно заложеност, за да предотврати завъртането й по време на сглобяване. Конструкцията на сглобяемата гайка обикновено включва основа, която лежи изравнена в жлеба на профила, и резбована шпилка, която стърчи навън. Точното измерване на ширината на паза на вашия профил е първата стъпка при ограничаване на възможните варианти за фиксираща арматура.
Диаметърът на резбата на вашата резбова втулка е директно свързан с носимостта ѝ. Често използваните варианти на Т-навинтващи се гайки обхващат диапазона от М4 до М12; метричните резбени размери осигуряват предсказуеми характеристики на здравината. Размерите М4 и М5 са подходящи за леки приложения и фини настройки, докато крепежните елементи М6 и М8 се използват за обща индустриална сглобка. Конфигурациите на пазови гайки М10 и М12 са предназначени за тежки натоварвания, среди с висока вибрация и приложения, изискващи висока сила на стягане. Инженерите изчисляват необходимия диаметър на резбата, като разделят очакваното натоварване на допустимото напрежение на материала, след което избират следващия по-голям стандартен размер, за да се осигури запас от сигурност.
Статичните приложения, като системи за рафтове, монтиращи скоби и поддържащи рамки, обикновено използват по-малки размери на резбовани вградени елементи, тъй като натоварванията остават постоянни. Динамичните среди с вибрации, термично циклиране или повтарящи се цикли на напрежение изискват по-големи конфигурации на пазови гайки, за да се противодейства на разхлабване и уморително разрушение. Рамките на машини, транспортното оборудване и външните инсталации изпитват ускоряващи сили, които увеличават напрежението върху фиксиращата арматура. Когато има несигурност относно големината на натоварването или интензивността на приложението, изборът на резба с един размер по-голяма от минимално зададените изисквания осигурява надеждност и намалява риска от поддръжка през целия жизнен цикъл на сглобката.
Екологичните условия влияят как върху класа на материала на Т-навивките, така и върху стратегията за избор на размер. Корозивните среди изискват фиксиращи елементи от неръждаема стомана или цинково покритие, които може да имат различна здравина на опън в сравнение с обикновена стомана. Приложенията при високи температури изискват внимателна оценка на съвместимостта на материалите, тъй като някои покрития на резбовани вставки се деградират при продължително топлинно въздействие. Външните инсталации, изложени на морска пяна, влажност или химично въздействие, печелят от увеличаване на размера с една метрична стъпка, за да се компенсира потенциалната деградация на материала. Изборът на материала и размерът на сглобяемата слот-навивка работят заедно, за да осигурят дългосрочна надеждност в сурови условия.
Физическото пространство в канала на профила ограничава колко много Т-навертка може да изпъква в сглобката. Някои приложения изискват резбовата втулка да е почти в една равнина с повърхността на профила, което ограничава общия обем на фиксиращите елементи. Други допускат значително изпъкване, стига да има достатъчен достъп. Измерването на наличната дълбочина и сравняването ѝ с потенциалните конструкции на слотови навертки гарантира, че избраният модел ще се побере без конфликти. Вътрешните покривни ферми, сандвич-панелните сглобки и рамките за тесни пространства изискват внимателна проверка на зазорите преди окончателното определяне на спецификацията за Т-навертката.
Изборът на резбовани вставки влияе върху скоростта на сглобяването и изискванията към квалификацията на персонала. По-големите размери на Т-навинтите позволяват по-лесно използване на стандартни ключове и електроинструменти в сравнение с миниатюрните крепежни елементи, които изискват специализирани гаечни ключове. Линиите за масово производство имат полза от конфигурации с пазови навинти, които насочват работниците към правилна ориентация и предотвратяват грешки при монтиране. При ръчно сглобяване в малки предприятия или цехове за индивидуално производство често се предпочитат Т-навинти със среден размер, които осигуряват баланс между достигаемост, момент на завиване и лекота на употреба. Оценката на производствената ви среда и нивото на квалификация на екипа помага да се определи подходящият размер на резбована вставка, който минимизира задръжките при сглобяване и необходимостта от поправки.
Започнете с изчисляване на необходимата сила за стягане за вашето приложение, след което се консултирайте с ISO стандартите за винтови резби, за да намерите най-малкия диаметър на винтовите елементи, който безопасно понася тази натовареност. Добавете един метричен размер по-голям като резервна мярка за безопасност, особено в среда с вибрации или динамични условия. Консултирайте се с диаграмата за съвместимост на производителя на профила, за да потвърдите, че избраният резбов вграден елемент се побира в наличната ширина на паза без модификации.
Не, по-голямата Т-навертка не може да се побере в по-малък профилен паз без значителни модификации, които компрометират и двете компоненти. Винаги съгласувайте размерите на Т-навертката с конкретния размер на вашия профил. Ако изискванията към натоварването надхвърлят възможностите на стандартните винтови елементи, разгледайте възможността да преминете към по-голям профилен серия, вместо да принуждавате несъвместими компоненти да работят заедно.
Винтовите вставки от неръждаема стомана или фурнитурата за закрепване с горещо цинково покритие устойчиви на корозия по-добре от обикновената стомана в открити среди. Оценете конкретните условия на излагане – морска пръскота, влажност или индустриално замърсяване – и изберете съответното покритие за сборния слот-навертка. По-висококачествените материали често оправдават допълнителните разходи, като предотвратяват преждевременното повреждане и необходимостта от поддръжка в сурови климатични условия.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

