 EN
Cos'è un profilo in alluminio e come funziona?
2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/29
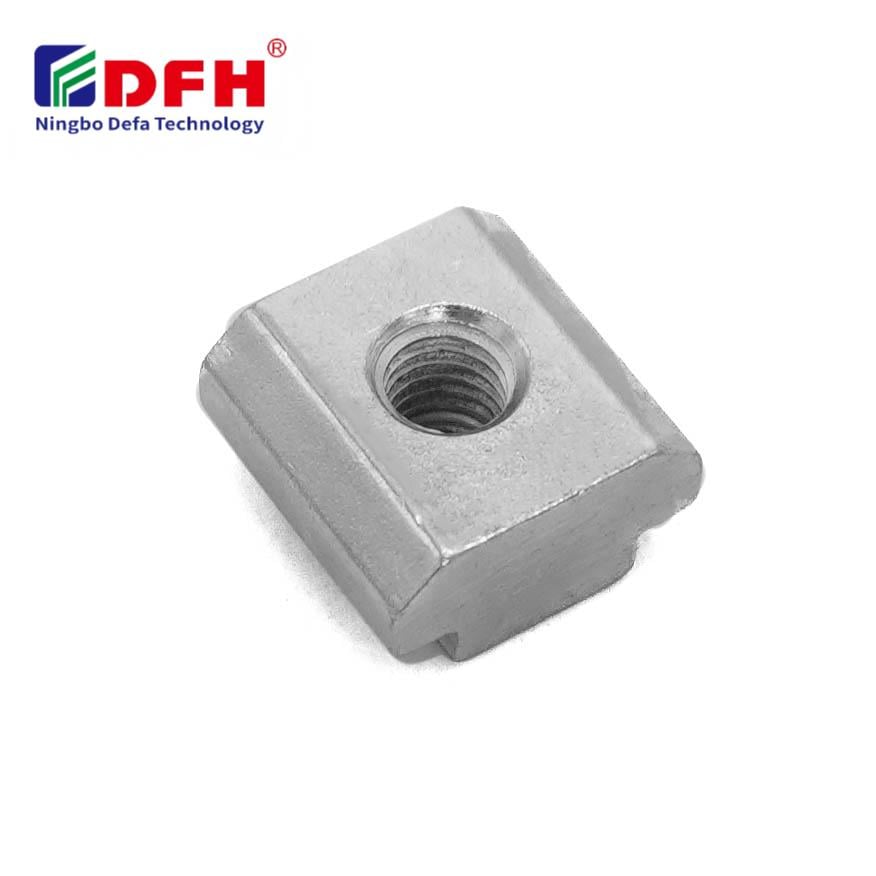
Selezionare il giusto Vite a T la dimensione è fondamentale per realizzare assemblaggi affidabili e duraturi con profili in alluminio. Che tu stia progettando macchinari industriali, banchi da lavoro o sistemi di telai modulari, la scelta del dado a T influisce direttamente sull’integrità strutturale, sulla facilità di montaggio e sulle prestazioni a lungo termine. Una scelta di componenti di fissaggio troppo piccoli comporta una forza di serraggio insufficiente e un potenziale cedimento del giunto, mentre un montaggio di dadi a fessura troppo grandi genera spreco e complica l’installazione. Comprendere i principi di dimensionamento alla base della selezione degli inserti filettati garantisce che il tuo progetto soddisfi i requisiti di resistenza, mantenendo al contempo efficienza economica e semplicità di montaggio.

Il processo di scelta del dado a T appropriato inizia con la comprensione delle esigenze specifiche della vostra applicazione. I produttori industriali e gli ingegneri devono considerare le dimensioni del profilo, i requisiti di carico, la compatibilità dei materiali e i vincoli di spazio per l’installazione. Un’assemblea di dado a fessura che funziona perfettamente per un montaggio prototipale a basso carico potrebbe fallire in modo catastrofico se esposta a vibrazioni o a carichi dinamici in un ambiente produttivo. Questa guida vi accompagna attraverso i fattori essenziali che influenzano le decisioni relative alle dimensioni del dado a T, fornendovi le conoscenze necessarie per selezionare componenti di fissaggio in grado di garantire prestazioni affidabili.
Ogni profilo in alluminio presenta dimensioni standardizzate delle scanalature, che determinano direttamente quali dimensioni di inserti filettati siano compatibili. Tra gli standard più comuni per i profili rientrano quelli da 20 mm, 30 mm, 40 mm, 45 mm e 50 mm, ciascuno dotato di larghezze corrispondenti delle scanalature. Un dado a T deve scorrere liberamente nella scanalatura del profilo senza incepparsi, pur garantendo un’aderenza sufficiente a impedirne la rotazione durante il montaggio. La configurazione dell’insieme dado-scanalatura prevede generalmente una base che si posiziona perfettamente all’interno della scanalatura del profilo e un perno filettato che sporge verso l’esterno. La misurazione accurata della larghezza della scanalatura del profilo costituisce il primo passo per restringere le opzioni di hardware di fissaggio compatibile.
Il diametro filettato del vostro inserto filettato è direttamente correlato alla capacità di sopportare carichi. Le opzioni comuni di dadi a T vanno da M4 a M12; le filettature metriche offrono caratteristiche di resistenza prevedibili. Le dimensioni M4 e M5 sono adatte ad applicazioni leggere e ad aggiustamenti fini, mentre i componenti di fissaggio M6 e M8 sono impiegati nell’assemblaggio industriale generale. Le configurazioni di dadi a fessura M10 e M12 gestiscono carichi elevati, ambienti soggetti a vibrazioni e applicazioni che richiedono forze di serraggio elevate. Gli ingegneri calcolano il diametro filettato necessario dividendo il carico previsto per la tensione ammissibile del materiale, quindi selezionano la dimensione standard immediatamente superiore per garantire un margine di sicurezza.
Le applicazioni statiche, come sistemi di scaffalature, supporti di fissaggio e telai di sostegno, richiedono generalmente inserti filettati di dimensioni più piccole, poiché i carichi rimangono costanti. Gli ambienti dinamici caratterizzati da vibrazioni, cicli termici o sollecitazioni ripetute richiedono configurazioni più grandi di dadi a fessura per resistere allo allentamento e alla rottura per fatica. I telai di macchinari, le attrezzature per il trasporto e le installazioni esterne subiscono forze di accelerazione che amplificano lo sforzo sui componenti di fissaggio. Quando esiste incertezza riguardo alla grandezza del carico o all’intensità dell’applicazione, la scelta di una misura filettata superiore rispetto ai requisiti minimi garantisce maggiore affidabilità e riduce il rischio di manutenzione durante l’intera vita utile dell’assemblaggio.
Le condizioni ambientali influenzano sia la qualità del materiale del dado a T sia la strategia di dimensionamento. Gli ambienti corrosivi richiedono hardware di fissaggio in acciaio inossidabile o zincato, il cui carico di rottura può differire da quello dell’acciaio non trattato. Per le applicazioni ad alta temperatura è necessaria un’attenta valutazione della compatibilità dei materiali, poiché alcuni rivestimenti degli inserti filettati si degradano sotto l’effetto prolungato del calore. Le installazioni all’aperto, esposte a nebbia salina, umidità o agenti chimici, traggono vantaggio da un dimensionamento superiore di una misura metrica per compensare eventuali fenomeni di degrado del materiale. La scelta del materiale e delle dimensioni dell’assieme dado a fessura avviene in sinergia per garantire affidabilità a lungo termine in condizioni severe.
Lo spazio fisico disponibile nel canale del profilo limita quanto un dado a T può sporgere all’interno dell’assemblaggio. In alcuni casi, l’inserto filettato deve essere quasi affiorante con la superficie del profilo, riducendo così il volume complessivo degli elementi di fissaggio. In altri casi, è tollerata una sporgenza maggiore, purché vi sia accessibilità sufficiente. Misurare la profondità disponibile e confrontarla con i possibili disegni di dadi a T garantisce che la scelta effettuata si adatti senza interferenze. Le capriate interne del tetto, gli assemblaggi a pannello sandwich e le strutture in spazi ristretti richiedono una verifica accurata dei giochi prima di definire definitivamente la specifica del dado a T.
La scelta dell’inserto filettato influenza la velocità di montaggio e i requisiti di competenza del personale. Le dimensioni maggiori dei dadi a T consentono l’uso più agevole di chiavi standard e utensili elettrici, rispetto a componenti di fissaggio di piccole dimensioni che richiedono innesti specializzati. Le linee di montaggio ad alto volume traggono vantaggio dalle configurazioni di montaggio con dado a fessura, che guidano l’operatore verso l’orientamento corretto ed evitano errori di inserimento. Le operazioni di montaggio manuale in strutture di piccole dimensioni o in officine per lavorazioni su misura preferiscono spesso dimensioni intermedie di dadi a T, che offrono un buon compromesso tra portata, leva meccanica e facilità d’uso. Valutare l’ambiente produttivo e il livello di competenza del team aiuta a identificare la dimensione dell’inserto filettato che riduce al minimo i colli di bottiglia nel montaggio e i cicli di ritorno al lavoro.
Iniziare calcolando la forza di serraggio richiesta per la propria applicazione, quindi fare riferimento agli standard ISO per le filettature per individuare il diametro minore di hardware di fissaggio in grado di sopportare in sicurezza tale carico. Aggiungere una misura metrica superiore come margine di sicurezza, in particolare in ambienti soggetti a vibrazioni o dinamici. Consultare la tabella di compatibilità del produttore del profilo per verificare che l’inserto filettato scelto rientri nella larghezza disponibile della scanalatura senza necessità di modifiche.
No, un’assemblea di dado a T di dimensioni maggiori non può essere inserita in una scanalatura di profilo più piccola senza modifiche sostanziali che comprometterebbero entrambi i componenti. È sempre necessario abbinare le dimensioni del dado a T alle specifiche dimensioni del profilo. Se i requisiti di carico superano quanto offerto da un hardware di fissaggio di dimensioni standard, valutare la possibilità di passare a una serie di profili di dimensioni maggiori anziché forzare l’uso di componenti incompatibili.
L’inserto filettato in acciaio inossidabile o le viti di fissaggio zincate a caldo resistono meglio alla corrosione in ambienti esterni rispetto all’acciaio non trattato. Valutare le specifiche condizioni di esposizione—nebbia salina, umidità o inquinamento industriale—e selezionare di conseguenza i rivestimenti adeguati per l’insieme dado a fessura. Materiali di qualità superiore giustificano spesso il costo aggiuntivo eliminando guasti prematuri e necessità di manutenzione in climi severi.

2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/30
Forniture di profili in alluminio per progetti edilizi. Scopri i benefici strutturali, per rivestimenti e infissi al fine di massimizzare il ritorno sull’investimento (ROI). Scarica la guida.

2026/09/30
Tecniche per selezionare le dimensioni ottimali dei profili in alluminio. Valuta carico, spazio disponibile, lega, ambiente e fattori economici per prevenire deformazioni. Scarica la guida.

2026/09/30
Problemi con fissaggi difettosi o necessità di ritocchi? Impara a determinare le dimensioni corrette delle viti in base a diametro, passo, materiale e carico applicato, oltre agli standard settoriali. Ottimizza affidabilità e conformità già da ora.

2026/09/30
Forniture di profili in alluminio per ingegneria industriale. Scopri il rapporto resistenza-peso, la resistenza alla corrosione e risparmi fino al 30%. Scarica la guida.

2026/09/30
Sistemi di profili in alluminio resistenti al calore. Padroneggia la scienza della dilatazione termica e le strategie di gestione delle sollecitazioni per costruzioni industriali. Scarica la guida.

