 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/29
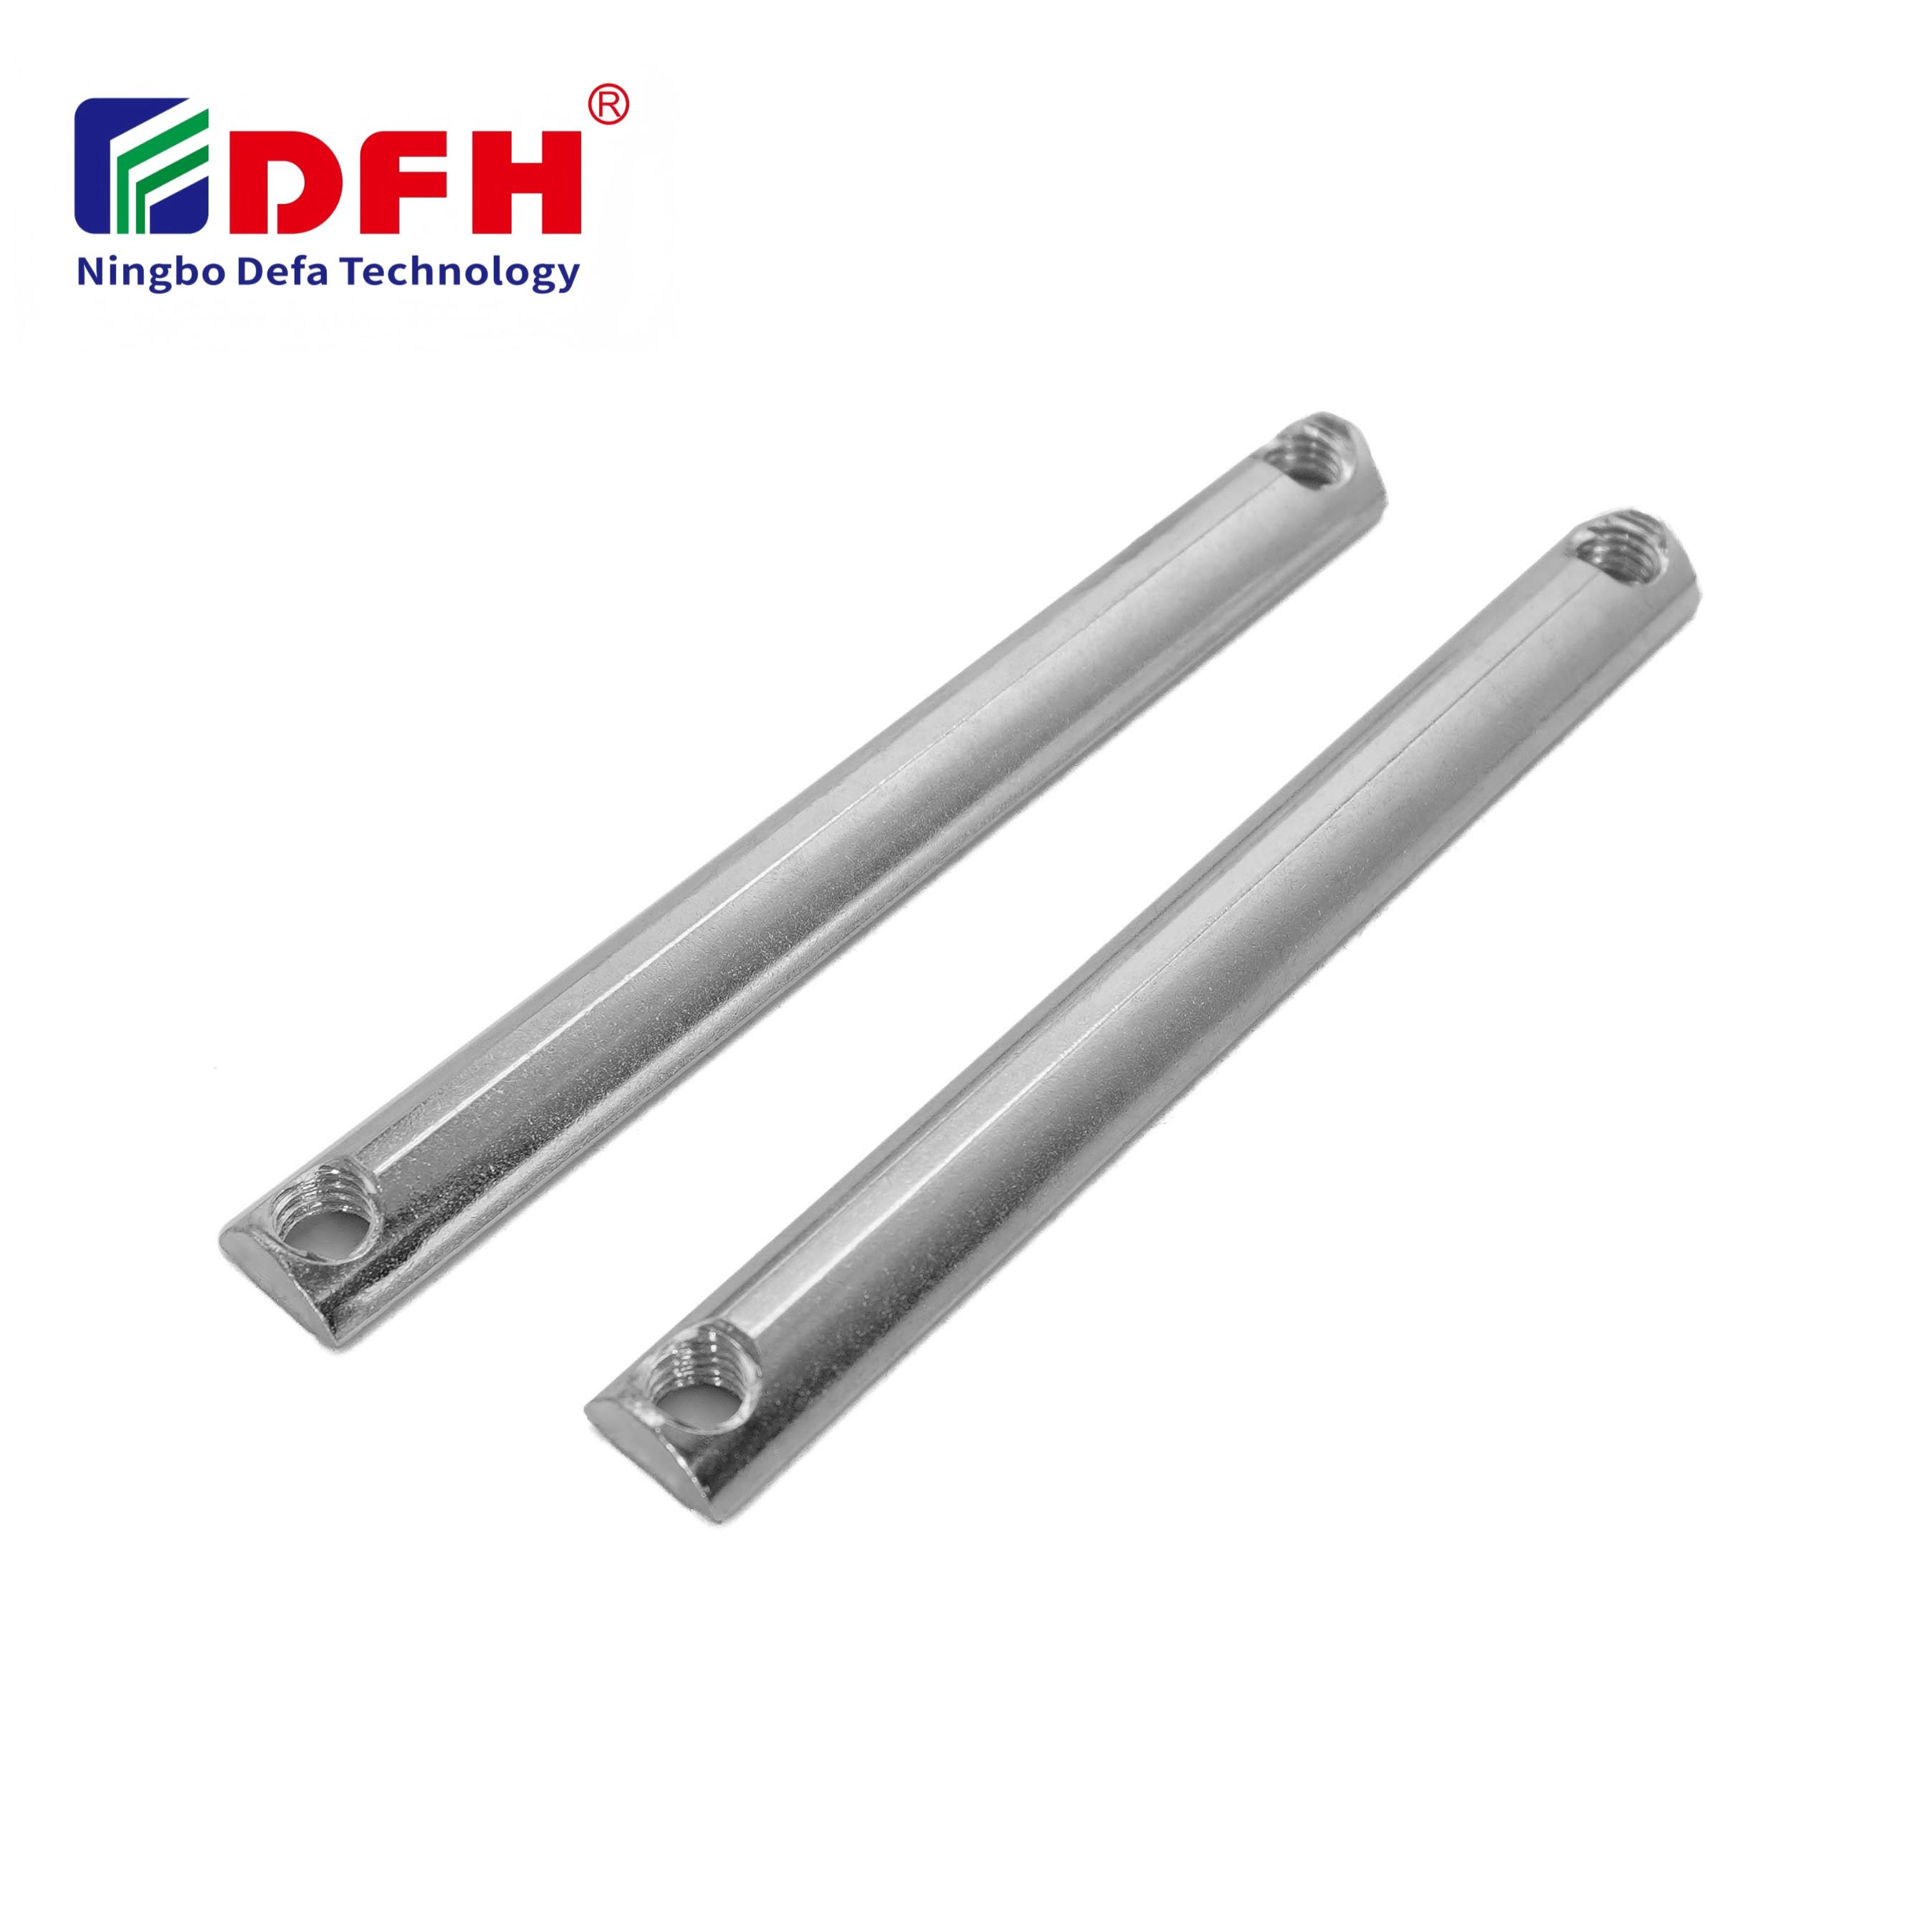
Т-навинтите са основни компоненти в промишлената сглобка и производство, особено в системи, които изискват регулируеми връзки и модулни рамки. С течение на времето вибрациите, термичното разширение и експлоатационното напрежение могат да предизвикат разхлабване на Т-навинтите, което компрометира структурната цялост и експлоатационната безопасност. Разбирането как да се предотврати разхлабването на Т-навинтите е от решаващо значение за поддържане на надеждността на оборудването и намаляване на скъпостоящото просто стояне в производствените среди.

Предотвратяването на разхлабването на Т-навинтите изисква комплексен подход, който обединява правилни техники за монтаж, подбор на материали и протоколи за поддръжка. Независимо дали работите с алуминиеви профилни системи, машинни сглобки или модулни рамки, прилагането на тези стратегии ще гарантира, че вашите закрепващи елементи остават сигурно фиксирани и че вашата сглобка с пазови навинти функционира надеждно през целия ѝ експлоатационен живот.
Т-навинтите се отхлабват чрез няколко взаимосвързани механизма. Вибрацията е основната причина, предизвикваща циклично напрежение, което постепенно намалява силата на стягане между компонентите на фиксиращата арматура. Топлинното циклиране води до цикли на разширение и свиване, които внасят люфт в резбовата вградена връзка. Механичният удар, ударните натоварвания и динамичното напрежение допълнително ускоряват отхлабването. Освен това недостатъчният първоначален момент на стягане оставя Т-навинта недостатъчно стегнат, което позволява ранно отхлабване дори при умерени експлоатационни условия.
Самият резбов вграден елемент може да изпита микроплъзгане, при което болтът се завърта леко вътре в сглобката от слот-навертка, без да се разкачва напълно. Това явление възниква, когато силата на стягане постепенно намалява под критичните стойности. Външни фактори като проникване на влага, корозия и натрупване на замърсявания също увреждат интерфейса между Т-навертката и монтажната повърхност, намалявайки ефективното стягане в продължение на дълги периоди.
Лошо затегнатите Т-навинти водят до верижни проблеми в производствените системи. Неправилното подреждане на оборудването се появява, когато фиксиращите елементи излязат от строя, което предизвиква ускорено износване на свързаните компоненти. Възникват рискове за безопасността при неочаквано разрушаване на конструктивните връзки. Качествените дефекти се проявяват в произведените продукти, когато монтажните приспособления губят прецизност поради лошо затегнати резбови вставки. Прекъсванията при поддръжката значително нарастват, тъй като работниците трябва многократно да притеглят отново фиксиращите елементи, което отклонява ресурсите от продуктивна дейност и съществено увеличава разходите за труд.
Правилната инсталация е основополагаща за предотвратяване на разхлабването на T-нипелите. Започнете с тщателно почистване на слотовата нипелна сглобка, като премахнете всички замърсявания, мазнина или други отпадъци, които биха попречили на правилното й поставяне. Приложете контролиран въртящ момент чрез калибрирани инструменти, за да се осигури, че фиксиращите елементи достигат оптимална стегнателна сила, без да се надвишават материалните ограничения. Недостатъчният въртящ момент води до недостатъчно предварително натоварване, докато прекомерният въртящ момент може да извади резбата на вградената втулка или да причини необратима деформация. Документирайте всички спецификации за въртящ момент и проверявайте съответствието им както по време на инсталацията, така и при рутинните инспекции.
Внедрете системен протокол за проверка на въртящия момент през определени интервали, особено след първоначалната инсталация и по време на циклите за профилактично поддържане. Използвайте Т орех ръководство за размери, за да гарантирате правилния диаметър на болта и стъпката на резбата за вашето приложение. Обучете персонала за инсталация по отношение на правилната техника и предоставете му лесно достъпни справочни материали със спецификациите за въртящ момент на местата за инсталация.
Химикалите за фиксиране на резбови съединения осигуряват надеждна защита срещу разхлабване на винтовите елементи под въздействието на вибрации. Тези химични добавки запълват микроскопичните зазори в резбовата повърхност, създавайки триене, което противодейства на въртенето. Изберете продукти за фиксиране на резбови съединения, класифицирани за конкретния диапазон на работна температура и изискванията на приложението. Формулациите с умерена якост са подходящи за повечето индустриални приложения, като осигуряват достатъчна сигурност, но остават лесно премахваеми по време на бъдещо техническо обслужване. Прилагайте химикалите умерено — нанесете малки количества върху резбата на болтовете преди вкарването им в съединението с пазови гайки.
Механичните решения за заключване ефективно допълват химическите подходи. Контргайките увеличават триенето между повърхностите на винтовите елементи и предотвратяват относителното им движение. Контргайките Nord-Lock използват технологията за заключване чрез клин, която запазва силата на стягане дори при вибрации. Зъбчатите контргайки създават грапави интерфейси, които противодействат на плъзгането. Контргайките с вграден нейлонов вклад (когато са съвместими) осигуряват самозаключващо действие чрез пластичното триене. Избирайте методите за заключване според конкретните си изисквания към резбовите вставки, температурните ограничения и очакванията за повторна употреба по време на поддръжката.
Въведете систематични графици за инспекция, за да се открива охлабването преди то да доведе до повреди. След първоначалната инсталация извършете инспекция на фиксиращите елементи след 24 часа и след една седмица, тъй като повечето охлабвания се случват в ранния етап по време на този период на стабилизиране. По-нататък извършвайте инспекции на всеки три месеца или сезонно, в зависимост от интензивността на експлоатацията и екологичните условия. Документирайте всички наблюдения, за да създадете база данни за поддръжка, която идентифицира закономерности и прогнозира бъдещи проблеми. Заменяйте незабавно корозиралите или повредени фиксиращи елементи, тъй като компрометираните повърхности не могат да осигурят правилно затегане във вашата слот-навинтена сглобка.
Мониторирайте нивата на вибрация на оборудването с преносими вибрационни измервателни уреди, тъй като увеличената вибрация често показва охлабване на фиксиращите елементи преди появата на видими признаци. Използвайте термична визуализация, за да идентифицирате температурни отклонения, които сочат неправилен контакт в резбовата втулка. Свържете моделите на охлабване с операционните цикли, за да определите конкретните условия на напрежение, които изискват допълнителни защитни мерки или конструктивни модификации.
Изборът на материала значително влияе върху устойчивостта на Т-навинтите към разхлабване. Фиксиращите елементи от неръждаема стомана осигуряват отлична корозионна устойчивост в агресивни среди, където влагата може да намали ефективността на фиксирането. Високопрочната легирана стомана осигурява превъзходно задържане на силата на стягане при тежки натоварвания. Оцинкованите варианти предлагат икономически изгодна корозионна защита за общи индустриални приложения. Съгласувайте материала на фиксиращите елементи с материала на сглобката с пазови гайки и монтажната повърхност, за да предотвратите галванична корозия и деградация на повърхността. Уверете се, че съвместимостта на материала на резбовите вставки предотвратява повреди от кръстосана резба и гарантира последователна производителност при всички цикли на монтаж.
Оценете конфигурацията на сглобката си с гайки за пазове, за да откриете възможности за конструктивни подобрения, които естествено предотвратяват разхлабването. Увеличете повърхностната контактна площ, като използвате по-големи по диаметър шайби под главите на болтовете, за да разпределяте затегателното налягане по-равномерно. Задайте по-високи спецификации за стъпка на резбата там, където е уместно, тъй като по-грубите резби могат да проявяват по-добра устойчивост към вибрации в някои приложения. Разгледайте конфигурации с резервни фиксиращи елементи за критични връзки, за да осигурите допълнителна сигурност в случай, че основните фиксиращи елементи се разхлабят. Включете насочващи или дюбел-пинове заедно с T-гайки, за да споделят структурните натоварвания и намалят концентрацията на напрежение върху отделните фиксиращи елементи и резбовите вставки.
Проверете геометрията на паза и размерите на профила, за да гарантирате оптимално съчетаване с фиксиращите елементи. Конусовидни или оформени вътрешни повърхности в сглобката на пазовата гайка могат да подобрят посядането и да намалят микроплъзгането. Съвременните конструкции на Т-гайки имат ъгли на клин, които увеличават запазването на стегнателната сила при вибрации. Консултирайте се с техническите спецификации за вашия конкретен алуминиев профил или конструктивна система, тъй като по-новите модели често включват напреднали функции, които предотвратяват разхлабването по-ефективно от по-старите стандарти.
Определете интервалите за инспекция въз основа на интензивността на експлоатацията и условията на околната среда. За оборудване с висока вибрация или системи, изложени на чести термични цикли, се препоръчва месечна инспекция. Стандартните индустриални приложения се възползват от тримесечни проверки, докато системите с умерена употреба обикновено изискват полугодишни инспекции. Винаги извършвайте незабавна инспекция след преместване на оборудването, значителни промени в експлоатацията или когато има подозрение за охлабване на фиксиращите елементи. След първоначалната инсталация на сглобките с резбовани вставки увеличете честотата на инспекциите през първия месец, тъй като повечето охлабвания се случват по време на този период на стабилизиране.
Повечето средно силни съединителни съставки за резбовани връзки позволяват отстраняване с обикновени ръчни инструменти след полимеризация, макар усилието за отстраняване да нараства с времето. Прилагането на топлина може да улесни отстраняването на по-стари остатъци от съставката. Отстраняването и повторната монтиране на резбовите елементи обаче обикновено изисква нанасяне на нова порция съединителна съставка, за да се запази сигурността на сглобката с пазични гайки. Винаги проверявайте резбовия вграден елемент за остатъци от съставката и за повреди преди повторната му монтаж. Ако често отстранявате и монтирате едни и същи резбови елементи, разгледайте използването на отстраними съединителни съставки, специално проектирани за многократна употреба, или преминете към механични решения за фиксиране, като например шайби Nord-Lock, които не изискват лепила.
Постоянното отслабване показва наличието на основни проблеми с инсталирането на фиксиращите елементи или с условията на приложение. Проверете дали болтовете са затегнати до правилните спецификации, като използвате калибрирани инструменти; недостатъчното затягане е най-честата причина за продължаващото отслабване. Инспектирайте сглобката на пазовата гайка и монтажните повърхности за наличие на повреди, корозия или замърсявания, които попречват на правилното поемане на натоварването. Проверете дали нивата на вибрация надвишават проектните параметри за вашия тип фиксиращи елементи. Ако проблемите продължават, преминете от химически фиксиращи състави към механични решения, като например контргайки или подобрени конструкции на Т-гайки с усилени антизавъртаеми характеристики. Консултирайте производителите на оборудването или инженерите по фиксиращи елементи относно проектирани модификации, които да решават конкретните предизвикателства, свързани с вашето приложение на резбовани вставки.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

