 EN
Cos'è un profilo in alluminio e come funziona?
2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/29
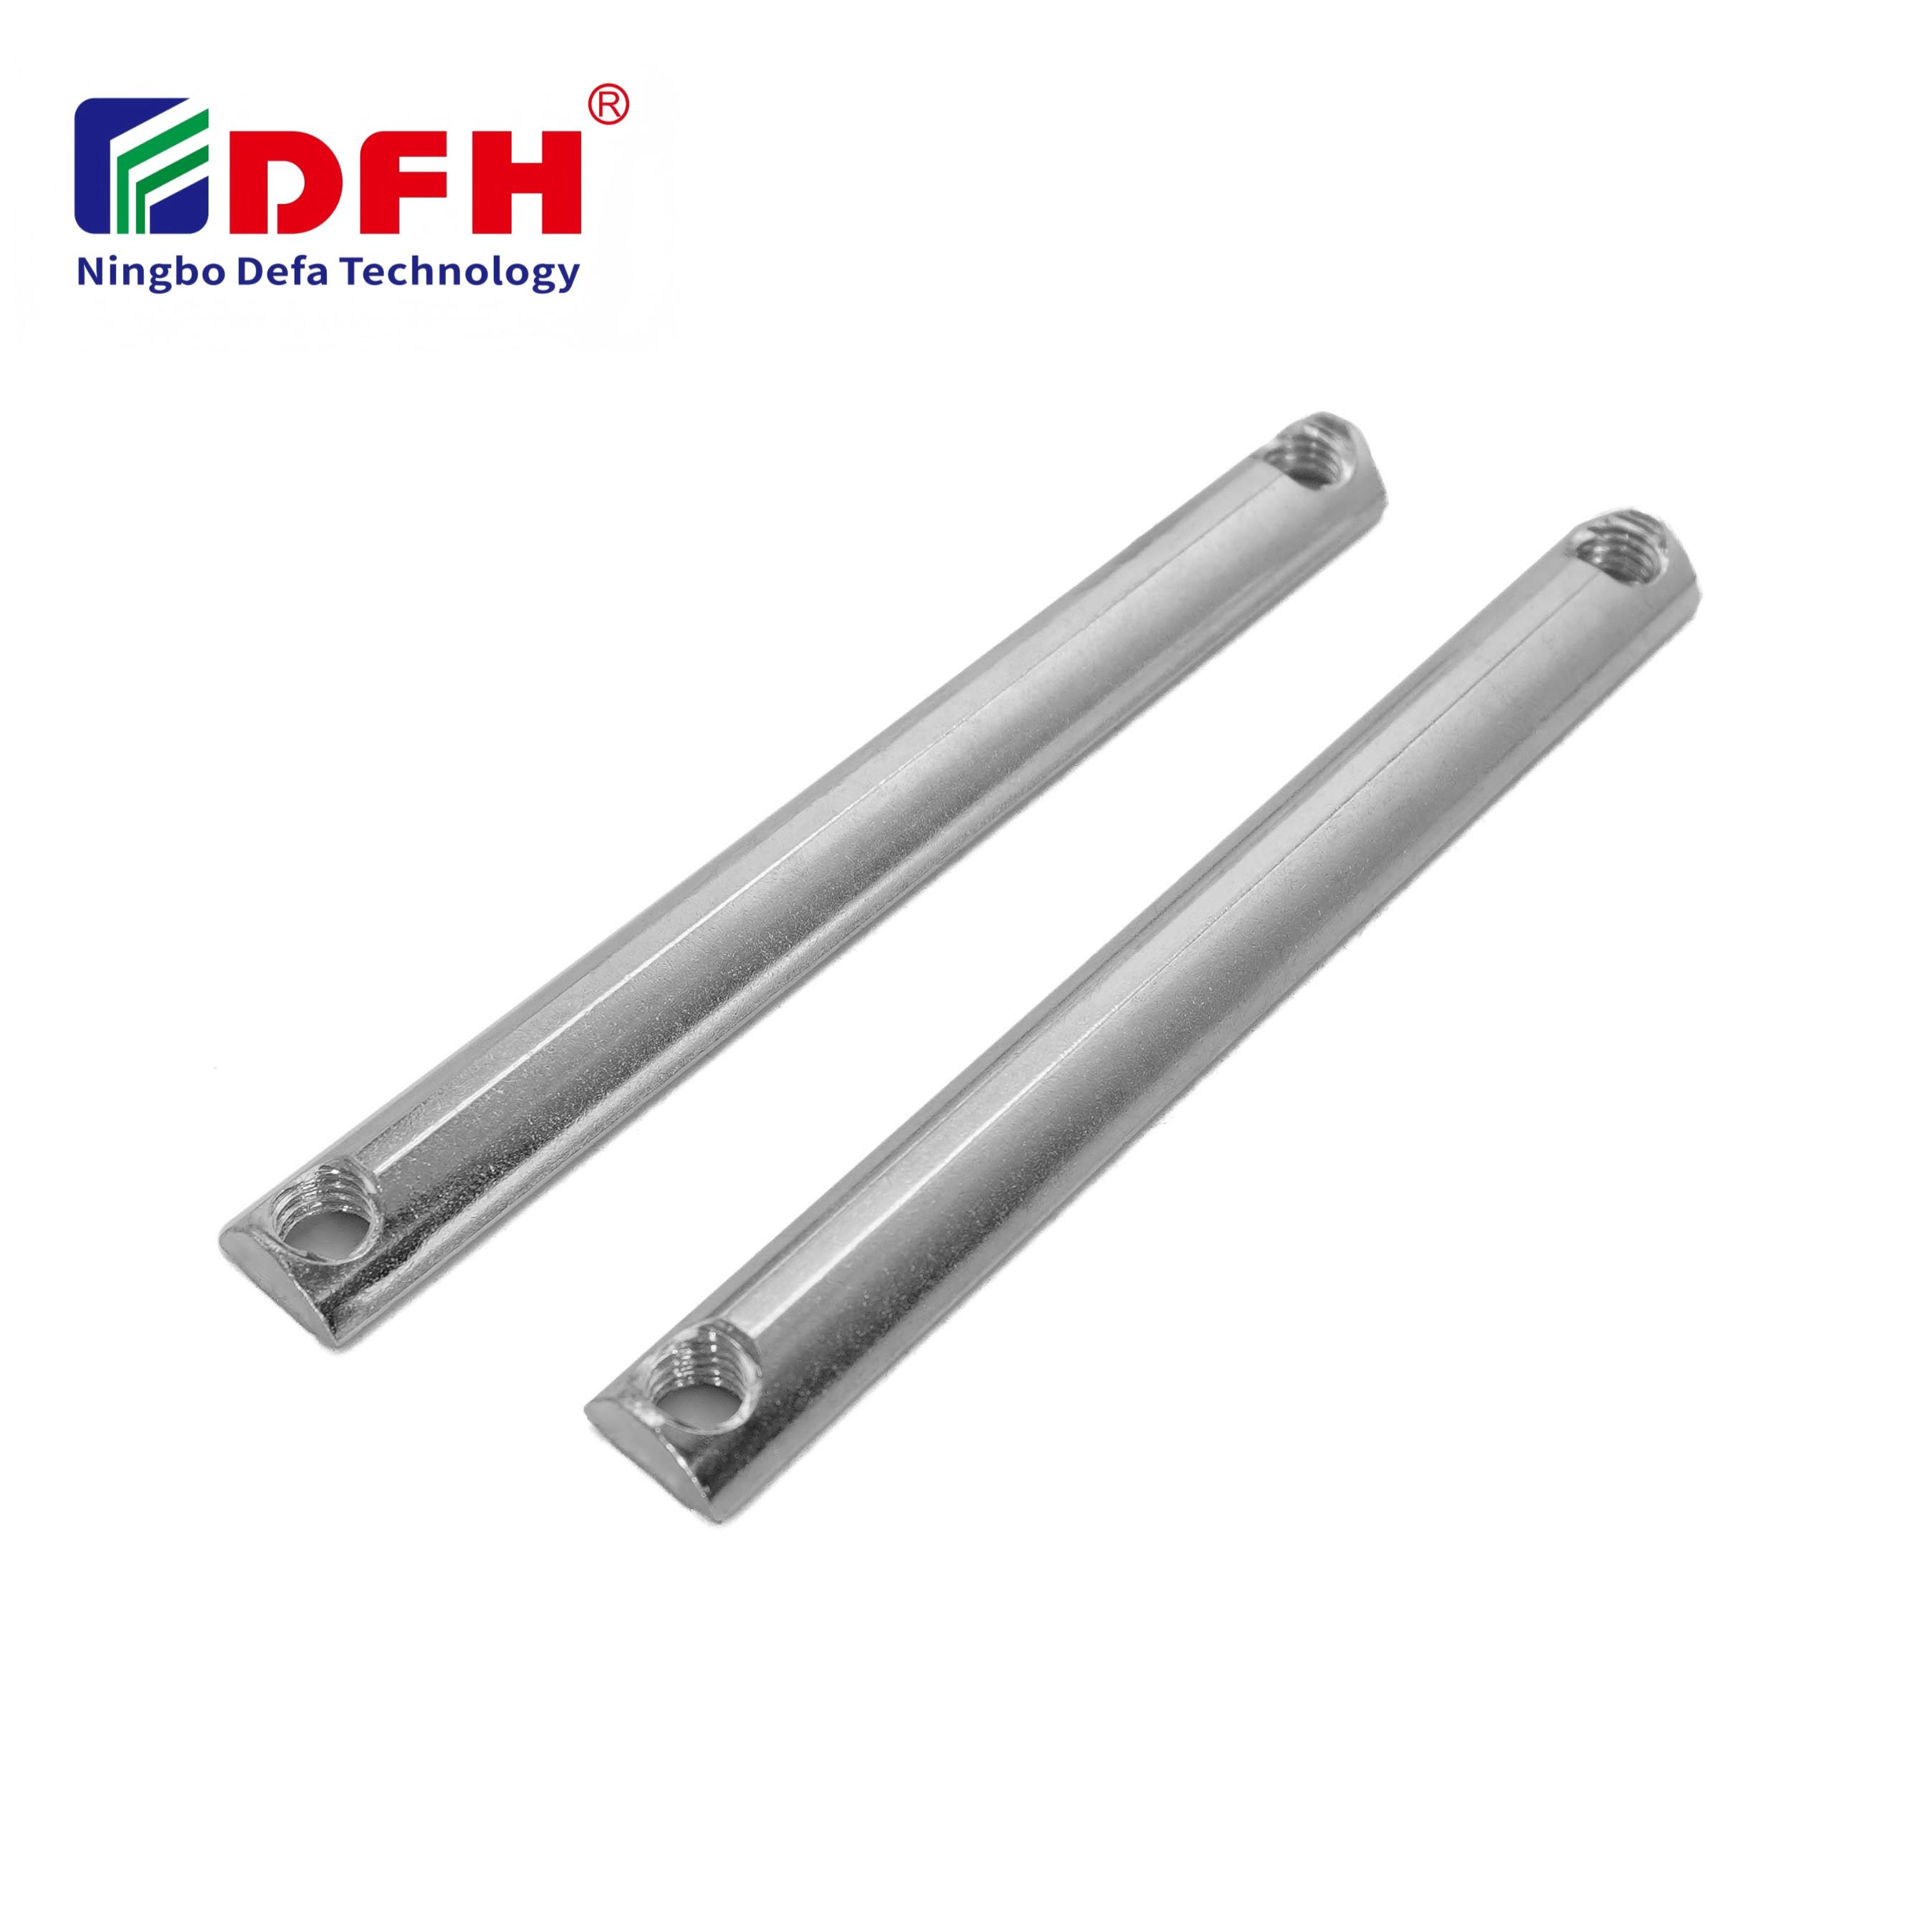
I dadi a T sono componenti essenziali nell’assemblaggio industriale e nella produzione, in particolare nei sistemi che richiedono connessioni regolabili e strutture modulari. Nel tempo, vibrazioni, dilatazione termica e sollecitazioni operative possono causare l’allentamento dei dadi a T, compromettendo l’integrità strutturale e la sicurezza operativa. Comprendere come prevenire l’allentamento dei dadi a T è fondamentale per garantire l’affidabilità degli impianti e ridurre i costosi tempi di fermo produttivo.

Prevenire l’allentamento dei dadi a T richiede un approccio multifattoriale che combini tecniche corrette di installazione, selezione dei materiali e protocolli di manutenzione. Che si lavori con sistemi di profili in alluminio, assemblaggi di macchinari o strutture modulari, l’applicazione di queste strategie assicurerà che gli elementi di fissaggio rimangano saldamente in posizione e che il montaggio con dadi a fessura funzioni in modo affidabile per tutta la sua vita operativa.
I dadi a T si allentano attraverso diversi meccanismi interconnessi. Le vibrazioni costituiscono la causa principale, generando sollecitazioni cicliche che riducono progressivamente la forza di serraggio tra i componenti di fissaggio. I cicli termici provocano espansioni e contrazioni, introducendo gioco nell’interfaccia dell’inserto filettato. Gli urti meccanici, i carichi d’urto e le sollecitazioni dinamiche accelerano ulteriormente l’allentamento. Inoltre, un momento di serraggio iniziale insufficiente lascia il dado a T insufficientemente bloccato, consentendo un precoce allentamento anche in condizioni operative modeste.
L’inserto filettato stesso può subire uno scivolamento microscopico, ovvero il bullone ruota leggermente all’interno dell’insieme dado a fessura senza staccarsi completamente. Questo fenomeno si verifica quando la forza di serraggio diminuisce gradualmente al di sotto di soglie critiche. Fattori ambientali, tra cui l’ingresso di umidità, la corrosione e l’accumulo di detriti, compromettono anche l’interfaccia tra il dado a T e la superficie di fissaggio, riducendo l’efficacia dell’azione di serraggio nel corso di lunghi periodi.
I dadi a farfalla allentati causano problemi a catena nei sistemi produttivi. Si verifica un disallineamento delle attrezzature quando gli elementi di fissaggio cedono, provocando usura prematura dei componenti connessi. Sorgono rischi per la sicurezza quando i collegamenti strutturali cedono inaspettatamente. Appaiono difetti di qualità nei prodotti finiti quando le apparecchiature di montaggio perdono precisione a causa di inserti filettati allentati. Gli interventi di manutenzione aumentano in modo significativo, poiché gli operatori devono serrare ripetutamente gli elementi di fissaggio, distogliendo risorse da attività produttive e incrementando notevolmente i costi del lavoro.
L’installazione corretta è fondamentale per prevenire il allentamento del dado a T. Iniziare pulendo accuratamente l’insieme dado a fessura, rimuovendo ogni traccia di sporco, olio o detriti che potrebbero ostacolare il corretto posizionamento. Applicare una coppia controllata utilizzando utensili tarati, in modo da garantire che gli elementi di fissaggio raggiungano la forza di serraggio ottimale senza superare i limiti del materiale. Una coppia insufficiente lascia un precarico inadeguato, mentre una coppia eccessiva può danneggiare il filetto inserito o causare deformazioni permanenti. Registrare tutte le specifiche di coppia e verificarne il rispetto sia durante l’installazione sia nelle ispezioni periodiche.
Adottare un protocollo sistematico di verifica della coppia a intervalli prestabiliti, in particolare dopo l’installazione iniziale e durante i cicli di manutenzione preventiva. Utilizzare un Vite a T guida alle dimensioni per assicurarsi di scegliere il diametro del bullone e il passo della filettatura corretti per la propria applicazione. Formare il personale addetto all’installazione sulla tecnica appropriata e fornirgli riferimenti sulle specifiche di coppia facilmente accessibili nei punti di installazione.
I composti bloccanti filettati offrono una protezione affidabile contro il allentamento degli elementi di fissaggio causato dalle vibrazioni. Questi additivi chimici riempiono i microspazi presenti nell’interfaccia dell’inserto filettato, generando attrito che resiste alla rotazione. Selezionare prodotti bloccanti filettati classificati per l’intervallo di temperatura operativa specifico e per le esigenze applicative. Le formulazioni a resistenza media sono adatte alla maggior parte delle applicazioni industriali, garantendo un livello adeguato di sicurezza pur rimanendo rimovibili per future operazioni di manutenzione. Applicare i composti con moderazione, depositando piccole quantità sui filetti del bullone prima dell’inserimento nell’assieme dado a fessura.
Le soluzioni meccaniche di bloccaggio integrano efficacemente gli approcci chimici. Le rondelle autobloccanti aumentano l’attrito tra le superfici dei componenti di fissaggio, opponendosi al movimento relativo. Le rondelle Nord-Lock utilizzano una tecnologia di bloccaggio a cuneo che mantiene la forza di serraggio anche in presenza di vibrazioni. Le rondelle dentate creano interfacce ruvide che resistono allo scorrimento. I dadi autobloccanti con inserto in nylon (ove compatibili) forniscono un’azione di auto-bloccaggio tramite attrito plastico. Selezionare i metodi di bloccaggio in base alle specifiche esigenze relative agli inserti filettati, ai limiti di temperatura e alle aspettative di riutilizzabilità nei cicli di manutenzione.
Stabilire programmi sistematici di ispezione per rilevare allentamenti prima che causino guasti. Dopo l’installazione iniziale, ispezionare gli elementi di fissaggio dopo 24 ore e una settimana, poiché la maggior parte degli allentamenti si verifica precocemente durante questa fase di assestamento. Successivamente, eseguire ispezioni trimestrali o stagionali, a seconda dell’intensità operativa e delle condizioni ambientali. Documentare tutti i riscontri, creando un database di manutenzione che identifichi schemi ricorrenti e preveda problemi futuri. Sostituire immediatamente gli elementi di fissaggio corrosi o danneggiati, poiché superfici compromesse non possono garantire un’adeguata azione di serraggio nell’assieme del dado a fessura.
Monitorare i livelli di vibrazione delle attrezzature mediante vibrometri portatili, poiché un aumento della vibrazione spesso segnala allentamento degli elementi di fissaggio prima che compaiano segni visibili. Eseguire un’analisi termografica per identificare le variazioni di temperatura che suggeriscono un contatto inadeguato nell’interfaccia dell’inserto filettato. Correlare i modelli di allentamento con i cicli operativi per individuare specifiche condizioni di sollecitazione che richiedono misure aggiuntive di protezione o modifiche progettuali.
La selezione dei materiali influenza in modo significativo la resistenza al allentamento dei dadi a T. Le viti e i dispositivi di fissaggio in acciaio inossidabile offrono un’eccellente resistenza alla corrosione in ambienti aggressivi, dove l’umidità potrebbe compromettere l’efficacia del fissaggio. L’acciaio legato ad alta resistenza garantisce un’eccellente ritenzione della forza di serraggio anche sotto carichi elevati. Le versioni zincate rappresentano una soluzione economica per la protezione contro la corrosione nelle applicazioni industriali generali. Abbinare il materiale dei dispositivi di fissaggio a quello dell’assieme con dado a fessura e della superficie di montaggio per prevenire la corrosione galvanica e il degrado superficiale. Assicurarsi che la compatibilità del materiale dell’inserto filettato eviti danni da incastro errato e garantisca prestazioni costanti durante tutti i cicli di installazione.
Valutare la configurazione dell’insieme dado a fessura per individuare miglioramenti progettuali che ne contrastino naturalmente il allentamento. Aumentare la superficie di contatto utilizzando rondelle di diametro maggiore sotto le teste delle viti, in modo da distribuire la pressione di serraggio in maniera più uniforme. Specificare, ove opportuno, passi filettati maggiori, poiché filettature più grossolane possono offrire una migliore resistenza alle vibrazioni in alcune applicazioni. Valutare configurazioni di fissaggio ridondanti per i collegamenti critici, fornendo una sicurezza aggiuntiva nel caso in cui il fissaggio primario si allenti. Integrare perni guida o perni di centraggio insieme agli insiemi T Nut per condividere i carichi strutturali, riducendo la concentrazione di sollecitazione sui singoli elementi di fissaggio e sull’inserto filettato.
Esaminare la geometria della scanalatura e le dimensioni del profilo per garantire un’ottimale interazione con gli elementi di fissaggio. Superfici interne a forma di tronco di cono o contornate nell’insieme dado a T possono migliorare l’aderenza e ridurre lo scivolamento microscopico. I moderni design di dadi a T prevedono angoli di cuneo che aumentano il mantenimento della forza di serraggio in presenza di vibrazioni. Consultare le specifiche ingegneristiche relative al profilo in alluminio o al sistema strutturale utilizzato, poiché i modelli più recenti spesso integrano funzioni avanzate in grado di prevenire il allentamento in modo più efficace rispetto agli standard più datati.
Stabilire gli intervalli di ispezione in base all’intensità operativa e alle condizioni ambientali. Per le apparecchiature soggette a forti vibrazioni o i sistemi esposti a cicli termici frequenti, si raccomandano ispezioni mensili. Le applicazioni industriali standard traggono vantaggio da controlli trimestrali, mentre i sistemi con utilizzo moderato richiedono generalmente ispezioni semestrali. Effettuare sempre ispezioni immediate dopo il trasferimento dell’apparecchiatura, modifiche operative significative o nel caso in cui si sospetti un allentamento dei componenti di fissaggio. Dopo l’installazione iniziale degli insiemi con inserti filettati, aumentare la frequenza delle ispezioni durante il primo mese, poiché la maggior parte degli allentamenti avviene in questo periodo di assestamento.
La maggior parte dei composti per il bloccaggio filettato di media resistenza consente la rimozione con utensili manuali standard dopo la polimerizzazione, anche se lo sforzo richiesto aumenta nel tempo. L’applicazione di calore può facilitare la rimozione di residui di composto più vecchi. Tuttavia, la rimozione e la reinstallazione degli elementi di fissaggio richiede generalmente l’applicazione di un nuovo strato di composto per il bloccaggio filettato, per garantire la sicurezza dell’assemblaggio del dado a fessura. Ispezionare sempre l’inserto filettato alla ricerca di residui di composto e di danni prima della reinstallazione. Se si procede frequentemente alla rimozione e reinstallazione degli stessi elementi di fissaggio, valutare l’uso di formulazioni rimovibili di composti per il bloccaggio filettato, specificamente progettate per applicazioni riutilizzabili, oppure passare a soluzioni meccaniche di bloccaggio come i distanziali Nord-Lock, che non richiedono adesivi.
Un allentamento persistente indica problemi sottostanti relativi all’installazione dei componenti di fissaggio o alle condizioni di applicazione. Verificare che i bulloni siano serrati con il momento torcente corretto, utilizzando strumenti tarati; un serraggio insufficiente è la causa più comune di ulteriore allentamento. Ispezionare l’insieme dado a fessura e le superfici di montaggio per individuare danni, corrosione o presenza di detriti che ne impediscono un corretto posizionamento. Controllare se i livelli di vibrazione superano i parametri di progettazione previsti per il tipo di componente di fissaggio in uso. Se i problemi persistono, sostituire i composti chimici di bloccaggio con soluzioni meccaniche, ad esempio rondelle autobloccanti o progetti di dadi a T migliorati dotati di caratteristiche antiruotazione potenziate. Consultare i produttori delle attrezzature o ingegneri specializzati in sistemi di fissaggio per modifiche progettuali mirate a risolvere le specifiche sfide legate alla vostra applicazione di inserti filettati.

2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/30
Forniture di profili in alluminio per progetti edilizi. Scopri i benefici strutturali, per rivestimenti e infissi al fine di massimizzare il ritorno sull’investimento (ROI). Scarica la guida.

2026/09/30
Tecniche per selezionare le dimensioni ottimali dei profili in alluminio. Valuta carico, spazio disponibile, lega, ambiente e fattori economici per prevenire deformazioni. Scarica la guida.

2026/09/30
Problemi con fissaggi difettosi o necessità di ritocchi? Impara a determinare le dimensioni corrette delle viti in base a diametro, passo, materiale e carico applicato, oltre agli standard settoriali. Ottimizza affidabilità e conformità già da ora.

2026/09/30
Forniture di profili in alluminio per ingegneria industriale. Scopri il rapporto resistenza-peso, la resistenza alla corrosione e risparmi fino al 30%. Scarica la guida.

2026/09/30
Sistemi di profili in alluminio resistenti al calore. Padroneggia la scienza della dilatazione termica e le strategie di gestione delle sollecitazioni per costruzioni industriali. Scarica la guida.

