 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/23

Ъгловите конектори са основа на структурните сглобки в производството, строителството и изработката на оборудване. Правилното сглобяване на тези критични компоненти пряко влияе върху структурната цялост, носимата способност и общата надеждност на системата. Разбирането на най-добрите практики за сглобяване на ъглови конектори гарантира, че вашите проекти отговарят на стандартите за безопасност, намаляват разходите за поправки и удължават експлоатационния живот на оборудването. Това ръководство предоставя на индустриалните специалисти практически насоки за постигане на последователни и висококачествени резултати при използване на ъглови конектори в реални приложения.
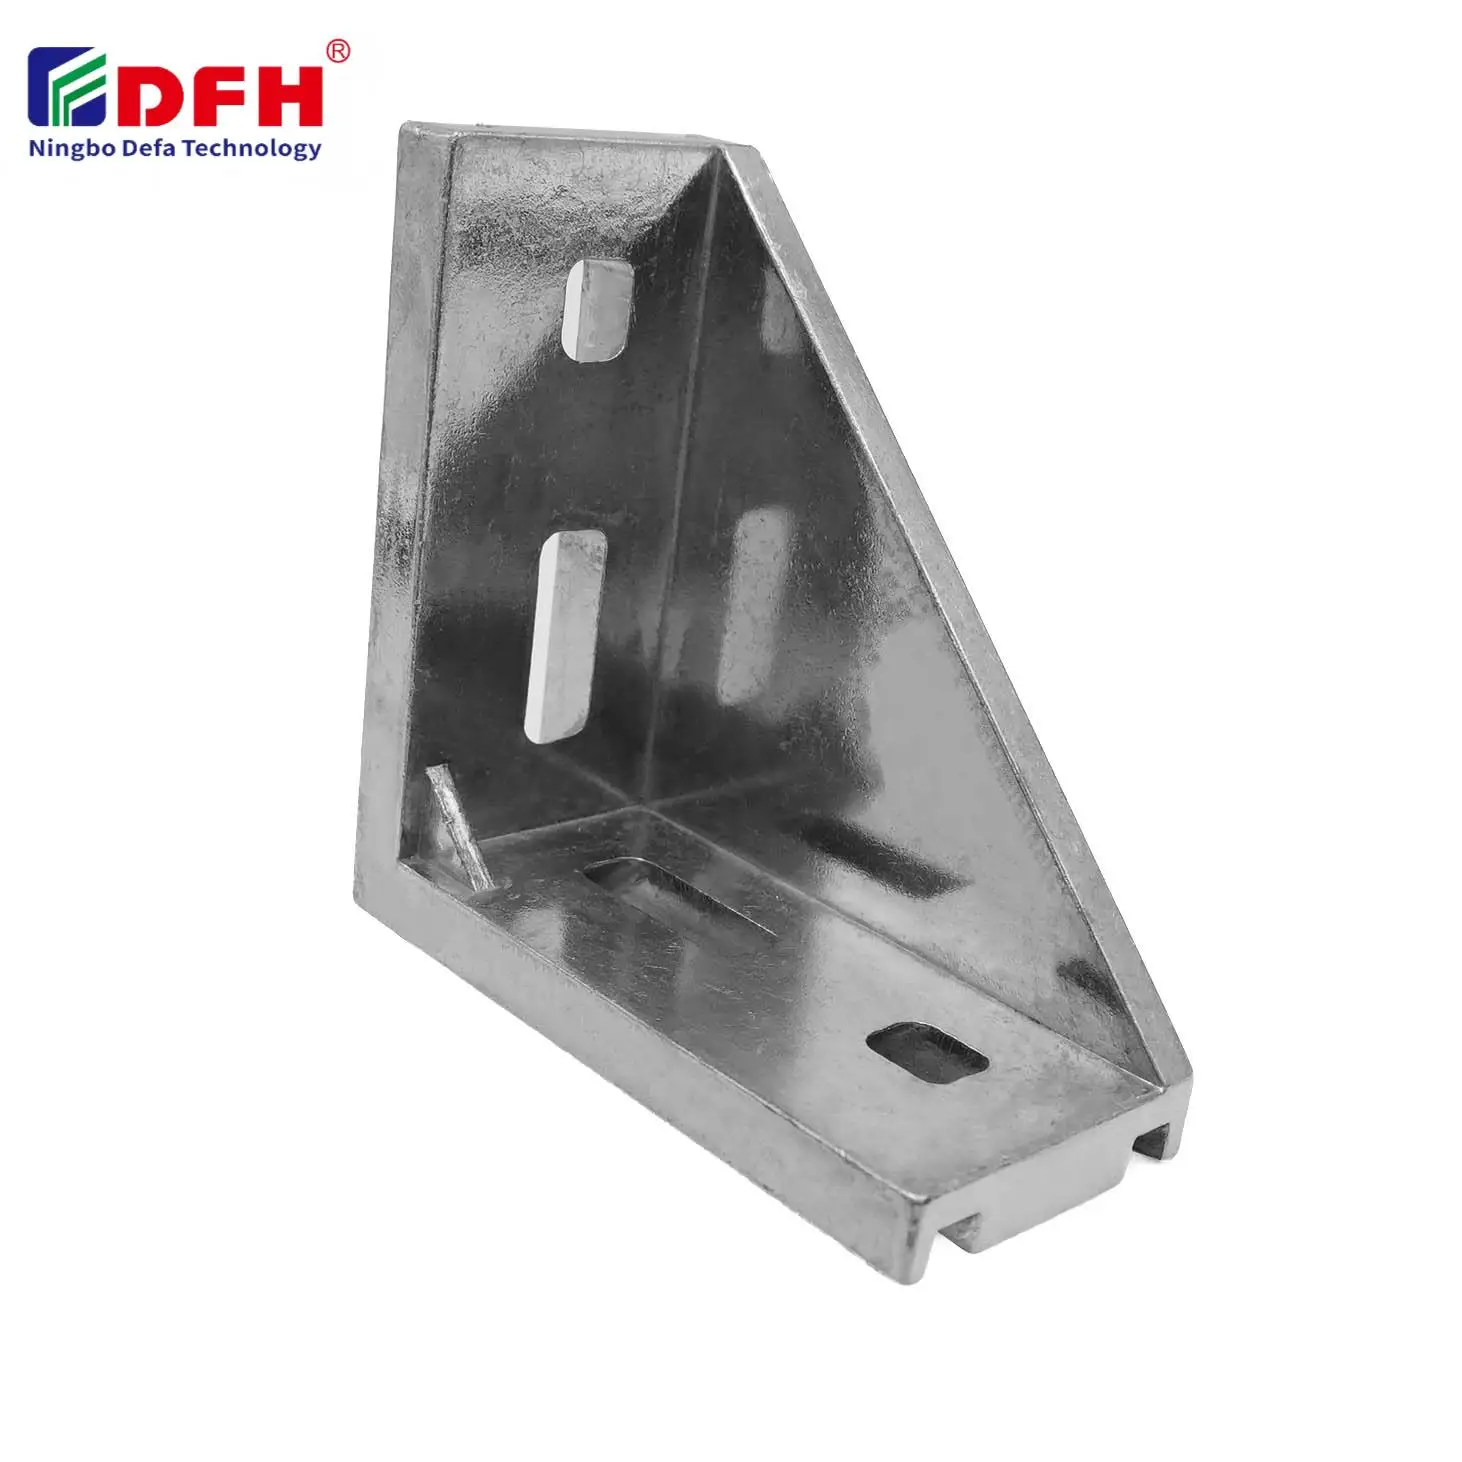
Качеството на сглобяването започва още преди монтирането на винтовете. Подготовката на материала, проверката на подравняването и инспекцията на компонентите са основата за успешното прилагане на ъглови конектори. Когато ъгловите винтове и 90-градусовите съединения се сглобяват чрез доказани методи, процентът на неуспех намалява значително, а изискванията за поддръжка се намаляват. В тази статия се разглеждат етапите на подготовка, монтаж, проверка на качеството и стратегиите за отстраняване на неизправности, за да ви помогнем да оптимизирате всеки етап от процеса на сглобяване.
Преди работа с ъглови конектори проверете всички компоненти за повърхностни повреди, корозия или производствени дефекти. Почистете внимателно монтажните повърхности, за да премахнете прах, масло и отпадъци, които биха могли да намалят здравината на връзката. Ъгловите скоби трябва да бъдат проверени за размерна точност с помощта на прецизни измервателни инструменти. Уверете се, че отворите за крепежните елементи съвпадат точно с монтажните точки, и потвърдете, че всички материали отговарят на зададените стандарти за твърдост и състав. Тази инспекционна фаза обикновено отнема от 10 до 15 минути на сглобка, но предотвратява скъпи повреди по-късно в рамките на график за монтаж.
Съхранявайте ъгловите фурни в климатично контролирани среди, за да се минимизира окисляването и промяната в размерите. Въздействието на влажност може да предизвика повърхностна корозия, която влияе върху хващането на фурните и разпределението на натоварването по ъгловите съединения от 90 градуса. Държете ъгловите съединения и свързаните с тях фурни в запечатани контейнери до момента на инсталиране. Трябва да се минимизират температурните колебания, тъй като термичното разширение и свиване могат да променят допуските за прилягане. За външни или корозивни среди изберете ъглови съединители, устойчиви на корозия, произведени от неръждаема стомана или от подходящо покрити материали, за да се гарантира дългосрочна експлоатационна надеждност.
Правилното подравняване е критично при инсталирането ъглови съединители в структурни рамки. Използвайте подложки за подравняване или лазерни инструменти за позициониране, за да гарантирате, че ъгловите фиксатори са перпендикулярни спрямо монтиращите повърхности в рамките на допуск от 0,5 градуса. Затегнете първия фиксатор леко, преди да го затегнете напълно, за да имате възможност за финна корекция при нужда. Ъгловите скоби трябва да запазват постоянство в разстоянието от съседните компоненти, за да осигурят равномерно разпределение на натоварването. Проверете подравняването от няколко равнини, преди да приложите окончателния момент на затягане на фиксаторите, за да избегнете неправилно подравняване, което става трудно за коригиране след пълната инсталация.
Следвайте точно производителските спецификации за въртящ момент при затягане на винтовете, които фиксират ъгловите съединения от 90 градуса. Недостатъчното затягане намалява силата на стискане и позволява микродвижения, които предизвикват ускорено износване и повреда. Прекомерното затягане създава концентрации на напрежение, които причиняват пукнатини по винтовете или деформация на геометрията на компонентите. Използвайте калибрирани динамометрични ключове, за да постигнете еднакви резултати при всички ъглови винтове в сглобката. Монтирайте винтовете в кръстосана или звездовидна последователност, а не в последователна, за да осигурите равномерно налягане по цялата повърхност на ъгловите съединители. За критични приложения прилагайте съединителни състави (threadlocker), за да предотвратите разхлабване, предизвикано от вибрации, като запазите възможността за бъдещо демонтиране.
След сглобяването на ъгловия съединител проверете дали всички винтове остават стегнати и няма видими зазори между компонентите. Извършете визуална инспекция за отклонения в подравняването, повърхностни повреди от монтажни инструменти или непълно поемане на ъгловите скоби. Измерете критичните размери, за да потвърдите, че сглобената конструкция съответства на проектните спецификации в рамките на допустимите допуски. Проверете дали ъгловите винтове не показват признаци на плъзгане или завъртане и потвърдете, че 90-градусовите съединения запазват последователни ъглови взаимоотношения по цялата сглобка. Документирайте всички измервания в качествените протоколи, за да се установят базови данни за производителността, които ще бъдат използвани за бъдещо сравнение и анализ на тенденциите.
Въведете редовни графици за инспекция, за да следите производителността на ъгловите съединители през целия жизнен цикъл на оборудването. Вибрациите, термичните цикли и експлоатационните натоварвания всички влияят върху предварителното натоварване на винтовете и цялостността на съединенията с течение на времето. Планирайте периодични цикли за подзатегане на винтовете, особено в среда с висока вибрация, за да поддържате постоянна стегателна сила в ъгловите винтове и 90-градусовите съединения. Обръщайте внимание на скърцане, скриптене или дрънчене, които показват отслабване или микроплъзгане в ъгловите съединители. Мониторингът на температурата в близост до точките на съединяване помага да се идентифицира неочаквано термично разширение, което сигнализира за излишно триене или недостатъчна производителност на винтовете, позволявайки коригиращи мерки преди настъпване на повреда.
Ранното повреждане обикновено се дължи на недостатъчно затягане на винтовете, неправилно подравняване по време на монтажа, корозия от външни фактори или избор на материал с недостатъчна класификация за приложените натоварвания. Лошата подготовка на повърхността, която задържа замърсители под ъгловите винтове, намалява якостта на връзката и предизвиква микродвижения. Използването на несъвместими материали за винтовете, които корозират или се заклещват в ъглови връзки от 90 градуса, създава точки на концентрация на напрежение, които се пукат при циклични натоварвания. Недостатъчно голям диаметър на винтовете или недостатъчна якост на материала им спрямо действителните експлоатационни натоварвания също водят до внезапно повреждане след продължителна употреба.
Изборът на закрепващи елементи зависи от приложените натоварвания, типа натоварване (опън, срязване, комбинирано), свойствата на материала и условията на околната среда, които влияят върху ъгловите съединители. Изчислете очакваните натоварвания чрез структурен анализ или се обърнете към насоките за приложение, предоставени от производителите на закрепващи елементи и ъглови закрепващи елементи. Вземете предвид коефициенти на сигурност от 2 до 4, в зависимост от критичността на приложението и последствията от евентуален отказ. Консултирайте се с инженерни стандарти като ISO или ASME насоки, които определят класовете и спецификациите на закрепващите елементи за различни сценарии на натоварване с 90-градусови връзки. При несигурност консултирайте се с конструктивни инженери или доставчици на закрепващи елементи, за да гарантирате, че ъгловите скоби получават подходящо размерирани и специфицирани закрепващи елементи.
Повторната употреба на ъглови фиксатори и ъглови съединители зависи от предишната им товарна история, състоянието на материала при умора и цялостността на фиксаторите след изваждането им. Ако 90-градусовите съединения нямат видими деформации, пукнатини или повърхностни повреди, те често могат да бъдат повторно монтирани чрез нови фиксатори със същата спецификация. Въпреки това самите фиксатори обикновено не могат да се използват повторно след изваждането им по безопасен начин, тъй като въртящият момент при изваждането и предварителното напрежение по време на предишната употреба може да са променили материалните свойства и способността за стягане. При повторната сглобка на ъглови съединители винаги заменяйте фиксаторите с нови компоненти, класифицирани за същата товарна спецификация, за да се запази структурната надеждност и стандартите за безопасност.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

