 EN
Que é un perfil de aluminio e como funciona?
2026/09/30
Obtén perfís de aluminio para estruturas modulares versátiles. Aprende a mecánica da extrusión, os beneficios de resistencia e a resistencia á corrosión. Solicita máis información.

2026/09/23

Os conectores en ángulo constitúen a columna vertebral das montaxes estruturais nos sectores da fabricación, a construción e a fabricación de equipos. A montaxe axeitada destes compoñentes críticos inflúe directamente na integridade estrutural, na capacidade de soportar cargas e na fiabilidade xeral do sistema. Comprender as mellores prácticas para a montaxe de conectores en ángulo garante que os seus proxectos cumpran os estándares de seguridade, reduzan os custos de retraballo e estendan a vida útil dos equipos. Esta guía ofrece aos profesionais industriais información práctica para obter resultados consistentes e de alta calidade co uso de conectores en ángulo en aplicacións reais.
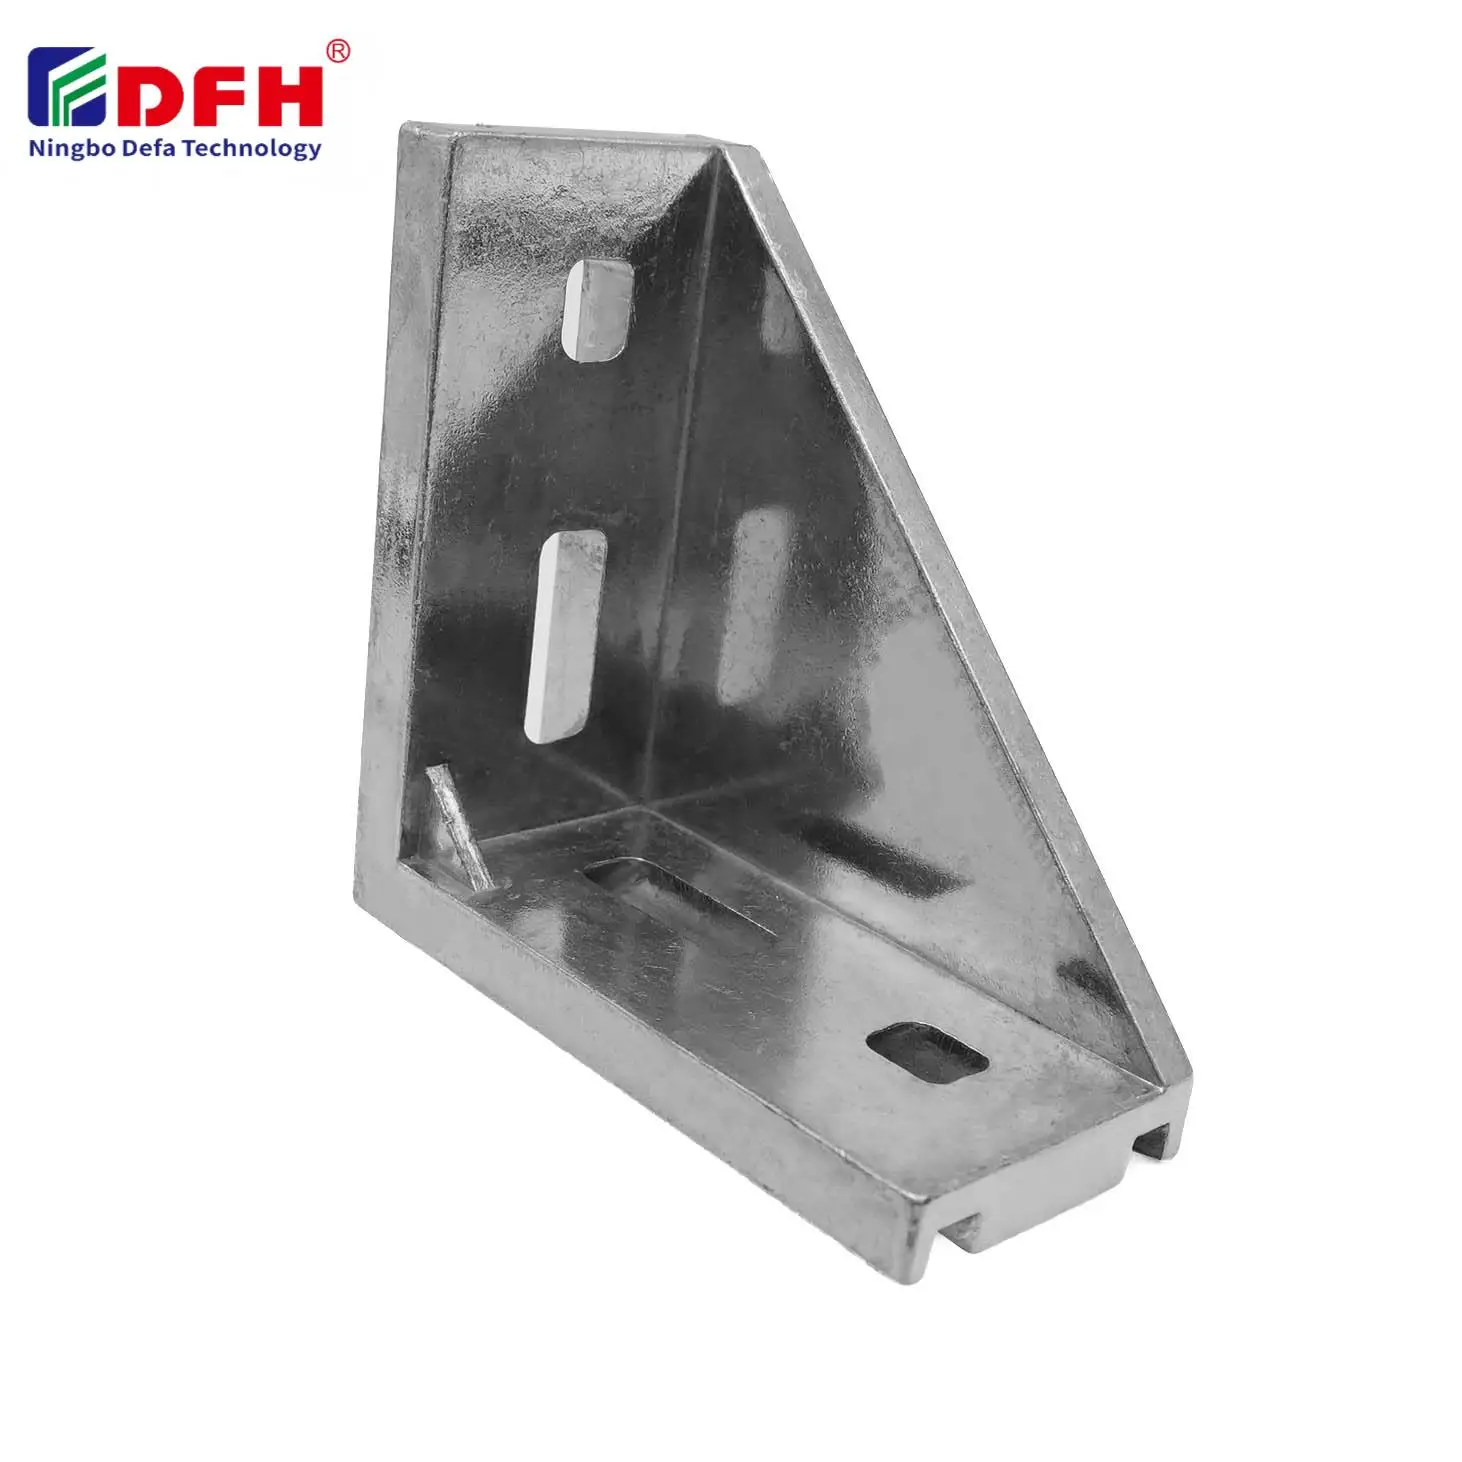
A calidade da montaxe comeza antes de instalar os elementos de unión. A preparación dos materiais, a verificación do aliñamento e a inspección dos compoñentes constitúen a base dunha implementación exitosa dos conectores en ángulo. Cando se montan os elementos de unión para esquinas e as xuntas de 90 graos empregando técnicas probadas, as taxas de fallo redúcense considerablemente e diminúen as necesidades de mantemento. Este artigo explica as etapas de preparación, instalación, verificación da calidade e estratexias de resolución de problemas para axudar a optimizar cada fase do proceso de montaxe.
Antes de traballar cos conectores en ángulo, inspeccione todos os compoñentes en busca de danos na superficie, corrosión ou defectos de fabricación. Limpe minuciosamente as superficies de montaxe para eliminar po, aceite e restos que poidan comprometer a resistencia da conexión. Os soportes en ángulo recto deben verificarse cunha precisión dimensional mediante ferramentas de medición de alta precisión. Comprobe que os furos dos elementos de unión se alíñen perfectamente cos puntos de montaxe e confirme que todos os materiais cumpran as normas especificadas de dureza e composición material. Esta fase de inspección leva normalmente entre 10 e 15 minutos por conxunto, pero evita fallos onerosos máis adiante na liña de instalación.
Almacene os fixadores de esquina en ambientes con control climático para minimizar a oxidación e a deriva dimensional. A exposición á humidade pode causar corrosión superficial que afecta o agarre dos fixadores e a distribución da carga nas unións de 90 graos. Mantenha as unións de 90 graos e os fixadores asociados en recipientes herméticos ata o momento da instalación. Deben minimizarse as fluctuacións de temperatura, pois a expansión e contracción térmicas poden alterar as tolerancias de axuste. Para ambientes exteriores ou corrosivos, seleccione conectores en ángulo resistentes á corrosión fabricados en acero inoxidable ou en materiais adecuadamente recubertos para garantir un rendemento a longo prazo.
O aliñamento correcto é crítico ao instalar conectores en ángulo en estruturas. Utilice guías de alinhamento ou ferramentas láser de posicionamento para asegurar que os parafusos das esquinas estean perpendiculares ás superficies de montaxe dentro dunha tolerancia de 0,5 graos. Asegure o primeiro parafuso lixeiramente antes de apretalo completamente, permitindo a posibilidade dun axuste fino se fose necesario. Os soportes en ángulo recto deben manter un espazamento constante respecto aos compoñentes adxacentes para garantir unha distribución uniforme da carga. Verifique o alinhamento desde varios planos antes de aplicar o parafuso final para evitar desalinhamentos que resulten difíciles de corrixir despois da instalación completa.
Seguir estritamente as especificacións do fabricante sobre o par de apriete ao apretar os elementos de unión que fixan as xuntas de 90 graos. Apertar insuficientemente reduce a forza de apriete e permite movementos microscópicos que provocan desgaste prematuro e fallos. Apertar en exceso introduce concentracións de tensión que fissuran os elementos de unión ou deforman a xeometría dos compoñentes. Utilizar chaves de par calibradas para obter resultados consistentes en todos os elementos de unión das esquinas dun conxunto. Instalar os elementos de unión nun patrón cruzado ou en forma de estrela, en vez de facelo de maneira secuencial, para lograr unha presión de apriete uniforme nas conexións angulares. Nas aplicacións críticas, aplicar compostos selladores de roscas para evitar o afrouxamento inducido pola vibración, mantendo ao mesmo tempo a posibilidade de desmontaxe posterior.
Despois de montar o conector angular, verifique que todos os elementos de unión permanecen apretados e que non hai espazos visibles entre os compoñentes. Realice unha inspección visual para detectar desviacións no alineamento, danos na superficie causados polas ferramentas de montaxe ou asentamento incompleto dos soportes en ángulo recto. Mida as dimensións críticas para confirmar que a estrutura montada coincide coas especificacións de deseño dentro das tolerancias aceptables. Comprobe que os elementos de unión nas esquinas non presentan sinais de deslizamento ou rotación, e confirme que as xuntas de 90 graos mantén relacións angulares consistentes en toda a montaxe. Documente todas as medicións nos rexistros de calidade para establecer datos de rendemento de referencia para comparación futura e análise de tendencias.
Establecer programas regulares de inspección para supervisar o rendemento dos conectores en ángulo ao longo da vida útil do equipo. A exposición á vibración, os ciclos térmicos e as cargas operativas afectan a pretensión dos parafusos e a integridade da unión co paso do tempo. Programar ciclos periódicos de reapretado dos parafusos, especialmente en entornos de alta vibración, para manter unha forza de apriete constante nos parafusos das esquinas e nas xuntas de 90 graos. Prestar atención a sons como chiados, cricracs ou repiques que indiquen afrouxamento ou deslizamento microscópico nos conectores en ángulo. O control da temperatura nas zonas próximas ás unións axuda a identificar unha expansión térmica inesperada que sinala fricción excesiva ou un rendemento inadecuado dos parafusos, permitindo adoptar medidas correctivas antes de que se produza un fallo.
O fallo prematuro xeralmente débese a un torque inadecuado dos elementos de unión, a desalineación durante a instalación, a corrosión provocada pola exposición ao ambiente ou á selección dun grao de material insuficiente para as cargas aplicadas. A mala preparación da superficie, que atrapa contaminantes baixo os elementos de unión das esquinas, reduce a resistencia da unión e promove o micro movemento. O uso de materiais incompatibles nos elementos de unión, que se corroen ou traban nas xuntas de 90 graos, crea puntos de concentración de tensión que se rachan baixo o ciclo de cargas. A especificación insuficiente do diámetro dos elementos de unión ou da súa resistencia mecánica en relación coas cargas operativas reais tamén provoca un fallo repentino despois dun servizo prolongado.
A selección de elementos de unión depende das cargas aplicadas, do tipo de carga (tracción, cortante ou combinada), das propiedades dos materiais e das condicións ambientais que afectan os seus conectores en ángulo. Calcule as cargas esperadas mediante análise estrutural ou consultando as directrices de aplicación fornecidas polos fabricantes de elementos de unión e de conectores de esquina. Considere factores de seguridade de 2 a 4, segundo a criticidade da aplicación e as consecuencias dunha posible falla. Consulte as normas de enxeñaría, como as directrices ISO ou ASME, que especifican os graos e as características dos elementos de unión para distintos escenarios de carga con xuntas de 90 graos. En caso de dúbida, consulte con enxeñeiros estruturais ou con fornecedores de elementos de unión para asegurar que os seus soportes en ángulo recto reciban elementos de unión de tamaño e especificación adecuados.
A reutilización dos fixadores de esquina e dos conectores angulares depende da historia previa de cargas, do estado de fatiga do material e da integridade dos fixadores despois da súa retirada. Se as unións de 90 graos non presentan deformación visible, fisuras ou danos na superficie, con frecuencia poden ser reinstaladas empregando novos fixadores da mesma especificación. Con todo, os propios fixadores normalmente non se poden reutilizar de forma segura despois da súa retirada, xa que o par de apriete durante a retirada e a historia de pretensado do fixador poden ter alterado as propiedades do material e a capacidade de suxeición. Ao volver montar os conectores angulares, substitúase sempre os fixadores por compoñentes novos certificados para a mesma especificación de carga, para manter a fiabilidade estrutural e os estándares de seguridade.

2026/09/30
Obtén perfís de aluminio para estruturas modulares versátiles. Aprende a mecánica da extrusión, os beneficios de resistencia e a resistencia á corrosión. Solicita máis información.

2026/09/30
Obtén perfís de aluminio para proxectos de construción. Aprende os beneficios dos marcos estruturais, revestimentos e ventás para maximizar o retorno do investimento (ROI). Descarga a guía.

2026/09/30
Obtén técnicas para escoller o tamaño óptimo de perfís de aluminio. Avalia factores como carga, espazo, aleación, ambiente e custo para evitar deformacións. Descarga a guía.

2026/09/30
Problemas cos elementos de unión ou traballo de refección? Domina o dimensionamento dos parafusos segundo diámetro, paso, material e carga, ademais das normas específicas do sector. Optimiza agora a fiabilidade e o cumprimento normativo.

2026/09/30
Obtén perfís de aluminio para enxeñaría industrial. Descobre as relacións resistencia-peso, a resistencia á corrosión e unha redución de custos do 30 %. Descarga a guía.

2026/09/30
Obtén sistemas de perfís de aluminio resistentes ao calor. Domina a ciencia da expansión térmica e as estratexias de xestión das tensións para construcións industriais. Descarga a guía.

