 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/29
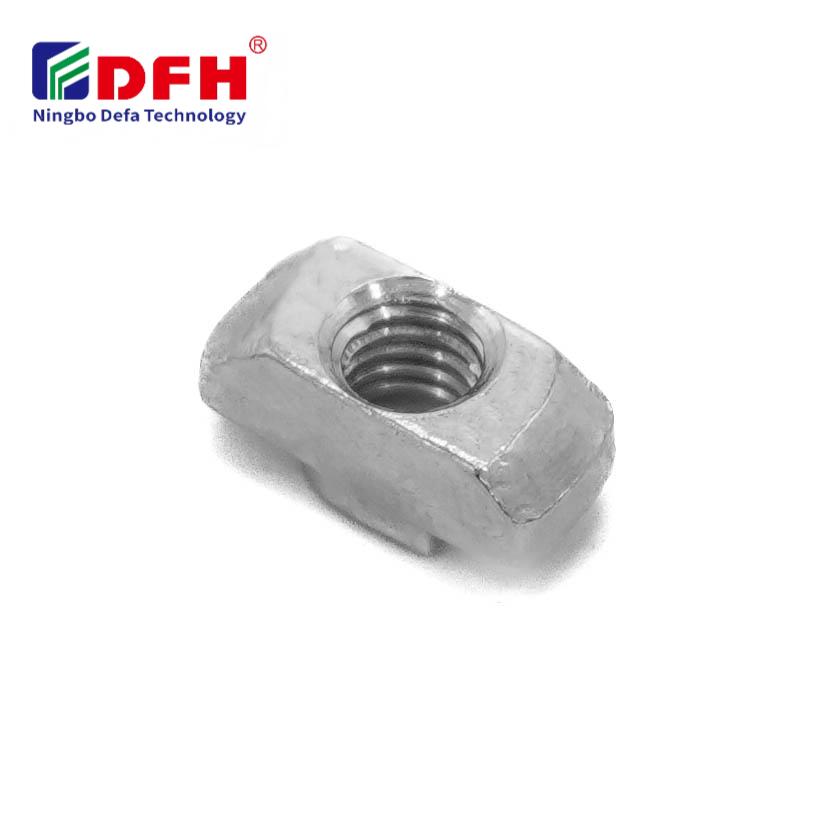
Познаването на подходящия момент за замяна на повреден Т-навинт е от съществено значение за поддържане на безопасно и надеждно промишлено оборудване. Един Т орех т-навинт служи като критичен крепежен елемент, който фиксира компонентите към алуминиеви профили, модулни рамки и структури с пазове. С течение на времето тези резбени вставки изпитват износ при многократни цикли на сглобяване и разглобяване, вибрации, температурни колебания и механични напрежения. Разбирането на времевия график за замяна помага да се предотвратят откази на оборудването, простои в производството и опасности за безопасността.

Решението за замяна на Т-навертка зависи от няколко фактора, включително степента на повредата, типа приложение, изискванията към товара и условията на околната среда. Сглобка от пазови навертки с леко козметично износване може да продължи да функционира безопасно, докато Т-навертка с износени или изтръгнати резбове или видими структурни повреди изисква незабавна замяна. Промишлените обекти трябва да разработят системна стратегия за инспекция и замяна, за да се постигне баланс между продължителността на експлоатацията на оборудването и оперативната безопасност.
Изтръгването на резбата е най-честият начин на повреда за винтовите вградени елементи за закрепване. Когато болтовете се затягат многократно или с прекомерен момент, вътрешната резба на Т-гайката постепенно губи способността си да задържа. Може да забележите, че крепежните елементи вече не се държат здраво или се въртят свободно, без да създават стягаща сила. Ако болтът не може да постигне правилно натоварване, въпреки прилагането на коректен момент, резбата на Т-гайката вероятно е повредена и изисква подмяна.
Проверете качеството на резбата, като опитате да завиете болт с ръка в сглобката от пазова гайка. При изтръгната резба усещането е на люфт или грапавост, а съпротивлението намалява по мера, която болтът напредва. Това показва, че хеликоидният профил на вградения резбов елемент е колабирал или износен до такава степен, че механичното сцепление е компрометирано. Продължаването на използването на такива крепежни елементи води до разхлабване на крепежа, несъвпадане на компонентите и потенциални инциденти, свързани с безопасността, особено в среди с висока вибрация.
Физическото деформиране се проявява като огънати фланци, смачкани монтажни повърхности или изкривена геометрия на корпуса. Когато T-навинтеният елемент подложи на удар, прекомерно стягане или неправилно подравняване, корпусът на винтовия елемент за закрепване може да се деформира необратимо. Корозията се проявява като повърхностна ръжда, точкови корозионни дупки или бяла оксидация, които отслабват структурата на материала. Тези условия компрометират както механичната якост, така и надеждността на сглобката с пазови навинтени елементи.
Корозията е особено критична във влажни, крайбрежни или индустриални среди с високо съдържание на химикали. Веднъж проникнала през защитното покритие на винтовите елементи за закрепване, вътрешната деградация се ускорява. Корозираните T-навинтени елементи стават крехки и склонни към внезапен отказ при нормално натоварване. Визуалната инспекция трябва да включва проверка за промяна в цвета, неравномерност на повърхността и видима загуба на материал.
Заменете веднага Т-навинт, ако оборудването ви попада в категории с критична за безопасността употреба. Приложения, свързани с оборудване за вдигане, съдържащи налягане конструкции, конструкции за поддържане на персонал или подвижни машини, изискват безупречна цялост на фиксиращите елементи. Дори частично повредена резба в тези контексти представлява неприемлив риск. Повредена гайка с пазец в рамка за вдигане може да доведе до катастрофален отказ, нараняване или смъртен случай.
Индустрии секторите, включващи авиация и космонавтика, производство на медицински устройства, сглобяване на тежко оборудване и автомобилно производство, работят в съответствие със строги стандарти за качество. В тези области всяка установена повреда на резбовани вградени фиксиращи елементи изисква незабавна замяна, независимо дали компонентът все още функционира. Стоимостта на замяната е пренебрежима в сравнение с регулаторните, отговорностните и безопасностните последици от провал.
Машините, които са подложени на постоянни вибрации и чести цикли на затегане, изпитват ускорено износване на Т-навивките. Пресите, автоматизираните производствени линии, CNC-машините и тежките монтажни станции създават условия, при които фиксиращите елементи се износват по-бързо, отколкото в статични приложения. Ако Т-навивката показва ранни признаци на повреда, замяната ѝ трябва да се извърши по-рано, а не по-късно.
Вибрациите естествено охлабват болтовете с течение на времето, което увеличава ротационното напрежение върху резбовата втулка. Всеки цикъл на охлабване и повторно затегане усилва поврежданията върху вътрешната геометрия на слот-навивковия комплект. Редовното наблюдение върху оборудването, което е подложено на вибрации – веднъж седмично, и замяната на Т-навивките при първите признаци на компрометиране, предотвратяват каскадни повреди, които биха могли да спрат производствените линии.
Въведете редовен график за инспекция на фиксиращите елементи в целия си обект. Месечните визуални инспекции откриват повреди на ранен етап, което позволява планирана подмяна по време на периоди за поддръжка, а не извънредни спирания. Документирайте резултатите от инспекциите, моделите на повреди и историята на подмяна за всяка сглобка от Т-навертки и пазични навертки. Тези данни показват дали определено оборудване износва фиксиращите елементи по-бързо от друго.
Използвайте инструменти за проверка на резбата или калибри „за-не за“ за потвърждаване на цялостността на резбата по време на инспекциите. Тези прости устройства потвърждават дали дадена Т-навертка все още отговаря на спецификациите или изисква подмяна. За критични приложения приложете политика с „нулево търпение към повреди“, при която всяка видима повреда задължително води до незабавна подмяна. За по-малко критично оборудване може да се приеме подходът „праг на износ“, стига анализът на рисковете да го поддържа.
Проследявайте производителността на фурнитурата за закрепване на релсови системи в система за управление на поддръжката. Записвайте датата на инсталиране, степента на експозиция към околната среда, типа приложение и причината за замяна. С течение на времето се оформят закономерности, които показват кои Т-навинти се повреждат най-често и при какви условия. Тази информация насочва решенията за покупки, избора на доставчици и интервалите за профилактична замяна.
Прогностичната поддръжка на резбовата фурнитура за закрепване намалява неплануваното просто стояне с 40 до 60 процента спрямо стратегиите за реактивна замяна. Като заменяте Т-навинтите преди тяхното повреждане, осигурявате постоянна производителност на оборудването и надеждност на производствения процес. Сглобката с пазичен навинт, заменена по време на планова поддръжка, никога не води до изненадващи прекъсвания на производството.
T-гайката трябва да се замени, ако крепежните елементи не могат да постигнат правилно стягащо напрежение, резбите изглеждат износени или люлеещи се, крепежните части имат видими пукнатини или деформации или корозията е проникнала през защитното покритие. Опитайте да затегнете болт с ръка; ако той се върти без съпротива или усещането е грапаво, резбовата втулка е повредена. Доверете се на резултатите от инспекцията си и заменете компонента, вместо да рискувате отказ на оборудването.
Повредените T-гайки не могат практически да се поправят. За разлика от по-големите крепежни елементи, които понякога могат да бъдат префрезирани, тези компоненти на слот-гайкови съединения са твърде малки за ремонт на място, а разходите за поправка често надвишават разходите за замяна. При износени резби може да е възможно префрезиране до по-голям размер, ако корпусът на T-гайката е достатъчно голям, но това променя оригиналната проектна спецификация. Замяната с нов компонент, съответстващ точно на изискванията, е стандартната индустриална практика.
Използвайте правилни стойности на въртящия момент и избягвайте прекомерно затегане на фиксиращите елементи, тъй като излишната сила ускорява износването на резбата. Прилагайте съединителни съставки за резба при критични приложения, за да намалите разхлабването, предизвикано от вибрации, и свързаните с него цикли на повреди. Поддържайте оборудването чисто и сухо, за да минимизирате корозията на компонентите с вградена резба. Провеждайте редовни инспекции и заменяйте Т-навинтите при първите признаци на износване, а не чак след пълно излизане от строя. Въведете график за поддръжка за всички монтажи на съединения с пазови навинти.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

