 EN
Шта је алуминијумски профил и како функционише?
2026/09/30
Извор алуминијумских профила за свестрану модуларну рамку. Научите механику екструзије, предности чврстоће и отпорност на корозију. Захтевите детаље.

2026/09/29
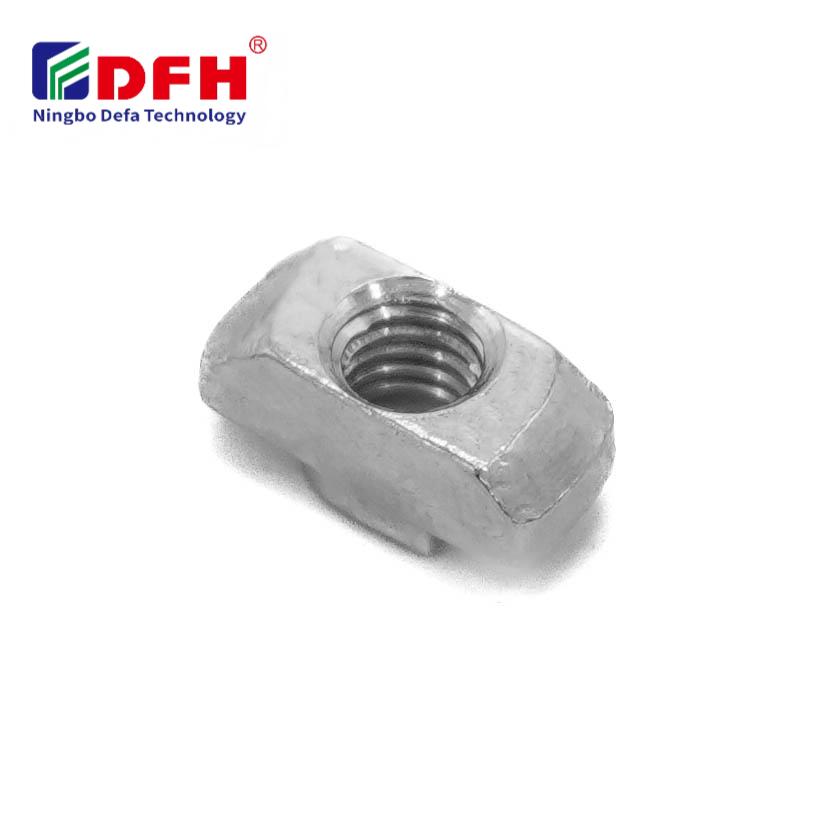
Знање када треба заменити оштећену Т-навртку је неопходно за одржавање безбедне и поуздане индустријске опреме. Т орев служи као критична компонента хардвера за причвршћивање која осигурава компоненте за алуминијумске профиле, модуларне оквире и структуре са прорезима. Временом, ове компоненте са навојним уметцима се хабају услед поновљених циклуса монтаже и демонтаже, вибрација, температурних флуктуација и механичког напрезања. Разумевање временског оквира замене помаже у спречавању кварова опреме, застоја у производњи и безбедносних опасности.

Одлука о замени Т-навртке зависи од неколико фактора, укључујући тежину оштећења, врсту примене, захтеве за оптерећењем и услове околине. Склоп навртке са жлебом који показује мање козметичко хабање може наставити да безбедно функционише, док Т-навртка са огољеним навојем или видљивим структурним оштећењима захтева хитну замену. Индустријски објекти морају развити систематску стратегију инспекције и замене како би уравнотежили дуговечност опреме са безбедношћу рада.
Скидање навоја је најчешћи начин квара за причвршћивање навојних уметака. Када се вијци више пута затежу или прекомерно затежу, унутрашњи навоји Т-навртке постепено губе чврстоћу приањања. Можда ћете приметити да причвршћивачи више не држе чврсто или се слободно окрећу без стварања силе стезања. Ако вијак не може да постигне одговарајућу затегнутост упркос правилној примени обртног момента, навоји Т-навртке су вероватно оштећени и потребно их је заменити.
Проверите квалитет навоја тако што ћете покушати ручно затегнути вијак у склоп навртке са жлебом. Ољуштени навоји су лабави или зрнасти, а отпор се смањује како вијак напредује. Ово указује на то да је спирални профил навојног уметка довољно урушен или истрошен да је механичко захватање угрожено. Наставак употребе таквог хардвера ризикује отпуштање причвршћивача, неусклађеност компоненти и потенцијалне безбедносне инциденте у окружењима са високим вибрацијама.
Физичка деформација се манифестује као савијане фланге, смаљене површине за монтажу или изобличена геометрија тела. Када Т-нут доживи ударац, прекомерно затезање или погрешно подешавање, тело запртне опреме може трајно деформисати. Корозија се појављује као површинска рђа, јама или бела оксидација која ослабљује структуру материјала. Ови услови угрожавају механичку чврстоћу и поузданост монтажа слот ораха.
Корозија је посебно критична у влажним, обалним или индустријским окружењима са великим количином хемикалија. Када корозија прође кроз заштитни премаз наносаног хардвера за запртње, унутрашња деградација се убрзава. Кородирани Т-ореви постају крхки и склони изненадном неуспеху под нормалним оптерећењем. Визуелна инспекција треба да укључује проверу за промену боје, грубост површине и видљив губитак материјала.
Одмах замените Т-навртку ако ваша опрема спада у категорије критичне за безбедност. Примене које укључују опрему за дизање, задржавање притиска, структуре за подршку особљу или покретне машине захтевају беспрекоран интегритет хардвера за причвршћивање. Чак и делимично оштећење навоја у овим контекстима представља неприхватљив ризик. Оштећени склоп навртке са жлебом у оквиру за дизање може довести до катастрофалног квара, повреда или смрти.
Industrije Укључујући ваздухопловство, производњу медицинских уређаја, склапање тешке опреме и производњу аутомобила, раде под строгим стандардима квалитета. У овим секторима, свако откривено оштећење на хардверу за причвршћивање навојним уметцима захтева хитну замену без обзира на то да ли компонента и даље функционише. Трошкови замене су занемарљиви у поређењу са регулаторним, одговорним и безбедносним последицама квара.
Машине које су изложене сталним вибрацијама и честим циклусима причвршћивања доживљавају убрзано хабање Т-навртки. Индустријске пресе, аутоматизоване производне линије, ЦНЦ машине и тешке монтажне станице стварају услове у којима се опрема за причвршћивање брже хаба него у статичким применама. Ако Т-навртка показује ране знаке оштећења, време замене треба померити унапред, а не одложити.
Вибрације временом природно отпуштају вијке, повећавајући ротациони напон на навојном уметку. Сваки циклус отпуштања и поновног затезања погоршава оштећење унутрашње геометрије склопа навртке. Недељно праћење опреме склоне вибрацијама и замена Т-навртки при првим знацима угрожавања спречавају каскадне кварове који би могли да зауставе производне линије.
Успоставите редован распоред инспекција за причвршћивање у вашем објекту. Месечни визуелни прегледи рано откривају оштећења, омогућавајући планирану замену током периода одржавања, уместо током хитних застоја. Документујте налазе инспекција, обрасце оштећења и историју замене за сваки склоп Т-навртке и уторне навртке. Ови подаци откривају да ли одређена опрема брже троши причвршћивање од друге.
Користите алате за испитивање навоја или мераче за проверу исправности навоја да бисте проверили интегритет навоја током инспекција. Ови једноставни уређаји потврђују да ли Т-навртка и даље испуњава спецификације или је потребна замена. За критичне примене, примените политику „нулте толеранције на оштећења“ где свако видљиво оштећење покреће тренутну замену. За мање критичну опрему, приступ „прага хабања“ може бити прихватљив ако ваша анализа ризика то подржава.
Пратите перформансе хардвера за причвршћивање у систему управљања одржавањем. Забележите датум инсталације, изложеност околини, врсту примене и разлог замене. Временом се појављују обрасци који показују које Т-навртке најчешће отказују и под којим условима. Ове информације воде одлуке о куповини, избор добављача и интервале превентивне замене.
Предиктивно одржавање хардвера за причвршћивање навојним уметцима смањује непланирано време застоја за 40 до 60 процената у поређењу са стратегијама реактивне замене. Заменом Т-навртки пре него што откажу, одржавате конзистентне перформансе опреме и поузданост производње. Склоп навртке са утором замењен током планираног одржавања никада не изазива изненадне прекиде производње.
Т-навртку треба заменити ако причвршћивачи не могу да постигну одговарајућу затезну силу, навоји су искидани или лабави, ако причвршћивачи показују видљиве пукотине или деформације или је корозија продрла у заштитни премаз. Покушајте да ручно затегнете вијак; ако се окреће без отпора или је зрнаст, навојни уложак је угрожен. Верујте резултатима прегледа и замените компоненту уместо да ризикујете квар опреме.
Т-навртке се практично не могу поправити када се оштете. За разлику од већих причвршћивача који се могу поново навојити, ове компоненте склопа навртки са урезима су премале за поправке на терену, а трошкови поправке често премашују трошкове замене. За огољене навоје, поновно нарезивање на већу величину може бити могуће ако је тело Т-навртке довољно велико, али то мења оригиналне спецификације дизајна. Замена исправно специфицираном новом компонентом је стандардна индустријска пракса.
Користите одговарајуће вредности обртног момента и избегавајте прекомерно затезање причвршћивача за причвршћивање, јер прекомерна сила убрзава хабање навоја. Нанесите средства за осигуравање навоја на критичним применама како бисте смањили отпуштање изазвано вибрацијама и повезане циклусе оштећења. Одржавајте опрему чистом и сувом како бисте смањили корозију компоненти са навојем. Вршите редовне прегледе и замените Т-навртке при првим знацима хабања, уместо да чекате потпуни квар. Успоставите планирани програм одржавања за све инсталације склопова навртки са утором.

2026/09/30
Извор алуминијумских профила за свестрану модуларну рамку. Научите механику екструзије, предности чврстоће и отпорност на корозију. Захтевите детаље.

2026/09/30
Извор алуминијумских профила за грађевинске пројекте. Научите структурно оквирање, обложење и прозорне предности за максимални РОИ. Долазни водич.

2026/09/30
Извор оптималне технике дизајминга алуминијумског профила. Процените оптерећење, простор, легуру, животну средину и факторе трошкова како бисте спречили одвијање. Долазни водич.

2026/09/30
Да ли се бориш са провалом запртних уређаја или са прерадом? Величина мастер вијака по дијаметру, стази, материјалу и оптерећењу плус стандардима специфичним за индустрију. Оптимизујте поузданост и у складу са сада.

2026/09/30
Извор алуминијумских профила за индустријско инжењерство. Откријте однос чврстоће према тежини, отпорност на корозију и уштеду трошкова од 30%. Долазни водич.

2026/09/30
Изворни системи алуминијумских профила отпорних на топлоту. Мастер термалне експанзије науке и стратегије управљања стресом за индустријске зграде. Долазни водич.

