 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/09
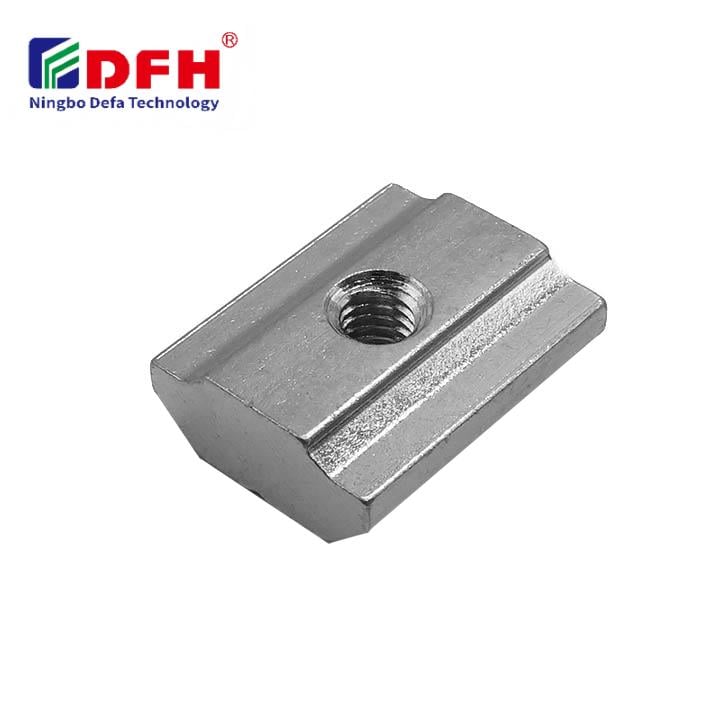
ए टी नट एक विशेषीकृत फ़ास्टनिंग हार्डवेयर घटक है जिसे एल्युमिनियम प्रोफ़ाइल और मॉड्यूलर फ़्रेमिंग प्रणालियों में घटकों को सुरक्षित करने के लिए डिज़ाइन किया गया है। टी-स्लॉट नट एक थ्रेडेड इंसर्ट के रूप में कार्य करता है जो मानक एल्युमिनियम एक्सट्रूज़न में पाए जाने वाले टी-आकार के चैनलों के साथ जुड़ता है। यह चतुर डिज़ाइन इंजीनियरों और फ़ैब्रिकेटर्स को वेल्डिंग या स्थायी छेद ड्रिल किए बिना लचीले, पुनः कॉन्फ़िगर करने योग्य असेंबली बनाने की अनुमति देता है। टी नट की विभिन्न स्लॉट प्रोफ़ाइलों के आर-पार विविधता इसे औद्योगिक स्वचालन, कार्यस्थल डिज़ाइन और कस्टम मशीनरी अनुप्रयोगों में अपरिहार्य बनाती है।

टी-स्लॉट नट्स के विभिन्न स्लॉट प्रोफाइल्स के साथ कैसे काम करना है, यह समझना भार वितरण, दोहराव क्षमता और प्रणाली की विश्वसनीयता सुनिश्चित करने के लिए महत्वपूर्ण है। विभिन्न एल्यूमीनियम प्रोफाइल निर्माता और मानकों द्वारा अलग-अलग टी-स्लॉट आयाम निर्दिष्ट किए जाते हैं, और सही टी-स्लॉट नट प्रकार का चयन असेंबली की गति, घटकों की संरेखण और संरचनात्मक अखंडता को सीधे प्रभावित करता है। यह मार्गदर्शिका टी नट के संचालन के पीछे के यांत्रिक सिद्धांतों, स्लॉट प्रोफाइल्स के बीच संगतता विचारों और फास्टनिंग हार्डवेयर अनुप्रयोगों के लिए व्यावहारिक चयन मापदंडों की जाँच करती है।
टी-स्लॉट प्रोफाइल निर्माताओं और क्षेत्रीय मानकों के अनुसार काफी भिन्न होते हैं। सबसे आम आयामों में 4040, 4545, 2020 और 3030 नामांकन प्रणालियाँ शामिल हैं, जहाँ संख्याएँ प्रोफाइल की चौड़ाई और ऊँचाई को मिलीमीटर में दर्शाती हैं। प्रत्येक प्रोफाइल प्रकार में विशिष्ट गहराई और चौड़ाई विशेषताओं वाला एक अद्वितीय टी-आकार का चैनल होता है। एक टी-नट को इन चैनलों में सटीक रूप से फिट होना आवश्यक है ताकि यह एक प्रभावी थ्रेडेड इंसर्ट के रूप में कार्य कर सके। असंगत आयामों के कारण ढीले कनेक्शन, अत्यधिक खेल (प्ले), या पूर्ण फास्टनिंग विफलता हो सकती है। एल्युमीनियम प्रोफाइल के स्लॉट की चौड़ाई आमतौर पर ५ से १० मिलीमीटर के बीच होती है, और टी-चैनल की गहराई सीधे निर्धारित करती है कि कौन-से टी-स्लॉट नट डिज़ाइन प्रभावी ढंग से कार्य करेंगे।
एल्युमीनियम मिश्र धातु की संरचना और प्रोफ़ाइल्स के सतह उपचार T नट के संलग्न होने और उसके दीर्घकालिक उपयोग को प्रभावित करते हैं। एनोडाइज़्ड, पाउडर-कोटेड या खाली एल्युमीनियम सतहें नट को डालने और कसने के दौरान घर्षण और क्षरण के गुणों को प्रभावित करती हैं। उच्च-गुणवत्ता वाले एल्युमीनियम एक्सट्रूज़न्स अधिक सटीक सहिष्णुताएँ बनाए रखते हैं, जिससे T-स्लॉट नट्स कम कंपन के साथ अधिक सुरक्षित रूप से फिट हो सकते हैं। उद्योग-श्रेणी के फास्टनिंग हार्डवेयर का प्रदर्शन गुणवत्तापूर्ण प्रोफ़ाइल्स के साथ जोड़े जाने पर कंपन-प्रवण वातावरणों में बेहतर होता है। प्रोफ़ाइल की सतह समाप्ति और T नट संगतता के बीच संबंध को समझना इंजीनियर्स को माँग वाले अनुप्रयोगों के लिए उपयुक्त फास्टनिंग समाधान निर्दिष्ट करने में सहायता करता है।
जब टी नट एक टी-स्लॉट चैनल में सरकता है, तो नट के पंख या कंधे को टी-आकार की गुहा के किनारों से संपर्क करना आवश्यक होता है। यह संपर्क एक यांत्रिक लॉक बनाता है जो बोल्ट को कसते समय टी-स्लॉट नट के घूमने को रोकता है। जब टॉर्क लगाया जाता है, तो थ्रेडेड इंसर्ट घूर्णन बल को अक्षीय क्लैम्पिंग दबाव में बदल देता है। भार वितरण नट के पंखों और स्लॉट की दीवारों के बीच स्थिर संपर्क पर निर्भर करता है। असमान संपर्क के कारण तनाव केंद्रण हो सकता है, नट के फिसलने की संभावना हो सकती है और जल्दी विफलता आ सकती है। विभिन्न स्लॉट प्रोफाइल के लिए भार वितरण को अनुकूलित करने के लिए विभिन्न पंख ज्यामिति और खाली स्थान की आवश्यकता होती है, जो फास्टनिंग हार्डवेयर असेंबली के पूरे क्षेत्र में अनुकूलतम परिणाम देता है।
घूर्णन के प्रति यांत्रिक प्रतिरोध ही एक गुणवत्तापूर्ण टी नट को अपर्याप्त फास्टनिंग हार्डवेयर से अलग करता है। हैमर-हेड डिज़ाइन और प्रॉन्ग्ड वेरिएंट्स संपर्क सतह के क्षेत्रफल को बढ़ाते हैं, जिससे घूर्णन घर्षण मज़बूत हो जाता है। जब टी-स्लॉट नट के विंग्स स्लॉट प्रोफ़ाइल में टाइट फिट होते हैं, तो वे स्थिर रहते हैं जबकि बोल्ट कसा जाता है। प्रोफ़ाइल की गहराई और चौड़ाई इस प्रतिरोध को सीधे प्रभावित करती है। उथले स्लॉट्स कम घर्षण प्रदान करते हैं और असेंबली के दौरान थ्रेडेड इंसर्ट को घूमने दे सकते हैं। गहरे टी-चैनल्स जिनकी टॉलरेंस टाइट होती है, यह सुनिश्चित करते हैं कि टी नट स्थिर रहे, जिससे विश्वसनीय कसाव और दोहराव योग्यता संभव होती है। यह यांत्रिक सिद्धांत उन अनुप्रयोगों के लिए आवश्यक है जिनमें बार-बार असेंबली और डिसअसेंबली की आवश्यकता होती है।
सफल टी-स्लॉट नट के उपयोग की शुरुआत सटीक आयाम मिलान के साथ होती है। 4040 प्रोफ़ाइल के लिए डिज़ाइन किया गया एक टी नट, 2020 स्लॉट में ठीक से फिट नहीं होगा; जबरदस्ती स्थापित करने का प्रयास नट और प्रोफ़ाइल दोनों को क्षति पहुँचाता है। निर्माता भाग संख्याओं और आयाम चार्ट के माध्यम से संगतता को निर्दिष्ट करते हैं। इंजीनियरों को फास्टनिंग हार्डवेयर ऑर्डर करने से पहले प्रोफ़ाइल स्लॉट के आयाम, नट के विंग के ज्यामिति और स्क्रू थ्रेड के आकार का पारस्परिक संदर्भन करना आवश्यक है। टी नट्स के लिए सामान्य थ्रेड आकार M4, M5, M6 और M8 हैं, जिनमें से प्रत्येक को विभिन्न लोड रेटिंग और प्रोफ़ाइल आकारों के अनुकूल बनाया गया है। सामग्री का चयन—जिंक-प्लेटेड स्टील, स्टेनलेस स्टील या एल्युमीनियम—भी विशिष्ट औद्योगिक वातावरणों में संगतता और प्रदर्शन को प्रभावित करता है।
प्रत्येक टी-स्लॉट नट के डिज़ाइन की अधिकतम कार्य भार क्षमता सामग्री की शक्ति, थ्रेडेड इंसर्ट के व्यास और प्रोफ़ाइल संलग्नता की गुणवत्ता के आधार पर निर्धारित की जाती है। हल्के उपयोग के स्वचालन फिक्सचर्स में छोटे एम4 और एम5 टी नट का उपयोग किया जाता है, जबकि भारी मशीनरी और संरचनात्मक फ्रेमवर्क के लिए एम8 या बड़े थ्रेडेड इंसर्ट की आवश्यकता होती है। फास्टनिंग हार्डवेयर के चयन में स्थैतिक भार के साथ-साथ गतिशील या कंपन-प्रेरित तनाव को भी ध्यान में रखना आवश्यक है। अत्यधिक विनिर्देशन सुरक्षा भाग को सुनिश्चित करता है, लेकिन लागत और असेंबली समय में वृद्धि करता है। कम विनिर्देशन उपकरण विफलता और सुरक्षा जोखिम का कारण बन सकता है। प्रोफ़ाइल प्रकार, सामग्री और अनुप्रयोग वातावरण सामूहिक रूप से सही भार-रेटेड टी नट के चयन को निर्देशित करते हैं। डिज़ाइन दिशानिर्देशों के साथ परामर्श करने से फास्टनिंग हार्डवेयर के अनुकूल प्रदर्शन और प्रणाली की विश्वसनीयता सुनिश्चित होती है।
नहीं, टी-स्लॉट नट्स प्रोफ़ाइल-विशिष्ट होते हैं। एक स्लॉट आकार के लिए डिज़ाइन किया गया टी नट किसी अन्य प्रोफ़ाइल में ठीक से काम नहीं करेगा। हालाँकि, कुछ सार्वभौमिक या समायोज्य फ़ास्टनिंग हार्डवेयर डिज़ाइन व्यापक संगतता का दावा करते हैं, लेकिन अक्सर प्रदर्शन प्रभावित हो जाता है। महत्वपूर्ण अनुप्रयोगों के लिए, हमेशा सुनिश्चित करें कि टी नट का भाग संख्या आपके एल्युमीनियम प्रोफ़ाइल विनिर्देश के सटीक रूप से मेल खाती है, ताकि धागेदार इंसर्ट सही ढंग से बैठे और विश्वसनीय भार वितरण प्रदान करे।
हैमर-हेड डिज़ाइन में गोलाकार सिर होता है, जो टी नट को स्लॉट में डाले जाने के बाद उसके घूमने को रोकता है, जिससे घूर्णन प्रतिरोध अत्यधिक प्रभावी हो जाता है। प्रॉन्ग्ड या मानक टी-स्लॉट नट के विकल्पों में स्लॉट के प्रोफ़ाइल को पकड़ने के लिए कई तीव्र किनारों या पंखों का उपयोग किया जाता है। हैमर-हेड फास्टनिंग हार्डवेयर आमतौर पर उत्कृष्ट धारण क्षमता प्रदान करता है और उच्च कंपन वाले औद्योगिक वातावरण में इसका अधिक उपयोग किया जाता है। प्रॉन्ग्ड थ्रेडेड इंसर्ट्स कम लागत वाले होते हैं और स्थिर, कम कंपन वाले अनुप्रयोगों में अच्छा प्रदर्शन करते हैं। दोनों प्रकार को टी नट के रूप में वर्गीकृत किया जाता है, लेकिन उनके प्रदर्शन गुण बहुत भिन्न होते हैं।
उचित संरेखण शुरू होता है टी नट को टाइट करने से पहले चैनल में सीधे डालकर। स्लॉट प्रोफ़ाइल को साफ़ और कचरे से मुक्त होना चाहिए। टी-स्लॉट नट को चैनल के अनुदिश वांछित स्थिति तक सरकाएँ, यह सुनिश्चित करते हुए कि पंख स्लॉट की दीवारों के साथ पूरी तरह से जुड़े रहें। बोल्ट पर टॉर्क को धीरे-धीरे और समान रूप से लगाएँ ताकि क्लैम्पिंग बल उत्पन्न हो सके। गलत संरेखण के कारण जाम होना, क्रॉस-थ्रेडिंग और फास्टनिंग हार्डवेयर तथा थ्रेडेड इंसर्ट कैविटी दोनों को क्षति पहुँच सकती है। असेंबली के दौरान टी नट को प्रोफ़ाइल के भीतर समतल और केंद्रित स्थिति में होने की पुष्टि करने के लिए समय लें।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

