 EN
Cos'è un profilo in alluminio e come funziona?
2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/09
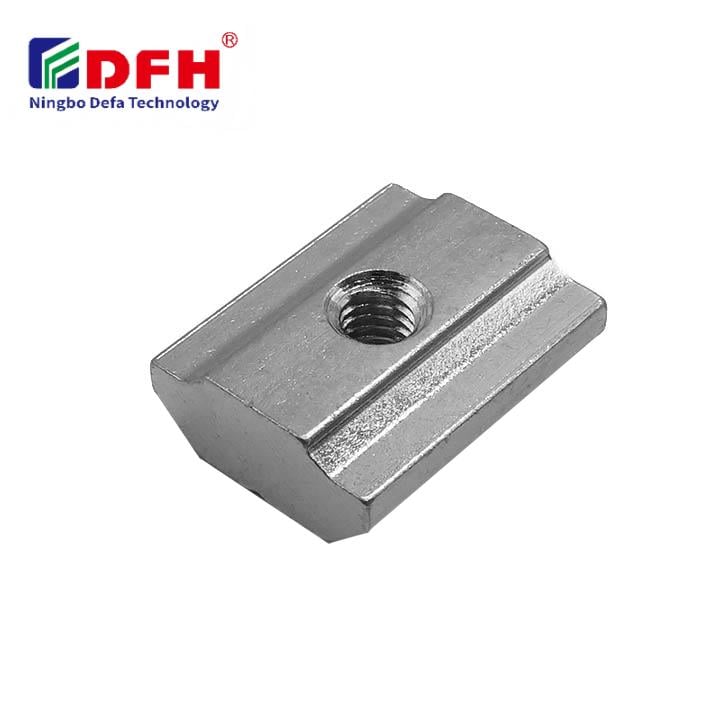
AVite a T è un componente hardware specializzato per il fissaggio progettato per ancorare componenti a profili in alluminio e sistemi di telai modulari. Il dado a T funziona come un inserto filettato che si innesta nei canali a forma di T presenti nelle estrusioni standard in alluminio. Questo design ingegnoso consente a ingegneri e fabbricanti di realizzare assemblaggi flessibili e riconfigurabili senza saldature né forature permanenti. La versatilità dei dadi a T su diversi profili a fessura li rende indispensabili nelle applicazioni di automazione industriale, progettazione di postazioni di lavoro e macchinari personalizzati.

Comprendere come i dadi a T interagiscono con vari profili di scanalatura è fondamentale per garantire una corretta distribuzione del carico, la ripetibilità e l'affidabilità del sistema. Diversi produttori di profili in alluminio e diversi standard specificano dimensioni distinte per le scanalature a T, e la scelta del tipo corretto di dado a T influisce direttamente sulla velocità di montaggio, sull'allineamento dei componenti e sull'integrità strutturale. Questa guida esplora i principi meccanici alla base del funzionamento dei dadi a T, le considerazioni relative alla compatibilità tra diversi profili di scanalatura e i criteri pratici di selezione per applicazioni di fissaggio.
I profili con scanalatura a T variano notevolmente tra i diversi produttori e secondo gli standard regionali. Le dimensioni più comuni includono le serie 4040, 4545, 2020 e 3030, dove i numeri indicano la larghezza e l’altezza del profilo in millimetri. Ogni tipo di profilo presenta una scanalatura a T unica, con caratteristiche specifiche di profondità e larghezza. Un dado a T deve inserirsi con precisione in queste scanalature per funzionare efficacemente come inserto filettato. Dimensioni non corrispondenti causano connessioni allentate, gioco eccessivo o addirittura un completo fallimento del fissaggio. La larghezza delle scanalature nei profili in alluminio varia tipicamente da 5 a 10 millimetri, e la profondità della scanalatura a T determina direttamente quali modelli di dadi a T garantiranno prestazioni ottimali.
La composizione in lega di alluminio e il trattamento superficiale dei profili influenzano l’innesto e la durata dei dadi a T. Superfici anodizzate, verniciate a polvere o in alluminio grezzo modificano le caratteristiche di attrito e usura durante l’inserimento e il serraggio del dado. Estrusi in alluminio di alta qualità mantengono tolleranze più strette, consentendo ai dadi per scanalature a T di alloggiarsi in modo più sicuro con minimo gioco. I componenti di fissaggio di grado industriale offrono prestazioni superiori in ambienti soggetti a vibrazioni, soprattutto se abbinati a profili di qualità. Comprendere la relazione tra finitura superficiale del profilo e compatibilità con i dadi a T aiuta gli ingegneri a specificare soluzioni di fissaggio adeguate per applicazioni impegnative.
Quando un dado a T scorre in una scanalatura a T, le ali o le spalle del dado devono agganciarsi ai lati della cavità a forma di T. Questo aggancio crea un bloccaggio meccanico che impedisce al dado a T di ruotare durante il serraggio del bullone. Applicando una coppia, l’inserto filettato converte la forza rotazionale in pressione assiale di serraggio. La distribuzione del carico dipende da un contatto costante tra le ali del dado e le pareti della scanalatura. Un aggancio irregolare provoca concentrazioni di tensione, possibile scivolamento del dado e guasto prematuro. Profili diversi di scanalatura richiedono geometrie diverse delle ali e tolleranze specifiche per ottenere una distribuzione ottimale del carico sull’intero insieme di fissaggio.
La resistenza meccanica alla rotazione è ciò che distingue un dado a T di qualità da componenti di fissaggio inadeguati. I design a testa martello e le varianti con punte aumentano la superficie di contatto, generando una maggiore attrito rotazionale. Quando le ali del dado a T si inseriscono saldamente nel profilo della scanalatura, rimangono ferme mentre il bullone viene serrato. La profondità e la larghezza del profilo influenzano direttamente questa resistenza. Le scanalature poco profonde offrono meno attrito e potrebbero consentire al dado filettato di ruotare durante il montaggio. Canali a T profondi con tolleranze strette garantiscono che il dado a T resti fisso, permettendo un serraggio affidabile e una ripetibilità costante. Questo principio meccanico è essenziale per applicazioni che richiedono frequenti operazioni di montaggio e smontaggio.
L'applicazione corretta del dado a T inizia con un preciso abbinamento dimensionale. Un dado a T progettato per un profilo 4040 non si inserisce correttamente in una scanalatura 2020; tentare un'installazione forzata danneggia sia il dado sia il profilo. I produttori indicano la compatibilità tramite codici articolo e tabelle dimensionali. Gli ingegneri devono incrociare le dimensioni della scanalatura del profilo, la geometria delle ali del dado e le dimensioni della filettatura della vite prima di ordinare gli elementi di fissaggio. Le filettature più comuni per i dadi a T sono M4, M5, M6 e M8, ciascuna adatta a diversi livelli di carico ammissibile e a diverse dimensioni di profilo. Anche la scelta del materiale — acciaio zincato, acciaio inossidabile o alluminio — influisce sulla compatibilità e sulle prestazioni in specifici ambienti industriali.
Ogni progettazione di dado a T-slot ha una capacità di carico massimo operativo determinata dalla resistenza del materiale, dal diametro dell’inserto filettato e dalla qualità dell’ingranamento con il profilo. Per le apparecchiature di automazione leggere si utilizzano dadi a T più piccoli, M4 e M5, mentre per macchinari pesanti e strutture portanti sono necessari inserti filettati M8 o superiori. La scelta degli elementi di fissaggio deve tenere conto sia del carico statico sia di sollecitazioni dinamiche o indotte da vibrazioni. Una specifica eccessiva garantisce un margine di sicurezza, ma comporta costi maggiori e tempi di montaggio più lunghi; una specifica insufficiente espone a rischi di guasto dell’attrezzatura e a pericoli per la sicurezza. Il tipo di profilo, il materiale e l’ambiente applicativo, presi nel loro insieme, guidano la scelta del dado a T adatto alla classe di carico richiesta. La consultazione delle linee guida progettuali assicura prestazioni ottimali degli elementi di fissaggio e affidabilità complessiva del sistema.
No, i dadi a T-slot sono specifici per il profilo. Un dado a T progettato per una determinata dimensione di scanalatura non funzionerà correttamente su un profilo diverso. Tuttavia, alcuni sistemi di fissaggio universali o regolabili dichiarano una compatibilità ampia, anche se le prestazioni spesso ne risentono. Per applicazioni critiche, verificare sempre che il codice articolo del dado a T corrisponda esattamente alle specifiche del profilo in alluminio per garantire un corretto inserimento della parte filettata e una distribuzione affidabile del carico.
I designi a testa di martello presentano una testa arrotondata che impedisce alla madrevite T di ruotare una volta inserita nella scanalatura, offrendo un’eccellente resistenza alla rotazione. Le varianti a punte o standard di madreviti per scanalature T utilizzano più spigoli affilati o alette per agganciarsi al profilo della scanalatura. L’hardware di fissaggio a testa di martello offre generalmente una ritenzione superiore ed è preferito negli ambienti industriali ad alta vibrazione. Gli inserti filettati a punte sono più economici e funzionano bene in applicazioni stabili e a bassa vibrazione. Entrambi i tipi sono classificati come madreviti T, ma le caratteristiche prestazionali differiscono notevolmente.
Un allineamento corretto inizia inserendo il dado a T perfettamente dritto nel canale prima di serrare. Il profilo della scanalatura deve essere pulito e privo di detriti. Far scorrere il dado a T lungo il canale fino alla posizione desiderata, assicurandosi che le alette rimangano completamente impegnate con le pareti della scanalatura. Applicare la coppia gradualmente e in modo uniforme al bullone per generare la forza di serraggio. Un allineamento errato causa inceppamento, filettatura incrociata e danni sia agli elementi di fissaggio sia alla cavità dell’inserto filettato. Durante il montaggio, dedicare tempo per verificare che il dado a T sia perfettamente a filo e centrato rispetto al profilo.

2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/30
Forniture di profili in alluminio per progetti edilizi. Scopri i benefici strutturali, per rivestimenti e infissi al fine di massimizzare il ritorno sull’investimento (ROI). Scarica la guida.

2026/09/30
Tecniche per selezionare le dimensioni ottimali dei profili in alluminio. Valuta carico, spazio disponibile, lega, ambiente e fattori economici per prevenire deformazioni. Scarica la guida.

2026/09/30
Problemi con fissaggi difettosi o necessità di ritocchi? Impara a determinare le dimensioni corrette delle viti in base a diametro, passo, materiale e carico applicato, oltre agli standard settoriali. Ottimizza affidabilità e conformità già da ora.

2026/09/30
Forniture di profili in alluminio per ingegneria industriale. Scopri il rapporto resistenza-peso, la resistenza alla corrosione e risparmi fino al 30%. Scarica la guida.

2026/09/30
Sistemi di profili in alluminio resistenti al calore. Padroneggia la scienza della dilatazione termica e le strategie di gestione delle sollecitazioni per costruzioni industriali. Scarica la guida.

