 EN
Що таке алюмінієвий профіль і як він працює?
2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/21
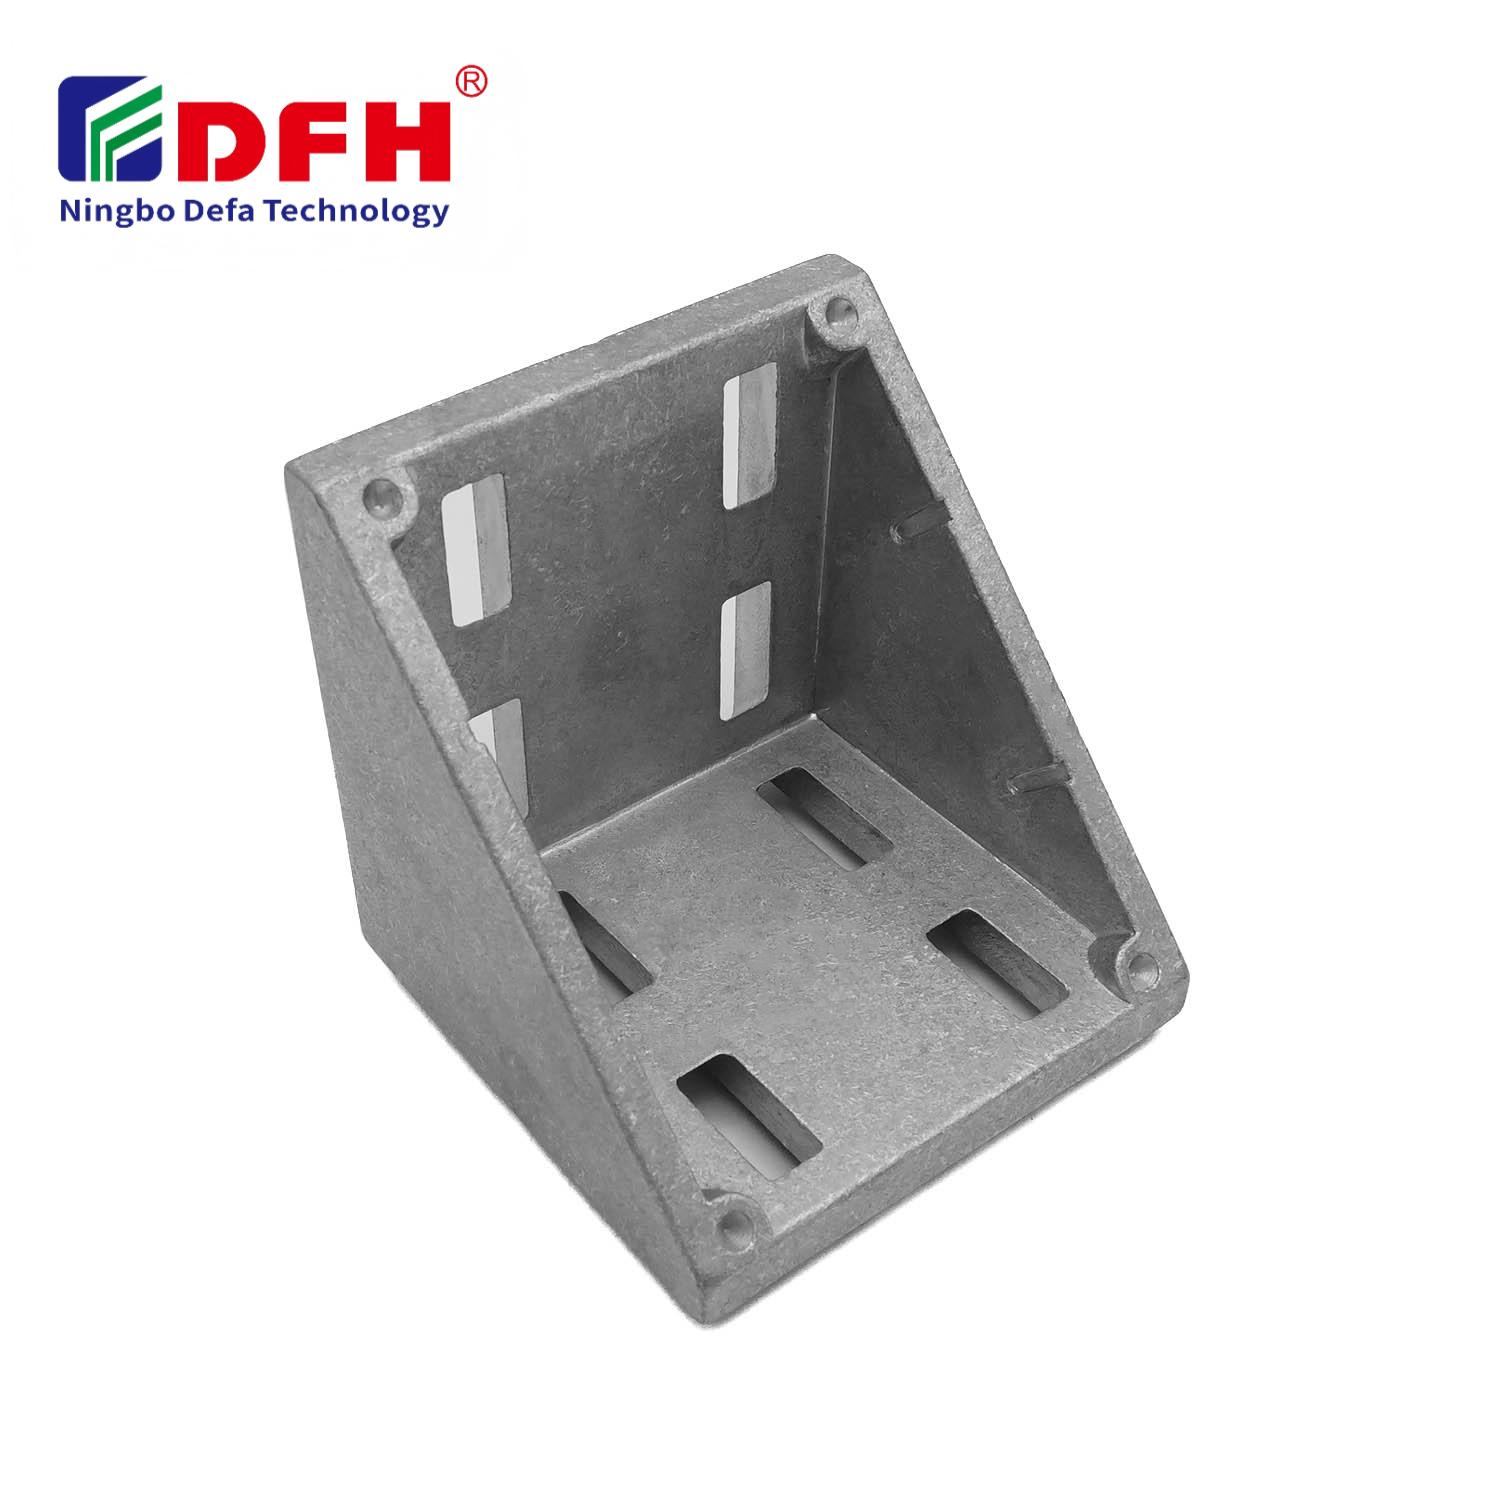
Кінцеві з’єднувачі — це критичні компоненти механічних зборок, які повинні витримувати динамічне навантаження та вплив вібрації. У багатьох промислових застосуваннях потрібні компоненти, здатні зберігати структурну цілісність під час тривалої осциляції, ударних навантажень і змінних умов навколишнього середовища. Розуміння того, чи можуть кінцеві з’єднувачі надійно функціонувати у вібраційних умовах, є обов’язковим для інженерів і виробників, які проектують міцні системи з тривалим терміном експлуатації та мінімальним обсягом технічного обслуговування.
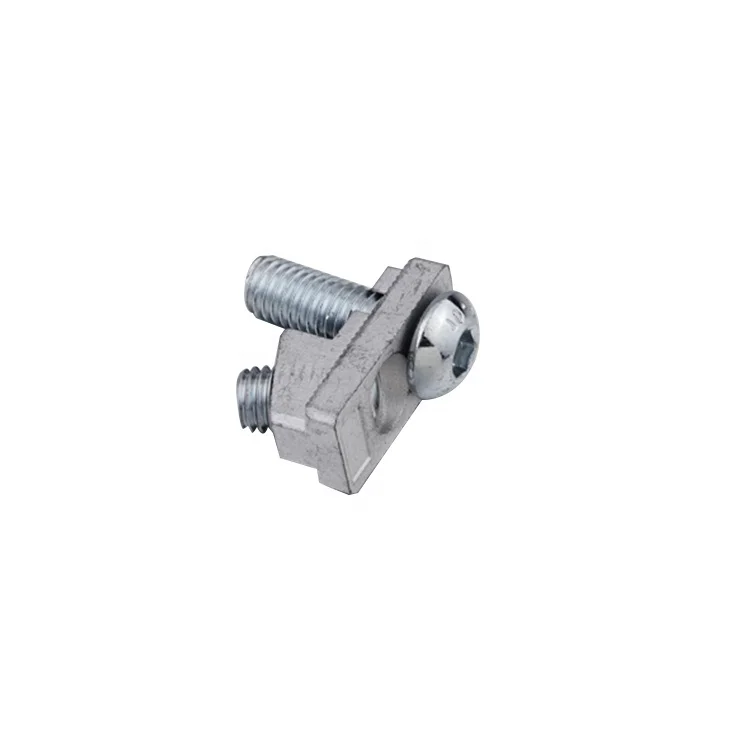
Відповідь — так: кінцеві з’єднувачі можуть ефективно працювати в умовах вібрації за умови їх належного проектування, підбору та монтажу. Однак успіх залежить від кількох критичних чинників, зокрема складу матеріалу, геометрії конструкції, методів монтажу з’єднувачів і систем кріплення, які їх фіксують. У цьому посібнику розглядається, як кінцеві з’єднувачі поводяться під впливом вібрації, які аспекти проектування є найважливішими та як оптимізувати монтаж з’єднувачів для забезпечення максимальної надійності в динамічних умовах.
Вібрація створює циклічні навантажувальні патерни, що перевіряють міцність з’єднувачів у способах, які статичні застосування ніколи не забезпечують. Повторювані цикли навантаження викликають мікро-рухи у точках з’єднання, що призводить до можливого тріщення, зношування та, зрештою, відмови, якщо компоненти не спроектовані належним чином. Кінцеві з’єднувачі піддаються бічним силам, крутильним напруженням і стискальним навантаженням одночасно, тому потрібні матеріали й геометрії, здатні рівномірно поглинати й розподіляти ці сили. Частота й амплітуда вібрації безпосередньо впливають на те, які підходи до встановлення з’єднувачів забезпечать успіх у довгостроковій перспективі.
Температурні коливання, що супроводжують вібрацію, додатково підсилюють навантаження на цілісність з’єднань. Термічне циклювання викликає розширення й стиск матеріалів, що ослаблює кріплення й утворює мікро-зазори між стикованими поверхнями. Кінцеві з’єднувачі повинні враховувати ці розмірні зміни, не жертвуючи несучою здатністю. Інженери, що працюють із вузлами, схильними до вібрації, надають перевагу конструкціям з’єднувачів, які забезпечують постійний контактний тиск і електричну неперервність навіть під час термічного й механічного циклювання.
Склад матеріалу кінцевих з’єднувачів безпосередньо визначає їхню поведінку під впливом вібрації. Стальні й алюмінієві сплави мають чудове співвідношення міцності до маси й високу стійкість до втоми за умови правильного термооброблення й обробки поверхні. З’єднувачі, виготовлені методом порошкової металургії, забезпечують вищу щільність і усувають порожнини, які стають джерелами концентрації напружень. Підбір матеріалу також впливає на процедури встановлення з’єднувачів: для більш м’яких матеріалів можуть знадобитися інші специфікації моменту затягування й інші протоколи обробки, ніж для більш твердих аналогів.
Обробка поверхонь відіграє також важливу роль у застосуванні у вібраційних умовах. Нікелювання, цинкування та оксидні покриття підвищують стійкість до корозії й зменшують втомне зношування на межах з’єднання. Ці обробки створюють захисні бар’єри, що запобігають задиранню й мікрозварюванню між поверхнями з’єднувачів під час вібраційних навантажень. Під час вибору кріпильних систем для вібраційних умов сумісність матеріалів з’єднувача й кріпильного елемента забезпечує стабільну роботу протягом усього терміну експлуатації збірки.
Якість встановлення з’єднувачів безпосередньо впливає на вібраційні характеристики. Недостатньо затягнуті кріплення дозволяють рух у точках з’єднання, що прискорює знос і призводить до відмови. Перетягнуті кріплення створюють ризик деформації матеріалу, зрізання різьби та скорочення терміну втомної міцності. Досягнення правильного попереднього навантаження вимагає каліброваних інструментів для вимірювання моменту, детальних інструкцій щодо встановлення та підготовки працівників. Багато вібраційних відмов з’єднувачів пов’язані не з недоліками конструкції, а з непослідовними методами їх встановлення.
Сучасні протоколи встановлення з’єднувачів передбачають спеціальні послідовності прикладання моменту затягування, позначені контрольні точки та специфікації щодо пружних шайб або рідин для фіксації різьби. Ці заходи запобігають самовідгвинчуванню — найпоширенішому типу відмови у вібраційних застосуваннях. Додаткові елементи блокування, інтегровані в конструкцію з’єднувача (наприклад, насічки або вбудовані блокувальні компоненти), забезпечують додаткову гарантію того, що кріпильні системи зберігають попереднє навантаження навіть після багаторазових циклів вібрації. Документування параметрів встановлення з’єднувачів забезпечує прослідковуваність і дозволяє швидко усунути несправності у разі виникнення відмов у експлуатації.
Кінцеві з’єднувачі працюють оптимально, коли їх інтегрують у більш широкі стратегії конструктивного монтажу, які враховують шляхи передачі навантаження, зони концентрації напружень та маршрути передачі вібрацій. Жорсткі монтажні платформи мінімізують прогин з’єднувачів і зменшують величину динамічних напружень. Демпфуючі матеріали або ізоляційні кріплення, розташовані стратегічно по всій конструкції, зменшують амплітуду вібрацій до того, як вона досягне інтерфейсів з’єднувачів. Ефективність систем кріплення частково залежить від того, наскільки добре загальна конструкція розподіляє навантаження й розсіює енергію.
Розташування з’єднувачів у межах конструктивної системи суттєво впливає на їхню продуктивність. З’єднувачі, розміщені в кінцевих точках на конструктивних вузлах, піддаються меншому навантаженню, ніж ті, що розташовані в консольних зонах або зонах із високим згинальним моментом. Інженери, які проектують вібраційностійкі системи, часто переносять з’єднання ближче до центральних частин конструкції або додають підсилювальні косинки, щоб збільшити жорсткість у зонах розташування з’єднувачів. Такі рішення щодо конструктивної системи часто забезпечують більше покращення вібраційних характеристик, ніж заміна матеріалів з’єднувачів або систем кріплення окремо.
Перевірка ефективності кінцевого з’єднувача під час вібрації вимагає стандартизованих методик випробувань. Прискорене вібраційне випробування імітує тисячі годин роботи протягом декількох днів або тижнів, що дозволяє швидко виявити режими відмови й конструктивні слабкі місця. Випробування з поступовим змінюванням частоти охоплюють резонансні частоти, які найбільш імовірно призводять до відмови з’єднувача, тоді як випробування випадковою вібрацією оцінюють ефективність у реальних умовах із широкосмуговим вібраційним спектром. Криві навантаження–терміну служби, отримані в результаті цих випробувань, демонструють залежність між амплітудою вібрації, частотою й терміном служби з’єднувача.
Післятестове дослідження виявляє механізми відмови, що сприяють покращенню конструкції та удосконаленню монтажу з’єднувачів. Металографічний аналіз визначає початкові точки втомних тріщин, матеріальні дефекти та ефекти концентрації напружень. Патерни поверхневого зношування вказують на ступінь фретингу й сприяють оптимізації систем кріплення. Документування результатів випробувань надає інженерам кількісні дані, що підтримують прийняття рішень щодо вибору з’єднувачів для конкретних рівнів вібраційного навантаження.
Довготривала надійність у застосуваннях із вібрацією вимагає періодичного огляду та протоколів технічного обслуговування. Регулярна перевірка моменту затягування забезпечує, що кріпильні системи залишаються затягнутими навіть за постійного впливу вібрації. Тепловізійне дослідження виявляє гарячі зони, що вказують на концентрацію напружень у з’єднувачах або на наближення їхньої відмови. Аналіз вібрації вимірює амплітуди прискорення в точках з’єднання й виявляє зміни, які свідчать про деградацію з’єднувачів. Проактивне моніторинг та профілактичне технічне обслуговування під час встановлення з’єднувачів подовжують термін їхньої експлуатації й запобігають неочікуваному простою.
Розклади заміни, засновані на накопичених циклах вібрації або робочих годинах, забезпечують додаткову гарантію надійності. Навіть високоякісні кінцеві конектори з часом піддаються втомі й потребують заміни. Встановлення обережних інтервалів технічного обслуговування запобігає відмовам у експлуатації й одночасно контролює витрати на обслуговування. Документування історії замін підтримує алгоритми передбачувального технічного обслуговування, які оптимізують терміни виконання робіт і зменшують загальні витрати на власництво в межах встановленої бази.
Міцність на втомлювання та пластичність є найважливішими властивостями матеріалу для роботи в умовах вібрації. Матеріали повинні витримувати мільйони циклів напруження без утворення тріщин і водночас зберігати достатню пластичність, щоб запобігти крихкому руйнуванню. Межа текучості та межа міцності визначають допустимі напруження, тоді як якість поверхні та твердість впливають на стійкість до фретінгу та характеристики зносостійкості. Стальні та алюмінієві сплави з відповідною термообробкою забезпечують оптимальне поєднання міцності, стійкості до втомлювання та економічної ефективності.
Якість встановлення з’єднувачів часто визначає успіх або невдачу більше, ніж вибір матеріалу, оскільки непостійне попереднє навантаження залишається головною причиною вібраційних збоїв у з’єднувачах. Правильні системи кріплення та дисципліна встановлення забезпечують постійний контактний тиск між стикованими поверхнями, запобігаючи мікро-рухам, що прискорюють знос. Навіть високоякісні кінцеві з’єднувачі виходять із ладу достроково, якщо їх встановлено неправильно, тоді як правильно встановлені з’єднувачі стандартного класу часто перевершують очікувані показники продуктивності. Саме тому процедури встановлення з’єднувачів задокументовані в детальних робочих інструкціях і перевіряються через контрольні точки якості.
Так, кожна конструкція з’єднувача має обмеження амплітуди та частоти вібрації, за межами яких надійна робота стає неможливою. У надзвичайних умовах вібрації — наприклад, у авіа- та космічній галузі або важкій техніці під максимальним навантаженням — може знадобитися спеціалізована система кріплення, екзотичні матеріали або альтернативні методи з’єднання, такі як зварювання чи клейові з’єднання. Ці обмеження визначаються в ході кваліфікаційних випробувань і документуються в технічних специфікаціях з’єднувачів. Інженери повинні переконатися, що реальні умови вібрації відповідають проектним обмеженням з’єднувача до остаточного затвердження конструкції збірної одиниці.

2026/09/30
Замовте алюмінієві профілі для універсального модульного каркасу. Дізнайтеся про механіку екструзії, переваги міцності та стійкості до корозії. Запитайте деталі.

2026/09/30
Замовте алюмінієві профілі для будівельних проектів. Дізнайтеся про переваги каркасних конструкцій, облицювання та вікон щодо максимальної ROI. Завантажте посібник.

2026/09/30
Замовте оптимальні методики підбору розміру алюмінієвого профілю. Оцініть чинники навантаження, простору, сплаву, середовища та вартості, щоб запобігти прогинанню. Завантажте посібник.

2026/09/30
Маєте проблеми з відмовами кріплення або переділкою? Оволодійте підбором розміру гвинта за діаметром, кроком, матеріалом і навантаженням — а також за галузевими стандартами. Зараз оптимізуйте надійність і відповідність вимогам.

2026/09/30
Замовте алюмінієві профілі для промислового машинобудування. Дізнайтеся про співвідношення міцності до ваги, стійкість до корозії та економію 30 % витрат. Завантажте посібник.

2026/09/30
Джерело жаростійких алюмінієвих профільних систем. Оволодійте наукою теплового розширення та стратегіями управління напруженням для промислових будівель. Завантажте посібник.

