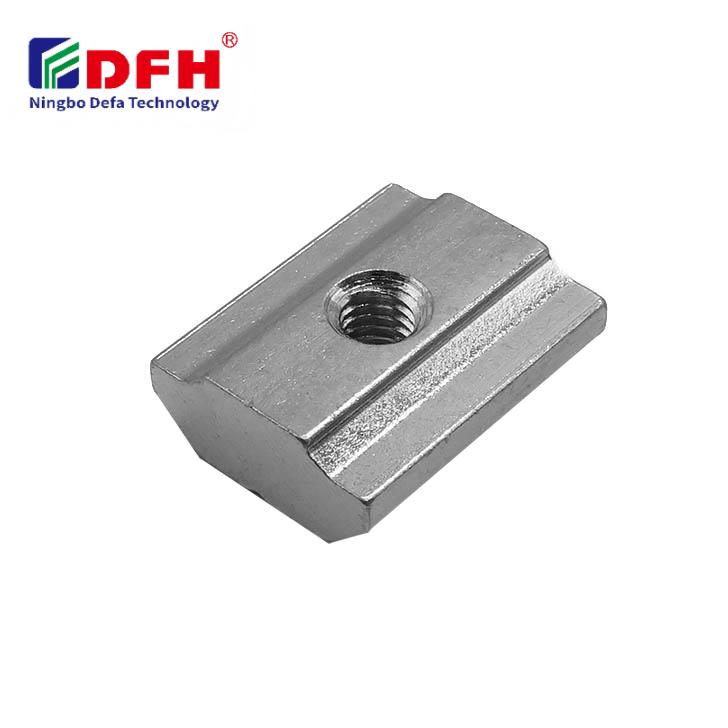
Вътрешните конектори са основни компоненти в съвременните системи за сглобяване, особено в рамките от алуминиеви профили и прецизните индустриални приложения. Тези вътрешни фиксиращи елементи осигуряват сигурни, модулни връзки, като запазват структурната цялост и позволяват бъдещи корекции. Правилната инсталация на вътрешни конектори пряко влияе върху надеждността на сглобяването, експлоатационния живот на продукта и достъпа за поддръжка. Разбирането на правилната методология за инсталиране гарантира, че вашите сглобени конструкции отговарят на проектните спецификации и работят оптимално при експлоатационни натоварвания.
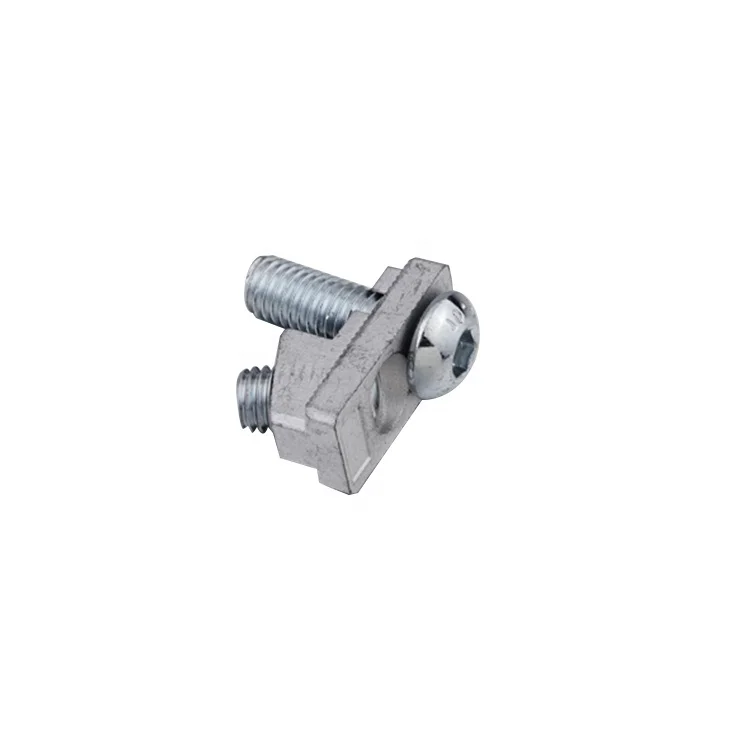
Монтирането на вътрешни конектори изисква системна подготовка, прецизен подбор на инструменти и спазване на механичните допуски. Независимо дали сглобявате рамкови конструкции, работни места или специализирана промишлена техника, овладяването на процеса на монтаж намалява грешките, минимизира необходимостта от поправки и ускорява производствените срокове. Това ръководство обхваща всеки критичен етап — от инспекцията на материала до окончателната проверка на въртящия момент — и гарантира, че вашите сглобки ще постигнат професионално ниво на качество и издръжливост.
Подготовка и инспекция на материала
Оценка на готовността на компонентите
Преди монтирането на каквито и да било Вътрешни конектори , извършете задълбочена визуална и размерна инспекция. Потвърдете, че всички вътрешни фиксиращи елементи са свободни от корозия, деформация или производствени дефекти. Проверете дали размерите на монтажните компоненти за пазове съответстват на вашите спецификации за сглобяване и дали диаметрите на отворите за конектори са съвместими с вала или профилните секции, които ще свързвате. Чистотата на повърхността е от критично значение; премахнете всякакви замърсявания, прах или остатъчни машинни масла, които биха могли да намалят механичната якост на връзката или да предизвикат микрогапове по време на сглобяване.
Подготовка на инструменти и оборудване
Съберете всички необходими инструменти, преди да започнете сглобяването. Системите за свързване на профили обикновено изискват прецизни шестостенни ключове, динамометрични ключове, калибрирани според спецификациите на вашите винтове, и подложки за подравняване, които гарантират перпендикулярност по време на вмъкване. Разположете работната си повърхност на удобна височина, за да запазите ергономична поза и да предотвратите неправилно подравняване, причинено от неудобни ъгли. Уверете се, че работното ви място е добре осветено и подредено, така че всеки вътрешен винтов компонент да остава лесно достъпен и проследим през цялата последователност на монтажа. Подготвete документация, в която са посочени стойностите на определения момент на затягане, дълбочините на вмъкване и евентуалните изисквания за пружинни шайби или фиксиращи паста за резба, специфични за вашата конструкция за сглобяване.
Процес на инсталиране стъпка по стъпка
Техники за позициониране и подравняване
Поставете монтажните елементи за слота в профилния канал или приемния джоб с целенасочено и контролирано движение. Подравнете оста на конектора перпендикулярно на монтажната повърхност, за да избегнете заклиняне или кръстосано нарезване. Много от съвременните системи за свързване на профили използват конусовидни или насочващи входни повърхности, които естествено центрират фиксиращия елемент по време на първоначалното му вкарване. Ако вашата сглобка включва предварително нарезани отвори или резбовани вставки, подравнете точно отвора на конектора, преди да приложите надолишно натискане. Използвайте насочващи елементи за подравняване или временни позициониращи пинове, за да запазите правилната геометрия, докато се подготвяте да стегнете фиксиращия елемент. Този предварителен етап предотвратява скъпо струващи несъответствия, които биха компрометирали разпределението на товара и структурната производителност.
Прилагане на въртящ момент и фиксиращи механизми
След като бъде поставен правилно, приложете въртящ момент с калибриран динамометричен ключ, настроен на стойността, определена от производителя. Вътрешните фиксиращи елементи в системите за профилни връзки обикновено изискват постепенно, стъпаловидно прилагане на въртящ момент, а не внезапно прилагане на висока сила. Затегнете ги на малки стъпки — с завъртания от четвърт или половина оборот — и едновременно наблюдавайте промените в усещаната съпротива, които може да показват заклиняне или нарушение на резбата. След достигане на целевия въртящ момент проверете дали конекторът лежи плоско върху повърхността си за монтиране, без видими процепи или несъосоставеност. Някои конструкции на хардуер за монтиране в пази включват вторични фиксиращи механизми, като например вградени нейлонови вставки, пружинни шайби или съединения с резбена фиксация, които предотвратяват разхлабване под вибрации по време на експлоатационните цикли. Приложете тези допълнителни мерки за сигурност според проектните спецификации, като гарантирате, че те са съвместими с вашия монтажен режим и очакваните експлоатационни условия.
Проверка и гарантиране на качеството
Изпитания под товар и функционална валидация
След завършване на сглобяването подложете свързаните възли на функционални изпитания за валидация, подходящи за вашето приложение. Приложете измерени натоварвания в посоките и с големини, които сте предвидили в проекта си, като наблюдавате дали връзките остават стабилни и запазват зададените им моменти на затягане. Използвайте индикаторни часовници или лазерни инструменти за подравняване, за да потвърдите, че свързаните компоненти не са се преместили или завъртели по време на изпитанието. Документирайте всички резултати от измерванията, като отбележите всяко отклонение от базовите спецификации. Ако сглобката ви включва множество вътрешни винтови връзки, разпределени по цялата конструкция, първо изпитайте представителни пробни връзки, преди да валидирате цялата система, за да гарантирате еднаквост във всички системи за профилни връзки, използвани в проекта.
Протоколи за дългосрочен поддръжка
Създайте график за поддръжка, който включва периодично повторно инспектиране на всички вътрешни конектори, особено в сглобки, изложени на вибрации, термични цикли или повтарящо се механично напрежение. Планирайте проверки на моментите на затегане през регулярни интервали — обикновено всяка 3 до 6 месеца, в зависимост от интензивността на експлоатацията — като използвате същия калибриран динамометричен ключ, който е бил употребен по време на първоначалната инсталация. Следете околните фактори, като влажност, температурни колебания или корозивно въздействие, които могат да намалят качеството на материалите на закрепващите елементи или да променят силата на стягане с течение на времето. Водете подробни записи за всички дейности по поддръжка, измервания на моментите на затегане и всякакви корекции, направени върху монтажните компоненти за фиксиране в пазове. Тази документация става безценно средство при диагностициране на проблеми с производителността и при потвърждаване на съответствието с отрасловите стандарти или изискванията на клиентите относно качеството.
ЧЗВ
Кои видове приложения имат най-голяма полза от правилната инсталация на вътрешни конектори?
Приложения за прецизно сглобяване, включително индустриални работни станции, модулни рамкови конструкции, автоматизирано оборудване и носещи структурни системи, получават най-голяма полза от внимателната инсталация на вътрешни конектори. Индустрии производството, фармацевтичната преработка, хранителната обработка и аерокосмическото производство изискват надеждни системи за свързване на профили, за да се осигури безопасност, непрекъснатост на работата и съответствие с нормативните изисквания. Вътрешните фиксиращи елементи в тези контексти трябва да издържат продължителни натоварвания, термичен стрес и чести цикли на демонтаж и повторна монтаж, които изискват професионална методология за инсталация.
Какви са ефектите от факторите на околната среда върху работоспособността на вътрешните конектори след инсталация?
Екстремните температури, промените във влажността и излагането на корозивни химикали всички влияят върху това колко добре монтажната фурнитура за слотова система запазва своята стягаща сила с течение на времето. Топлинното циклиране предизвиква диференциално разширение между винтовете и монтажните профили, което потенциално води до отслабване на моментите на стягане и възникване на микродвижения, деградиращи цялостта на съединението. Влажните или корозивни среди ускоряват материалната деградация, особено при комбинации от неръждаема стомана и алуминий, които са склонни към галванична корозия. Изборът на подходящи материали за винтовете — като например неръждаема стомана A2-70 или въглеродна стомана с цинково покритие — според конкретните ви експлоатационни условия гарантира, че вътрешните винтове ще осигуряват надеждна работа през целия им експлоатационен живот.
Какво трябва да направя, ако вътрешният конектор не постигне правилния момент на стягане по време на инсталацията?
Ако по време на инсталирането възникне съпротива или необичайно поведение на въртящия момент, незабавно спрете и проучете основната причина, преди да продължите. Обикновено преждевременното съпротивление при прилагане на въртящ момент в системите за профилни връзки се дължи на кръстосана резба, корозия, замърсяване или несъответствие в размерите. Пълно премахнете фиксиращия елемент, проверете както конектора, така и приемния джоб за повреди или чужди частици, почистете ги внимателно с подходящи разтворители и опитайте повторно монтиране, като използвате нови фиксиращи елементи. Ако проблемите продължат, потвърдете, че вашите спецификации за въртящ момент съответстват на класа, размера и материалния състав на фиксиращия елемент, като консултирате оригиналната проектна документация или техническата поддръжка на производителя, за да се уверите, че се прилагат правилните протоколи за сглобяване.

 EN