 EN
कौन सी स्थापना त्रुटियाँ कोण कनेक्टर्स को प्रभावित करती हैं?
2026/09/23
संरचनात्मक विफलताओं को रोकें। 5 सामान्य त्रुटियों—लंबवतता, टॉर्क और मिसमैच—से बचकर कोण कनेक्टर्स की स्थापना में निपुणता प्राप्त करें। गाइड प्राप्त करें।

2026/09/18
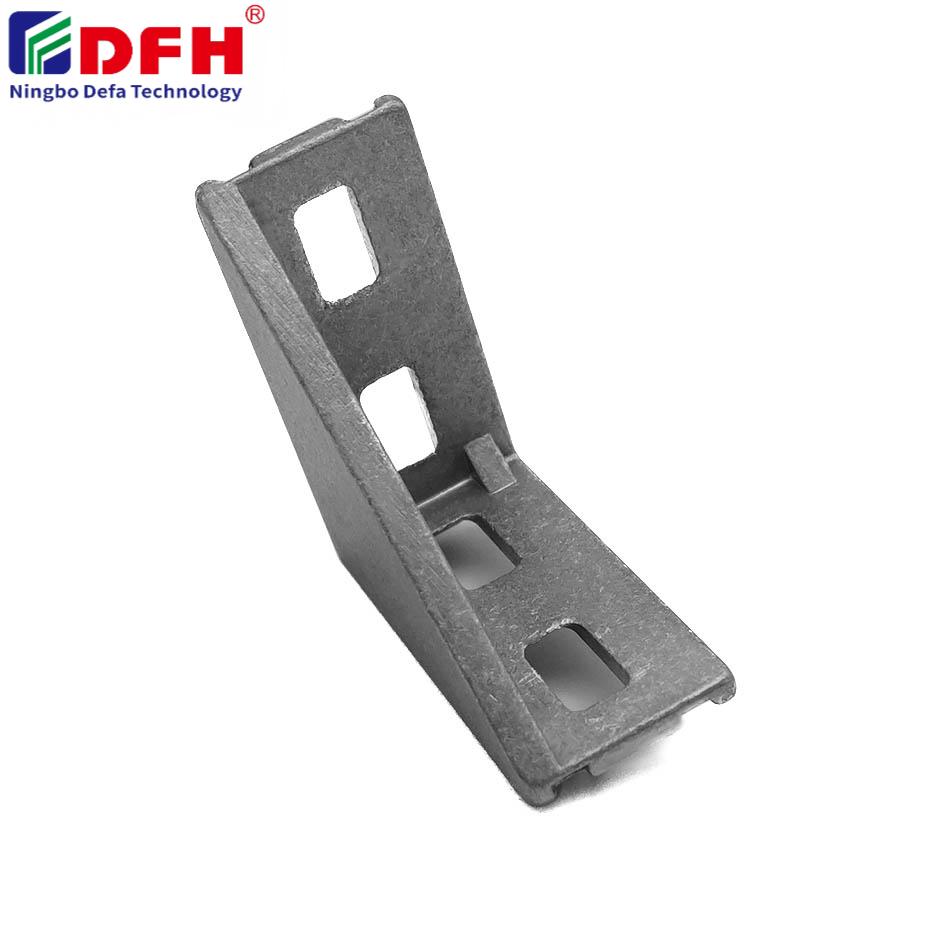
आंतरिक कनेक्टर आधुनिक असेंबली प्रणालियों में आवश्यक घटक हैं, विशेष रूप से एल्यूमीनियम प्रोफ़ाइल फ्रेमवर्क और सटीक औद्योगिक अनुप्रयोगों में। ये आंतरिक फास्टनर संरचनात्मक अखंडता बनाए रखते हुए सुरक्षित, मॉड्यूलर कनेक्शन सक्षम करते हैं और भविष्य के समायोजन की अनुमति देते हैं। आंतरिक कनेक्टर की उचित स्थापना सीधे असेंबली की विश्वसनीयता, उत्पाद के जीवनकाल और रखरखाव की पहुँच पर प्रभाव डालती है। सही स्थापना पद्धति को समझना सुनिश्चित करता है कि आपकी असेंबली डिज़ाइन विनिर्देशों को पूरा करे और संचालन के तनाव के तहत अनुकूल प्रदर्शन करे।
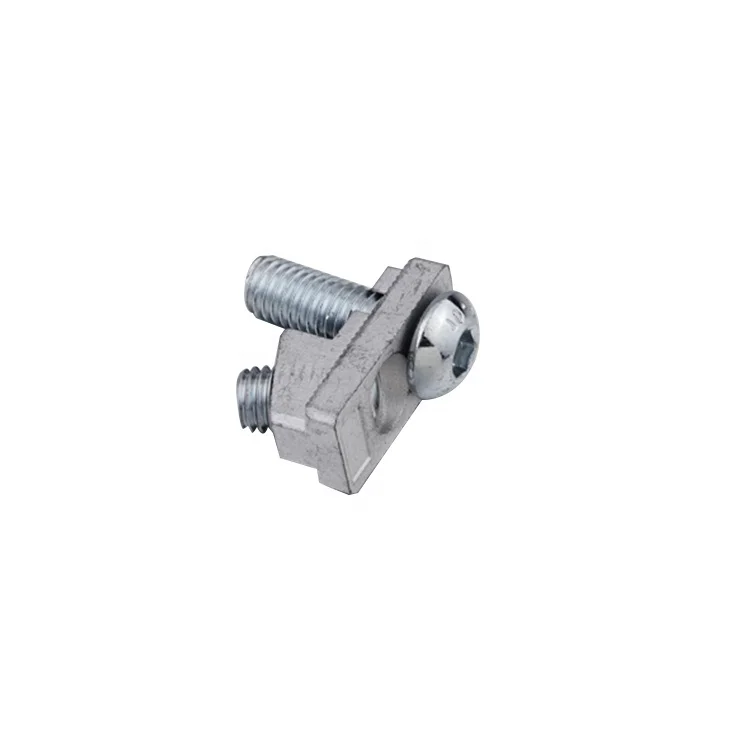
आंतरिक कनेक्टरों की स्थापना के लिए व्यवस्थित तैयारी, सटीक उपकरण चयन और यांत्रिक सहिष्णुताओं के अनुपालन की आवश्यकता होती है। चाहे आप फ्रेम संरचनाओं, कार्यस्थलों या विशिष्ट औद्योगिक उपकरणों को असेंबल कर रहे हों, स्थापना प्रक्रिया में निपुणता प्राप्त करने से त्रुटियाँ कम होती हैं, पुनर्कार्य कम होता है और उत्पादन के समय-सीमा में त्वरण आता है। यह मार्गदर्शिका सामग्री निरीक्षण से लेकर अंतिम टॉर्क सत्यापन तक प्रत्येक महत्वपूर्ण चरण के माध्यम से आपका मार्गदर्शन करती है, जिससे आपके असेंबली पेशेवर-स्तरीय गुणवत्ता और स्थायित्व प्राप्त करते हैं।
किसी भी आंतरिक कनेक्टर , एक व्यापक दृश्य और आयामी निरीक्षण करें। सुनिश्चित करें कि सभी आंतरिक फास्टनर्स में कोई संक्षारण, विकृति या निर्माण दोष नहीं है। जाँच करें कि स्लॉट माउंटिंग हार्डवेयर के आयाम आपके असेंबली विनिर्देशों के अनुरूप हैं और कनेक्टर के बोर के आकार उन शाफ्ट या प्रोफ़ाइल खंडों के साथ संरेखित हैं जिन्हें आप जोड़ने का इरादा रखते हैं। सतह की सफ़ाई अत्यंत महत्वपूर्ण है; किसी भी गंदगी, धूल या अवशिष्ट मशीनिंग तेल को हटा दें जो जोड़ की यांत्रिक शक्ति को कम कर सकता है या असेंबली के दौरान सूक्ष्म अंतराल उत्पन्न कर सकता है।
एकत्रित करें सभी आवश्यक उपकरण असेंबली कार्य शुरू करने से पहले। प्रोफ़ाइल कनेक्शन प्रणालियों के लिए आमतौर पर सटीक हेक्स कुंजियों, आपके फ़ास्टनर विनिर्देशों के अनुसार कैलिब्रेटेड टॉर्क रेंच और संरेखण जिग्स की आवश्यकता होती है जो डालने के दौरान लंबवतता सुनिश्चित करते हैं। अपनी कार्य सतह को एक सुविधाजनक ऊँचाई पर रखें ताकि शारीरिक रूप से सही मुद्रा बनाए रखी जा सके और अजीब कोणों के कारण होने वाले गलत संरेखण को रोका जा सके। सुनिश्चित करें कि आपका कार्यस्थल अच्छी तरह से प्रकाशित और व्यवस्थित हो ताकि प्रत्येक आंतरिक फ़ास्टनर घटक स्थापना क्रम के दौरान सुलभ और ट्रैक करने योग्य बना रहे। टॉर्क विनिर्देशों, डालने की गहराई और किसी भी लॉक-वॉशर या थ्रेड-लॉकर आवश्यकताओं की सूची वाले दस्तावेज़ तैयार करें जो आपके असेंबली डिज़ाइन के लिए विशिष्ट हों।
स्लॉट माउंटिंग हार्डवेयर को प्रोफ़ाइल चैनल या रिसीविंग पॉकेट में ध्यानपूर्ण, नियंत्रित गति से डालें। बाइंडिंग या क्रॉस-थ्रेडिंग को रोकने के लिए कनेक्टर के अक्ष को माउंटिंग सतह के लंबवत संरेखित करें। कई आधुनिक प्रोफ़ाइल कनेक्शन प्रणालियाँ शंक्वाकार या गाइडेड प्रवेश सतहों का उपयोग करती हैं, जो प्रारंभिक डालने के दौरान फास्टनर को स्वतः केंद्रित करती हैं। यदि आपकी असेंबली में पूर्व-टैप किए गए छेद या थ्रेडेड इंसर्ट्स शामिल हैं, तो नीचे की ओर दबाव लगाने से पहले कनेक्टर के बोर को सटीक रूप से संरेखित करें। फास्टनर को कसने की तैयारी के दौरान सही ज्यामिति बनाए रखने के लिए संरेखण गाइड्स या अस्थायी स्थिति निर्धारक पिन्स का उपयोग करें। यह प्रारंभिक कदम लोड वितरण और संरचनात्मक प्रदर्शन को समाप्त करने वाले महंगे गलत संरेखण को रोकता है।
सही स्थिति में रखे जाने के बाद, निर्माता द्वारा निर्दिष्ट मान पर सेट किए गए कैलिब्रेटेड टॉर्क व्रेंच का उपयोग करके टॉर्क लगाएँ। प्रोफ़ाइल कनेक्शन प्रणालियों में आंतरिक फ़ास्टनर्स को आमतौर पर अचानक उच्च-बल वाले संलग्न होने के बजाय धीरे-धीरे, क्रमिक रूप से टॉर्क लगाने की आवश्यकता होती है। छोटे-छोटे चरणों में कसें—जैसे कि चौथाई-घुमाव या आधा-घुमाव—और इस बीच प्रतिरोध में परिवर्तन की निगरानी करते रहें, जो बाइंडिंग या क्रॉस-थ्रेडिंग का संकेत दे सकता है। लक्ष्य टॉर्क तक पहुँचने के बाद, सुनिश्चित करें कि कनेक्टर अपनी सीटिंग सतह के साथ पूरी तरह समतल बैठा हुआ है और उसमें कोई दृश्यमान अंतर या विसंरेखण नहीं है। कुछ स्लॉट माउंटिंग हार्डवेयर डिज़ाइनों में नायलॉन इंसर्ट्स, स्प्रिंग वॉशर्स या थ्रेड-लॉकिंग यौगिक जैसे द्वितीयक लॉकिंग तंत्र शामिल होते हैं, जो संचालन चक्र के दौरान कंपन के कारण होने वाले ढीलेपन को रोकते हैं। इन अतिरिक्त सुरक्षा उपायों को डिज़ाइन विनिर्देशों के अनुसार लागू करें, और सुनिश्चित करें कि वे आपके असेंबली वातावरण और अपेक्षित सेवा स्थितियों के साथ संगत हैं।
असेंबली पूरी करने के बाद, जुड़े हुए जोड़ों को आपके अनुप्रयोग के अनुकूल कार्यात्मक मान्यता परीक्षणों के अधीन करें। अपने डिज़ाइन द्वारा पूर्वानुमानित दिशाओं और परिमाणों में मापे गए भार लगाएँ, और यह निरीक्षण करें कि क्या जुड़ाव दृढ़ बने रहते हैं और उनकी टॉर्क सेटिंग्स बनी रहती हैं। जुड़े हुए घटकों के परीक्षण के दौरान विस्थापन या घूर्णन न होने की पुष्टि करने के लिए डायल सूचक या लेज़र संरेखण उपकरणों का उपयोग करें। सभी माप परिणामों का लेखा-जोखा रखें, और आधारभूत विनिर्देशों से किसी भी विचलन को नोट करें। यदि आपकी असेंबली में एक संरचना भर वितरित कई आंतरिक फास्टनर्स शामिल हैं, तो पूरे प्रणाली की मान्यता देने से पहले प्रतिनिधित्वपूर्ण नमूना जुड़ावों का परीक्षण करें, ताकि डिज़ाइन में उपयोग की गई सभी प्रोफ़ाइल जुड़ाव प्रणालियों में सुसंगतता सुनिश्चित की जा सके।
एक रखरखाव कार्यक्रम स्थापित करें जिसमें सभी आंतरिक कनेक्टर्स का आवधिक पुनः निरीक्षण शामिल हो, विशेष रूप से उन संयोजनों में जो कंपन, तापीय चक्र या दोहराए गए यांत्रिक तनाव के अधीन होते हैं। टॉर्क सत्यापन जाँच को नियमित अंतराल पर—आमतौर पर संचालन की तीव्रता के आधार पर प्रत्येक ३ से ६ महीने में—शुरुआती स्थापना के दौरान उपयोग किए गए समान कैलिब्रेटेड टॉर्क रिंच का उपयोग करके किया जाए। नमी, तापमान में उतार-चढ़ाव या क्षरणकारी उजागरता जैसे पर्यावरणीय कारकों की निगरानी करें, जो फास्टनर सामग्री को क्षीण कर सकते हैं या समय के साथ क्लैम्पिंग बल को बदल सकते हैं। सभी रखरखाव गतिविधियों, टॉर्क मापनों और स्लॉट माउंटिंग हार्डवेयर में किए गए किसी भी समायोजन के विस्तृत रिकॉर्ड बनाए रखें। यह दस्तावेज़ीकरण प्रदर्शन संबंधी समस्याओं के निवारण और उद्योग मानकों या ग्राहक की गुणवत्ता आवश्यकताओं के अनुपालन की पुष्टि के लिए अमूल्य हो जाता है।
उच्च सटीकता वाले असेंबली अनुप्रयोग—जैसे कि औद्योगिक कार्यस्थल, मॉड्यूलर फ्रेम संरचनाएँ, स्वचालन उपकरण और भार वहन करने वाली संरचनात्मक प्रणालियाँ—आंतरिक कनेक्टर स्थापना की सावधानीपूर्ण विधि से सर्वाधिक लाभ प्राप्त करते हैं। उद्योगों विनिर्माण, फार्मास्यूटिकल प्रसंस्करण, खाद्य प्रसंस्करण और एयरोस्पेस निर्माण जैसे क्षेत्रों में सुरक्षा, उपलब्धता (अपटाइम) और विनियामक अनुपालन को बनाए रखने के लिए विश्वसनीय प्रोफ़ाइल कनेक्शन प्रणालियों पर निर्भरता होती है। इन संदर्भों में आंतरिक फास्टनर्स को लगातार भार, तापीय तनाव और बार-बार किए जाने वाले विघटन-पुनर्संयोजन चक्रों का सामना करने के लिए पेशेवर-स्तरीय स्थापना पद्धति की आवश्यकता होती है।
तापमान के चरम स्थितियाँ, आर्द्रता में परिवर्तन और क्षारक रसायनों के संपर्क में आने से स्लॉट माउंटिंग हार्डवेयर की क्लैंपिंग शक्ति के समय के साथ बने रहने की क्षमता प्रभावित होती है। तापीय चक्रण के कारण फास्टनर्स और माउंटिंग प्रोफाइल्स के बीच अलग-अलग विस्तार होता है, जिससे टॉर्क सेटिंग्स ढीली हो सकती हैं और संधि की एकता को कमजोर करने वाली सूक्ष्म गति उत्पन्न हो सकती है। आर्द्र या क्षारक वातावरण में सामग्री का क्षरण तेजी से होता है, खासकर वहाँ जहाँ स्टेनलेस स्टील और एल्युमीनियम के संयोजन में गैल्वेनिक कॉरोज़न की संभावना होती है। अपनी विशिष्ट पर्यावरणीय स्थितियों के अनुसार उचित फास्टनर सामग्री—जैसे A2-70 स्टेनलेस स्टील या जिंक-प्लेटेड कार्बन स्टील—का चयन करने से आंतरिक फास्टनर्स अपने पूरे संचालन जीवनकाल में विश्वसनीय प्रदर्शन बनाए रखते हैं।
यदि स्थापना के दौरान प्रतिरोध या असामान्य टॉर्क व्यवहार होता है, तो तुरंत रुक जाएँ और आगे बढ़ने से पहले मूल कारण की जाँच करें। प्रोफ़ाइल कनेक्शन प्रणालियों में प्रारंभिक टॉर्क प्रतिरोध के आम कारणों में क्रॉस-थ्रेडिंग, संक्षारण, दूषण या आयामी अमेल शामिल हैं। फ़ास्टनर को पूरी तरह से हटा दें, कनेक्टर और रिसीविंग पॉकेट दोनों को क्षति या विदेशी पदार्थ के लिए निरीक्षित करें, उचित विलायकों के साथ गहराई से साफ़ करें, और ताज़ा फ़ास्टनर हार्डवेयर का उपयोग करके पुनः स्थापना का प्रयास करें। यदि समस्याएँ जारी रहती हैं, तो सुनिश्चित करें कि आपके टॉर्क विनिर्देश फ़ास्टनर ग्रेड, आकार और सामग्री संरचना के अनुरूप हैं, और सही असेंबली प्रोटोकॉल की पुष्टि के लिए मूल डिज़ाइन दस्तावेज़ीकरण या निर्माता के तकनीकी समर्थन से परामर्श करें।

2026/09/23
संरचनात्मक विफलताओं को रोकें। 5 सामान्य त्रुटियों—लंबवतता, टॉर्क और मिसमैच—से बचकर कोण कनेक्टर्स की स्थापना में निपुणता प्राप्त करें। गाइड प्राप्त करें।
2026/09/23
सुनिश्चित करें कि कोण कनेक्टर्स उच्च कंपन को सहन कर सकें। विश्वसनीयता के लिए सामग्री के चयन, जॉइंट डिज़ाइन और असेंबली तकनीकों पर निपुणता प्राप्त करें। गाइड प्राप्त करें।
2026/09/23
कोण कनेक्टर्स के लिए सतह उपचारों की तुलना करें। टिकाऊपन और आरओआई के लिए एनोडाइज़िंग, गैल्वनाइज़िंग और पाउडर कोटिंग का मूल्यांकन करें। गाइड प्राप्त करें।
2026/09/23
90 डिग्री जॉइंट विफलताओं के साथ संघर्ष कर रहे हैं? संरचनात्मक अखंडता, सुरक्षा और दीर्घायु के लिए सिद्ध कोण कनेक्टर असेंबली की सर्वश्रेष्ठ प्रथाओं की खोज करें। अभी पूर्ण गाइड डाउनलोड करें।
2026/09/23
बोल्ट कनेक्टर के आकार को अनुकूलित करें। संयुक्त अस्थिरता को दूर करने के लिए भार विश्लेषण, संक्षारण प्रतिरोध और छिद्र फिट का मूल्यांकन करें। चेकलिस्ट प्राप्त करें।
2026/09/23
कंपन-प्रेरित बोल्ट कनेक्टर के ढीले होने को रोकें। टॉर्क नियंत्रण, तापीय प्रबंधन और लॉकिंग तंत्र पर दक्षता प्राप्त करें। गाइड प्राप्त करें।

