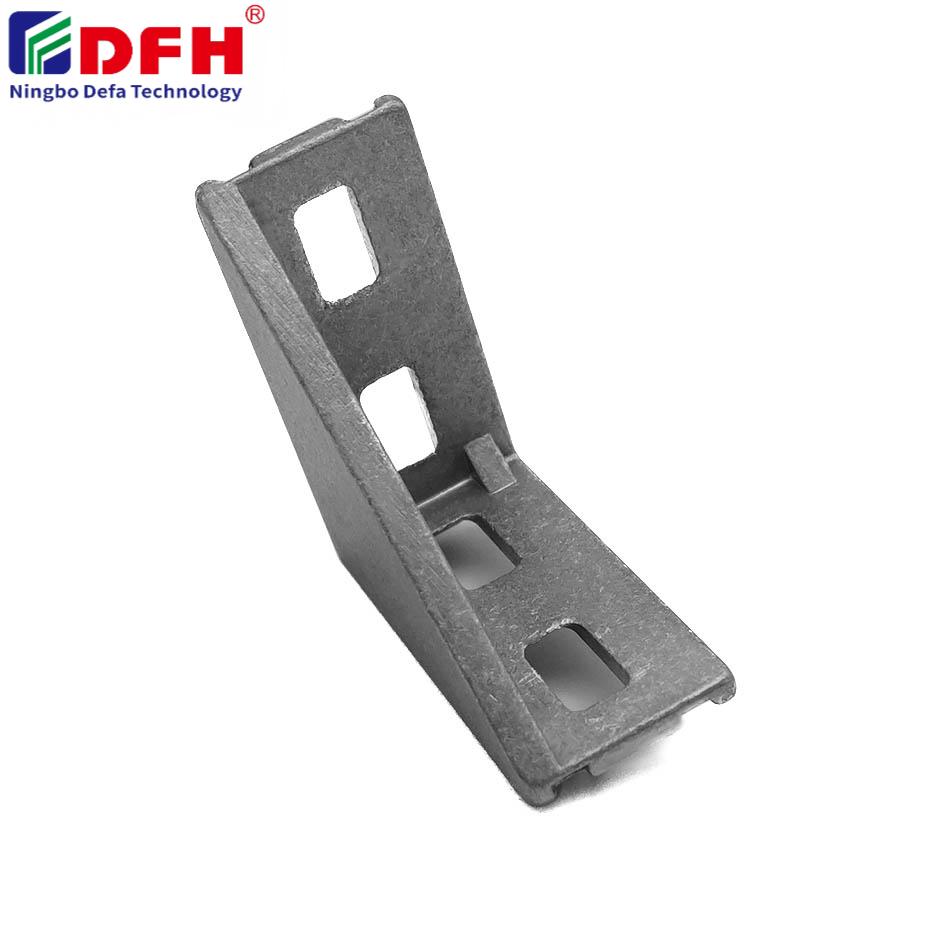
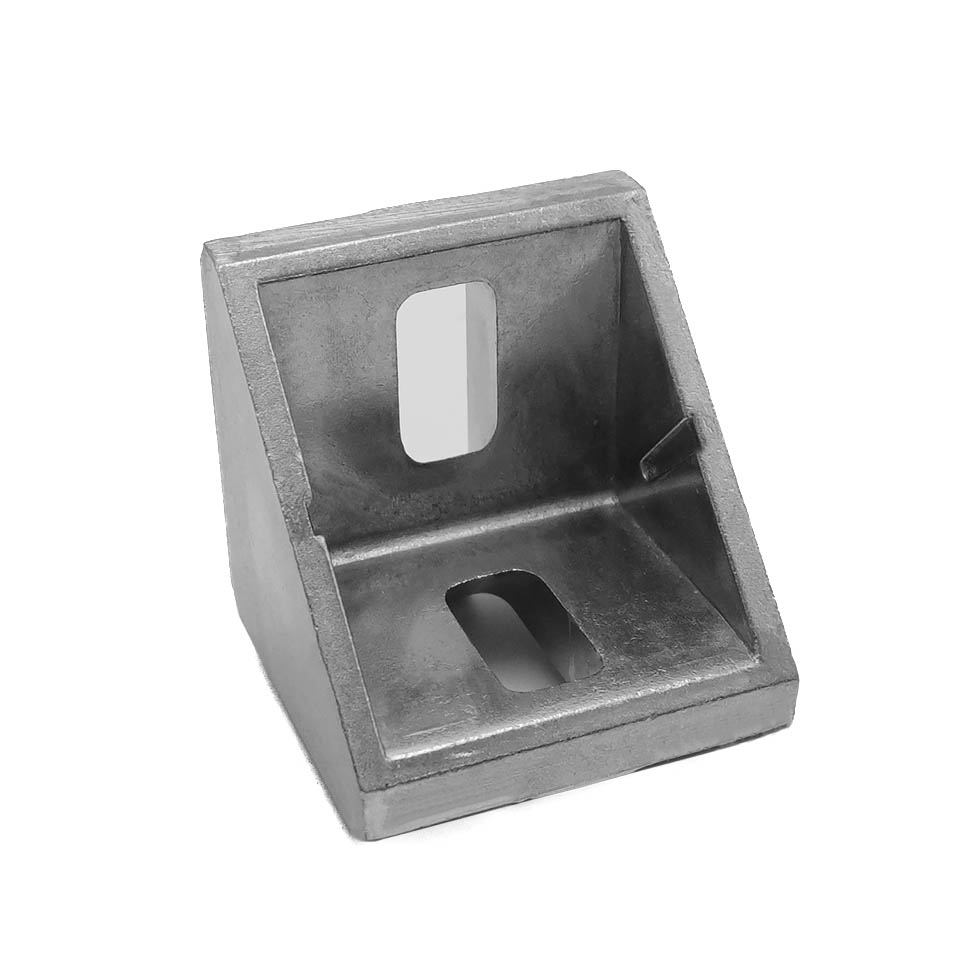
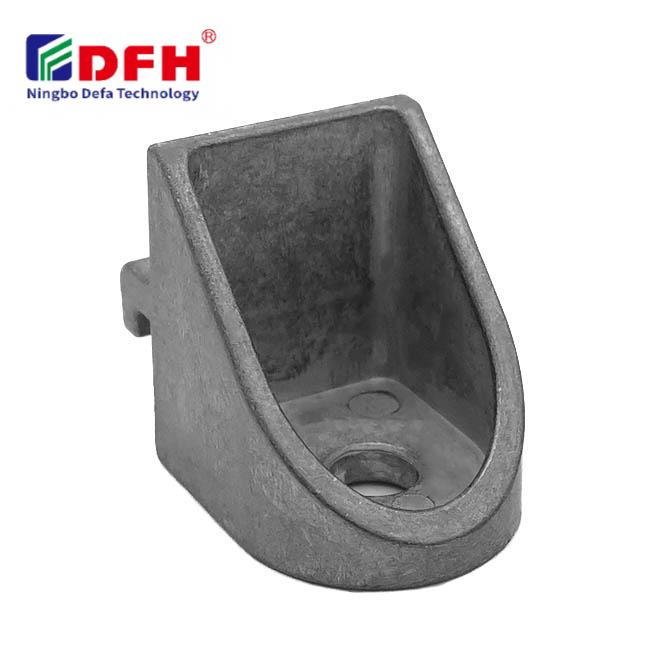
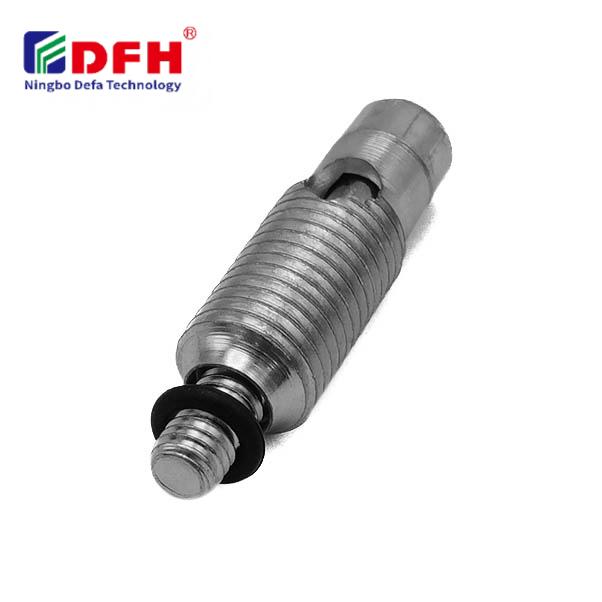
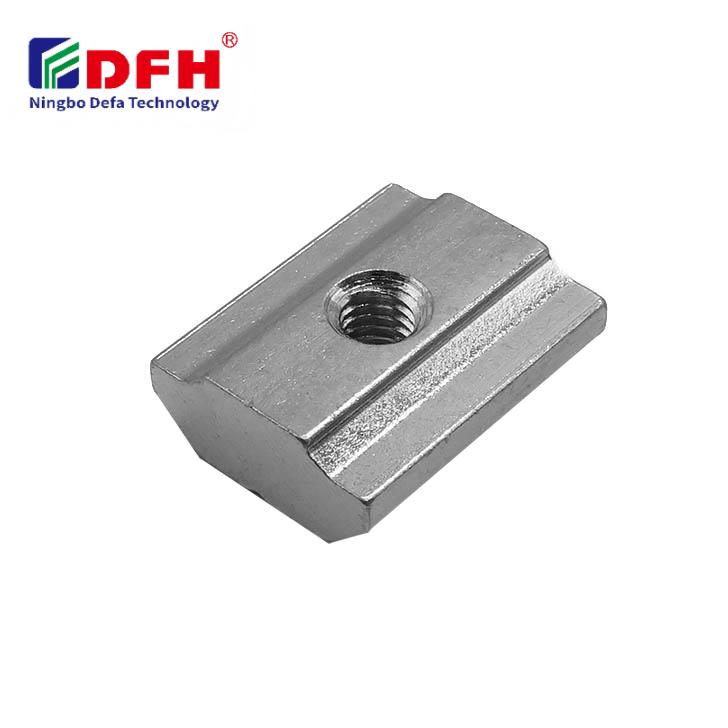
Внутренние соединители — это ключевые компоненты современных систем сборки, особенно в каркасах из алюминиевых профилей и точных промышленных применениях. Эти внутренние крепёжные элементы обеспечивают надёжные модульные соединения, сохраняя при этом конструкционную целостность и позволяя вносить изменения в будущем. Правильная установка внутренних соединителей напрямую влияет на надёжность сборки, срок службы изделия и удобство технического обслуживания. Знание корректной методики установки гарантирует соответствие сборок проектным спецификациям и их оптимальную работу в условиях эксплуатационных нагрузок.
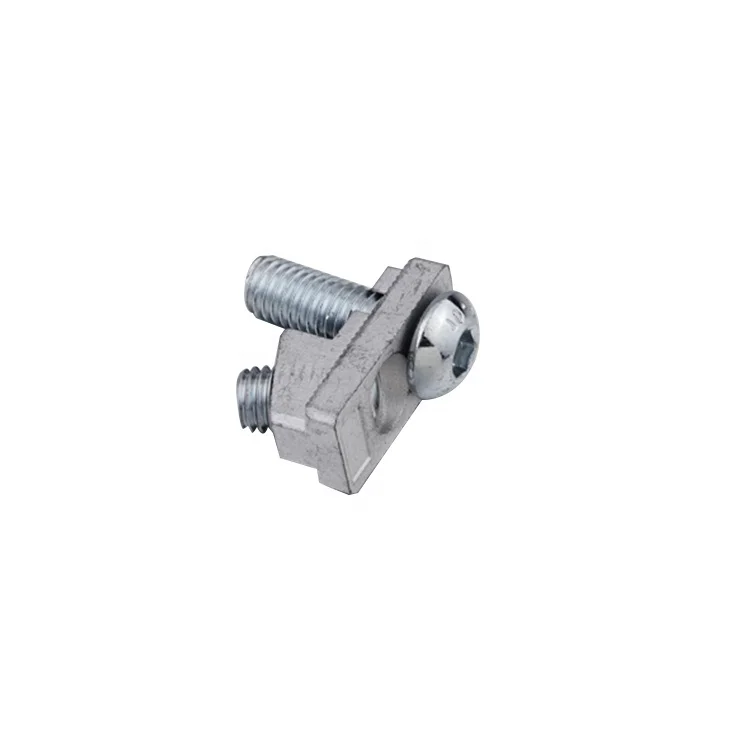
Установка внутренних соединителей требует системной подготовки, точного выбора инструментов и соблюдения механических допусков. Независимо от того, собираете ли вы каркасные конструкции, рабочие станции или специализированное промышленное оборудование, освоение процесса установки снижает количество ошибок, минимизирует необходимость переделок и ускоряет сроки производства. В этом руководстве подробно описаны все ключевые этапы — от проверки материалов до окончательной проверки крутящего момента, что гарантирует достижение профессионального уровня качества и долговечности ваших сборок.
Подготовка и проверка материалов
Оценка готовности компонентов
Перед установкой любого Внутренние соединители , проведите тщательный визуальный и размерный осмотр. Убедитесь, что все внутренние крепёжные элементы не имеют коррозии, деформации или производственных дефектов. Проверьте, соответствуют ли габаритные размеры крепёжных деталей для пазового монтажа вашим техническим требованиям к сборке, а также совпадают ли диаметры отверстий разъёмов с диаметром вала или профиля, которые предполагается соединять. Чистота поверхности имеет решающее значение: удалите всю грязь, пыль и остатки смазочно-охлаждающих технологических жидкостей, поскольку их наличие может ослабить механическую прочность соединения или привести к образованию микрозазоров при сборке.
Настройка инструментов и оборудования
Соберите все необходимые инструменты перед началом сборочных работ. Системы соединения профилей, как правило, требуют точных шестигранных ключей, динамометрических ключей, откалиброванных под параметры ваших крепёжных элементов, а также монтажных приспособлений для выравнивания, обеспечивающих перпендикулярность при введении компонентов. Установите рабочую поверхность на удобную высоту, чтобы сохранять эргономичную позу и предотвратить несоосность, вызванную неудобными углами. Обеспечьте хорошее освещение и порядок в рабочей зоне, чтобы каждый внутренний крепёжный элемент оставался доступным и прослеживаемым на всём протяжении последовательности монтажа. Подготовьте документацию с указанием требуемых значений крутящего момента, глубины ввода, а также любых требований к стопорным шайбам или фиксирующим составам для резьбы, специфичных для вашей конструкции сборки.
Поэтапный процесс установки
Методы позиционирования и выравнивания
Установите крепёжные элементы для слота в профильный канал или приёмный карман с намеренным, контролируемым движением. Выровняйте ось соединителя перпендикулярно монтажной поверхности, чтобы предотвратить заклинивание или нарезание резьбы с перекосом. Во многих современных системах соединения профилей используются конические или направляющие входные поверхности, которые естественным образом центрируют крепёжный элемент при первоначальной установке. Если в вашей сборке предусмотрены предварительно нарезанные резьбовые отверстия или резьбовые вставки, точно совместите отверстие соединителя перед приложением усилия вниз. Используйте направляющие для выравнивания или временные фиксирующие штифты, чтобы сохранить правильную геометрию в момент подготовки к затяжке крепёжного элемента. Этот предварительный этап предотвращает дорогостоящее несоосное расположение, которое в противном случае ухудшит распределение нагрузки и эксплуатационные характеристики конструкции.
Приложение крутящего момента и механизмы фиксации
После правильного позиционирования приложите крутящий момент с помощью калиброванного динамометрического ключа, установленного на значение, указанное производителем. Внутренние крепёжные элементы в системах соединения профилей, как правило, требуют постепенного, ступенчатого приложения крутящего момента, а не резкого воздействия высокой силы. Затягивайте постепенно — поворачивая на четверть или половину оборота — и одновременно отслеживайте изменения сопротивления, которые могут указывать на заклинивание или срыв резьбы. После достижения заданного значения крутящего момента убедитесь, что разъём плотно прилегает к посадочной поверхности без видимых зазоров или перекосов. Некоторые конструкции крепёжных элементов для монтажа в пазы включают дополнительные блокирующие механизмы, такие как нейлоновые вставки, пружинные шайбы или фиксирующие составы для резьбы, предотвращающие ослабление под действием вибрации в ходе эксплуатационных циклов. Применяйте эти дополнительные меры безопасности в соответствии со спецификациями конструкции, обеспечив их совместимость с условиями сборки и предполагаемыми эксплуатационными нагрузками.
Проверка и обеспечение качества
Испытания на нагрузку и функциональная проверка
После завершения сборки подвергните соединённые узлы функциональным испытаниям, соответствующим вашему применению. Приложите измеренные нагрузки в направлениях и с величинами, предусмотренных вашим проектом, и проверьте, сохраняют ли соединения жёсткость и заданные значения крутящего момента. Используйте индикаторные часовые или лазерные инструменты для выравнивания, чтобы убедиться, что соединённые компоненты не сместились и не повернулись во время испытаний. Зарегистрируйте все результаты измерений, зафиксировав любые отклонения от базовых технических требований. Если в вашей сборке используется несколько внутренних крепёжных элементов, распределённых по конструкции, сначала протестируйте репрезентативные образцы соединений, а затем — всю систему целиком, обеспечивая единообразие всех используемых в проекте систем соединения профилей.
Протоколы долгосрочного обслуживания
Составьте график технического обслуживания, включающий периодический повторный осмотр всех внутренних разъёмов, особенно в узлах, подверженных вибрации, термическому циклированию или многократным механическим нагрузкам. Планируйте проверку крутящего момента через регулярные интервалы — как правило, каждые 3–6 месяцев в зависимости от интенсивности эксплуатации — с использованием того же калиброванного динамометрического ключа, который применялся при первоначальной установке. Контролируйте такие факторы окружающей среды, как влажность, перепады температуры или воздействие коррозионно-активных агентов, которые могут ухудшить свойства крепёжных элементов или изменить силу зажима со временем. Ведите подробную документацию по всем мероприятиям технического обслуживания, измерениям крутящего момента и любым корректировкам, внесённым в крепёжные компоненты для монтажа в пазы. Эта документация чрезвычайно полезна при диагностике проблем с производительностью, а также при подтверждении соответствия отраслевым стандартам или требованиям заказчика к качеству.
ЧаВО
Какие типы применений наиболее выигрывают от правильной установки внутренних разъёмов?
Точные операции сборки, включая промышленные рабочие станции, модульные каркасные конструкции, оборудование для автоматизации и несущие структурные системы, получают наибольшую пользу от тщательной установки внутренних соединителей. Отрасли производство, фармацевтическая переработка, пищевая обработка и аэрокосмическое производство — все эти сферы зависят от надёжных систем соединения профилей для обеспечения безопасности, бесперебойной работы и соответствия нормативным требованиям. Внутренние крепёжные элементы в этих условиях должны выдерживать длительные нагрузки, термические напряжения и частые циклы разборки-сборки, что требует применения методов установки профессионального уровня.
Как факторы окружающей среды влияют на эксплуатационные характеристики внутренних соединителей после их установки?
Экстремальные температуры, колебания влажности и воздействие коррозионно-активных химических веществ влияют на способность крепёжных элементов для слот-монтажа сохранять требуемое зажимное усилие с течением времени. Термические циклы вызывают различное тепловое расширение между крепёжными элементами и монтажными профилями, что может привести к ослаблению установленного крутящего момента и возникновению микроперемещений, ухудшающих целостность соединения. Влажные или агрессивные среды ускоряют деградацию материалов, особенно при комбинации нержавеющей стали и алюминия, склонной к гальванической коррозии. Выбор подходящих материалов для крепёжных элементов — например, нержавеющей стали марки A2-70 или углеродистой стали с цинковым покрытием — в соответствии с конкретными условиями эксплуатации гарантирует надёжную работу внутренних крепёжных элементов на протяжении всего срока службы.
Что делать, если внутренний разъём не достигает требуемого крутящего момента при установке?
Если при установке возникает сопротивление или необычное поведение крутящего момента, немедленно остановитесь и выявите корневую причину до продолжения работ. Перекрёстная нарезка резьбы, коррозия, загрязнение или несоответствие размеров обычно вызывают преждевременное сопротивление крутящему моменту в системах соединения профилей. Полностью удалите крепёжный элемент, осмотрите как соединитель, так и гнездо на наличие повреждений или посторонних частиц, тщательно очистите их подходящими растворителями и повторите установку с использованием новых крепёжных деталей. Если проблема сохраняется, убедитесь, что ваши значения крутящего момента соответствуют классу, размеру и составу материала крепёжного элемента, сверившись с первоначальной проектной документацией или обратившись в техническую поддержку производителя для подтверждения правильности процедур сборки.

 EN