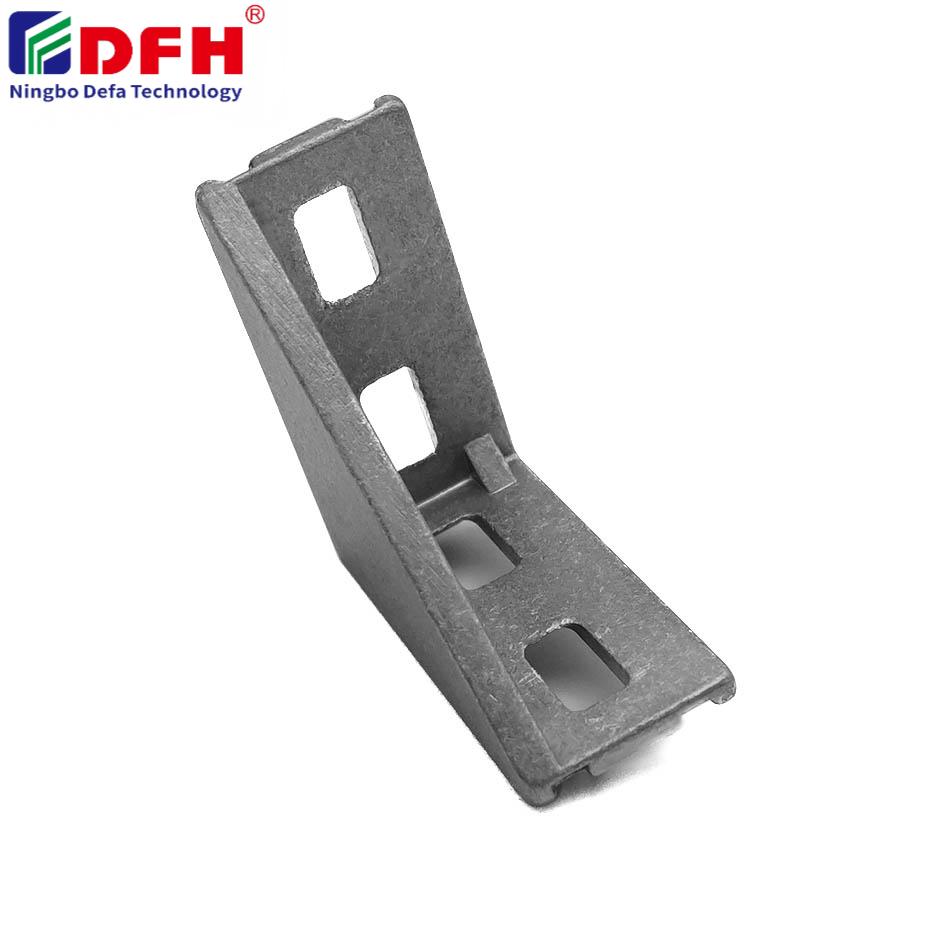
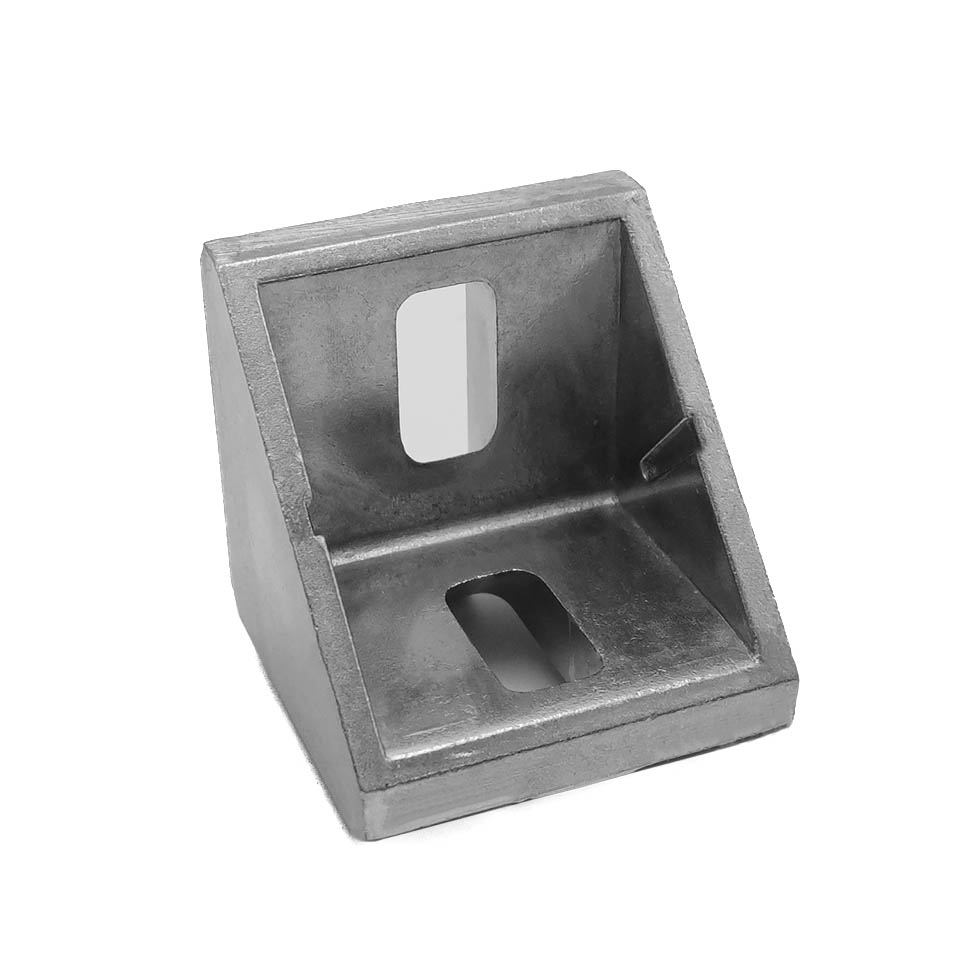
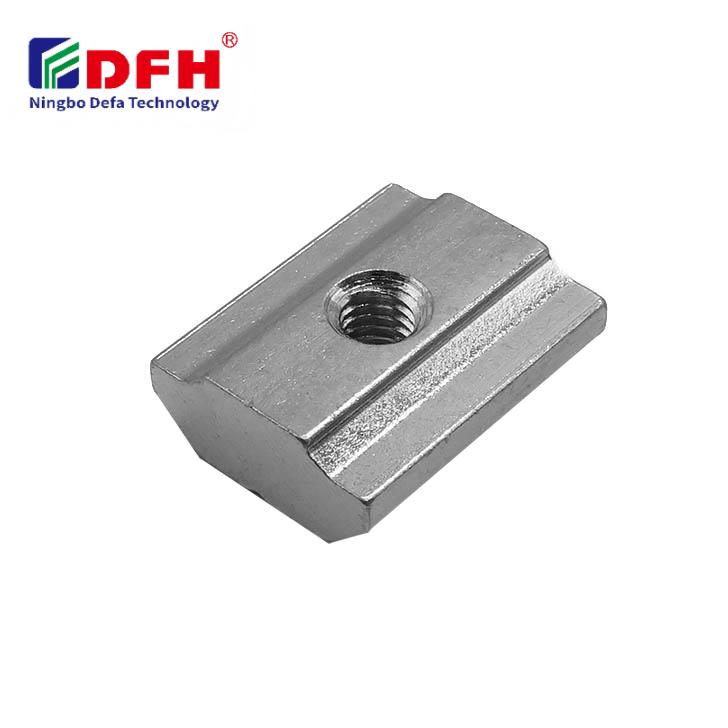
Los conectores internos son componentes esenciales en los sistemas modernos de ensamblaje, especialmente en estructuras de perfiles de aluminio y aplicaciones industriales de precisión. Estos sujetadores internos permiten conexiones seguras y modulares, manteniendo la integridad estructural y facilitando ajustes futuros. Una instalación correcta de los conectores internos afecta directamente la fiabilidad del ensamblaje, la vida útil del producto y la accesibilidad para mantenimiento. Comprender la metodología adecuada de instalación garantiza que sus ensamblajes cumplan con las especificaciones de diseño y funcionen de forma óptima bajo cargas operativas.
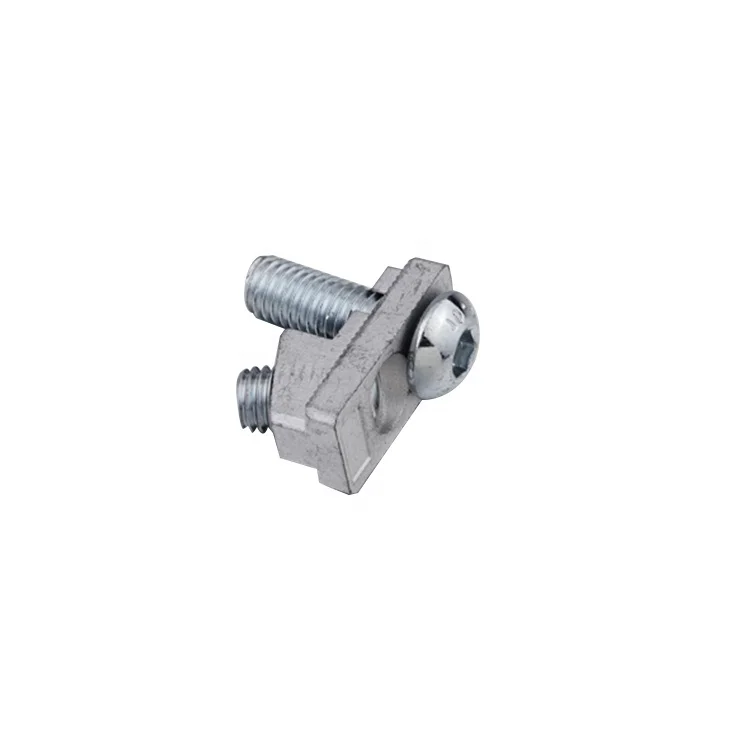
Instalar los conectores internos requiere una preparación sistemática, una selección precisa de herramientas y el cumplimiento de las tolerancias mecánicas. Ya sea que esté ensamblando estructuras de marco, puestos de trabajo o equipos industriales especializados, dominar el proceso de instalación reduce los errores, minimiza el retrabajo y acelera los plazos de producción. Esta guía explica detalladamente cada paso crítico, desde la inspección de materiales hasta la verificación final del par de apriete, garantizando que sus ensamblajes alcancen una calidad y durabilidad de grado profesional.
Preparación e inspección de materiales
Evaluación de la disposición de los componentes
Antes de instalar cualquier Conectores internos , realice una inspección visual y dimensional exhaustiva. Verifique que todos los sujetadores internos estén libres de corrosión, deformación o defectos de fabricación. Asegúrese de que las dimensiones del hardware de montaje en ranura coincidan con sus especificaciones de ensamblaje y de que los diámetros de los orificios de los conectores se alineen con los ejes o secciones de perfil que pretende unir. La limpieza superficial es fundamental; elimine cualquier suciedad, polvo o aceites residuales de mecanizado que puedan comprometer la resistencia mecánica de la conexión o generar microespacios durante el ensamblaje.
Configuración de herramientas y equipos
Reúna todas las herramientas necesarias antes de comenzar el trabajo de ensamblaje. Los sistemas de conexión de perfiles suelen requerir llaves hexagonales de precisión, llaves dinamométricas calibradas según las especificaciones de sus fijaciones y plantillas de alineación que garanticen la perpendicularidad durante la inserción. Coloque su superficie de trabajo a una altura cómoda para mantener una postura ergonómica y evitar desalineaciones causadas por ángulos incómodos. Asegúrese de que su área de trabajo esté bien iluminada y organizada, de modo que cada componente interno de fijación permanezca accesible y rastreable durante toda la secuencia de instalación. Prepare documentación que incluya las especificaciones de par de apriete, las profundidades de inserción y cualquier requisito específico de arandelas de bloqueo o selladores de rosca según su diseño de ensamblaje.
Proceso de instalación paso a paso
Técnicas de posicionamiento y alineación
Inserte el hardware de montaje para la ranura en el canal del perfil o en el bolsillo receptor con un movimiento deliberado y controlado. Alinee el eje del conector perpendicularmente a la superficie de montaje para evitar atascos o roscado cruzado. Muchos sistemas modernos de conexión de perfiles emplean superficies de entrada cónicas o guiadas que centran naturalmente el sujetador durante la inserción inicial. Si su ensamblaje incluye agujeros previamente roscados o insertos roscados, alinee con precisión el orificio del conector antes de aplicar presión hacia abajo. Utilice guías de alineación o pasadores de posicionamiento temporales para mantener la geometría correcta mientras se prepara para apretar el sujetador. Este paso preliminar evita desalineaciones costosas que, de lo contrario, comprometerían la distribución de cargas y el rendimiento estructural.
Aplicación del par de apriete y mecanismos de fijación
Una vez posicionado correctamente, aplique el par de apriete utilizando una llave dinamométrica calibrada ajustada al valor especificado por el fabricante. Los elementos de fijación internos en los sistemas de conexión de perfiles suelen requerir la aplicación gradual y progresiva del par de apriete, en lugar de un acoplamiento brusco con alta fuerza. Apriete en pequeños incrementos —giros de un cuarto o medio giro— mientras observa los cambios de resistencia que podrían indicar atascamiento o roscado cruzado. Tras alcanzar el par de apriete objetivo, verifique que el conector quede completamente asentado contra su superficie de apoyo, sin grietas visibles ni desalineación. Algunos diseños de hardware para montaje en ranura incorporan mecanismos de bloqueo secundarios, como insertos de nailon, arandelas elásticas o compuestos de fijación roscada, que evitan el aflojamiento inducido por vibraciones durante los ciclos operativos. Aplique estas medidas adicionales de seguridad según las especificaciones de diseño, asegurándose de que sean compatibles con su entorno de ensamblaje y con las condiciones de servicio previstas.
Verificación y Control de Calidad
Pruebas de carga y validación funcional
Tras completar el ensamblaje, someta las uniones conectadas a pruebas de validación funcional adecuadas para su aplicación. Aplique cargas medidas en las direcciones y magnitudes previstas por su diseño, observando si las uniones permanecen rígidas y mantienen sus ajustes de par. Utilice indicadores de carátula o herramientas láser de alineación para confirmar que los componentes conectados no se han desplazado ni rotado durante las pruebas. Documente todos los resultados de las mediciones, anotando cualquier desviación respecto a las especificaciones de referencia. Si su ensamblaje incluye múltiples sujetadores internos distribuidos a lo largo de una estructura, primero pruebe muestras representativas de uniones antes de validar todo el sistema, garantizando la coherencia en todos los sistemas de conexión de perfiles utilizados en el diseño.
Protocolos de mantenimiento a largo plazo
Establecer un programa de mantenimiento que incluya inspecciones periódicas de todos los conectores internos, especialmente en ensamblajes sometidos a vibración, ciclos térmicos o esfuerzo mecánico repetido. Programar verificaciones de torque a intervalos regulares —normalmente cada 3 a 6 meses, según la intensidad operativa— utilizando la misma llave dinamométrica calibrada empleada durante la instalación inicial. Supervisar factores ambientales como la humedad, las fluctuaciones de temperatura o la exposición corrosiva, que podrían degradar los materiales de los sujetadores o alterar la fuerza de sujeción con el tiempo. Conservar registros detallados de todas las actividades de mantenimiento, mediciones de torque y cualquier ajuste realizado en los componentes de montaje tipo ranura. Esta documentación resulta inestimable para diagnosticar problemas de rendimiento y verificar el cumplimiento de las normas industriales o los requisitos de calidad del cliente.
Preguntas frecuentes
¿Qué tipos de aplicaciones se benefician más de una instalación adecuada de los conectores internos?
Las aplicaciones de ensamblaje de precisión, incluidas las estaciones de trabajo industriales, las estructuras modulares de bastidor, los equipos de automatización y los sistemas estructurales portantes obtienen el mayor beneficio de una instalación meticulosa de los conectores internos. Industrias la fabricación, el procesamiento farmacéutico, la manipulación de alimentos y la fabricación aeroespacial dependen todas de sistemas fiables de conexión de perfiles para mantener la seguridad, la disponibilidad operativa y el cumplimiento normativo. Los sujetadores internos en estos contextos deben resistir cargas sostenidas, tensiones térmicas y ciclos frecuentes de desmontaje y remontaje, lo que exige una metodología profesional de instalación.
¿Cómo afectan los factores ambientales al rendimiento de los conectores internos tras su instalación?
Las temperaturas extremas, las variaciones de humedad y la exposición a productos químicos corrosivos influyen todos en qué tan bien mantiene su fuerza de sujeción el hardware de montaje en ranura con el paso del tiempo. Los ciclos térmicos provocan una expansión diferencial entre los elementos de fijación y los perfiles de montaje, lo que puede aflojar los ajustes de par y generar micro-movimientos que deterioran la integridad de la unión. Los entornos húmedos o corrosivos aceleran la degradación de los materiales, especialmente en combinaciones de acero inoxidable y aluminio, que son propensas a la corrosión galvánica. La selección de materiales adecuados para los elementos de fijación —por ejemplo, acero inoxidable A2-70 o acero al carbono con recubrimiento de cinc— según las condiciones ambientales específicas garantiza que los elementos de fijación internos mantengan un rendimiento fiable durante toda su vida útil operativa.
¿Qué debo hacer si un conector interno no logra alcanzar el par adecuado durante la instalación?
Si aparece resistencia o un comportamiento de par inusual durante la instalación, deténgase inmediatamente e investigue la causa raíz antes de continuar. Por lo general, el par de apriete prematuro en los sistemas de conexión de perfiles se debe a roscado cruzado, corrosión, contaminación o falta de coincidencia dimensional. Retire completamente el elemento de fijación, inspeccione tanto el conector como el alojamiento receptor en busca de daños o material extraño, limpie minuciosamente con disolventes adecuados y vuelva a intentar la instalación utilizando elementos de fijación nuevos. Si los problemas persisten, verifique que sus especificaciones de par coincidan con la clase, el tamaño y la composición del material del elemento de fijación, consultando la documentación original de diseño o el soporte técnico del fabricante para confirmar los protocolos correctos de ensamblaje.

 EN