 EN
Cos'è un profilo in alluminio e come funziona?
2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/10
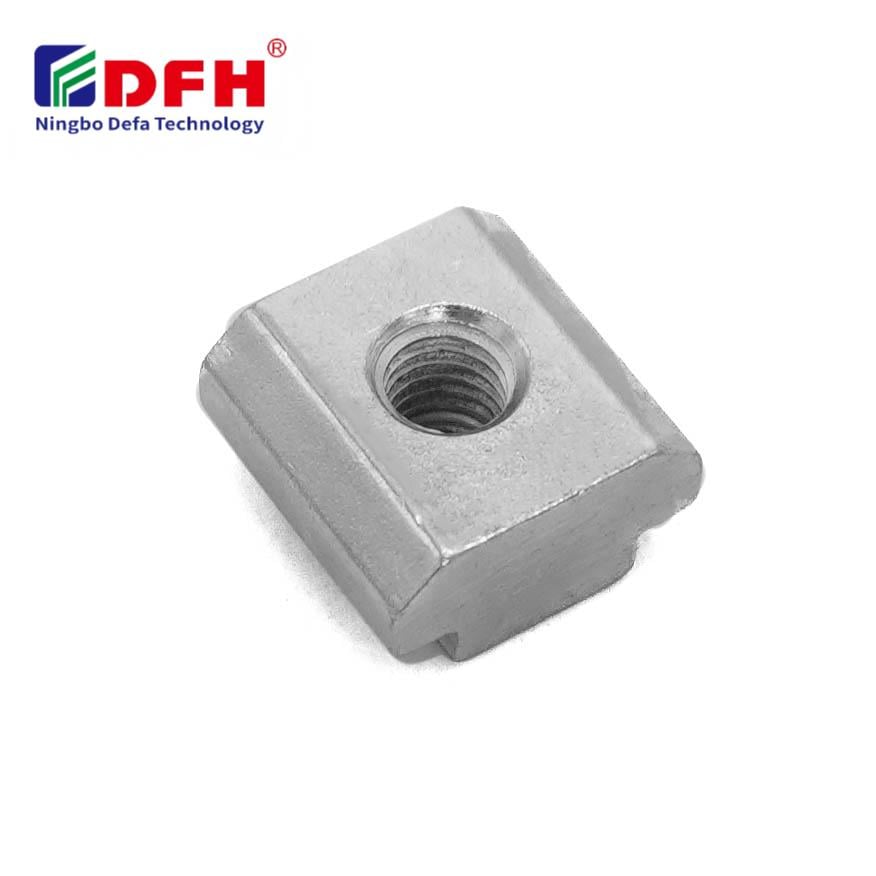
AVite a T è un componente critico di fissaggio utilizzato nei sistemi di profili in alluminio, nelle macchine CNC, nei tavoli di assemblaggio e nelle postazioni di lavoro modulari. Questi inserti filettati scorrono all’interno delle scanalature a T e bloccano i bulloni in posizione, consentendo una rapida riconfigurazione senza dover eseguire nuovi fori. Una corretta manutenzione dei dadi a T influisce direttamente sull'affidabilità delle attrezzature, sulla sicurezza operativa e sulla longevità delle infrastrutture industriali. Senza cure costanti, i dadi a T possono corrodere, incepparsi, accumulare detriti o perdere la capacità di tenuta, causando fermi macchina costosi e potenziali rischi per la sicurezza.

La manutenzione degli insiemi di dadi a T richiede un approccio sistematico che comprende ispezioni regolari, pulizia preventiva, gestione della lubrificazione e sostituzione tempestiva dei componenti usurati. Gli operatori delle attrezzature e i team di manutenzione devono comprendere come fattori ambientali, intensità d'uso e compatibilità dei materiali influenzino nel tempo le prestazioni dei dadi a T. Questa guida illustra strategie pratiche di manutenzione, risoluzione dei problemi più comuni e migliori pratiche per prolungare la vita utile degli investimenti in hardware di fissaggio negli ambienti di produzione, assemblaggio e lavorazione.
L’ispezione visiva regolare è la base di una manutenzione efficace dei dadi a T. Ogni 1–3 mesi, in base all’intensità operativa, esaminare ciascun inserto filettato per rilevare segni di corrosione, macchie di ruggine o accumulo di detriti. I canali a T e le aree circostanti attraggono polvere, particelle metalliche, residui di refrigerante e contaminanti ambientali che possono compromettere le prestazioni degli elementi di fissaggio. Utilizzare una spazzola morbida o aria compressa per rimuovere i detriti dalla superficie del dado a T e dall’intero solco a T, assicurandosi che nessuna particella rimanga intrappolata intorno alla filettatura o al meccanismo di bloccaggio.
Prestare particolare attenzione alla parte inferiore e alla filettatura interna di ogni dado a T-slot, dove l’umidità e le impurità si accumulano con maggiore frequenza. Se si osservano discromie, corrosione a crateri o depositi bianchi di corrosione, ciò indica esposizione all’umidità o attacco chimico. Pulire delicatamente queste zone con un panno senza pelucchi inumidito con il solvente appropriato. Per la corrosione persistente sulle viti di fissaggio, utilizzare una spazzola a setole morbide in filo metallico o in nylon — mai lana d’acciaio, che potrebbe graffiare la superficie del dado e creare nuovi punti di innesco per la corrosione.
Una lubrificazione adeguata dei dadi a T e dei componenti con filettatura interna previene il grippaggio e riduce l’attrito durante le operazioni di serraggio e allentamento dei bulloni. Applicare ogni trimestre, o dopo esposizione all’umidità, un leggero olio per macchine o un lubrificante a base di silicone sulle filettature esterne e sulle superfici di scorrimento di ciascun dado per scanalatura a T. Utilizzare un applicatore di precisione per garantire che il lubrificante raggiunga le aree di contatto critiche, evitando applicazioni eccessive che potrebbero attrarre sporco e causare accumuli appiccicosi. Evitare grassi pesanti che intrappolino particelle; preferire invece lubrificanti formulati specificamente per applicazioni su componenti di fissaggio di precisione.
Per le attrezzature che operano in ambienti ad alta temperatura o elevata umidità, si consiglia di applicare un composto anti-incastramento a base di litio sui filetti dei dadi a T prima del montaggio. Questo ulteriore strato protettivo riduce il rischio di grippaggio e di incastramento permanente, in particolare quando i bulloni devono essere rimossi frequentemente per la riconfigurazione o per l’accesso alla manutenzione. Verificare sempre la compatibilità del lubrificante con il materiale del dado a T: i dadi a T in profilo di alluminio potrebbero richiedere lubrificanti diversi rispetto ai componenti di fissaggio in acciaio, al fine di prevenire la corrosione galvanica o il degrado superficiale.
I dadi a T presentano schemi di usura prevedibili che segnalano la necessità di sostituzione o di intervento correttivo. Se i bulloni non si stringono più in modo sicuro o si allentano ripetutamente a causa delle vibrazioni, molto probabilmente la filettatura interna dell’inserto filettato si è usurata o ha perso completamente il suo profilo. Lo scivolamento, il rumore di tintinnio o una pressione di serraggio non costante durante il normale funzionamento indicano che la forza di serraggio del dado a T è diminuita al di sotto dei livelli accettabili. Questi guasti funzionali generano problemi a catena: attrezzature fuori allineamento, precisione compromessa, vibrazioni strumentali (chatter) e potenziali incidenti sulla sicurezza.
Monitorare lo sforzo necessario per serrare e allentare i bulloni nei canali a T. Un aumento della resistenza o sensazioni di attrito indicano danni interni, accumulo di corrosione o deformazione del materiale nelle parti di fissaggio. Quando compaiono questi sintomi, isolare il dado a T interessato e pulire con cura la filettatura interna oppure sostituire immediatamente il componente. Ignorare questi segnali di allerta comporta il rischio di guasto improvviso durante operazioni critiche e può danneggiare macchinari costosi o pezzi in lavorazione che dipendono dal sistema a canali a T per la stabilità.
La ruggine superficiale e l’ossidazione sui dadi a T accelerano il deterioramento funzionale se non trattate tempestivamente. La ruggine leggera, in fase iniziale, può spesso essere rimossa mediante una leggera lucidatura abrasiva con lana d’acciaio, seguita da una accurata sgrassatura e lubrificazione. Tuttavia, le fossette profonde o lo scrostamento indicano che il materiale del dado a T ha subito un attacco chimico significativo, compromettendo potenzialmente la sua integrità strutturale. Una volta che la corrosione penetra al di sotto della superficie, la sostituzione diventa l’unica soluzione affidabile per ripristinare le prestazioni dell’attrezzatura e prevenire la contaminazione dell’insieme di fissaggio.
Per le attrezzature esposte all’acqua salata, a sostanze chimiche o ad atmosfere corrosive, passare a dadi a T in acciaio inossidabile o rivestiti con epossidico, certificati per ambienti severi. I normali componenti di fissaggio zincati si deteriorano rapidamente in condizioni aggressive, causando cicli di manutenzione frequenti e guasti prematuri dei componenti. Investire in opzioni di inserti filettati resistenti alla corrosione riduce il carico di manutenzione a lungo termine e prolunga l’intervallo tra i cicli di sostituzione in contesti industriali impegnativi.
Sviluppare un programma di manutenzione preventiva che documenti le date di ispezione, i cicli di pulizia, le applicazioni di lubrificazione e eventuali difetti osservati per ogni sistema di dadi a T o scanalature a T presente nella vostra struttura. I posti di lavoro ad alto utilizzo, con regolazioni frequenti dei bulloni, potrebbero richiedere interventi trimestrali, mentre le apparecchiature sottoposte a carichi leggeri possono essere gestite con cicli di manutenzione annuali. La registrazione di queste informazioni consente al vostro team di manutenzione di identificare schemi ricorrenti: ad esempio, determinati dadi a T che presentano guasti prematuri, specifiche condizioni ambientali che accelerano la corrosione o debolezze progettuali riscontrabili in particolari lotti di hardware di fissaggio.
Implementare un semplice sistema di codifica visiva—punti colorati o marcature—per indicare l’ultima volta in cui ciascun inserto filettato è stato sottoposto a manutenzione. Ciò evita dimenticanze accidentali e garantisce cure coerenti su ampi portafogli di attrezzature. Conservare i dadi a T di ricambio in un ambiente controllato, protetto dall’umidità e dagli estremi di temperatura, mantenendo una scorta delle misure e dei materiali più comuni per consentire sostituzioni rapide non appena venga rilevato un degrado funzionale.
Piuttosto che attendere il completo guasto di un dado a T, adottare una politica proattiva di sostituzione basata sull’età, sulla storia d’uso e sull’esposizione ambientale. I dadi a T-slot con più di cinque anni di servizio continuo, in particolare in applicazioni gravose o in ambienti umidi, devono essere sostituiti preventivamente durante le fermate programmate. Questo approccio elimina le finestre di manutenzione d’emergenza, riduce i costi associati alle fermate non pianificate delle attrezzature e garantisce prestazioni costanti di serraggio su tutta l’infrastruttura meccanica. Il costo modesto dei dadi a T di ricambio è trascurabile rispetto al tempo produttivo perso o agli incidenti di sicurezza causati dal guasto dei componenti di fissaggio.
Ispezionare i dadi a T ogni 1–3 mesi, a seconda dell’intensità operativa e delle condizioni ambientali. I posti di lavoro ad alto utilizzo con frequenti ri-configurazioni devono essere controllati mensilmente, mentre i sistemi con carico leggero possono seguire un programma trimestrale. Le attrezzature esposte a umidità, polvere o ambienti chimici richiedono controlli più frequenti rispetto a quelli installati in ambienti puliti e climatizzati. Creare un registro di manutenzione per documentare le date di ispezione e le condizioni osservate, assicurando che nessun dado a T venga accidentalmente trascurato durante i periodi operativi più intensi.
Oli leggeri per macchine o lubrificanti a base di silicone sono ideali per la manutenzione dei dadi T, da applicare ogni tre mesi o dopo esposizione all’umidità. Per applicazioni ad alta vibrazione o ad alte temperature, un composto anti-seize a base di litio offre una protezione superiore contro il grippaggio e il bloccaggio permanente degli elementi di fissaggio. Verificare sempre la compatibilità del lubrificante con il materiale del dado T: i dadi per profili in alluminio potrebbero richiedere prodotti diversi rispetto ai componenti in acciaio, per prevenire fenomeni di corrosione galvanica o degrado superficiale.
Sostituire immediatamente un dado a T-slot se le viti non tengono più saldamente, se la filettatura interna è visibilmente usurata o se sono presenti fossette profonde causate dalla corrosione. La ruggine superficiale leggera può talvolta essere rimossa e trattata, ma non appena si evidenzia un danno strutturale, la sostituzione rappresenta l’unica soluzione affidabile. I dadi a T-slot che hanno raggiunto circa cinque anni di servizio continuo devono essere sostituiti in via preventiva durante la manutenzione programmata, per evitare guasti imprevisti e garantire prestazioni costanti delle attrezzature nell’ambito delle operazioni industriali.

2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/30
Forniture di profili in alluminio per progetti edilizi. Scopri i benefici strutturali, per rivestimenti e infissi al fine di massimizzare il ritorno sull’investimento (ROI). Scarica la guida.

2026/09/30
Tecniche per selezionare le dimensioni ottimali dei profili in alluminio. Valuta carico, spazio disponibile, lega, ambiente e fattori economici per prevenire deformazioni. Scarica la guida.

2026/09/30
Problemi con fissaggi difettosi o necessità di ritocchi? Impara a determinare le dimensioni corrette delle viti in base a diametro, passo, materiale e carico applicato, oltre agli standard settoriali. Ottimizza affidabilità e conformità già da ora.

2026/09/30
Forniture di profili in alluminio per ingegneria industriale. Scopri il rapporto resistenza-peso, la resistenza alla corrosione e risparmi fino al 30%. Scarica la guida.

2026/09/30
Sistemi di profili in alluminio resistenti al calore. Padroneggia la scienza della dilatazione termica e le strategie di gestione delle sollecitazioni per costruzioni industriali. Scarica la guida.

