 EN
Czym są profile aluminiowe i jak działają?
2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/10
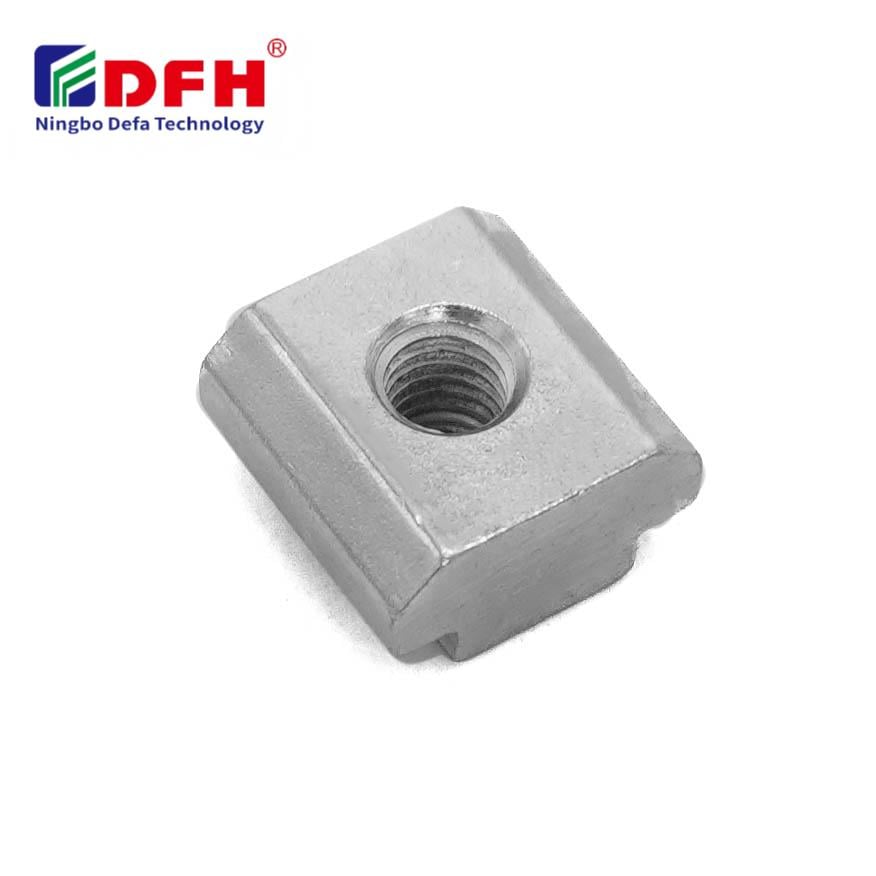
AMatka T-kształtna jest kluczowym elementem mocującym stosowanym w systemach profili aluminiowych, maszynach CNC, stołach montażowych oraz modułowych stanowiskach roboczych. Te wkładki gwintowane wsuwane są do rowków typu T i zapewniają stałe utrzymywanie śrub, umożliwiając szybką rekonfigurację bez konieczności wiercenia nowych otworów. Prawidłowa konserwacja nakrętek T ma bezpośredni wpływ na niezawodność sprzętu, bezpieczeństwo eksploatacji oraz trwałość infrastruktury przemysłowej. Brak regularnej konserwacji może prowadzić do korozji, zaklinowania, nagromadzenia zanieczyszczeń lub utraty siły chwytu nakrętek T, co skutkuje kosztownymi przestojami i potencjalnymi zagrożeniami bezpieczeństwa.

Konserwacja zespołów nakrętek T wymaga systematycznego podejścia obejmującego regularne inspekcje, zapobiegawcze czyszczenie, zarządzanie smarowaniem oraz terminową wymianę zużytych komponentów. Obsługa sprzętu i zespoły konserwacyjne muszą rozumieć, w jaki sposób czynniki środowiskowe, intensywność użytkowania oraz zgodność materiałów wpływają na wydajność nakrętek T w czasie. Niniejszy przewodnik omawia praktyczne strategie konserwacji, rozwiązywanie typowych problemów oraz najlepsze praktyki pozwalające przedłużyć okres eksploatacji inwestycji w sprzęt do łączenia w środowiskach produkcyjnych, montażowych oraz warsztatowych.
Regularna inspekcja wizualna stanowi podstawę skutecznej konserwacji nakrętek T. Co 1–3 miesiące, w zależności od intensywności eksploatacji, należy sprawdzać każdą gwintowaną wkładkę pod kątem korozji, śladów rdzy lub nagromadzenia zanieczyszczeń. Kanały T-slot oraz otaczające je obszary gromadzą kurz, cząstki metalu, pozostałości chłodziwa oraz zanieczyszczenia środowiskowe, które mogą zakłócać działanie elementów mocujących. Do usuwania zanieczyszczeń z powierzchni nakrętki T oraz całego żłobka T-slot należy użyć miękkiej szczotki lub sprężonego powietrza, zapewniając, że żadne cząstki nie pozostają uwięzione wokół gwintu lub mechanizmu blokującego.
Zwracaj szczególną uwagę na dolną stronę i wewnętrzne gwinty każdej nakrętki T-slot, ponieważ wilgoć i brud gromadzą się tam najczęściej. Jeśli zauważysz przebarwienia, ubytki lub białe osady korozji, oznacza to narażenie na wilgoć lub działanie chemiczne. Delikatnie czyść te obszary ściereczką bezwłóknistą zwilżoną odpowiednim rozpuszczalnikiem. W przypadku uporczywej korozji na elementach mocujących użyj miękkiej szczotki drucianej lub szczotki nylonowej — nigdy nie stosuj stalowej waty, która może zadrapać powierzchnię nakrętki i stworzyć nowe punkty inicjacji korozji.
Poprawne smarowanie elementów nakrętek T i wkładek gwintowanych zapobiega ich zaklinowaniu oraz zmniejsza tarcie podczas dokręcania i odkręcania śrub. Nanosz smar na zewnętrzne gwinty i powierzchnie ślizgowe każdej nakrętki T-slot co kwartał lub po narażeniu na wilgoć, stosuj lekkie olej maszynowy lub smar oparty na silikonie. Używaj precyzyjnego dozownika, aby zagwarantować, że smar dotrze do kluczowych obszarów styku, bez nadmiernego nanoszenia, które może przyciągać brud i powodować kleistą warstwę osadu. Unikaj ciężkich smarów, które zatrzymują cząstki; zamiast tego wybieraj smary przeznaczone specjalnie do precyzyjnych elementów mocujących.
Dla urządzeń działających w środowiskach o wysokiej temperaturze lub wilgotności rozważ zastosowanie litowej mazi antyzaciekowej na gwincie nakrętek T przed montażem. Dodatkowa warstwa ochrony zmniejsza ryzyko zatarcia i trwałego zaklinowania, szczególnie w przypadku śrub, które należy często dokręcać i odkręcać w celu ponownej konfiguracji lub zapewnienia dostępu do konserwacji. Zawsze sprawdzaj zgodność smaru z materiałem nakrętek T — nakrętki T z profili aluminiowych mogą wymagać innych środków smarnych niż stalowe elementy mocujące, aby zapobiec korozji galwanicznej lub degradacji powierzchni.
Gwintowane nakrętki T wykazują przewidywalne wzorce zużycia, które sygnalizują konieczność ich wymiany lub podjęcia działań korygujących. Jeśli śruby nie dają się już bezpiecznie dokręcić lub powtarzająco luzują się pod wpływem wibracji, wewnętrzna gwintowana część wkładki gwintowej prawdopodobnie uległa zatarciu lub całkowitemu zużyciu. Poślizg, dzwonienie lub niestabilne siły docisku w trakcie normalnej pracy oznaczają, że siła skręcająca nakrętki T spadła poniżej dopuszczalnego poziomu. Takie awarie funkcyjne powodują problemy łańcuchowe — np. niewłaściwe pozycjonowanie urządzeń, utratę precyzji, drgania narzędzi oraz potencjalne incydenty bezpieczeństwa.
Monitoruj wysiłek wymagany do dokręcania i odkręcania śrub w kanałach T-slot. Zwiększająca się opórność lub uczucie tarcia wskazują na uszkodzenie wewnętrzne, gromadzenie się korozji lub odkształcenie materiału w elementach mocujących. Gdy wystąpią te objawy, wyizoluj dotkniętą nakrętkę T i starannie oczyść gwint wewnętrzny lub natychmiast wymień ten element. Ignorowanie tych sygnałów ostrzegawczych może spowodować nagły awaryjny brak funkcjonalności podczas kluczowych operacji oraz uszkodzić drogą maszynę lub obrabiane elementy, które zależą od systemu T-slot dla stabilności.
Zardzewienie i utlenianie nakrętek typu T-slot przyspieszają degradację funkcjonalną, jeśli pozostaną bez leczenia. Lekkie zardzewienie na wczesnym etapie można często usunąć delikatnym szlifowaniem ścierniwa stalowego (np. gąbki stalowej), po czym należy dokładnie odoleić i nasmarować element. Jednak głębokie wgniecenia lub łuszczenie się wskazują na znaczne uszkodzenie materiału nakrętki typu T w wyniku ataku chemicznego, co może zagrozić jej wytrzymałością strukturalną. Gdy korozja przenika poniżej powierzchni, jedynym wiarygodnym rozwiązaniem przywrócenia pełnej sprawności urządzenia oraz zapobieżenia zanieczyszczeniu zespołu mocującego jest wymiana nakrętki.
W przypadku wyposażenia narażonego na działanie wody morskiej, chemikaliów lub atmosfery korozyjnej należy zastosować nakrętki T wykonane ze stali nierdzewnej lub powlekane epoksydowo, przeznaczone do ekstremalnych warunków środowiskowych. Standardowe elementy mocujące cynkowane ulegają szybkiemu zużyciu w agresywnych warunkach, co prowadzi do częstych cykli konserwacji oraz przedwczesnego uszkodzenia komponentów. Inwestycja w odporność na korozję w zakresie gwintowanych wkładek redukuje długoterminowy nakład pracy konserwacyjnej i wydłuża odstępy między cyklami wymiany w trudnych warunkach przemysłowych.
Opracuj harmonogram konserwacji zapobiegawczej, który dokumentuje daty inspekcji, cykle czyszczenia, zastosowania smaru oraz wszelkie zaobserwowane wady dla każdego systemu nakrętek T lub rowków T w Twojej placówce. Stanowiska robocze o dużym obciążeniu, na których często dokonywane są regulacje śrub, mogą wymagać konserwacji co kwartał, podczas gdy sprzęt o niewielkim obciążeniu może być serwisowany raz w roku. Śledzenie tych informacji pozwala zespołowi konserwacyjnemu identyfikować wzorce — np. nakrętki do rowków T, które ulegają awarii wcześniej niż przewidziano, konkretne warunki środowiskowe przyspieszające korozję lub słabości konstrukcyjne w określonych partiach elementów mocujących.
Zaimplementuj prosty wizualny system kodowania — kolorowe kropki lub oznaczenia — wskazujące, kiedy każdy gwintowany wkład został ostatnio serwisowany. Zapobiega to przypadkowemu pominięciu konserwacji i zapewnia spójną opiekę w przypadku dużych portfeli sprzętu. Przechowuj zapasowe nakrętki T w kontrolowanym środowisku chronionym przed wilgocią oraz skrajnymi temperaturami; utrzymuj zapasy najczęściej używanych rozmiarów i materiałów, aby umożliwić szybkie wymiany w przypadku wykrycia degradacji funkcjonalnej.
Zamiast czekać na całkowity awaryjny brak funkcjonalności nakrętki T, należy zastosować proaktywną politykę wymiany opartą na wieku, historii użytkowania oraz ekspozycji na czynniki środowiskowe. Nakrętki do rowków T, które były używane nieprzerwanie przez ponad pięć lat – szczególnie w wymagających zastosowaniach lub wilgotnych środowiskach – powinny być wymieniane zapobiegawczo podczas zaplanowanych przestojów. Takie podejście eliminuje konieczność wykonywania konserwacji w trybie awaryjnym, ogranicza koszty nieplanowanych przestojów sprzętu oraz zapewnia stałą skuteczność docisku w całej infrastrukturze maszynowej. Skromny koszt wymiany nakrętek T jest znikomy w porównaniu z utraconym czasem produkcji lub incydentami bezpieczeństwa wynikającymi z uszkodzenia elementów mocujących.
Sprawdzaj nakrętki T co 1–3 miesiące, w zależności od intensywności eksploatacji i warunków środowiskowych. Stanowiska robocze o dużej intensywności użytkowania oraz często modyfikowane powinny być sprawdzane co miesiąc, podczas gdy systemy o niewielkim obciążeniu mogą być kontrolowane raz na kwartał. Sprzęt narażony na działanie wilgoci, pyłu lub substancji chemicznych wymaga częstszej kontroli niż sprzęt umieszczony w czystych, klimatyzowanych pomieszczeniach. Utwórz dziennik konserwacji, aby dokumentować daty inspekcji oraz zaobserwowane stany, zapewniając, że żadna z nakrętek do rowków T nie zostanie przypadkowo pominięta w okresach intensywnej pracy.
Lekki olej maszynowy lub smary oparte na silikonie są idealne do konserwacji nakrętek T; stosuje się je co kwartał lub po wystawieniu na działanie wilgoci. W zastosowaniach o wysokiej wibracji lub wysokiej temperaturze zastosowanie pasty antyzacznikowej opartej na litowie zapewnia lepszą ochronę przed zatarciem i trwałym zatarciem elementów mocujących. Zawsze sprawdzaj zgodność smaru z materiałem nakrętki T — nakrętki do profili aluminiowych mogą wymagać innych produktów niż komponenty stalowe, aby zapobiec korozji galwanicznej lub degradacji powierzchni.
Natychmiast wymień nakrętkę typu T-slot, jeśli śruby nie utrzymują się już bezpiecznie, wewnętrzna gwintowanie jest widocznie uszkodzone lub występują głębokie ubytki korozji. Łagodna rdza na powierzchni może czasem zostać oczyszczona i zabezpieczona, jednak gdy stanie się widoczne uszkodzenie strukturalne, jedynym wiarygodnym rozwiązaniem jest wymiana. Nakrętki typu T po około pięciu latach ciągłej eksploatacji należy wymieniać proaktywnie podczas zaplanowanego serwisu, aby zapobiec nagłym awariom i zapewnić spójną wydajność sprzętu w całej Twojej działalności przemysłowej.

2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/30
Zakup profilów aluminiowych do projektów budowlanych. Poznaj korzyści zastosowania w konstrukcjach nośnych, okładzinach i oknach pod kątem maksymalnego zwrotu z inwestycji (ROI). Pobierz przewodnik.

2026/09/30
Zakup optymalnych technik doboru rozmiaru profilu aluminiowego. Dokonaj oceny obciążenia, dostępnej przestrzeni, stopu, warunków środowiskowych oraz czynników kosztowych, aby zapobiec ugięciu. Pobierz przewodnik.

2026/09/30
Problemy z awariami elementów łączących lub konieczność poprawek? Opanuj dobór śrub pod kątem średnicy, skoku gwintu, materiału i obciążenia – wraz ze standardami branżowymi. Zoptymalizuj niezawodność i zgodność już dziś.

2026/09/30
Zakup profilów aluminiowych do inżynierii przemysłowej. Odkryj korzyści wynikające z wysokiego stosunku wytrzymałości do masy, odporności na korozję oraz oszczędności do 30% kosztów. Pobierz przewodnik.

2026/09/30
Znajdź odporno na ciepło systemy profili aluminiowych. Poznaj zasady rozszerzalności termicznej oraz strategie zarządzania naprężeniami w budowlach przemysłowych. Pobierz przewodnik.

