 EN
Hva er aluminiumsprofil, og hvordan fungerer det?
2026/09/30
Kjøp aluminiumsprofiler for mangfoldig modulær rammekonstruksjon. Lær om ekstruderingsteknikk, styrkefordeler og korrosjonsmotstand. Be om detaljer.

2026/09/20
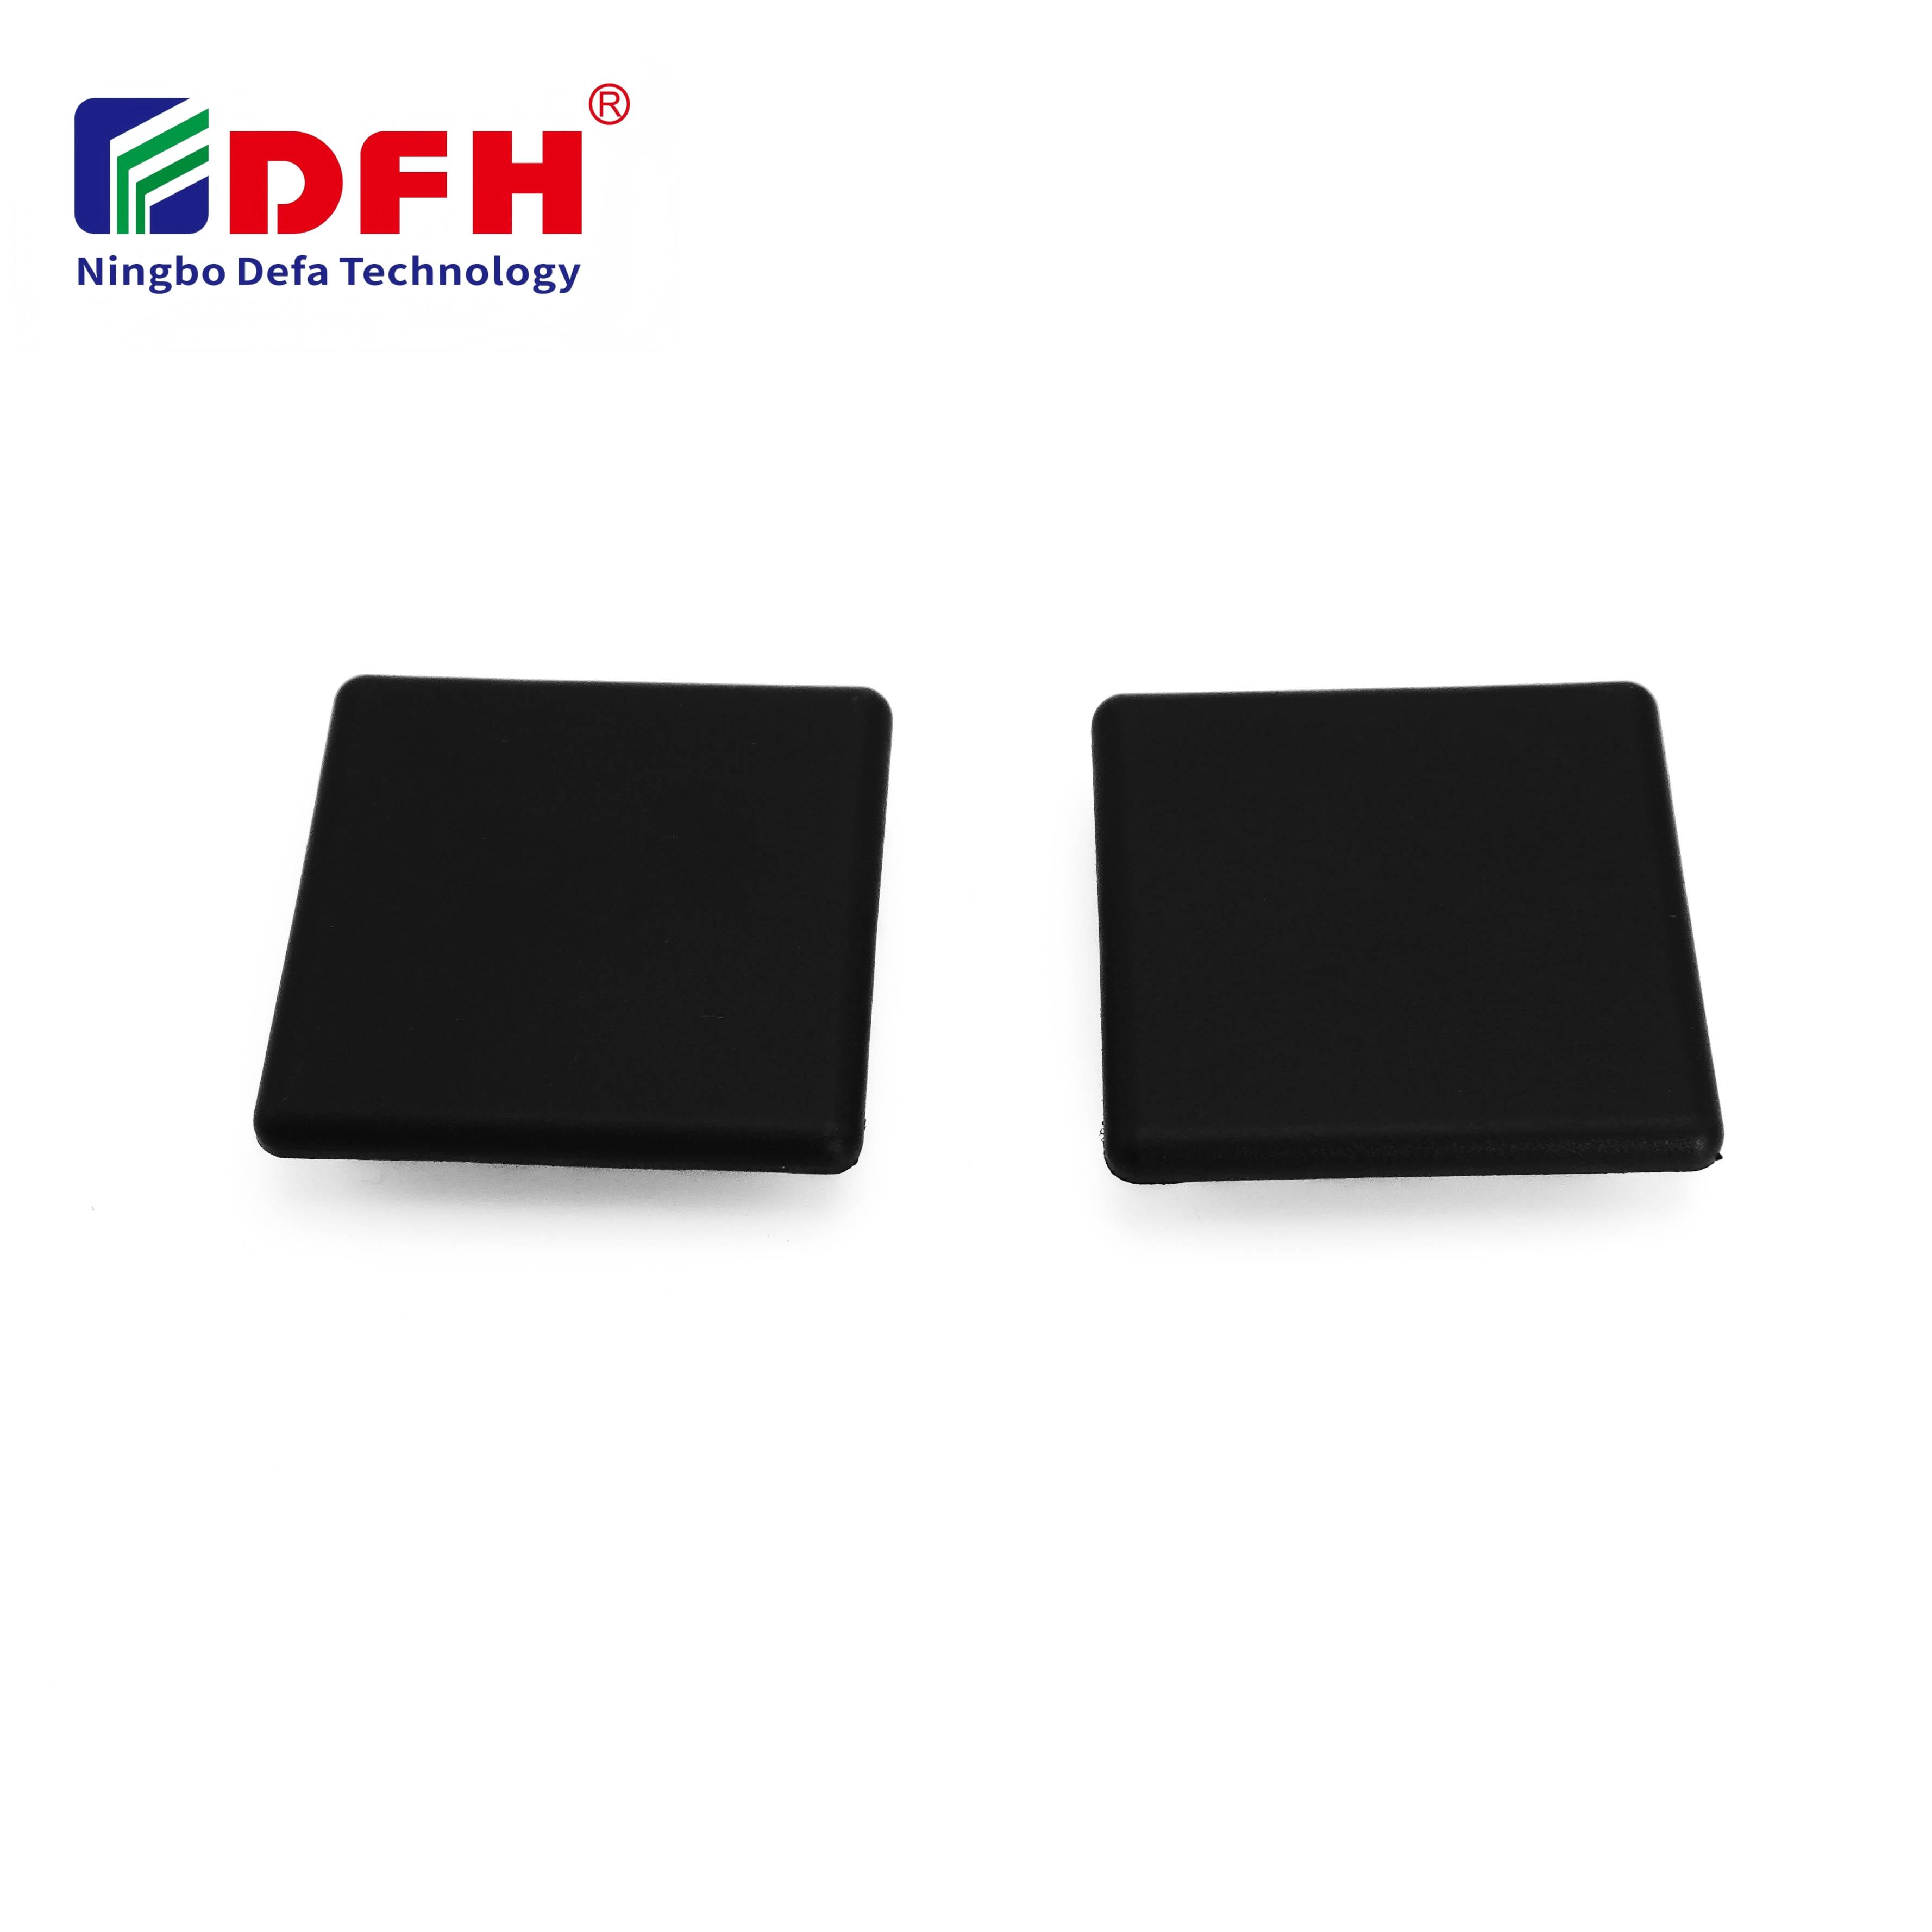
Riktig montering av en endekappe er avgjørende for å beskytte aluminiumsprofiler og oppnå et profesjonelt utseende i industrielle applikasjoner. Mange teknikere og installatører gjør unngåelige feil under montering av endekapper, noe som svekker både funksjonalitet og estetikk. Å forstå disse vanlige feilene hjelper til med å sikre at ferdigstillingen av aluminiumsprofilene din oppfyller kvalitetskravene og utvider levetiden til produktene dine.
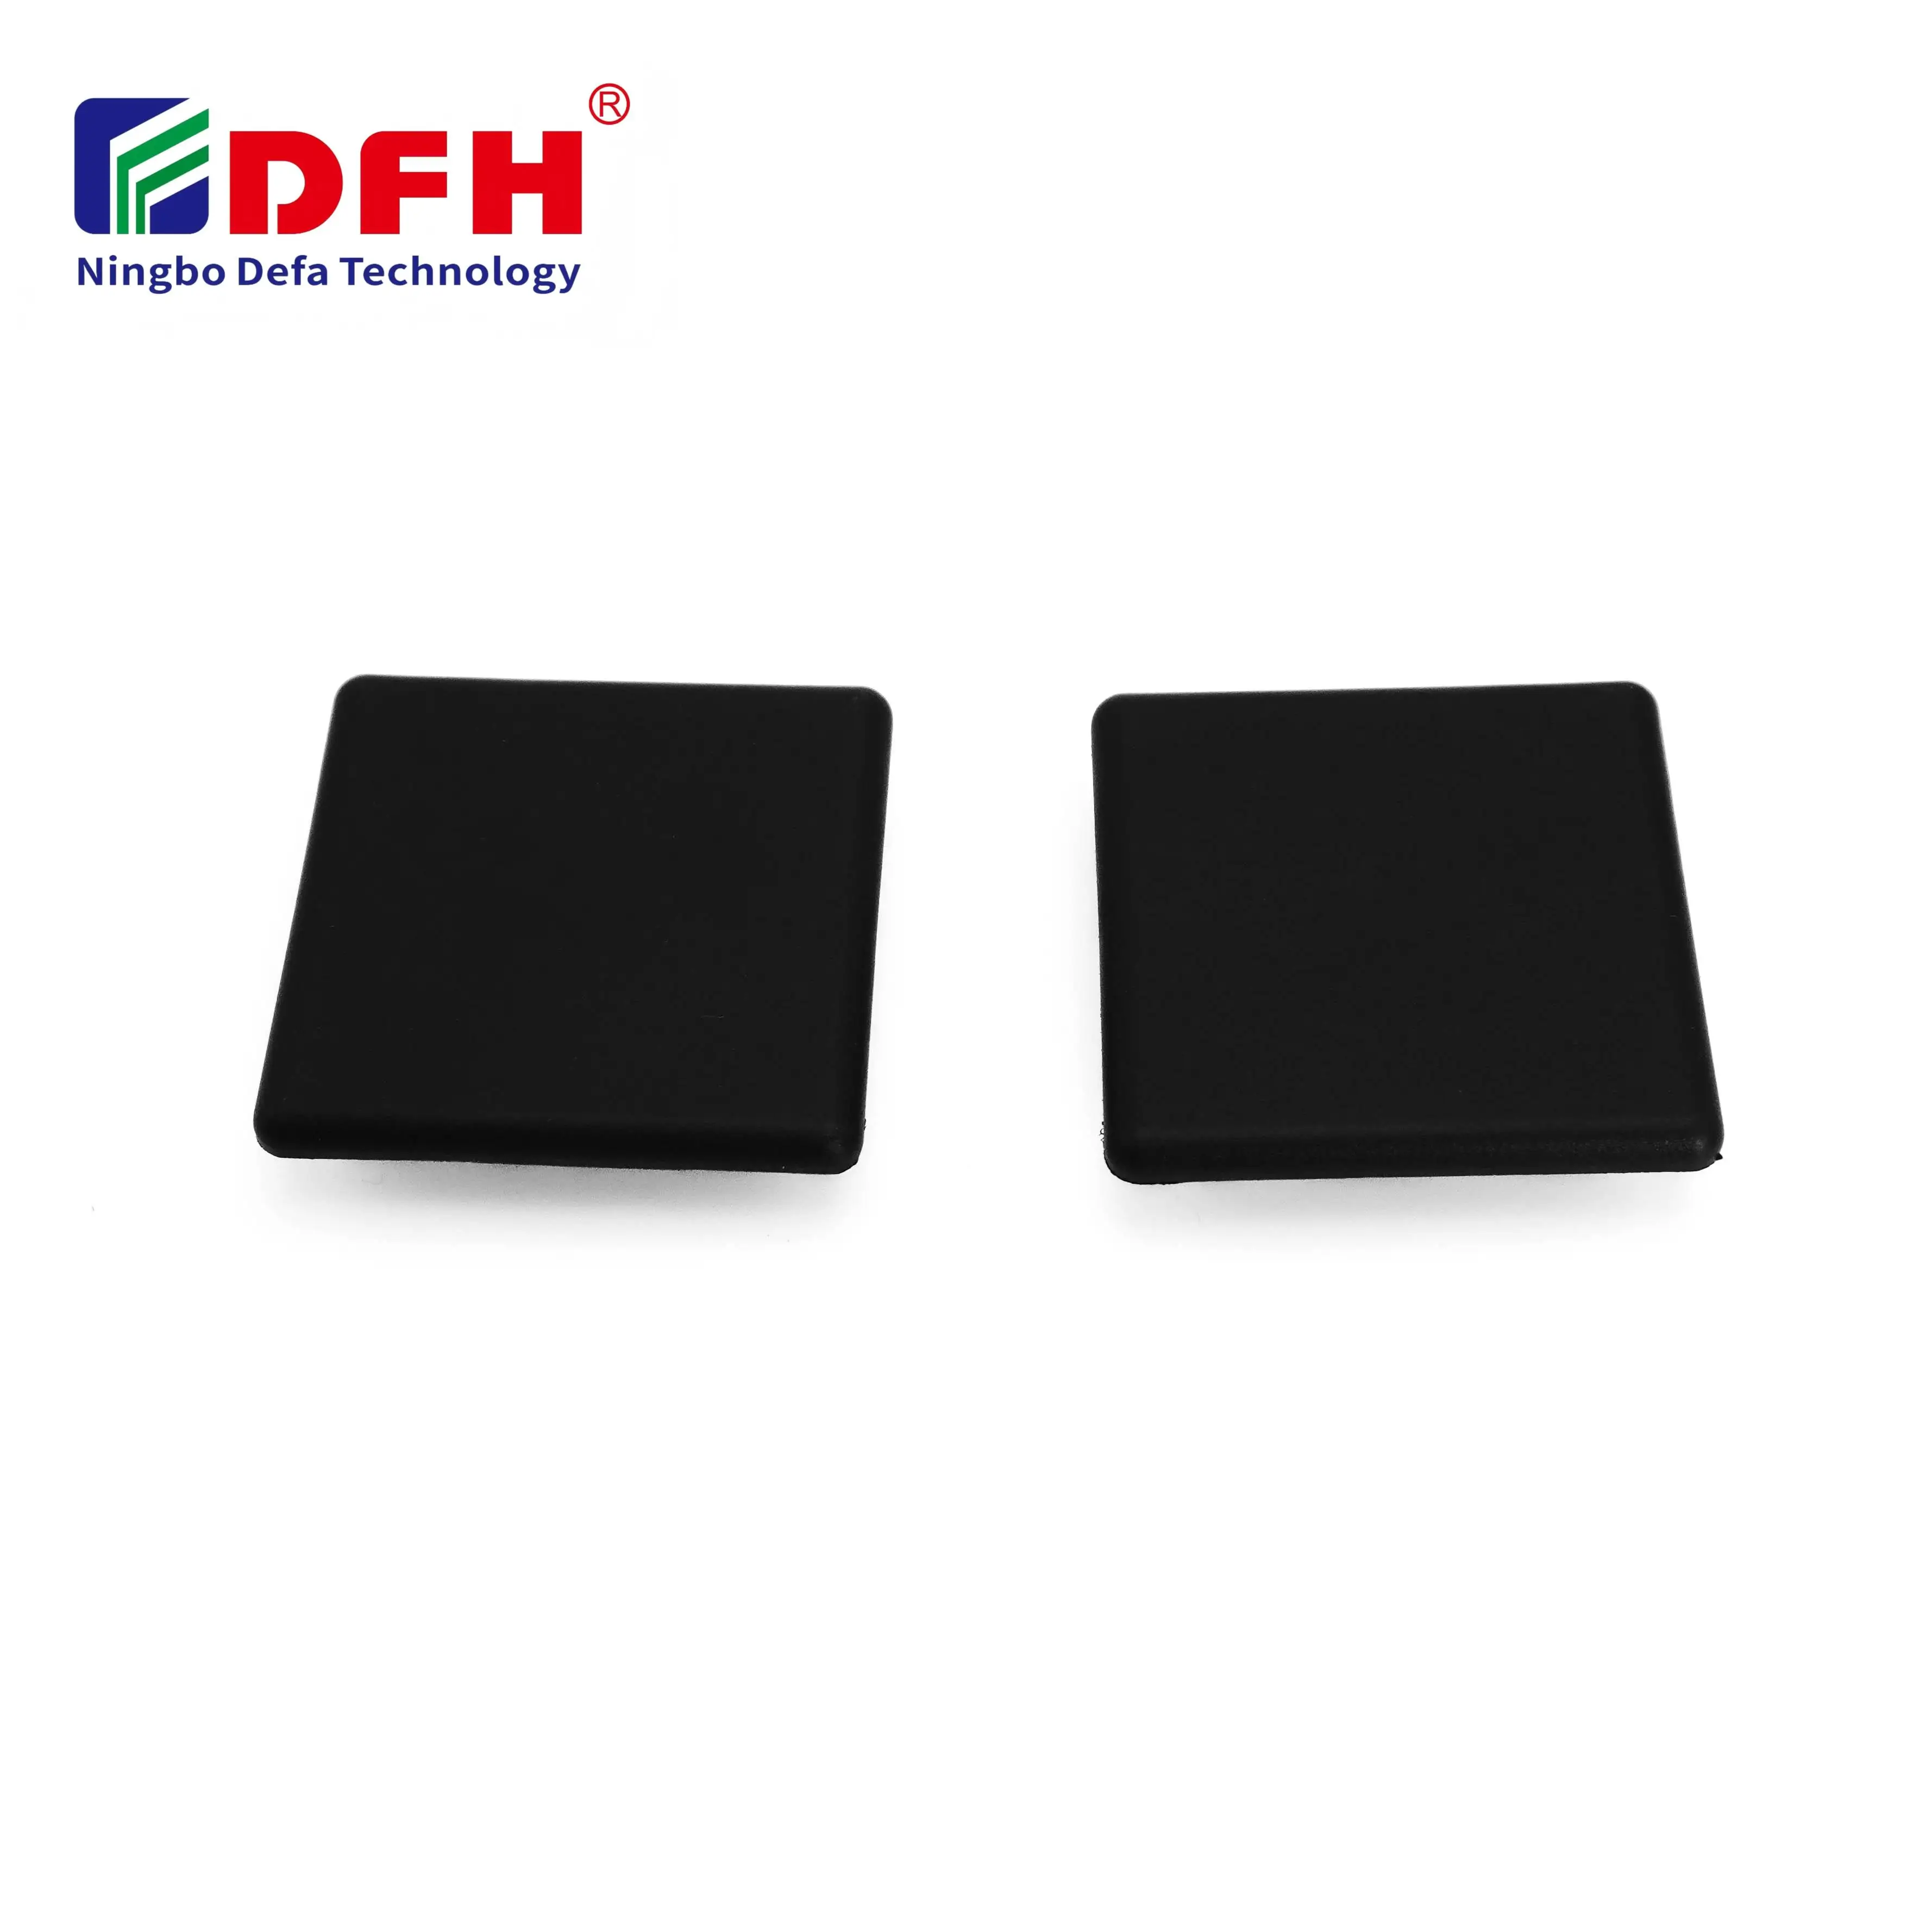
Prosessen med å sikre en passende endekapsel innebär mer än bare å trykke eller lime et deksel på en ekstrudert profil. Lukking av profilens ende krever oppmerksomhet på overflateforberedelse, materialkompatibilitet og monteringsteknikk. Denne veiledningen undersøker vanlige feil som fører til mislykkede monteringer, feiljustering og tidlig slitasje, og gir deg praktisk kunnskap for å forbedre resultatene ved ferdigstilling av aluminiumsekstrusjoner.
En av de mest vanlige feilene skjer når monterere hopper over eller skynder seg gjennom renholdssteget før påføring av en endekapsel. Støv, oksidasjon, fett eller resterende produsert søppel på overflaten av ekstrusjonen hindrer limstoffene i å binde ordentlig og svekker tettheten. Selv mikroskopiske forurensninger kan svekke forbindelsen, noe som fører til sprekker, vanninntrengning og korrosjon med tiden. Rengjør alltid ekstrusjonsprofilen med en tørr klut eller komprimert luft, og bruk passende løsningsmidler hvis det er rester på overflaten.
Mange installatører vurderer ikke om ekstrudert profil er kompatibel med kanaldekslet de planlegger å bruke. Hver aluminiumsekstruderingens ferdigstilling krever et spesifikt design for profilsluttdekse som passer til tverrsnittet til ekstruderingen. Å bruke feil kanaldeksel, selv om den ser lik ut, fører til dårlig passform, utilstrekkelig beskyttelse og potensielle strukturelle problemer. Kontroller alltid at dimensjonene og festepunktene til sluttdekselet stemmer nøyaktig overens med din ekstrudert profil før installasjonen begynner.
Feil justering rangerer blant de mest synlige installasjonsfeilene. Når en endekappe trykkes eller settes inn i vinkel, oppstår uregelmessige spalter som eksponerer interne kanaler for fuktighet og forurensninger. Denne feiljusteringen fordeler også spenning uregelmessig over endekappen, noe som reduserer dens beskyttende evne og gir et dårlig visuelt inntrykk. For å unngå dette, plasser ekstruderingen på en flat, stabil overflate og bruk gradvis, jevn trykk vinkelrett på profilen. Bruk justeringsguider eller installasjonsfikseringer hvis tilgjengelig for komplekse profiler.
En spalte mellom endskap og ekstrusjonsprofilen er et primært sviktsted i ferdigbehandlingen av aluminiumsekstrusjoner. Utilstrekkelig trykk under montering eller bruk av feil limstyrke gjør at endekappen blir løs eller delvis plassert. Med tiden fører vibrasjon, termisk syklisering og miljøpåvirkning til at kappen løsner ytterligere, slik at vann og smuss kan trenge inn. Sørg for full plassering ved å påføre jevnt trykk over hele overflaten til endekappen og la limet herde fullstendig før du håndterer monteringen.
Valg av uegnede lim eller festemidler fører til mange feil ved montering av endekapper. Noen installatører bruker generiske lim som ikke har tilstrekkelig fleksibilitet eller kjemisk motstand for industrielle miljøer. Andre glemmer at applikasjoner for profilendekapping ofte innebærer termisk utvidelse, vibrasjon og eksponering for fuktighet – alle faktorer som belaster limforbindelsen. For ferdigbehandling av aluminiumsprofil er det viktig å spesifisere lim som er godkjent for metall-til-plast- eller metall-til-metall-bonding, avhengig av materialet til kanalkappen. Hvis mekaniske festemidler kreves, må korrosjonsbestandig utstyr brukes, som samsvarer med spesifikasjonene for profilen.
Å kombinere uforenlige materialer er en vanlig feil som fører til galvanisk korrosjon eller akselerert forringelse. Når en stålskru kontaktar blank aluminium utan isolasjon, skapar dei ulike metallane ei elektrokjemisk reaksjon som svekkar begge materiala. På same måte fører bruk av ein endekapsel laga av eit materiale som utvidar eller krympar seg annerleis enn ekstrudert profilen til intern spenning og til slutt svikt. Ver alltid sikker på at materialet i kanalkapselen, limet og eventuelle skruar er foreinlege med aluminium og kvarandre gjennom heile den venta levetida.
Mange installatører gjør feilen å håndtere eller montere profilering umiddelbart etter at en endekappe er satt på, før limet er fullstendig herdet. Dette forhastede håndteringen forskyver endestengningen på profilen, svekker limforbindelsen og fører inn forurensninger i det våte limet. Å skynde seg skaper spenningspunkter som utvikler seg til svik under belastning eller miljøpåvirkning. Følg alltid anbefalingene fra limprodusenten for herdetid, som vanligvis varierer fra flere timer til en hel dag avhengig av temperatur og luftfuktighet. Bruk herdeguides eller arbeidsflytplanlegging for å sikre tilstrekkelige hvileperioder.
Å ikke inspisere installasjoner etter ferdigstillelse er en kostbar feil som lar defekte monteringer nå produksjonen eller kundene. Mange installatører hopper over visuelle sjekker av justering, limutpressing og riktig plassering. Uten verifikasjon oppdages feiljusterte endekapper, ufullstendige limforbindelser eller forurensede profiler ikke før feil oppstår i feltbruk. Implementer en enkel kvalitetskontrollliste: bekreft justering, sjekk om trykkmerkene er jevne, sikre at limet er herdet, og utfør en trekktest hvis det er relevant. Denne trinnet tar minimal tid, men forhindrer kostbare omarbeid og feil i feltbruk.
Den vanligste årsaken til feil er ufullstendig montering eller sprekker mellom endekapselen og ekstrudert profil. Slike sprekker lar fuktighet, smuss og korrosive stoffer trenge inn i overflaten på aluminiumsekstrusjonen, noe som fører til korrosjon og svekkelse av strukturen. Dårlig overflateforberedelse, utilstrekkelig trykk under montering eller feil valg av profilendekapsling er typiske grunner.
Herdetiden avhenger av den spesifikke limformuleringen, temperaturen og luftfuktigheten. De fleste industrielle lim for overflatebehandling av aluminiumsekstrusjoner krever 24 timer herdetid ved romtemperatur før full styrke oppnås. Kontroller alltid teknisk datablad for limet for nøyaktige herdekrav. Å håndtere monteringen for tidlig kan svekke limforbindelsen og skape sprekker i kanalkapselens applikasjon.
Nei, hver ekstrudert profil krever en spesifikk endekapsel eller en profilendeklaring som passer til dens tverrsnittsform og mål. Bruk av en uforenlig kanalkapsel gir dårlig passform, utilstrekkelig beskyttelse og mulig strukturell svikt. Kontroller alltid kompatibiliteten mellom din ekstruderte profil og endekapselen før bestilling eller montering. Se gjennom produktspesifikasjonene eller ta kontakt med leverandøren for å bekrefte riktig valg av profilendeklaring.

2026/09/30
Kjøp aluminiumsprofiler for mangfoldig modulær rammekonstruksjon. Lær om ekstruderingsteknikk, styrkefordeler og korrosjonsmotstand. Be om detaljer.

2026/09/30
Kjøp aluminiumsprofiler til byggeprosjekter. Lær om strukturell rammebygging, kledning og vindusfordeler for maksimal avkastning på investeringen (ROI). Last ned veiledningen.

2026/09/30
Kjøp metoder for å velge optimal størrelse på aluminiumsprofiler. Vurder belastning, plass, legering, miljø og kostnadsfaktorer for å unngå deformasjon. Last ned veiledningen.

2026/09/30
Sliter du med feil på festemidler eller må gjøre om arbeidet? Behersk skruestørrelsesvalg basert på diameter, stigning, materiale og belastning – samt bransjespesifikke standarder. Optimer pålitelighet og etterlevelse nå.

2026/09/30
Kjøp aluminiumsprofiler til industriell ingeniørvirksomhet. Oppdag forholdet mellom styrke og vekt, korrosjonsmotstand og 30 % besparelser på kostnader. Last ned veiledningen.

2026/09/30
Kjøp varmebestandige aluminiumsprofilsystemer. Behersk vitenskapen om termisk utvidelse og strategier for spenningsstyring i industrielle bygg. Last ned veiledning.

