 EN
Vad är en aluminiumprofil och hur fungerar den?
2026/09/30
Köp aluminiumprofiler för mångsidig modulär ramkonstruktion. Lär dig om extrusionsmekanik, styrkefördelar och korrosionsbeständighet. Begär mer information.

2026/09/20
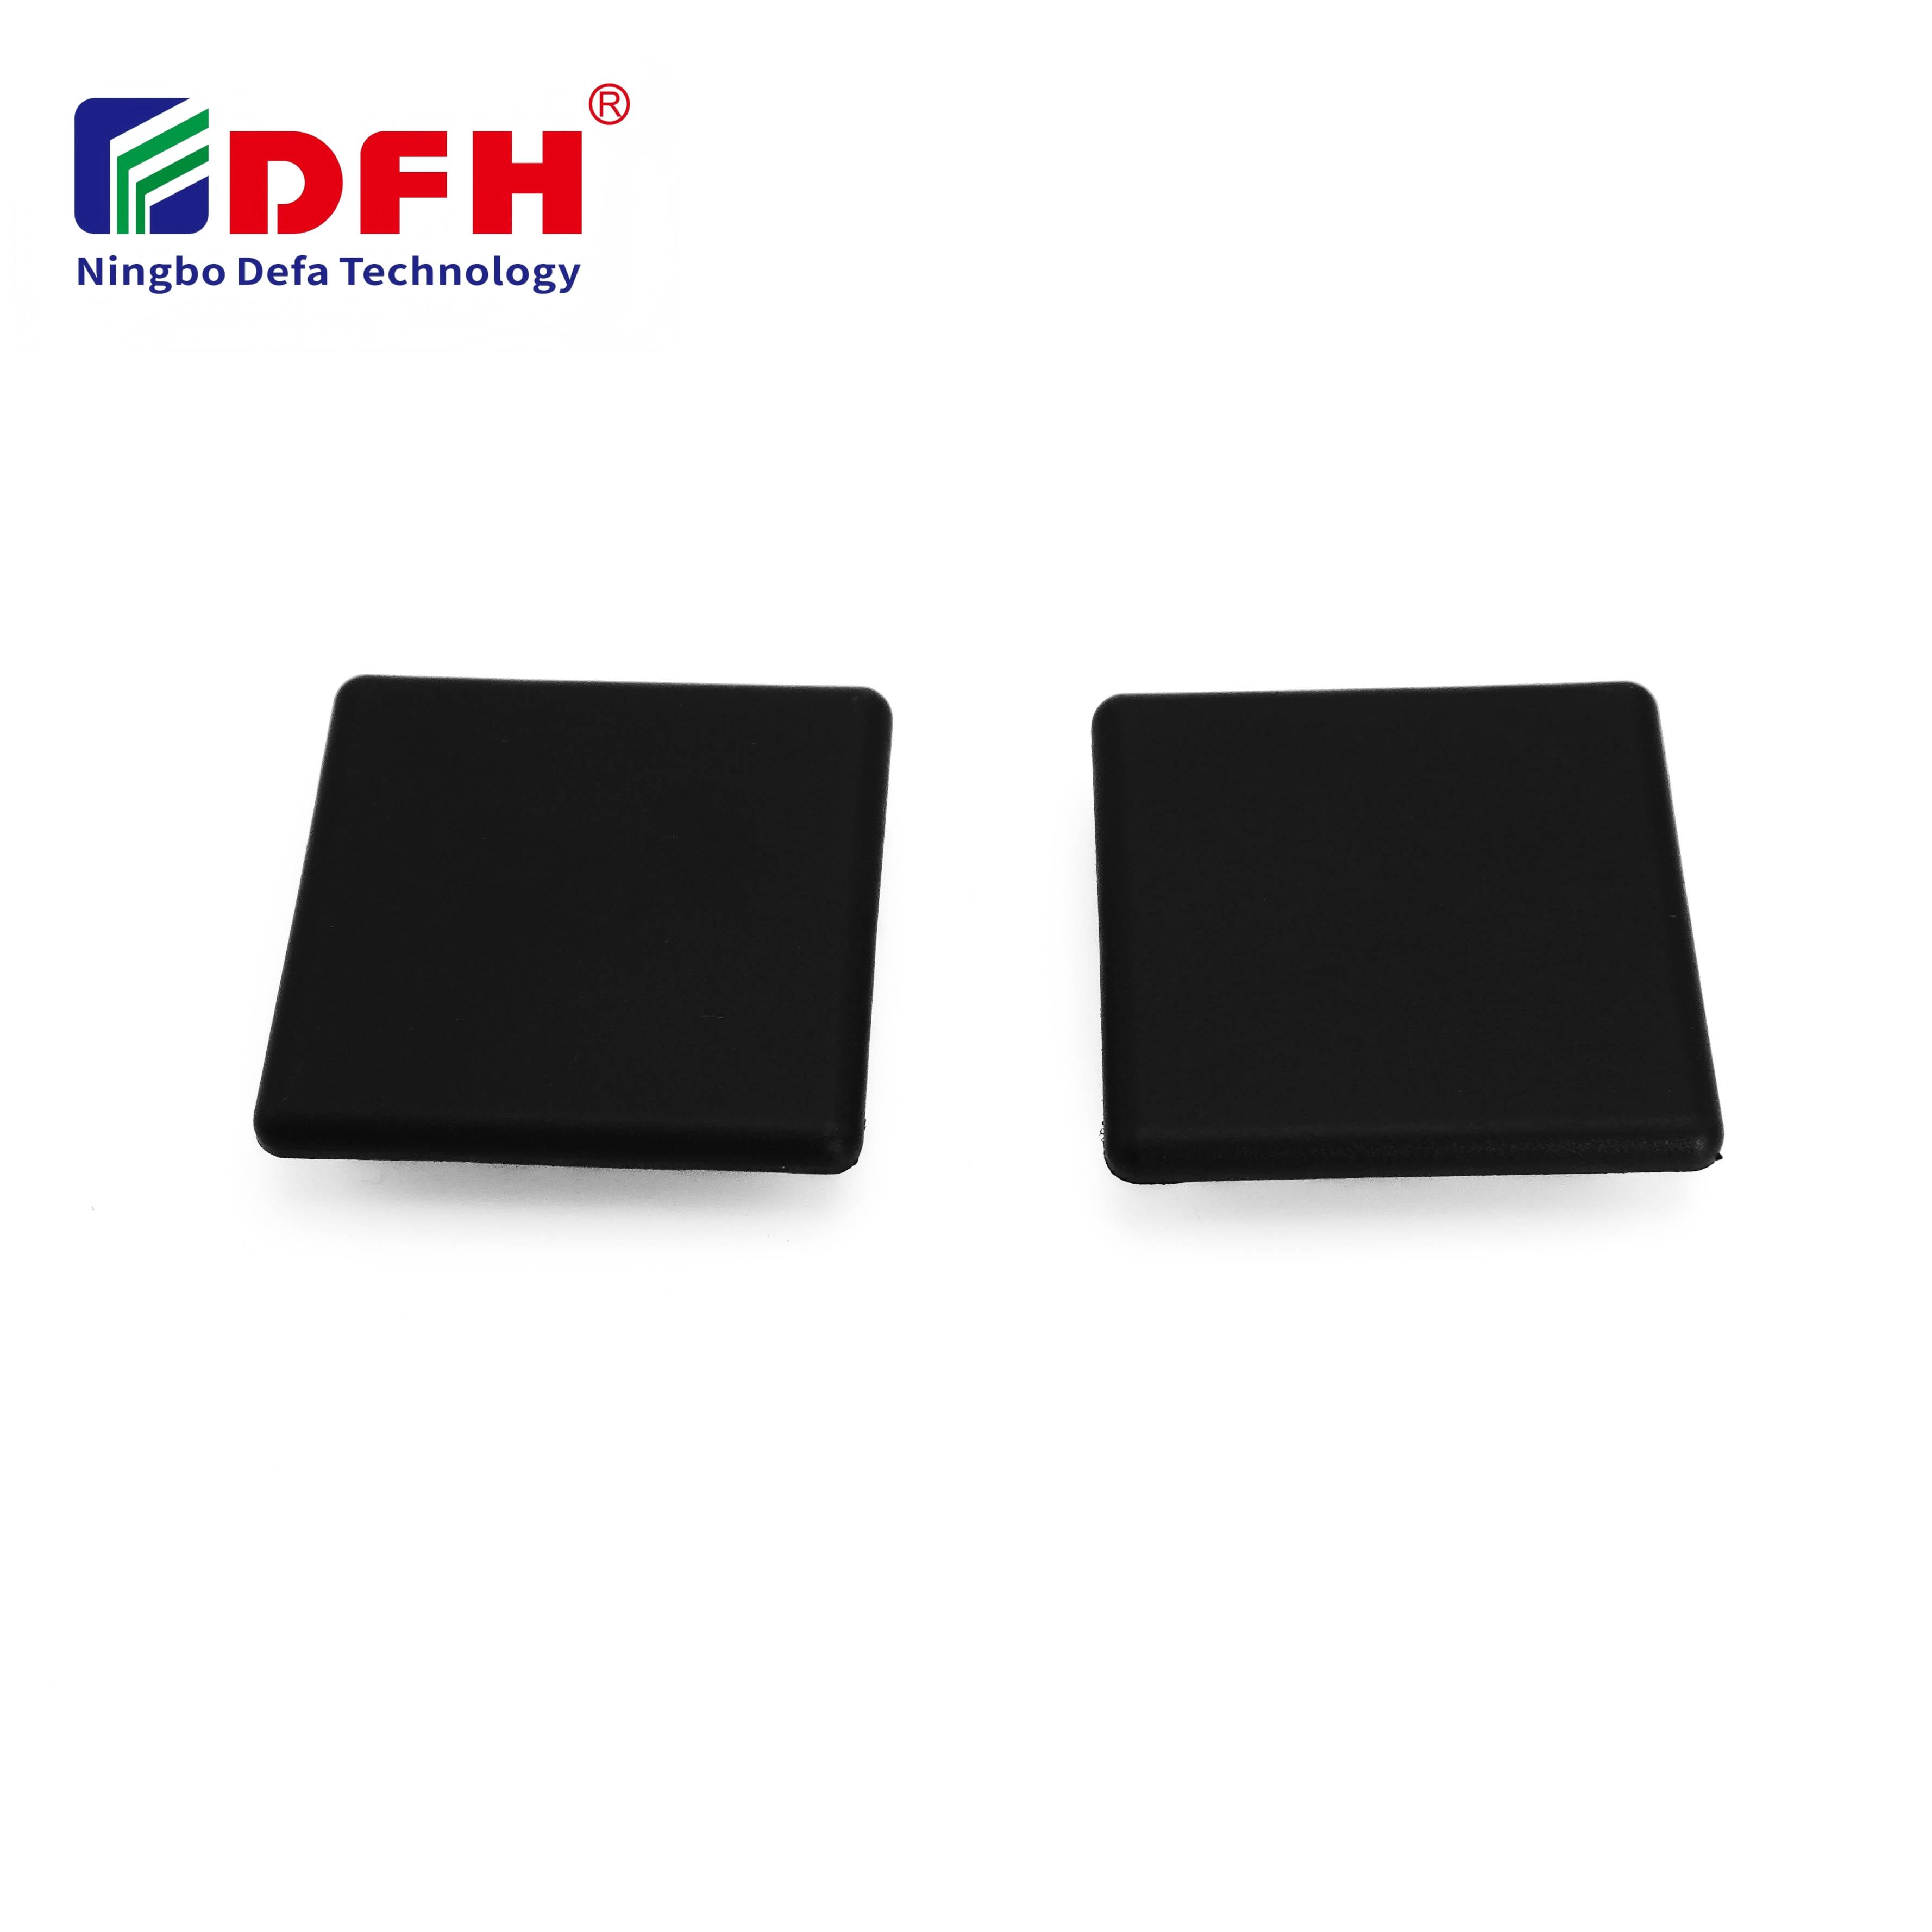
Korrekt montering av en ändkapsel är avgörande för att skydda aluminiumextruderingar och skapa ett professionellt utseende i industriella applikationer. Många tekniker och installatörer gör förhindringsbara fel vid montering av ändkapslar, vilket påverkar både funktion och estetik. Att förstå dessa vanliga fallgropar hjälper till att säkerställa att din process för aluminiumextruderingens avslutning uppfyller kvalitetskraven och förlänger livslängden för dina produkter.
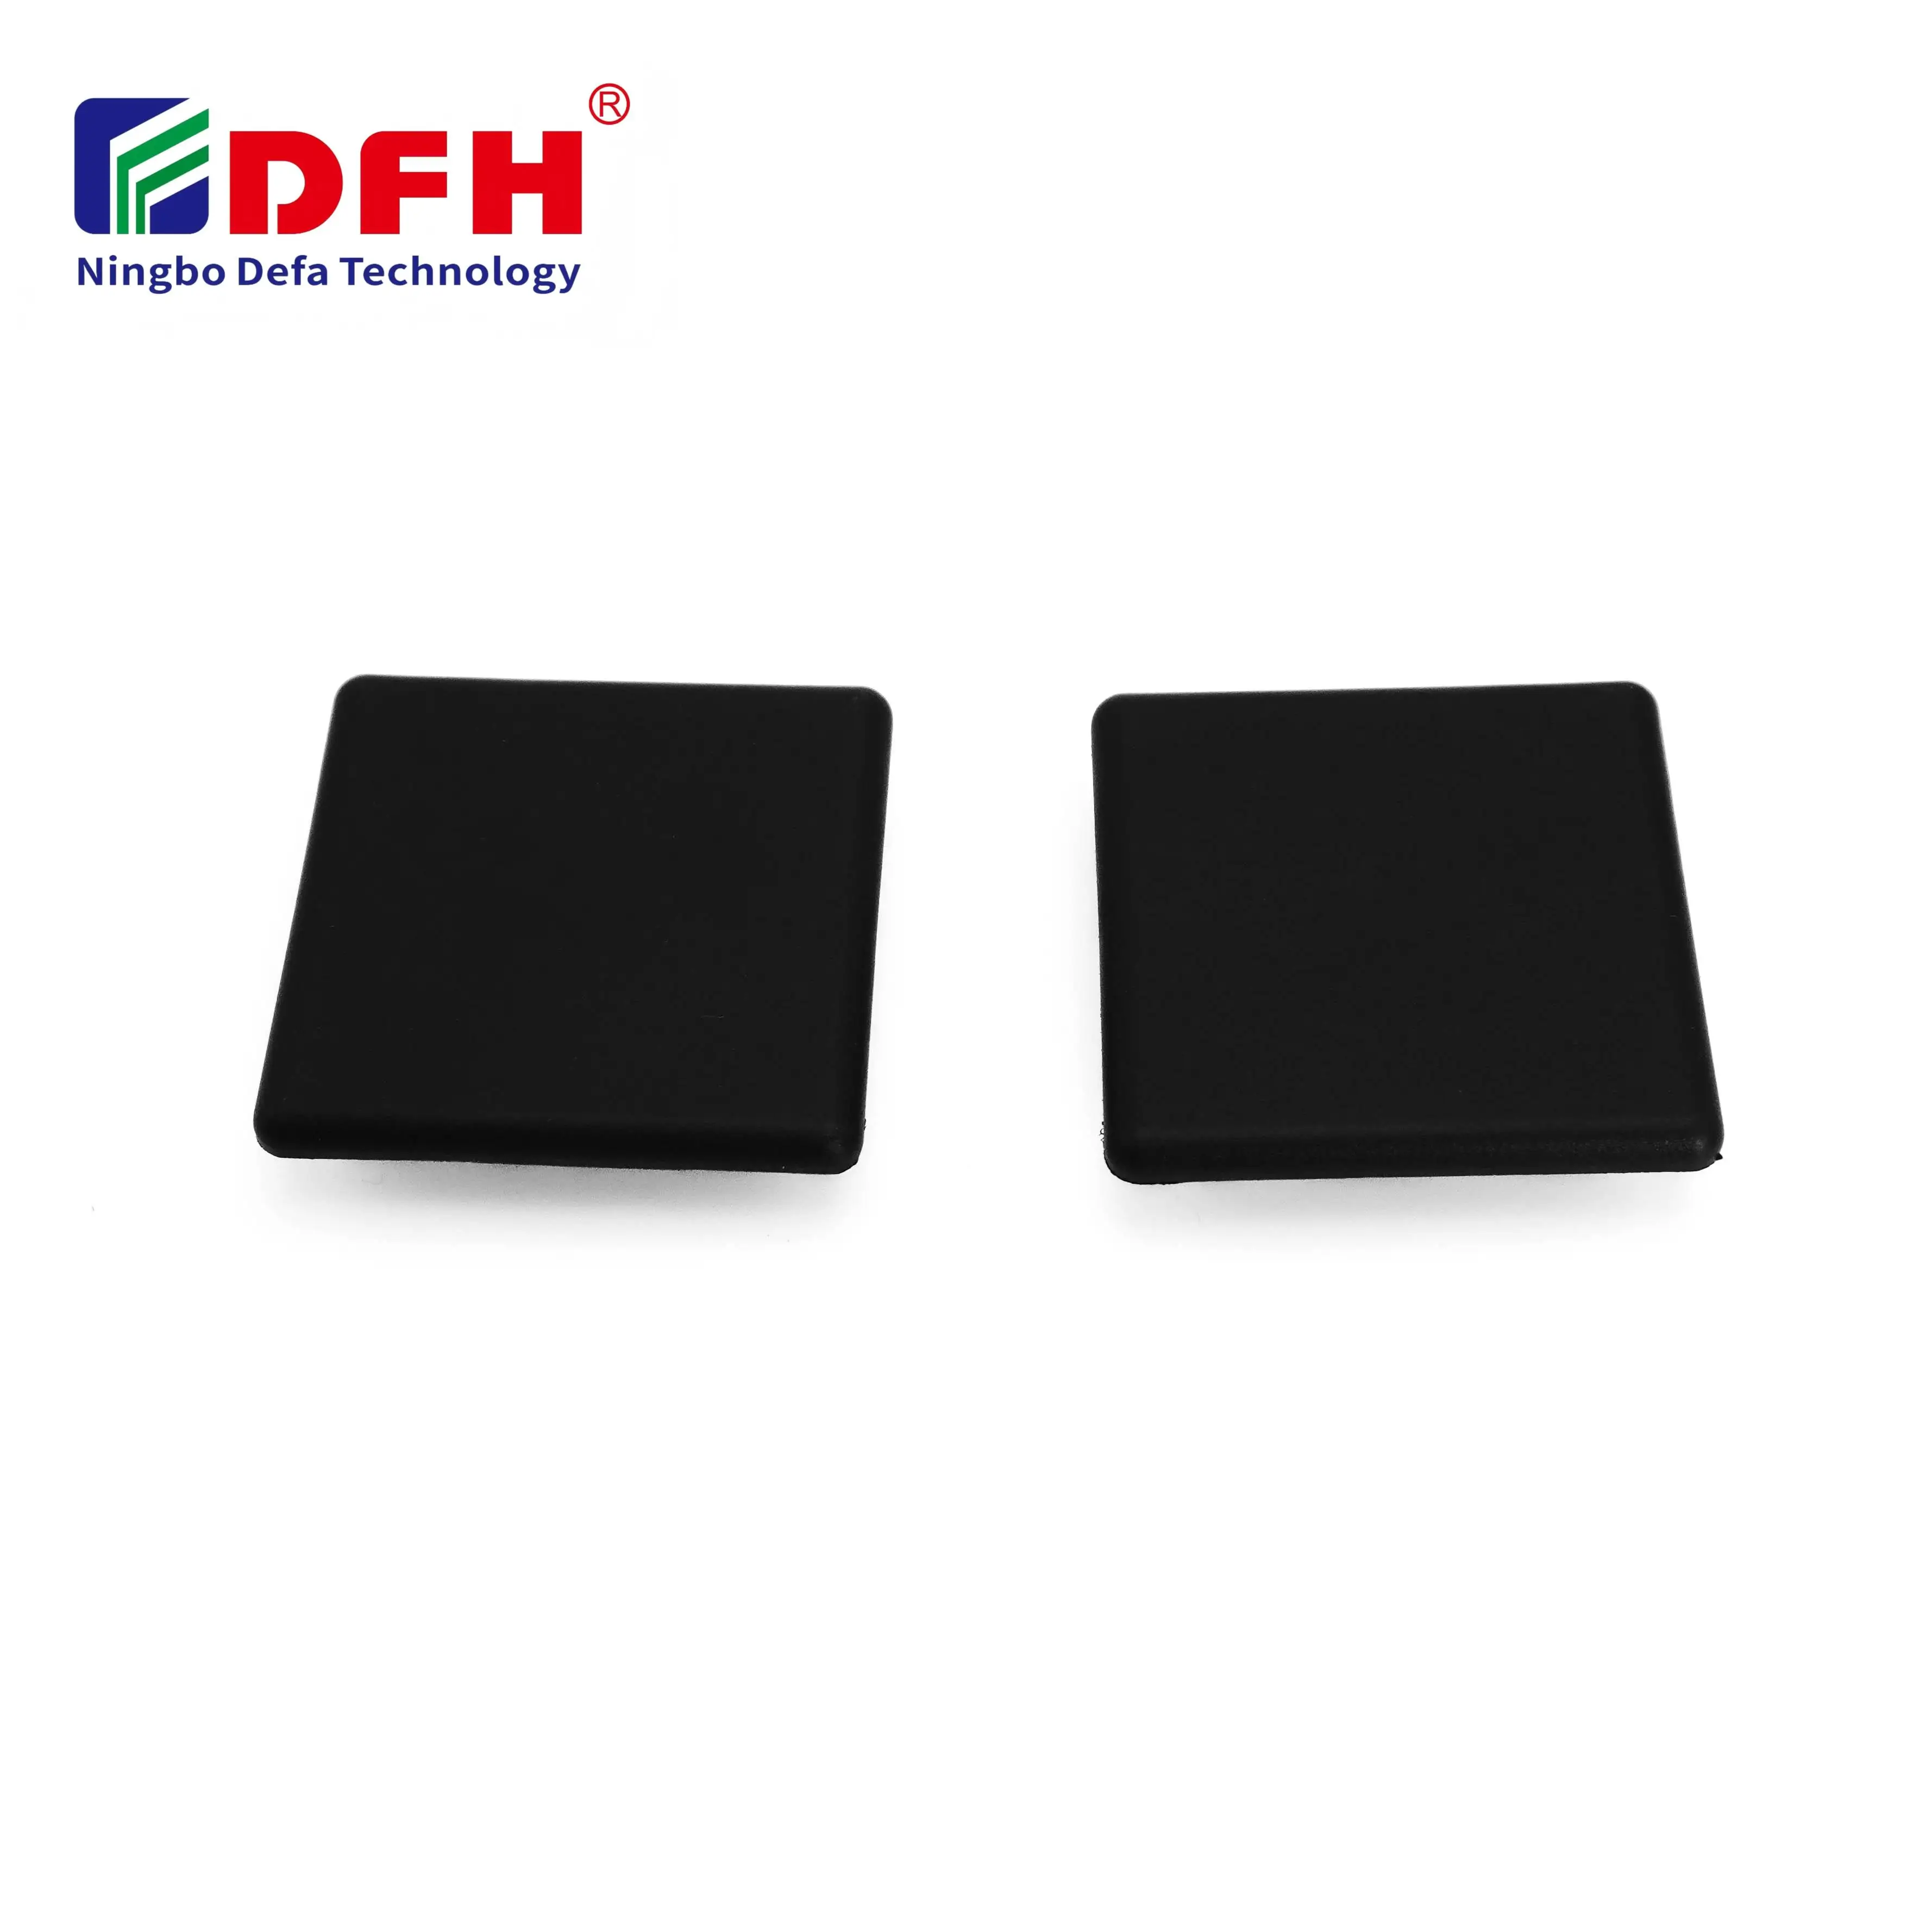
Processen för att säkra en lämplig slutkapsel innebär mer än bara att trycka eller limma på ett skydd på en extrusion. Avslutning av profiler kräver uppmärksamhet på ytförberedelse, materialkompatibilitet och monteringsteknik. Den här guiden undersöker vanliga misstag som leder till misslyckade installationer, feljustering och för tidig slitage, och ger dig praktisk kunskap för att förbättra dina resultat vid avslutning av aluminiumextrusioner.
Ett av de vanligaste misstagen sker när installatörer hoppar över eller skyndar på stegen med rengöring innan en slutkapsel appliceras. Dam, oxidation, fett eller återstående tillverkningsavfall på extrusionsytan hindrar limmedel från att binda korrekt och försämrar tätheten. Även mikroskopiska föroreningar kan försvaga förbindelsen, vilket leder till springor, vattentätningsproblem och korrosion med tiden. Rengör alltid extrusionsprofilen med en torr duk eller komprimerad luft, och använd lämpliga lösningsmedel om rester finns kvar.
Många installatörer underlåter att bedöma om extrusionsprofilen är kompatibel med den kanalkapsel som de avser att använda. Varje aluminiumextrusionsapplikation kräver en specifik design för profilens ändkapsling som matchar tvärsnittet hos extrusionen. Att använda fel kanalkapsel, även om den ser liknande ut, leder till dålig passform, otillräcklig skyddsfunktion och potentiella strukturella problem. Kontrollera alltid att måtten och fästpunkterna för ändkapslingen exakt överensstämmer med din extrusionsprofil innan installationen påbörjas.
Felaktig justering är ett av de mest uppenbara installationsmisstagen. När en ändkapsel trycks eller sätts in i vinkel skapas ojämna luckor som utsätter interna kanaler för fukt och smuts. Denna feljustering leder också till att spänningen fördelas ojämnt över ändkapseln, vilket minskar dess skyddsfunktion och ger ett dåligt visuellt utseende. För att undvika detta bör extruderingen placeras på en plan, stabil yta och gradvis, jämn tryckkraft appliceras vinkelrätt mot profilen. Använd justeringsguider eller monteringsfikseringar om sådana finns tillgängliga för komplexa profiler.
En lucka mellan ändlock och extrusionsprofilen är en primär felkälla vid avslutning av aluminiumextrusion. Otillräckligt tryck under monteringen eller användning av ett lim med felaktig hållfasthet gör att ändkapseln sitter löst eller endast delvis på plats. Med tiden gör vibrationer, temperaturcykler och miljöpåverkan att kapseln lossnar ytterligare, vilket möjliggör inträngning av vatten och smuts. Se till att kapseln sitter helt genom att applicera jämnt tryck över hela dess yta och låta limmet härda fullständigt innan monteringsdelen hanteras.
Valet av ett olämpligt lim eller en olämplig fästmetod orsakar många misslyckade installationer av ändkapslar. Vissa installatörer använder allmänna lim som saknar tillräcklig elasticitet eller kemisk motstånd för industriella miljöer. Andra glömmer att applikationer för profilers ändtäckning ofta innebär termisk utvidgning, vibration och exponering för fukt, alla faktorer som belastar förbindelsen. För ytbehandling av aluminiumextruderingar bör lim med godkännande för metall-till-plast- eller metall-till-metall-bonding specificeras, beroende på vilket material som används för kanalkapselns lock. Om mekaniska fästdon krävs bör korrosionsbeständiga komponenter användas som överensstämmer med extruderingsmaterialens specifikationer.
Att para ihop inkompatibla material är ett vanligt misstag som leder till galvanisk korrosion eller accelererad nedbrytning. När en stålskruv kommer i kontakt med blottat aluminium utan isolering skapar de olika metallerna en elektrokemisk reaktion som försvagar båda materialen. På samma sätt orsakar användning av en ändkapsel som utvidgas eller drar ihop sig annorlunda än extrusionsprofilen inre spänningar och slutlig felaktighet. Kontrollera alltid att ditt kanallock, lim och eventuella fästdon är kompatibla med aluminium samt med varandra under hela den förväntade livslängden.
Många installatörer gör felet att hantera eller montera extrusioner omedelbart efter att ha satt på en ändkapsel, innan limmet har härdat fullständigt. Denna för tidiga hantering förskjuter profilens ändslutning, försvagar förbindelsen och introducerar föroreningar i det fuktiga limmet. Att skynda sig skapar spänningspunkter som utvecklas till fel under belastning eller miljöpåverkan. Följ alltid limtillverkarens rekommendationer för härdningstid, vilka vanligtvis varierar mellan flera timmar och en hel dag beroende på temperatur och luftfuktighet. Använd härdningsguider eller arbetsflödesplanering för att säkerställa tillräckliga vilotider.
Att inte kontrollera installationer efter slutförande är ett kostsamt misstag som gör att defekta monterade delar når produktionen eller kunderna. Många installatörer hoppar över visuella kontroller av justering, utpressning av lim och korrekt placering. Utan verifiering upptäcks felaktigt justerade ändkapslar, ofullständiga förband eller förorenade profiler inte förrän fel uppstår i fältet. Inför en enkel kvalitetskontrolllista: verifiera justeringen, kontrollera att tryckmärkena är enhetliga, säkerställ att limmet har härdat och utför en dragprov om det är tillämpligt. Detta steg tar minimal tid men förhindrar kostsamma omarbetningar och felfunktioner i fältet.
Den vanligaste orsaken till fel är ofullständig montering eller luckor mellan ändkapseln och extrusionsprofilen. Sådana luckor gör att fukt, smuts och korrosiva agens kan tränga in i aluminiumextrusionsytbehandlingen, vilket leder till korrosion och strukturell försvagning. Dålig ytberedning, otillräckligt tryck vid montering eller felaktigt val av profiländslutning är typiska grundorsaker.
Härdningstiden beror på den specifika limformuleringen samt temperatur- och luftfuktighetsförhållandena. De flesta industrigradslim för aluminiumextrusionsytbehandling kräver 24 timmars härdning vid rumstemperatur innan full hållfasthet uppnås. Konsultera alltid den tekniska databladet för limmet för exakta härdningskrav. För tidig hantering riskerar att försvaga förbindningen och skapa luckor i kanalkapselns applikation.
Nej, varje extrusionsprofil kräver en specifik ändkapsel eller profiländslockdesign som matchar dess tvärsnittsform och mått. Att använda en icke-kompatibel kanalkapsel ger en dålig passform, otillräcklig skydd och potentiell strukturell felaktighet. Kontrollera alltid kompatibiliteten mellan din extrusionsprofil och ändkapseln innan du beställer eller installerar. Läs produktspecifikationerna eller kontakta din leverantör för att bekräfta rätt val av profiländslock.

2026/09/30
Köp aluminiumprofiler för mångsidig modulär ramkonstruktion. Lär dig om extrusionsmekanik, styrkefördelar och korrosionsbeständighet. Begär mer information.

2026/09/30
Köp aluminiumprofiler för byggprojekt. Lär dig om strukturell ramkonstruktion, klädnings- och fönstervinster för maximal avkastning på investeringen (ROI). Ladda ner guiden.

2026/09/30
Köp optimala tekniker för att välja storlek på aluminiumprofiler. Utvärdera last, utrymme, legering, miljö och kostnadsfaktorer för att förhindra genomböjning. Ladda ner guiden.

2026/09/30
Har du problem med förbindningsfel eller omarbete? Behärsk skruvstorleksval genom att analysera diameter, gängstigning, material och last – samt branschspecifika standarder. Optimera tillförlitlighet och efterlevnad redan idag.

2026/09/30
Köp aluminiumprofiler för industriell konstruktion. Upptäck förhållandet mellan styrka och vikt, korrosionsbeständighet och 30 % i kostnadsbesparingar. Ladda ner guiden.

2026/09/30
Källa till värmebeständiga aluminiumprofilsystem. Behärsk vetenskapen kring termisk expansion och strategier för spänningshantering i industriella byggnader. Ladda ner guiden.

