 EN
Czym są profile aluminiowe i jak działają?
2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/20
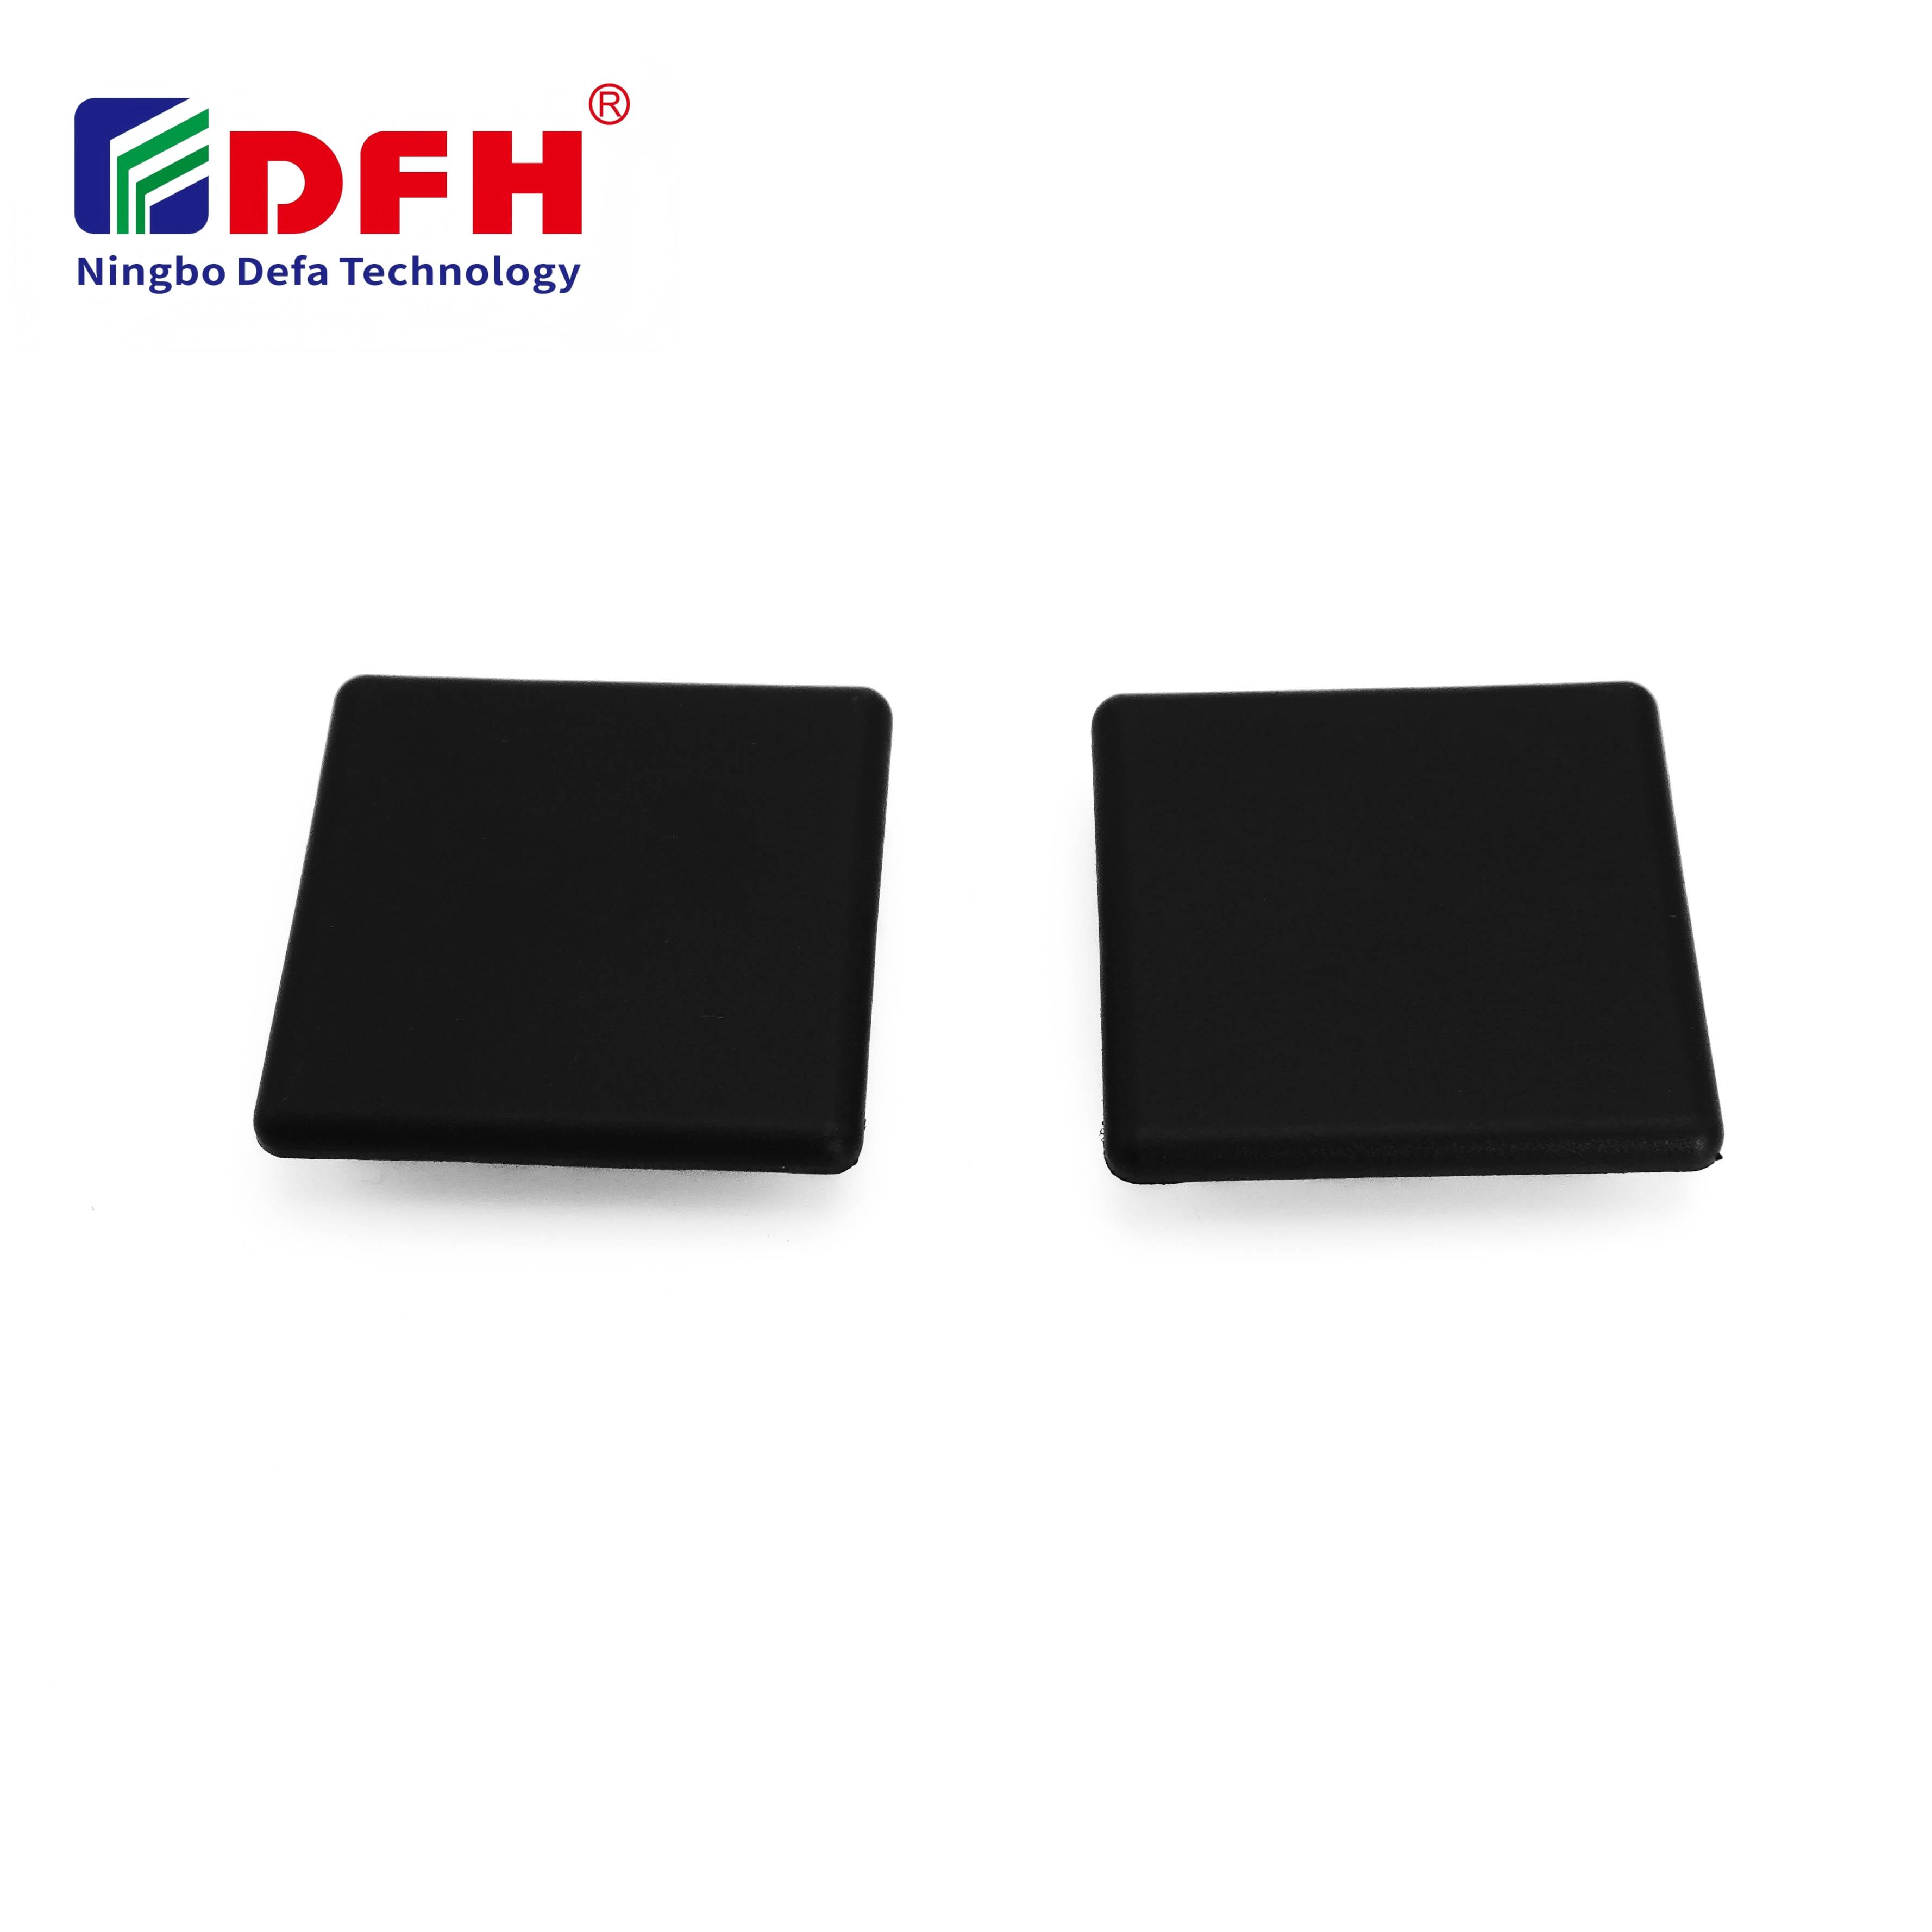
Poprawne zamontowanie kapki końcowej jest kluczowe dla ochrony ekstruzji aluminiowych oraz zapewnienia profesjonalnego wyglądu w zastosowaniach przemysłowych. Wiele techników i montażystów popełnia łatwo zapobiegawcze błędy podczas montażu kapek końcowych, co wpływa negatywnie zarówno na funkcjonalność, jak i estetykę. Zrozumienie tych typowych pułapek pozwala zagwarantować, że proces wykańczania ekstruzji aluminiowych spełnia normy jakościowe i wydłuża żywotność produktów.
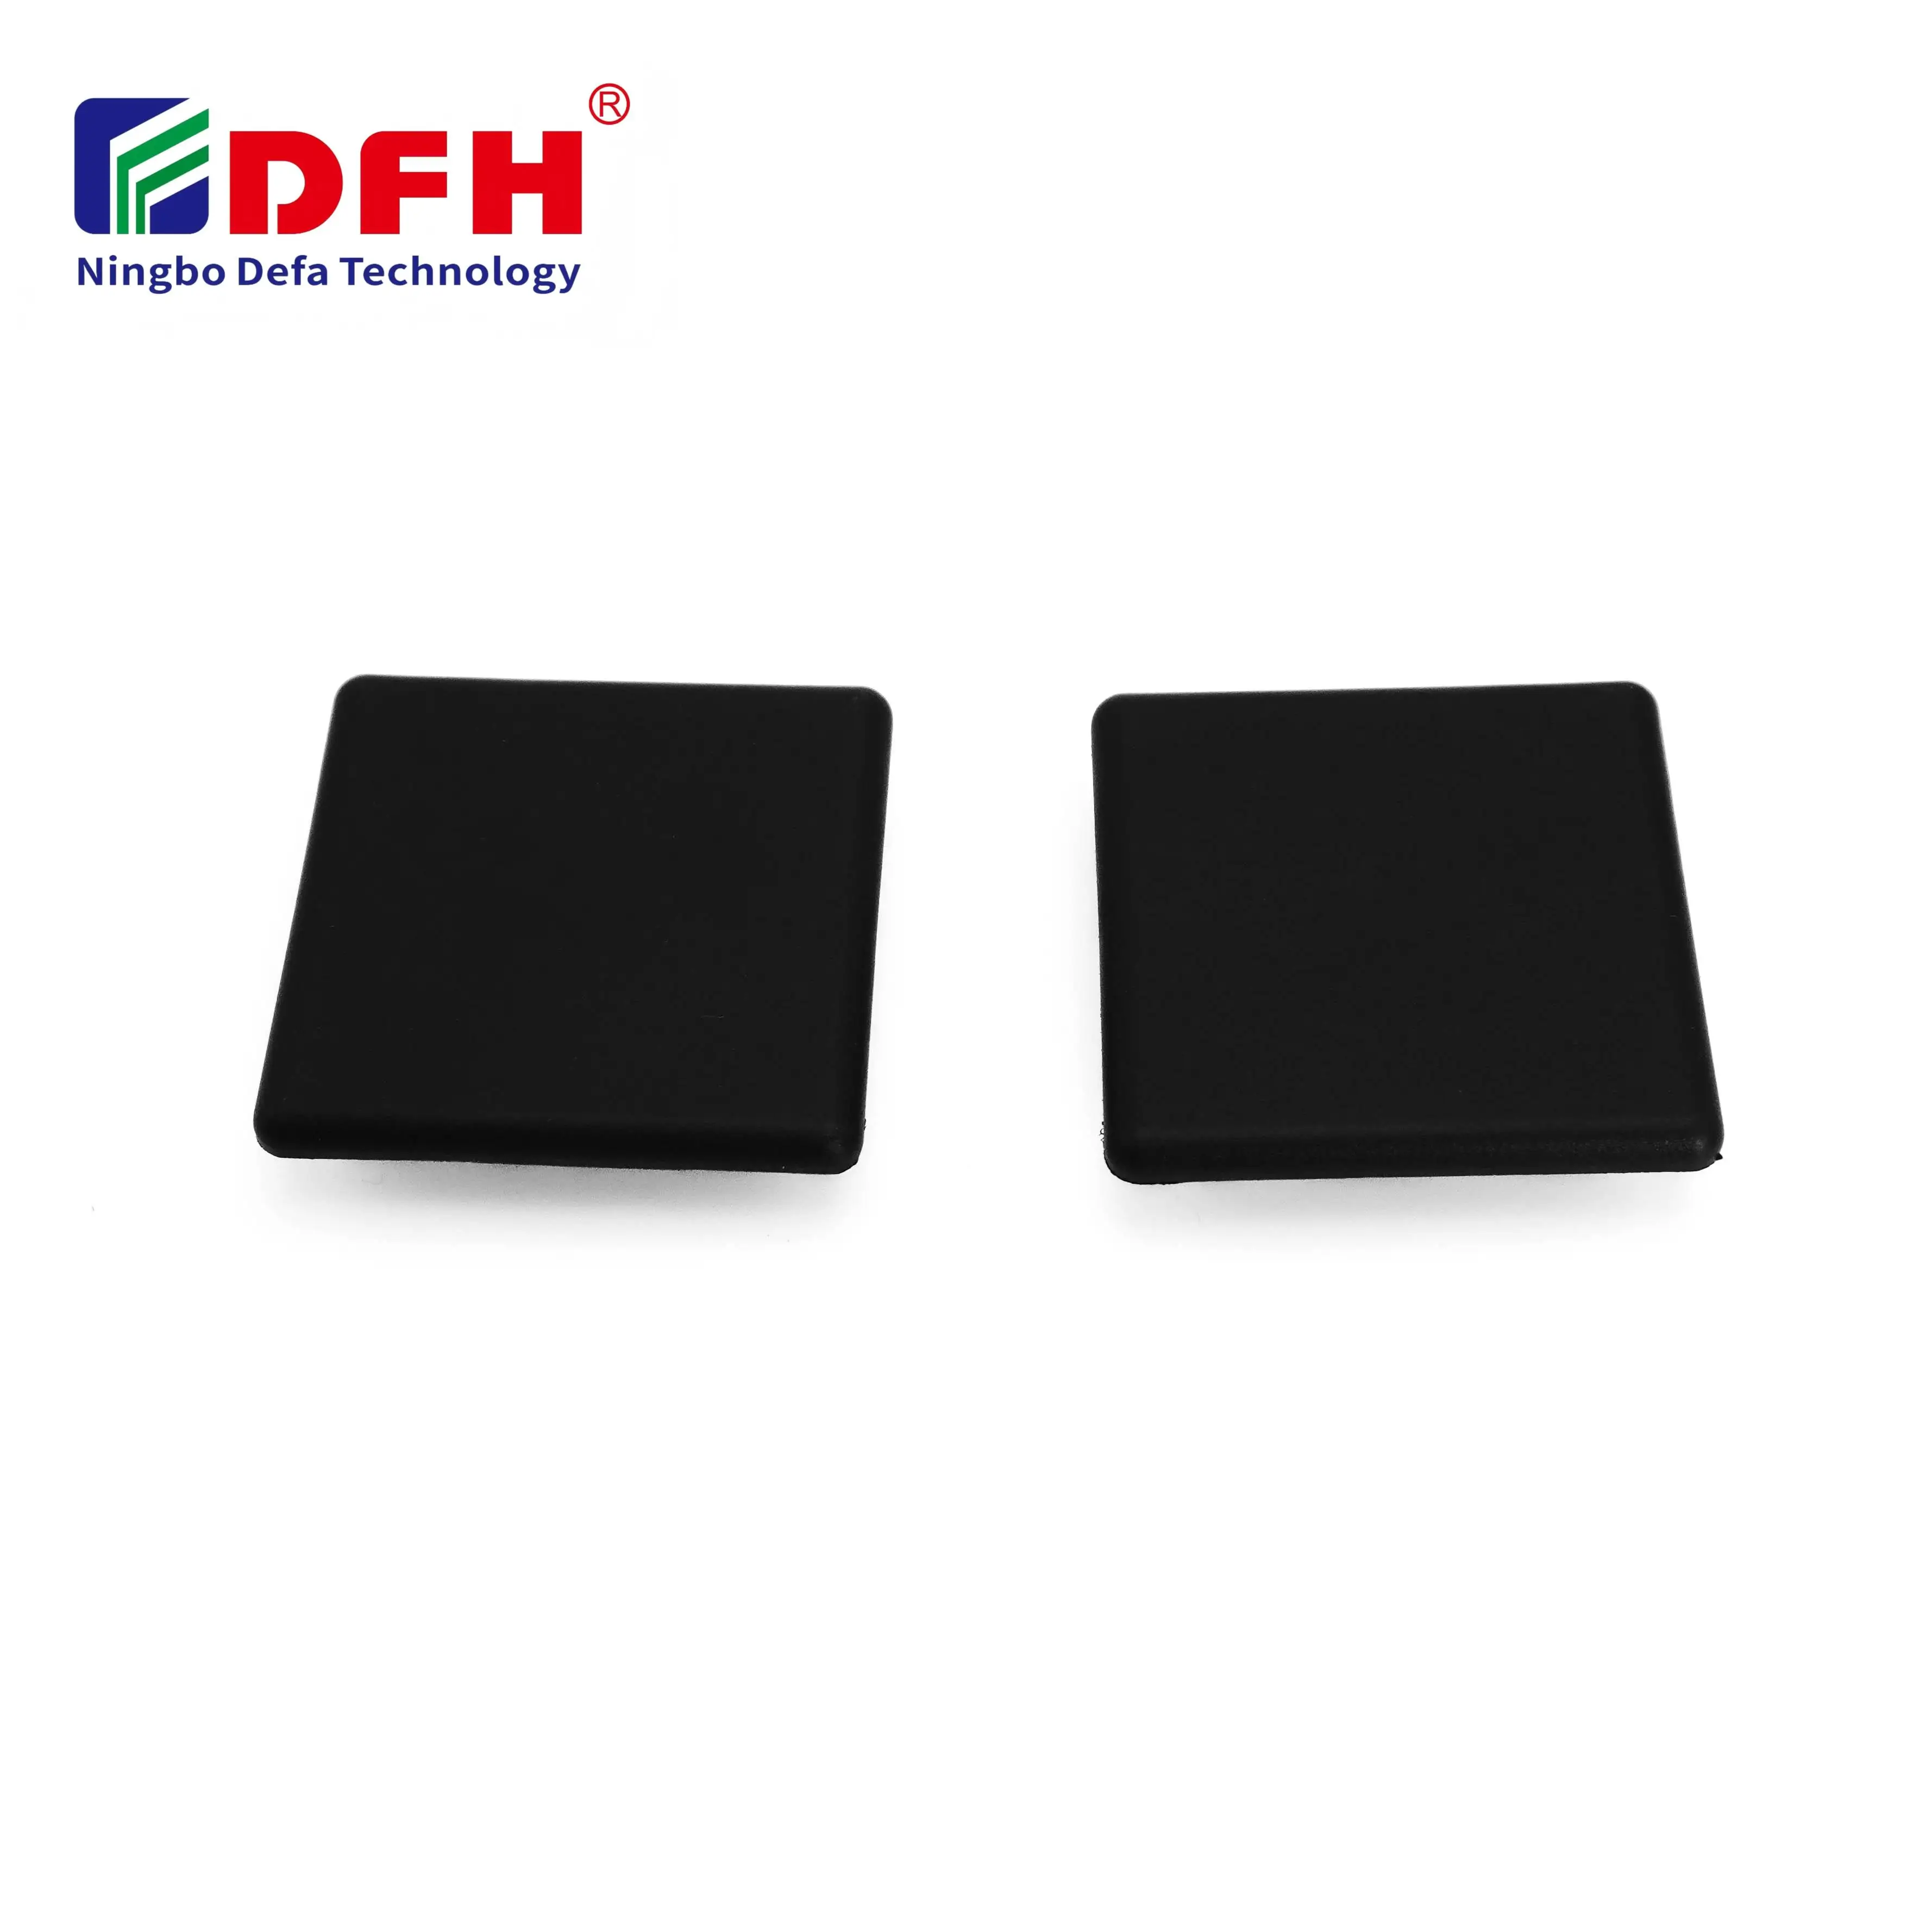
Proces zapewnienia odpowiedniego korka końcowego obejmuje więcej niż tylko przygniecie lub przyklejenie pokrywy do wycisku. Zamknięcie końców profili wymaga uwagi poświęconej przygotowaniu powierzchni, zgodności materiałów oraz technice montażu. W niniejszym przewodniku omówione są najczęstsze błędy prowadzące do nieudanych instalacji, niedoskonałej współosiowości oraz przedwczesnego zużycia – zapewniając praktyczną wiedzę umożliwiającą poprawę efektów wykończenia wycisków aluminiowych.
Jednym z najczęstszych błędów jest pominięcie lub przyspieszenie etapu czyszczenia przed założeniem korka końcowego. Pył, warstwa utlenienia, smar lub pozostałości z procesu produkcyjnego na powierzchni wycisku uniemożliwiają prawidłowe sklejenie za pomocą kleju i pogarszają uszczelnienie. Nawet mikroskopijne zanieczyszczenia mogą osłabić połączenie, powodując szczeliny, przedostawanie się wody oraz korozję w dłuższym okresie. Zawsze czyść profil wycisku suchą ściereczką lub sprężonym powietrzem; w przypadku obecności zanieczyszczeń używaj odpowiednich rozpuszczalników.
Wiele firm instalacyjnych nie sprawdza, czy profil wyciskany jest zgodny z pokrywą kanałową, którą zamierza się użyć. Każde zastosowanie wykończenia profilu aluminiowego wymaga specyficznego projektu zamykania końcówki profilu, dopasowanego do przekroju poprzecznego profilu. Użycie niewłaściwej pokrywy kanałowej, nawet jeśli wygląda podobnie, prowadzi do złego dopasowania, niewystarczającej ochrony oraz potencjalnych problemów konstrukcyjnych. Zawsze należy zweryfikować, czy wymiary nakładki końcowej i punkty jej mocowania dokładnie odpowiadają profilowi wyciskanemu przed rozpoczęciem montażu.
Nieprawidłowe wyjustowanie należy do najbardziej widocznych błędów montażu. Gdy nakładka końcowa jest wciskana lub wkładana pod kątem, powstają nieregularne szczeliny, które ujawniają kanały wewnętrzne przed wilgocią i zanieczyszczeniami. Takie nieprawidłowe wyjustowanie powoduje również nierównomierne rozłożenie naprężeń na nakładce końcowej, co zmniejsza jej zdolność ochronną oraz pogarsza wygląd wizualny. Aby tego uniknąć, umieść profil na płaskiej, stabilnej powierzchni i stosuj stopniowe, równomierne naciskanie prostopadłe do jego osi. W przypadku złożonych profili używaj przewodników wyjustowania lub przyrządów montażowych, jeśli są dostępne.
Szczelina pomiędzy zaślepka profil wytłaczany stanowi główny punkt awarii w końcowej obróbce profili aluminiowych. Niewystarczające ciśnienie podczas montażu lub użycie kleju o nieodpowiedniej sile przyczepności powoduje luźne lub częściowo osadzone kapturki końcowe. Z biegiem czasu wibracje, cykle termiczne oraz oddziaływanie czynników środowiskowych powodują dalsze poluzowanie kapturki, co umożliwia przedostawanie się wody i brudu. Aby zapewnić pełne osadzenie, należy stosować stałe ciśnienie na całej powierzchni kapturki końcowej oraz umożliwić pełny czas utwardzania kleju przed manipulowaniem zespołem.
Wybór nieodpowiedniego kleju lub metody mocowania powoduje wiele awarii montażu kapek końcowych. Niektórzy montażysci stosują uniwersalne kleje, które nie zapewniają wystarczającej elastyczności ani odporności chemicznej w środowiskach przemysłowych. Inni zapominają, że zastosowania kapek końcowych profili często wiążą się z rozszerzalnością cieplną, wibracjami oraz narażeniem na wilgoć – wszystkie te czynniki obciążają połączenie. W przypadku wykańczania ekstruzji aluminiowej należy określić kleje przeznaczone do łączenia metalu z tworzywem sztucznym lub metalu z metalem, w zależności od materiału pokrywającego kanał. Jeśli wymagane są elementy mechaniczne do mocowania, należy użyć sprzętu odpornego na korozję, zgodnego ze specyfikacją ekstruzji.
Łączenie niekompatybilnych materiałów to częsty błąd, który prowadzi do korozji galwanicznej lub przyspieszonego zużycia. Gdy stalowy element mocujący styka się z odsłoniętym aluminium bez izolacji, różne metale wywołują reakcję elektrochemiczną, która osłabia oba materiały. Podobnie użycie nakładki końcowej wykonanej z materiału, który rozszerza się lub kurczy się inaczej niż profil wytłaczany, powoduje naprężenia wewnętrzne i ostateczny awaryjny stan uszkodzenia. Zawsze sprawdzaj, czy materiał pokrywy kanału, klej oraz wszelkie elementy mocujące są kompatybilne z aluminium i wzajemnie ze sobą przez cały przewidywany okres eksploatacji.
Wiele firm instalacyjnych popełnia błąd, obsługując lub montując profili natychmiast po założeniu końcówek, zanim klej w pełni się nie utwardzi. Takie wcześniejsze manipulowanie przesuwa zamknięcie końca profilu, osłabia połączenie i wprowadza zanieczyszczenia do wilgotnego kleju. Pośpiech powoduje powstanie punktów naprężeń, które w warunkach obciążenia lub oddziaływania czynników środowiskowych przeradzają się w uszkodzenia. Zawsze należy przestrzegać zaleceń producenta kleju dotyczących czasu utwardzania, który zwykle wynosi od kilku godzin do pełnych 24 godzin – w zależności od temperatury i wilgotności powietrza. Należy korzystać z wytycznych dotyczących utwardzania lub harmonogramów pracy, aby zapewnić wystarczające okresy postoju.
Nieprzeprowadzenie inspekcji instalacji po ich ukończeniu to drogobitny błąd, który pozwala wadliwym złożeniom trafić do produkcji lub do klientów. Wielu instalatorów pomija wizualne sprawdzanie prawidłowości pozycjonowania, wypychania kleju oraz właściwego osadzenia elementów. Bez weryfikacji niezauważone pozostają np. źle wyjustowane końcówki, niekompletne połączenia klejowe lub zanieczyszczone profile – aż do momentu wystąpienia awarii w warunkach eksploatacyjnych. Wdrożenie prostego listy kontrolnej jakości: sprawdzenie pozycjonowania, ocena jednolitości śladów nacisku, zapewnienie pełnego utwardzenia kleju oraz przeprowadzenie testu odrywania (jeśli dotyczy), zajmuje minimalnie czasu, ale zapobiega kosztownej poprawie robót i awariom w terenie.
Najczęstszą przyczyną uszkodzenia jest niepełne osadzenie zakończenia lub szczeliny między korkiem końcowym a profilem wyciskanym. Takie szczeliny pozwalają na przedostawanie się wilgoci, brudu oraz środków korodujących do powłoki profilu aluminiowego, co prowadzi do korozji i utraty wytrzymałości konstrukcyjnej. Typowymi przyczynami podstawowymi są niewłaściowa przygotowanie powierzchni, niewystarczające ciśnienie podczas montażu lub wybór nieodpowiedniego zakończenia profilu.
Czas utwardzania zależy od konkretnej formuły kleju oraz od temperatury i wilgotności otoczenia. Większość przemysłowych klejów przeznaczonych do powłok na profilach aluminiowych wymaga 24 godzin utwardzania w temperaturze pokojowej, zanim osiągnie pełną wytrzymałość. Zawsze należy zapoznać się z kartą techniczną kleju, aby uzyskać dokładne informacje dotyczące czasu utwardzania. Przemieszczanie elementu przed upływem odpowiedniego czasu może osłabić połączenie i spowodować powstanie szczelin w miejscu montażu korka kanału.
Nie, każdy profil wytłaczany wymaga specyficznego projektu korka końcowego lub zamknięcia końca profilu, który pasuje do jego kształtu przekroju poprzecznego i wymiarów. Użycie niekompatybilnej osłony na kanał końcowy powoduje niewłaściwe dopasowanie, niewystarczającą ochronę oraz potencjalny awaryjny zanik wytrzymałości konstrukcyjnej. Zawsze sprawdzaj zgodność między swoim profilem wytłaczanym a korkiem końcowym przed złożeniem zamówienia lub montażem. Zapoznaj się z dokumentacją techniczną produktu lub skontaktuj się ze swoim dostawcą, aby potwierdzić prawidłowy wybór zamknięcia końca profilu.

2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/30
Zakup profilów aluminiowych do projektów budowlanych. Poznaj korzyści zastosowania w konstrukcjach nośnych, okładzinach i oknach pod kątem maksymalnego zwrotu z inwestycji (ROI). Pobierz przewodnik.

2026/09/30
Zakup optymalnych technik doboru rozmiaru profilu aluminiowego. Dokonaj oceny obciążenia, dostępnej przestrzeni, stopu, warunków środowiskowych oraz czynników kosztowych, aby zapobiec ugięciu. Pobierz przewodnik.

2026/09/30
Problemy z awariami elementów łączących lub konieczność poprawek? Opanuj dobór śrub pod kątem średnicy, skoku gwintu, materiału i obciążenia – wraz ze standardami branżowymi. Zoptymalizuj niezawodność i zgodność już dziś.

2026/09/30
Zakup profilów aluminiowych do inżynierii przemysłowej. Odkryj korzyści wynikające z wysokiego stosunku wytrzymałości do masy, odporności na korozję oraz oszczędności do 30% kosztów. Pobierz przewodnik.

2026/09/30
Znajdź odporno na ciepło systemy profili aluminiowych. Poznaj zasady rozszerzalności termicznej oraz strategie zarządzania naprężeniami w budowlach przemysłowych. Pobierz przewodnik.

