 EN
Những lỗi lắp đặt nào ảnh hưởng đến bộ nối góc?
2026/09/23
Ngăn ngừa sự cố kết cấu. Thành thạo việc lắp đặt bộ nối góc bằng cách tránh 5 lỗi phổ biến—độ vuông góc, mô-men xoắn và độ không khớp. Tải về hướng dẫn.

2026/09/18
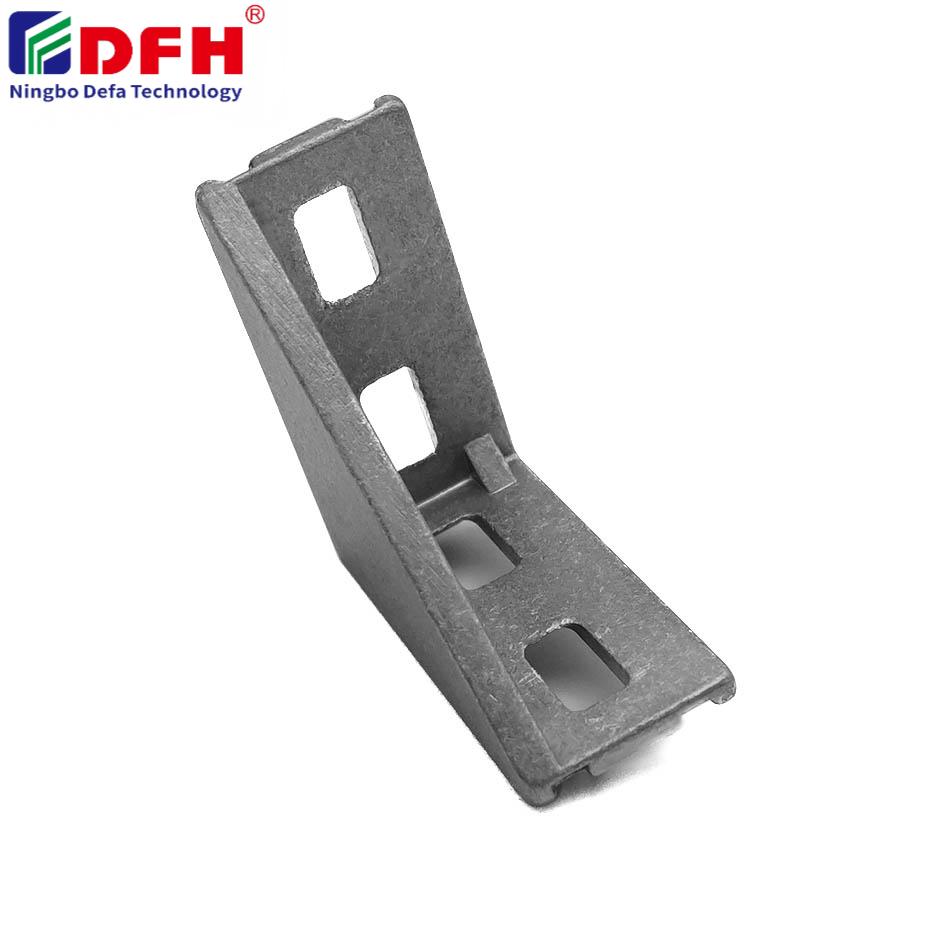
Bộ nối bên trong là các thành phần thiết yếu trong các hệ thống lắp ráp hiện đại, đặc biệt trong các khung profile nhôm và các ứng dụng công nghiệp chính xác. Những phụ kiện cố định nội bộ này cho phép thực hiện các kết nối chắc chắn và mô-đun, đồng thời duy trì độ bền cấu trúc cũng như tạo điều kiện thuận lợi cho việc điều chỉnh về sau. Việc lắp đặt bộ nối bên trong một cách đúng chuẩn trực tiếp ảnh hưởng đến độ tin cậy của quá trình lắp ráp, tuổi thọ sản phẩm và khả năng tiếp cận khi bảo trì. Hiểu rõ phương pháp lắp đặt chính xác sẽ đảm bảo các cụm lắp ráp của bạn đáp ứng đầy đủ thông số kỹ thuật thiết kế và vận hành tối ưu dưới tải trọng thực tế.
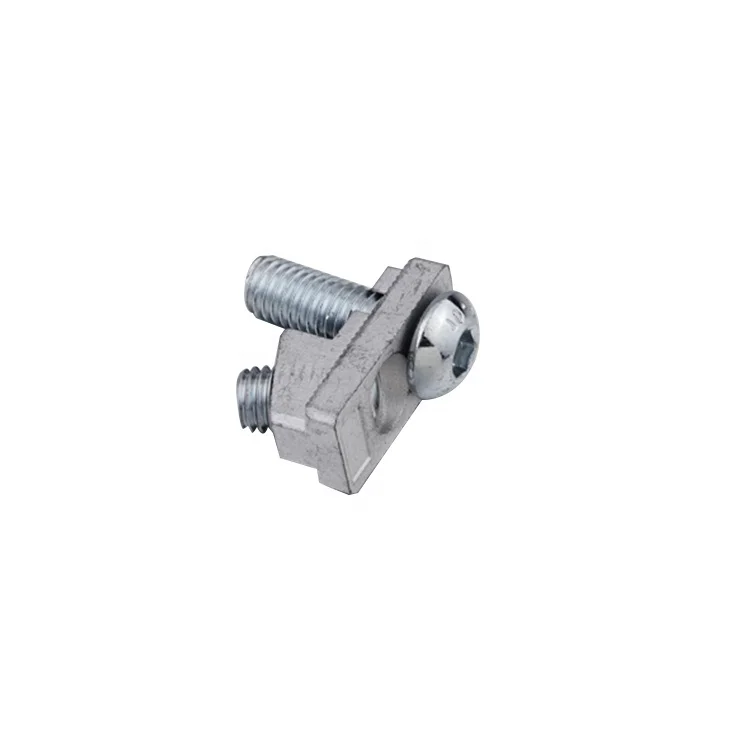
Việc lắp đặt các bộ nối bên trong đòi hỏi sự chuẩn bị có hệ thống, việc lựa chọn dụng cụ chính xác và tuân thủ các dung sai cơ học. Dù bạn đang lắp ráp các cấu trúc khung, trạm làm việc hay thiết bị công nghiệp chuyên dụng, việc thành thạo quy trình lắp đặt sẽ giúp giảm thiểu sai sót, hạn chế tối đa việc tháo lắp lại và đẩy nhanh tiến độ sản xuất. Hướng dẫn này trình bày từng bước quan trọng, từ kiểm tra vật liệu cho đến xác minh mô-men xoắn cuối cùng, nhằm đảm bảo các cụm lắp ráp của bạn đạt được chất lượng và độ bền ở mức chuyên nghiệp.
Trước khi lắp đặt bất kỳ Bộ nối bên trong , thực hiện kiểm tra trực quan và đo lường kỹ lưỡng. Xác minh rằng tất cả các bulông bên trong đều không bị ăn mòn, biến dạng hay khuyết tật do sản xuất. Kiểm tra xem kích thước phần cứng lắp đặt vào rãnh có phù hợp với thông số kỹ thuật lắp ráp của bạn hay không và kích thước lỗ nối có khớp với trục hoặc mặt cắt hồ sơ mà bạn dự định ghép nối hay không. Độ sạch bề mặt là yếu tố then chốt; loại bỏ mọi bụi bẩn, bụi hoặc dầu gia công còn sót lại có thể làm suy giảm độ bền cơ học của mối nối hoặc tạo ra khe hở vi mô trong quá trình lắp ráp.
Thu thập tất cả các dụng cụ cần thiết trước khi bắt đầu công việc lắp ráp. Các hệ thống nối thanh định hình thường yêu cầu chìa lục giác chính xác, cờ-lê lực được hiệu chuẩn theo thông số kỹ thuật của bu-lông/đai ốc bạn sử dụng, và các dụng cụ căn chỉnh đảm bảo độ vuông góc trong suốt quá trình lắp vào. Đặt mặt bàn làm việc ở độ cao thoải mái để duy trì tư thế làm việc đúng về mặt nhân trắc học và tránh tình trạng lệch tâm do các góc thao tác bất tiện. Đảm bảo khu vực làm việc được chiếu sáng đầy đủ và ngăn nắp, nhằm giữ cho từng thành phần bu-lông bên trong luôn dễ tiếp cận và dễ kiểm soát trong suốt quy trình lắp đặt. Chuẩn bị tài liệu ghi rõ các thông số mô-men xiết, độ sâu lắp vào và mọi yêu cầu đặc biệt liên quan đến vòng đệm hãm hoặc chất chống lỏng lẻo ren phù hợp với thiết kế lắp ráp của bạn.
Chèn phần cứng gắn khe vào kênh định hình hoặc túi tiếp nhận bằng chuyển động có chủ đích và kiểm soát. Căn chỉnh trục của bộ nối vuông góc với bề mặt gắn để tránh kẹt hoặc bắt ren lệch. Nhiều hệ thống nối định hình hiện đại sử dụng bề mặt vào dạng côn hoặc có hướng dẫn, giúp tự động căn giữa bu-lông trong giai đoạn chèn ban đầu. Nếu bộ lắp ráp của bạn bao gồm lỗ ren sẵn hoặc bu-lông ren chìm, hãy căn chỉnh chính xác lỗ của bộ nối trước khi tác dụng lực ép xuống. Sử dụng các hướng dẫn căn chỉnh hoặc chốt định vị tạm thời để duy trì hình học đúng trong lúc chuẩn bị siết chặt bu-lông. Bước sơ bộ này ngăn ngừa việc căn lệch tốn kém, vốn sẽ làm suy giảm phân bố tải và hiệu năng kết cấu.
Sau khi đã đặt đúng vị trí, siết chặt bằng cờ-lê lực đã hiệu chuẩn ở giá trị mô-men xoắn do nhà sản xuất quy định. Các bulông bên trong hệ thống nối ghép thanh định hình thường yêu cầu siết dần từng bước nhỏ thay vì siết mạnh đột ngột. Hãy siết theo từng bước nhỏ—quay 1/4 vòng hoặc 1/2 vòng—đồng thời quan sát các thay đổi về độ cản để phát hiện sớm hiện tượng kẹt hoặc trượt ren. Sau khi đạt đến mô-men xoắn mục tiêu, kiểm tra lại xem đầu nối có nằm phẳng sát bề mặt lắp đặt hay không, không có khe hở hay lệch tâm nào nhìn thấy được. Một số thiết kế phần cứng lắp đặt kiểu rãnh có tích hợp cơ chế khóa phụ như lớp chèn nylon, vòng đệm lò xo hoặc chất chống lỏng ren nhằm ngăn ngừa hiện tượng nới lỏng do rung động trong suốt chu kỳ vận hành. Áp dụng các biện pháp an toàn bổ sung này theo đúng đặc tả thiết kế, đồng thời đảm bảo tính tương thích với môi trường lắp ráp và điều kiện dịch vụ dự kiến của bạn.
Sau khi hoàn tất lắp ráp, tiến hành kiểm tra chức năng đối với các mối nối đã được kết nối, phù hợp với ứng dụng cụ thể của bạn. Áp dụng các tải đã đo theo các hướng và độ lớn mà thiết kế của bạn đã dự kiến, đồng thời quan sát xem các mối nối có vẫn giữ được độ cứng và duy trì đúng giá trị mô-men xoắn hay không. Sử dụng đồng hồ so hoặc thiết bị căn chỉnh bằng tia laze để xác nhận rằng các thành phần đã kết nối không bị dịch chuyển hoặc xoay trong quá trình kiểm tra. Ghi chép đầy đủ tất cả kết quả đo, đồng thời ghi chú bất kỳ sai lệch nào so với thông số kỹ thuật ban đầu. Nếu bộ lắp ráp của bạn bao gồm nhiều bulông nội bộ được phân bố trên toàn bộ cấu trúc, hãy kiểm tra trước các mối nối mẫu đại diện, sau đó mới xác thực toàn bộ hệ thống, nhằm đảm bảo tính nhất quán trên tất cả các hệ thống nối thanh định hình được sử dụng trong thiết kế.
Thiết lập một lịch bảo trì bao gồm việc kiểm tra lại định kỳ tất cả các bộ nối bên trong, đặc biệt là trong các cụm lắp ráp chịu rung động, chu kỳ nhiệt hoặc ứng suất cơ học lặp đi lặp lại. Lên lịch kiểm tra xác minh mô-men xoắn theo các khoảng thời gian đều đặn—thông thường là cứ sau 3 đến 6 tháng tùy theo mức độ cường độ vận hành—bằng cờ lê mô-men xoắn đã được hiệu chuẩn, loại cờ lê được sử dụng trong quá trình lắp đặt ban đầu. Giám sát các yếu tố môi trường như độ ẩm, dao động nhiệt độ hoặc tiếp xúc với chất ăn mòn, vì những yếu tố này có thể làm suy giảm vật liệu bu-lông hoặc thay đổi lực kẹp theo thời gian. Lưu hồ sơ chi tiết về mọi hoạt động bảo trì, các giá trị đo mô-men xoắn và bất kỳ điều chỉnh nào đối với phần cứng lắp đặt trên thanh ray. Tài liệu này trở nên vô cùng quý giá trong việc chẩn đoán sự cố hiệu suất cũng như xác minh việc tuân thủ các tiêu chuẩn ngành hoặc yêu cầu chất lượng của khách hàng.
Các ứng dụng lắp ráp chính xác, bao gồm trạm làm việc công nghiệp, cấu trúc khung mô-đun, thiết bị tự động hóa và hệ thống kết cấu chịu tải, thu được lợi ích lớn nhất từ việc lắp đặt bộ nối bên trong một cách cẩn trọng. Các ngành công nghiệp ngành sản xuất, chế biến dược phẩm, xử lý thực phẩm và gia công hàng không vũ trụ đều phụ thuộc vào các hệ thống nối thanh định hình đáng tin cậy để đảm bảo an toàn, thời gian hoạt động liên tục và tuân thủ quy định. Các bộ siết bên trong trong những ngữ cảnh này phải chịu được tải trọng kéo dài, ứng suất nhiệt và các chu kỳ tháo lắp thường xuyên—yêu cầu phương pháp lắp đặt đạt tiêu chuẩn chuyên nghiệp.
Các điều kiện nhiệt độ cực đoan, sự thay đổi độ ẩm và tiếp xúc với hóa chất ăn mòn đều ảnh hưởng đến khả năng duy trì lực kẹp theo thời gian của bộ phận cố định kiểu khe. Việc thay đổi nhiệt độ lặp đi lặp lại gây ra hiện tượng giãn nở khác biệt giữa các chi tiết siết chặt và thanh dẫn gắn kết, có thể làm giảm cài đặt mô-men xoắn và tạo ra chuyển động vi mô làm suy giảm độ bền của mối nối. Môi trường ẩm ướt hoặc ăn mòn đẩy nhanh quá trình suy giảm vật liệu, đặc biệt ở các tổ hợp thép không gỉ và nhôm dễ bị ăn mòn điện hóa. Việc lựa chọn vật liệu phù hợp cho chi tiết siết chặt—chẳng hạn như thép không gỉ cấp A2-70 hoặc thép carbon mạ kẽm—dựa trên điều kiện môi trường cụ thể sẽ đảm bảo các chi tiết siết chặt bên trong duy trì hiệu suất đáng tin cậy trong suốt vòng đời vận hành.
Nếu xuất hiện lực cản hoặc hành vi mô-men xoắn bất thường trong quá trình lắp đặt, hãy dừng ngay lập tức và điều tra nguyên nhân gốc trước khi tiếp tục. Việc ren bị lệch, ăn mòn, nhiễm bẩn hoặc sai lệch kích thước thường gây ra lực cản mô-men xoắn sớm trong các hệ thống nối profile. Tháo hoàn toàn bulông/đai ốc, kiểm tra cả bộ nối và ổ cắm nhận để phát hiện hư hỏng hoặc vật thể lạ, làm sạch kỹ lưỡng bằng dung môi phù hợp, sau đó thử lắp lại bằng bulông/đai ốc mới. Nếu sự cố vẫn tiếp diễn, hãy xác minh rằng thông số mô-men xoắn của bạn phù hợp với cấp độ, kích thước và thành phần vật liệu của bulông/đai ốc, đồng thời tham khảo tài liệu thiết kế gốc hoặc hỗ trợ kỹ thuật từ nhà sản xuất để đảm bảo tuân thủ đúng quy trình lắp ráp.

2026/09/23
Ngăn ngừa sự cố kết cấu. Thành thạo việc lắp đặt bộ nối góc bằng cách tránh 5 lỗi phổ biến—độ vuông góc, mô-men xoắn và độ không khớp. Tải về hướng dẫn.
2026/09/23
Đảm bảo bộ nối góc chịu được rung động cao. Thành thạo việc lựa chọn vật liệu, thiết kế mối nối và kỹ thuật lắp ráp để đạt độ tin cậy. Tải về hướng dẫn.
2026/09/23
So sánh các phương pháp xử lý bề mặt cho bộ nối góc. Đánh giá anod hóa, mạ kẽm và phủ bột về độ bền và hiệu quả đầu tư (ROI). Tải về hướng dẫn.
2026/09/23
Gặp sự cố với các mối nối góc 90 độ? Khám phá những thực hành tốt nhất đã được kiểm chứng khi lắp ráp bộ nối góc nhằm đảm bảo độ bền kết cấu, an toàn và tuổi thọ dài. Tải ngay hướng dẫn đầy đủ.
2026/09/23
Tối ưu hóa kích thước bộ nối bu-lông. Đánh giá phân tích tải, khả năng chống ăn mòn và độ khít lỗ để loại bỏ tình trạng mất ổn định tại mối nối. Tải về danh sách kiểm tra.
2026/09/23
Ngăn ngừa hiện tượng lỏng lẻo của bộ nối bu-lông do rung động. Làm chủ kiểm soát mô-men xoắn, quản lý nhiệt và các cơ chế khóa. Tải về hướng dẫn.

