 EN
Que Erros de Instalación Afectan aos Conectores en Ángulo?
2026/09/23
Previna fallos estruturais. Domine a instalación de conectores en ángulo evitando 5 erros comúns: perpendicularidade, par de apriete e incompatibilidade. Descargue a guía.

2026/09/18
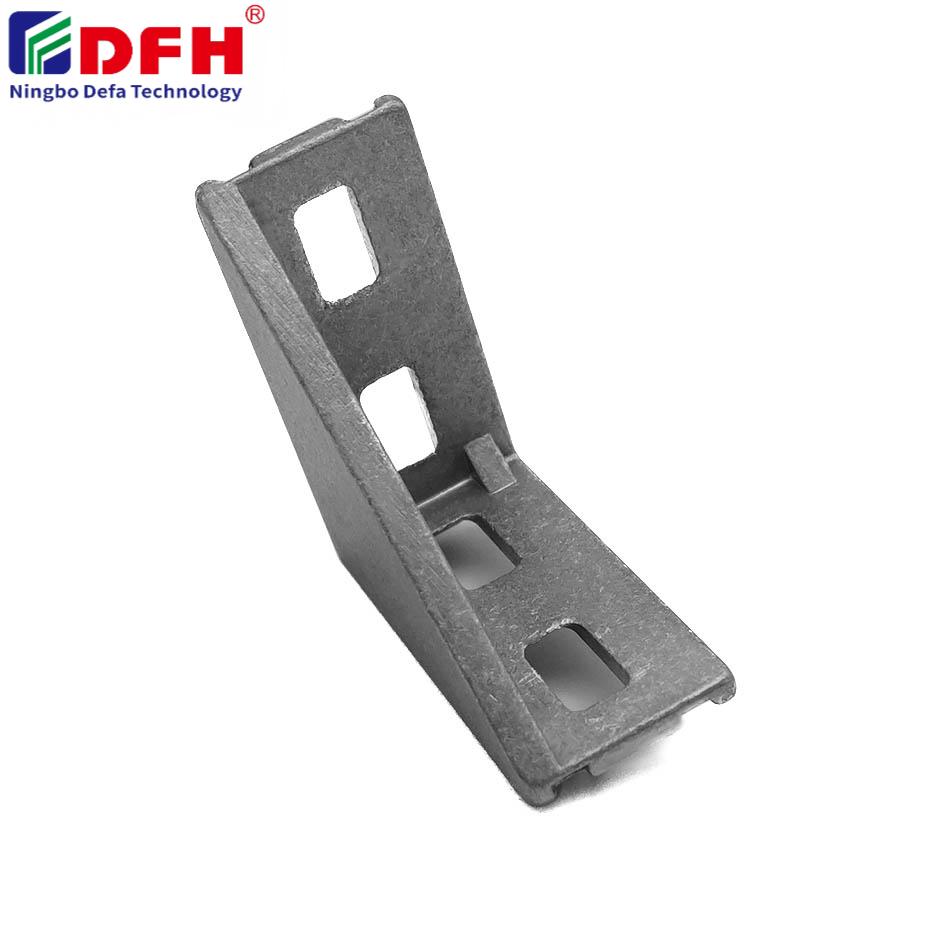
Os conectores internos son compoñentes esenciais nos sistemas modernos de montaxe, especialmente nas estruturas de perfís de aluminio e nas aplicacións industriais de precisión. Estes fixadores internos permiten conexións seguras e modulares, mantendo ao mesmo tempo a integridade estrutural e posibilitando axustes futuros. A instalación correcta dos conectores internos inflúe directamente na fiabilidade do montaxe, na duración do produto e na accesibilidade para a manutención. Comprender a metodoloxía adecuada de instalación garante que os seus montaxes cumpran as especificacións de deseño e funcionen de xeito óptimo baixo tensión operativa.
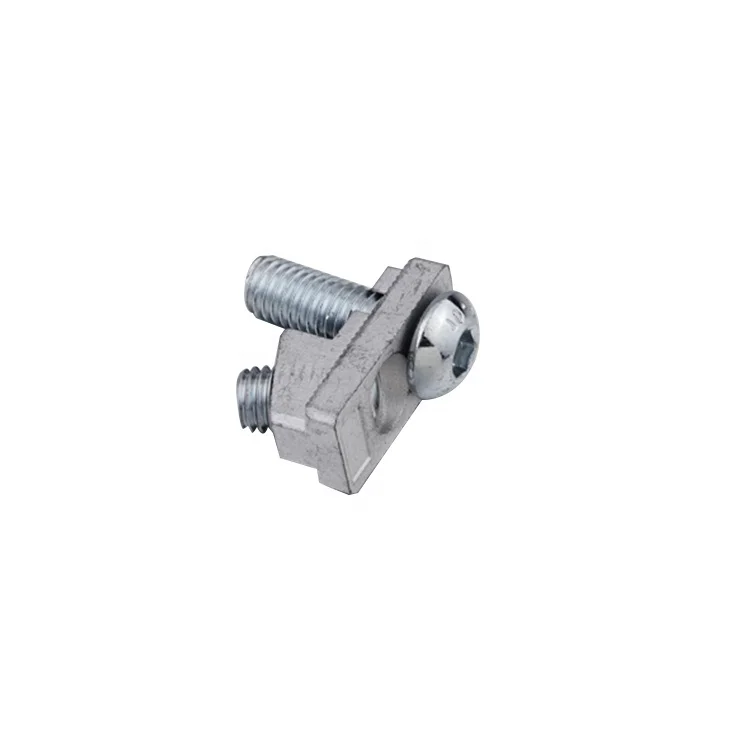
Instalar os conectores interiores require unha preparación sistemática, unha selección precisa de ferramentas e o cumprimento das tolerancias mecánicas. Sexa que estea montando estruturas de marco, postos de traballo ou equipos industriais especializados, dominar o proceso de instalación reduce os erros, minimiza o traballo de refección e acelera os prazos de produción. Esta guía explica cada paso crítico, desde a inspección dos materiais ata a verificación final do par de apriete, garantindo que os seus montaxes alcancen unha calidade e durabilidade de nivel profesional.
Antes de instalar ningún Conectores interiores , realice unha inspección visual e dimensional exhaustiva. Verifique que todos os parafusos internos están libres de corrosión, deformación ou defectos de fabricación. Comprobe que as dimensións do hardware de montaxe en ranura coinciden coas súas especificacións de montaxe e que os tamaños dos orificios dos conectores se axustan ás seccións do eixe ou perfil que pretende unir. A limpeza da superficie é fundamental; elimine calquera suxeira, po ou aceites residuais de maquinado que poidan comprometer a resistencia mecánica da unión ou crear microespazos durante a montaxe.
Recolle todas as ferramentas necesarias antes de comezar o traballo de montaxe. Os sistemas de conexión de perfís requiren normalmente chaves hexagonais de precisión, dinamométricos calibrados segundo as especificacións dos seus elementos de unión e guías de alineación que garanticen a perpendicularidade durante a inserción. Coloque a súa superficie de traballo a unha altura cómoda para manter unha postura ergonómica e evitar desalineacións causadas por ángulos incómodos. Asegúrese de que o seu espazo de traballo estea ben iluminado e organizado, de xeito que cada compoñente interno do elemento de unión permaneza accesible e rastrexable ao longo de toda a secuencia de instalación. Prepare a documentación que enumere as especificacións de par de apriete, as profundidades de inserción e todos os requisitos específicos de arandelas de bloqueo ou bloqueadores de rosca para o seu deseño de montaxe.
Introduza o hardware de montaxe na ranura no perfil ou no bolsillo receptor cun movemento intencionado e controlado. Aliñe o eixe do conector perpendicularmente á superficie de montaxe para evitar trabucos ou roscado cruzado. Moitos sistemas modernos de conexión de perfís empregan superficies de entrada cónicas ou guías que centran naturalmente o parafuso durante a inserción inicial. Se a súa montaxe inclúe furos previamente roscados ou insertos roscados, aliñe con precisión o orificio do conector antes de aplicar presión cara abaixo. Use guías de aliñación ou pasadores temporais de posición para manter a xeometría correcta mentres se prepara para apretar o parafuso. Este paso preliminar evita un aliñamento incorrecto costoso que, doutro modo, comprometería a distribución de cargas e o rendemento estrutural.
Unha vez colocada correctamente, aplicar o par de apriete usando unha chave dinamométrica calibrada axustada ao valor especificado polo fabricante. As pezas de unión internas nos sistemas de conexión de perfís requiren normalmente a aplicación gradual e progresiva do par de apriete, en lugar dun apriete brusco con alta forza. Apertar en pequenos incrementos — xirando un cuarto de volta ou media volta — mentres se observan os cambios na resistencia que poden indicar trabamento ou roscado cruzado. Despois de acadar o par de apriete obxectivo, verificar que o conector quede asentado perfectamente contra a súa superficie de asentamento, sen espazos visibles nin desalinhamento. Algúns deseños de hardware de montaxe en ranura incorporan mecanismos de bloqueo secundarios, como insercións de nilón, arandelas elásticas ou compostos de bloqueo de rosca, que prevén o afrouxamento inducido pola vibración durante os ciclos operativos. Aplicar estas medidas adicionais de seguridade segundo as especificacións do deseño, asegurando a súa compatibilidade co entorno de montaxe e coas condicións de servizo previstas.
Despois de completar a montaxe, someta as unións conectadas a probas de validación funcional adecuadas á súa aplicación. Aplique cargas medidas nas direccións e magnitudes previstas no seu deseño, observando se as conexións permanecen ríxidas e mantén as súas configuracións de par. Use indicadores de reloxo ou ferramentas láser de aliñamento para confirmar que os compoñentes conectados non se desprazaron nin xiraron durante as probas. Documente todos os resultados das medicións, anotando calquera desviación das especificacións de referencia. Se a súa montaxe inclúe múltiples fixacións internas distribuídas por toda unha estrutura, probe primeiro conexións representativas antes de validar o sistema completo, asegurando a coherencia en todos os sistemas de conexión de perfís empregados no deseño.
Establecer un programa de mantemento que inclúa a re-inspección periódica de todos os conectores interiores, especialmente nas montaxes sometidas a vibración, ciclos térmicos ou esforzos mecánicos repetidos. Programar comprobacións de verificación do par de apriete en intervalos regulares—normalmente cada 3 a 6 meses, segundo a intensidade operativa—utilizando a mesma chave dinamométrica calibrada empregada durante a instalación inicial. Supervisar factores ambientais como a humidade, as fluctuacións de temperatura ou a exposición a substancias corrosivas, que poden degradar os materiais dos elementos de unión ou alterar a forza de apriete co tempo. Manter rexistros detallados de todas as actividades de mantemento, das medicións de par e de calquera axuste realizado nos elementos de montaxe tipo ranura. Esta documentación resulta inestimable para diagnosticar problemas de rendemento e para verificar o cumprimento dos estándares do sector ou dos requisitos de calidade dos clientes.
As aplicacións de montaxe de precisión, incluídos os postos de traballo industriais, as estruturas modulares de armazón, o equipamento de automatización e os sistemas estruturais portantes, obtén o maior beneficio dunha instalación minuciosa dos conectores internos. Industrias a fabricación, o procesamento farmacéutico, a manipulación de alimentos e a fabricación aeroespacial dependen todos dun sistema fiable de conexión de perfís para manter a seguridade, o tempo de funcionamento e o cumprimento dos regulamentos. Os elementos de unión internos nestes contextos deben soportar cargas sostiñadas, tensión térmica e ciclos frecuentes de desmontaxe e remontaxe que requiren unha metodoloxía profesional de instalación.
Os extremos de temperatura, as variacións de humidade e a exposición a produtos químicos corrosivos inflúen na capacidade do hardware de montaxe en ranura para manter a súa forza de apriete ao longo do tempo. Os ciclos térmicos provocan unha expansión diferencial entre os elementos de unión e os perfís de montaxe, o que pode afrouxar os valores de apriete e xerar movementos microscópicos que deterioran a integridade da unión. Os ambientes húmidos ou corrosivos aceleran a degradación dos materiais, especialmente nas combinacións de aceiro inoxidable e aluminio, propensas á corrosión galvánica. A selección de materiais adecuados para os elementos de unión —como o aceiro inoxidable A2-70 ou o aceiro ao carbono galvanizado— segundo as condicións ambientais específicas garante que os elementos de unión internos mantengan un rendemento fiable durante toda a súa vida útil.
Se ocorre resistencia ou comportamento anormal do torque durante a instalación, deténgase inmediatamente e investigue a causa orixinal antes de continuar. A rosca cruzada, a corrosión, a contaminación ou unha falta de coincidencia dimensional son, normalmente, as causas da resistencia prematura ao torque nos sistemas de conexión de perfís. Retire completamente o elemento de unión, inspeccione tanto o conector como o rebordo receptor en busca de danos ou material estranxo, limpe minuciosamente con disolventes apropiados e intente de novo a instalación empregando elementos de unión novos. Se os problemas persisten, verifique que as súas especificacións de torque coincidan co grao, o tamaño e a composición material do elemento de unión, consultando a documentación orixinal de deseño ou o soporte técnico do fabricante para confirmar os protocolos correctos de montaxe.

2026/09/23
Previna fallos estruturais. Domine a instalación de conectores en ángulo evitando 5 erros comúns: perpendicularidade, par de apriete e incompatibilidade. Descargue a guía.
2026/09/23
Asegure que os conectores en ángulo soporten alta vibración. Domine a selección de materiais, o deseño das unións e as técnicas de montaxe para garantir fiabilidade. Descargue a guía.
2026/09/23
Compare tratamentos superficiais para conectores en ángulo. Avalie anodizado, galvanizado e revestimento en pó en función da durabilidade e do retorno sobre a inversión (ROI). Descargue a guía.
2026/09/23
Ten problemas cos fallos nas unións de 90 graos? Descubra as mellor prácticas probadas para a montaxe de conectores en ángulo que garanticen integridade estrutural, seguridade e lonxevidade. Descargue xa a guía completa.
2026/09/23
Optimizar o tamaño do conector de parafuso. Avaliar a análise de carga, a resistencia á corrosión e o axuste ao furo para eliminar a inestabilidade da unión. Obter a lista de comprobación.
2026/09/23
Evitar o afrouxamento do conector de parafuso inducido por vibración. Dominar o control do par, a xestión térmica e os mecanismos de bloqueo. Obter a guía.

