 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/09
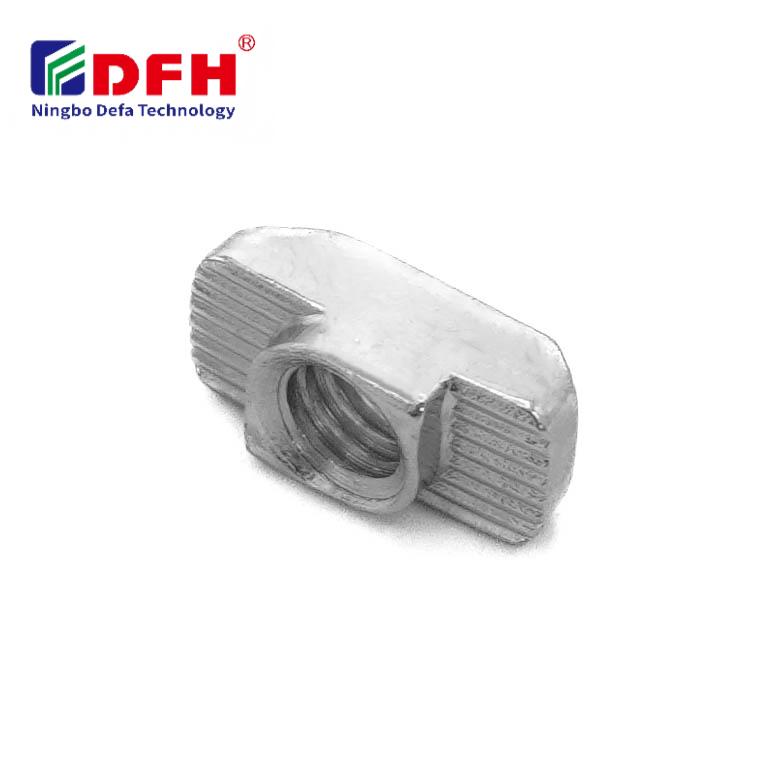
Разбирането на точните изисквания към допусците за Т-навертка е от съществено значение за инженери и производители, които работят с модулни системи за сглобяване. Т-навертката служи като ключов елемент за фиксиране в рамки от алуминиеви профили и при монтиране в пазове, където размерната точност пряко влияе върху надеждността на сглобяването, подравняването и структурната цялост. Спецификациите за допусци, регулиращи конструкцията на Т-навертките, определят начините, по които тези компоненти се побират в Т-образните пазове и взаимодействат с фиксиращата арматура, което ги прави основополагащи за успешното провеждане на промишлени операции по сглобяване.

Размерната прецизност на е Т орех се регулира от индустриални стандарти и изисквания, специфични за приложението, които гарантират последователна производителност при различни конфигурации за монтиране. Контролът на допуските обхваща множество геометрични характеристики, включително диаметъра на резбовата втулка, размерите на слота за съединяване, дебелината на главата и спецификациите за общата дължина. Производителите трябва да постигнат баланс между тесни допуски за прецизни приложения и практически ограничения при производството, като осигурят надеждна работа на фиксиращите елементи през целия предвиден експлоатационен срок, без да се компрометира стопанска ефективност в производствените процеси.
Диаметърът на резбовата втулка представлява едно от най-критичните толерантни измерения при проектирането на Т-навинт. Този диаметър трябва да осигурява място за метрични резби като M4, M5, M6 или M8 с подходяща зазорност и дълбочина на влизане, за да се гарантира сигурно закрепване, без да се допусне изтръгване на резбата или разхлабване при вибрации. Стандартните толерантни класове за резбови втулки обикновено следват спецификацията ISO 262, която изисква диаметърът на отвора да се поддържа в тесни толеранси – от ±0,05 до 0,1 мм, в зависимост от размера на резбата и състава на материала.
Точността на разстоянието между витките директно влияе върху производителността и надеждността на фиксиращите елементи и съединенията в модулните сборъчни системи. Дълбочината на въвеждане на резбата трябва да е достатъчна, за да осигури подходяща носимост на товара, докато допускът трябва да отчита възможни незначителни вариации в диаметъра на болтовете между различните производствени серии. Инженерите определят допуските за резбовани вставки въз основа на очакваните стягащи натоварвания, изискванията за устойчивост към вибрации и специфичните характеристики на алуминиевия профил, където се монтира Т-гайката.
Широчината на главата на Т-навинт, който се вмества в канала за Т-паз, трябва да се контролира точно, за да се осигури гладко вмъкване и положително позициониране без заклиняне или излишна люфтност. Обичайните толерантни спецификации за широчината на вмъкване в паза варират от минус 0,1 до нула милиметра спрямо номиналната широчина на паза, което гарантира плътно прилягане, предотвратяващо латерално преместване, но позволяващо лесно ръчно вмъкване. Този клас толерантност осигурява, че фиксиращата арматура запазва правилното си подравняване в алуминиевия профилен каркас по време на монтажа и експлоатацията.
Спецификациите за толеранс на дълбочината контролират колко надолу се простира Т-навивката под повърхността на отвора на паза, което определя максималния зазор за главата на фиксиращия елемент и общата височина на сглобката. Стандартните толеранси за дълбочина обикновено са ±0,05 мм, за да се осигури последователно поемане и да се предотвратят проблеми с несъвпадение по време на операциите по затягане. Позиционирането на резбовата втулка в рамките на този толеранс за дълбочина гарантира правилно влизане на резбата на болта и пълно включване в отвора за максимална удръжка.
Промишлените фиксиращи елементи, включително Т-навинтите, трябва да отговарят на международни стандарти като ISO 1891, DIN 6323 и други метрични спецификации, които определят допустимите толерансни диапазони за прецизни компоненти. Тези стандарти установяват класове толеранси, вариращи от свободни до изключително строги, което позволява на производителите да избират подходящи спецификации въз основа на изискванията към приложението и съображенията за разходи. Избраният клас толеранси за фиксиращите елементи влияе върху размерната последователност, характеристиките на сглобяването и дългосрочната надеждност в производствените среди.
Изборът на класове за допуски за резбовани вградени компоненти обикновено следва установени индустриални практики, при които средните класове за допуски осигуряват оптимален баланс между изискванията за прецизност и ефективността на производствените разходи. Спецификациите за Т-образни гайки в тези стандарти гарантират взаимозаменяемостта на компонентите, произведени от различни доставчици, подпомагайки гъвкавостта на глобалната верига за доставки и стандартизирането на запасите. Спецификациите за състава на материала, изискванията за повърхностна обработка и стандартите за твърдост действат в съчетание с размерните допуски, за да осигурят пълното съответствие на работата на фиксиращите компоненти.
Сложни системи за сглобяване изискват внимателен анализ на начина, по който допуските на отделните компоненти се натрупват през целия процес на сглобяване, известен като анализ на натрупване на допуски. Инженерите трябва да вземат предвид натрупаните отклонения в размерите на пазовете на алуминиевия профил, допуските за ширина и дълбочина на Т-навивките и спецификациите за диаметъра на отворите за фиксиращата арматура при проектирането на устойчиви решения за сглобяване. Този анализ гарантира, че дори и при най-неблагоприятните комбинации от допуски функционалността на сглобяването остава приемлива, възможно е правилно влизане в резба и разпределението на товара по цялата конструктивна рамка е надеждно.
Изчисленията на натрупването на допуски стават особено критични, когато няколко Т-навинта трябва да се подравнят по един и същ алуминиев профил или когато крепежните елементи трябва да издържат високонапрегнати приложения, изискващи максимална стягаща сила. Производителите използват статистически методи за анализ на допуските, за да прогнозират процентите на успешната сглобка и да определят кои допуски на компонентите оказват най-значително влияние върху общата производителност на системата. Този инженерен подход позволява оптимизация на разходите чрез ослабване на некритичните допуски, като се запазва строг контрол върху размерите, които директно влияят върху надеждността на сглобката.
Приложения за прецизно подравняване, като монтиране на роботи, сглобяване на оптични устройства и координатни измервателни приспособления, изискват изключително тесни допуски за компонентите T-навинтващи се гайки. Тези приложения изискват спецификации за допуски, при които позиционирането на резбовата втулка и размерите на съчетаването на T-паза и гайката са в границите ±0,03 мм или по-тесни, за да се гарантира повтаряема точност на позиционирането. Фиксиращите елементи трябва да осигуряват прецизен контрол на натоварването и намаляване на вибрациите, което изисква последователно влизане в резба и еднакъв диаметър на отвора за всички производствени единици.
В тези изискващи приложения производителите често прилагат допълнителни мерки за контрол на качеството, включително 100-процентова проверка на размерите, изпитване на връзката на резбите и термична обработка за отстраняване на напрежения, за да се гарантира съответствието с допусците по време на целия производствен процес. Спецификацията на материала за резбовите вставки трябва да е устойчива на пълзене и да запазва размерната си стабилност при циклиране на температурата и механично напрежение. Тези изисквания за прецизни допусци оправдават по-високите производствени разходи поради критичното значение на точността при сглобяването в приложенията с висока стойност.
Стандартните рамки за индустриална автоматизация, конструкции за работни маси и модулни фабрични фиксатори обикновено използват по-широки толерансни спецификации, които намаляват производствените разходи, без да се компрометира адекватната функционалност при сглобяване. При тези приложения толерансите за Т-навинти могат да варират от ±0,1 до 0,15 мм за некритични размери, което позволява производството на крепежни елементи чрез стандартно машинно оборудване, без нужда от специализирани прецизни инструменти. Експлоатационните характеристики на крепежните елементи остават напълно задоволителни, стига резбовият вграден отвор да се съчетава правилно и Т-навинтът да се позиционира последователно в канала на алуминиевия профил.
Общите индустриални класове на допуски осигуряват добра икономическа ефективност и продължават да бъдат най-често срещаната спецификация за подаващото мнозинство от производствените приложения. Тези спецификации на допуски компенсират нормалните производствени вариации от стандартното производствено оборудване, като в същото време гарантират надеждната работа на резбовите вградени компоненти през типичните работни цикли на машините. Производителите обикновено имат тези стандартни класове на допуски за T-мутри на склад, за да подпомогнат бързата доставка и управлението на запасите за множество клиентски приложения и продуктни линии.
За автоматизираните операции по сглобяване посочете средни или тесни класове допуски, като например ISO класове на допуск IT7 или IT6 за размерите на Т-образните гайки и резбовите вставки. Тези спецификации за допуски гарантират последователна производителност на фиксиращите елементи в условията на производство с висок обем, където роботите извършват позиционирането на компонентите и затягането на болтовете. Автоматизираните системи изискват стриктно спазване на тесните допуски, за да се осигури надеждна повтаряемост, да се намалят грешките при сглобяването и да се минимизират разходите за поправки, свързани с несъвпадение или неуспешно влизане в резба.
Съставът на материала и термичната обработка оказват пряко влияние върху размерната стабилност и възможността за постигане на зададени допуски за компонентите с резбови втулки както по време на производството, така и през целия им експлоатационен живот. Съставите от високопрочна стомана и термичната обработка за отстраняване на остатъчни напрежения подобряват размерната последователност и намаляват деградацията на допусците, свързана с пълзенето, с течение на времето. Спецификацията на материала за фиксиращите елементи определя дали компонентите могат да запазят строги допуски по време на машинна обработка, транспортиране и монтаж в алуминиевия профил, без да се налага скъпо коригиране на размерите след производството.
Да, допуските за Т-навинтите могат да се персонализират чрез индивидуални производствени спецификации, избор на материали и процесно инженерство, за да отговарят на специализираните изисквания за приложение. Персонализираните спецификации за допуските на вътрешния диаметър на резбовани вставки, широчината на съединението на Т-навинти и дълбочинните размери позволяват оптимизация за уникални приложения на фиксиращи компоненти. Въпреки това персонализираните спецификации за допуски обикновено изискват минимални количества за поръчка, удължени срокове за изпълнение и по-високи единични разходи поради изискванията за настройка на процеса и специализираните мерки за контрол на качеството, необходими за поддържане на съответствие с нестандартните допуски по време на цялото производство.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

