 EN
โปรไฟล์อลูมิเนียมคืออะไร และทำงานอย่างไร
2026/09/30
แหล่งโปรไฟล์อลูมิเนียมสำหรับโครงสร้างแบบโมดูลาร์ที่ใช้งานได้หลากหลาย เรียนรู้หลักการอัดรีด ข้อดีด้านความแข็งแรง และคุณสมบัติต้านการกัดกร่อน ขอรายละเอียดเพิ่มเติมได้ทันที

2026/09/09
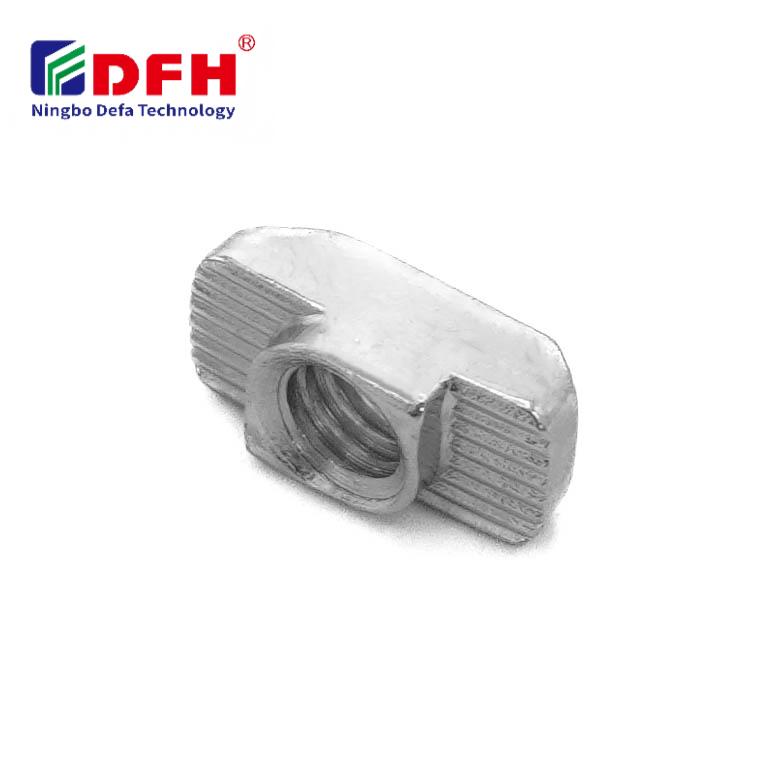
การเข้าใจข้อกำหนดความคลาดเคลื่อนที่แน่นอนสำหรับนัตตัวทีนั้นมีความสำคัญยิ่งต่อวิศวกรและผู้ผลิตที่ทำงานกับระบบประกอบแบบโมดูลาร์ นัตตัวทีทำหน้าที่เป็นส่วนประกอบยึดที่สำคัญในโครงสร้างที่ใช้โปรไฟล์อะลูมิเนียมและแอปพลิเคชันการติดตั้งที่อาศัยร่อง ซึ่งความแม่นยำของมิติส่งผลโดยตรงต่อความน่าเชื่อถือของการประกอบ การจัดแนว และความแข็งแรงของโครงสร้าง ข้อกำหนดด้านความคลาดเคลื่อนที่ควบคุมการออกแบบนัตตัวทีจะกำหนดว่าชิ้นส่วนเหล่านี้จะพอดีกับร่องตัวทีอย่างไร และจะทำงานร่วมกับอุปกรณ์ยึดอย่างไร จึงถือเป็นพื้นฐานสำคัญต่อการดำเนินงานการประกอบเชิงอุตสาหกรรมที่ประสบความสำเร็จ

ความแม่นยำด้านมิติของ T นัท ถูกควบคุมโดยมาตรฐานอุตสาหกรรมและข้อกำหนดเฉพาะตามการใช้งาน ซึ่งรับประกันประสิทธิภาพที่สม่ำเสมอในรูปแบบการติดตั้งที่แตกต่างกัน ขอบเขตความคลาดเคลื่อนครอบคลุมลักษณะทางเรขาคณิตหลายประการ ได้แก่ เส้นผ่านศูนย์กลางของชิ้นส่วนเกลียวฝัง, มิติของการเข้าล็อกกับร่อง, ความหนาของหัวสกรู และข้อกำหนดความยาวโดยรวม ผู้ผลิตจำเป็นต้องปรับสมดุลระหว่างขอบเขตความคลาดเคลื่อนที่แคบสำหรับงานที่ต้องการความแม่นยำสูง กับข้อจำกัดในการผลิตจริง เพื่อให้มั่นใจว่าอุปกรณ์ยึดตรึงจะทำงานได้อย่างเชื่อถือได้ตลอดอายุการใช้งานที่ออกแบบไว้ โดยยังคงรักษาประสิทธิภาพด้านต้นทุนในการผลิต
เส้นผ่านศูนย์กลางของรูสำหรับติดตั้งไส้เกลียวเป็นหนึ่งในมิติที่มีความสำคัญสูงสุดด้านความคลาดเคลื่อนในการออกแบบนัตแบบ T ค่ามิตินี้จำเป็นต้องรองรับเกลียวมาตรฐานเมตริก เช่น M4, M5, M6 หรือ M8 ด้วยช่องว่างและระยะการขันที่เหมาะสม เพื่อให้การยึดแน่นมีประสิทธิภาพ พร้อมป้องกันไม่ให้เกลียวเสียหายหรือหลวมคลายตัวขณะเกิดการสั่นสะเทือน โดยทั่วไปแล้ว ระดับความคลาดเคลื่อนมาตรฐานสำหรับไส้เกลียวจะสอดคล้องตามข้อกำหนด ISO 262 ซึ่งกำหนดให้เส้นผ่านศูนย์กลางของรูต้องรักษาระดับความคลาดเคลื่อนอย่างเข้มงวด ภายในช่วงบวกหรือลบ 0.05 ถึง 0.1 มิลลิเมตร ขึ้นอยู่กับขนาดของเกลียวและองค์ประกอบของวัสดุ
ความแม่นยำของระยะห่างเกลียวมีผลโดยตรงต่อประสิทธิภาพและความน่าเชื่อถือของชิ้นส่วนยึดตรึง รวมทั้งการเชื่อมต่อภายในระบบประกอบแบบโมดูลาร์ ความลึกของการขันเกลียวต้องเพียงพอเพื่อให้สามารถรับน้ำหนักได้อย่างเหมาะสม ในขณะที่ค่าความคลาดเคลื่อนต้องคำนึงถึงความแปรผันเล็กน้อยของเส้นผ่านศูนย์กลางสลักเกลียวที่อาจเกิดขึ้นระหว่างชุดการผลิตต่าง ๆ วิศวกรจะระบุค่าความคลาดเคลื่อนของปลอกเกลียวตามแรงบีบอัดที่คาดว่าจะเกิดขึ้น ความต้องการในการต้านการสั่นสะเทือน และข้อกำหนดเฉพาะของโปรไฟล์อลูมิเนียมที่ใช้ติดตั้งนัตตัวที
ความกว้างของหัวนัตแบบที (T nut) ที่สอดเข้าไปในร่องแบบที (T-slot) ต้องควบคุมอย่างแม่นยำ เพื่อให้สามารถสอดใส่ได้อย่างลื่นไหล และจัดตำแหน่งได้แน่นอน โดยไม่เกิดการติดขัดหรือมีช่องว่างมากเกินไป ค่าความคลาดเคลื่อนโดยทั่วไปสำหรับความกว้างของการสอดเข้าร่อง มักอยู่ระหว่างลบ 0.1 ถึงศูนย์มิลลิเมตร เมื่อเปรียบเทียบกับความกว้างที่ระบุไว้ของร่อง (nominal slot width) ซึ่งจะทำให้เกิดการพอดีแน่นพอดี ป้องกันการเคลื่อนที่ในแนวข้าง แต่ยังคงให้สามารถสอดใส่ด้วยมือได้อย่างสะดวก ค่าความคลาดเคลื่อนระดับนี้รับประกันว่าชุดยึดจะรักษาการจัดแนวที่ถูกต้องภายในโครงสร้างโปรไฟล์อลูมิเนียม ทั้งในระหว่างขั้นตอนการประกอบและการใช้งานจริง
ข้อกำหนดความคลาดเคลื่อนของความลึกควบคุมระยะที่นัตต์แบบทียื่นลงต่ำกว่าพื้นผิวเปิดของร่อง ซึ่งจะกำหนดระยะว่างสูงสุดสำหรับหัวอุปกรณ์ยึดแน่น และความสูงรวมของการประกอบ ความคลาดเคลื่อนของความลึกแบบมาตรฐานมักอยู่ที่บวกหรือลบ 0.05 มิลลิเมตร เพื่อให้มั่นใจว่าชิ้นส่วนจะวางตัวได้อย่างสม่ำเสมอ และป้องกันปัญหาการจัดแนวผิดพลาดระหว่างการขันยึด การจัดตำแหน่งของไส้เกลียวแบบเกลียวภายในในขอบเขตความคลาดเคลื่อนของความลึกนี้ จะทำให้เกลียวของสลักเกลียวเข้ามาสัมผัสกับไส้เกลียวได้อย่างถูกต้อง และรักษาการสัมผัสอย่างเต็มที่ภายในรูเจาะ เพื่อให้ได้ความสามารถในการยึดจับสูงสุด
อุปกรณ์ยึดติดสำหรับงานอุตสาหกรรม รวมถึงนัตแบบที (T nuts) ต้องสอดคล้องกับมาตรฐานสากล เช่น ISO 1891, DIN 6323 และข้อกำหนดแบบเมตริกอื่น ๆ ซึ่งระบุช่วงความคลาดเคลื่อนที่ยอมรับได้สำหรับชิ้นส่วนความแม่นยำ มาตรฐานเหล่านี้กำหนดระดับความคลาดเคลื่อน (tolerance classes) ตั้งแต่หลวมจนถึงแน่นมากเป็นพิเศษ เพื่อให้ผู้ผลิตสามารถเลือกระดับที่เหมาะสมตามความต้องการของการใช้งานและปัจจัยด้านต้นทุน ระดับความคลาดเคลื่อนของอุปกรณ์ยึดติดที่เลือกใช้จะส่งผลต่อความสม่ำเสมอของมิติ ลักษณะการเข้ากันระหว่างชิ้นส่วนขณะประกอบ และประสิทธิภาพด้านความน่าเชื่อถือในระยะยาวภายในสภาพแวดล้อมการผลิต
การเลือกชั้นความคลาดเคลื่อนสำหรับชิ้นส่วนแบบเกลียวฝังมักยึดตามแนวทางอุตสาหกรรมที่ได้รับการยอมรับ โดยชั้นความคลาดเคลื่อนระดับปานกลางให้สมดุลที่เหมาะสมระหว่างข้อกำหนดด้านความแม่นยำกับประสิทธิภาพต้นทุนการผลิต ข้อกำหนดของนัตแบบรางที (T-slot nut) ภายใต้มาตรฐานเหล่านี้รับประกันว่าชิ้นส่วนที่ผลิตโดยผู้จัดจำหน่ายต่าง ๆ จะสามารถใช้แทนกันได้ ซึ่งส่งเสริมความยืดหยุ่นของห่วงโซ่อุปทานทั่วโลกและการทำให้สินค้าคงคลังเป็นไปตามมาตรฐานเดียวกัน ทั้งองค์ประกอบของวัสดุ ข้อกำหนดด้านพื้นผิว และมาตรฐานความแข็งแรง ล้วนทำงานร่วมกับความคลาดเคลื่อนเชิงมิติ เพื่อให้มั่นใจว่าชุดอุปกรณ์ยึดตรึงจะปฏิบัติงานได้ครบถ้วนตามมาตรฐาน
ระบบการประกอบที่ซับซ้อนต้องอาศัยการวิเคราะห์อย่างรอบคอบเกี่ยวกับวิธีที่ความคลาดเคลื่อนของแต่ละชิ้นส่วนสะสมกันตลอดกระบวนการประกอบทั้งหมด ซึ่งเรียกว่า การวิเคราะห์การสะสมความคลาดเคลื่อน (tolerance stack-up analysis) วิศวกรจำเป็นต้องพิจารณาความแปรผันสะสมของมิติร่องบนโปรไฟล์อลูมิเนียม ความคลาดเคลื่อนของความกว้างและความลึกของ T-nut รวมถึงข้อกำหนดของเส้นผ่านศูนย์กลางรูสำหรับอุปกรณ์ยึดตรึง ขณะออกแบบวิธีการประกอบที่มีความแข็งแรงและเชื่อถือได้ การวิเคราะห์นี้ทำให้มั่นใจได้ว่า แม้ในกรณีที่ความคลาดเคลื่อนจะรวมกันในสถานการณ์เลวร้ายที่สุด ก็ยังสามารถให้ผลลัพธ์ของการประกอบที่ใช้งานได้ตามเกณฑ์ ระยะการขันเกลียวเหมาะสม และการกระจายแรงภายในโครงสร้างหลักมีความน่าเชื่อถือ
การคำนวณความคลาดเคลื่อนสะสมมีความสำคัญอย่างยิ่งเมื่อต้องจัดแนว T-nut หลายตัวให้สอดคล้องกันบนโปรไฟล์อลูมิเนียมชิ้นเดียวกัน หรือเมื่อฮาร์ดแวร์ยึดแน่นต้องรองรับการใช้งานที่มีภาระสูงซึ่งต้องการแรงยึดแน่นสูงสุด ผู้ผลิตใช้วิธีการวิเคราะห์ความคลาดเคลื่อนเชิงสถิติเพื่อทำนายอัตราความสำเร็จของการประกอบ และระบุว่าความคลาดเคลื่อนของชิ้นส่วนใดมีผลกระทบมากที่สุดต่อประสิทธิภาพโดยรวมของระบบ แนวทางวิศวกรรมนี้ช่วยให้สามารถปรับลดต้นทุนได้ โดยผ่อนคลายความคลาดเคลื่อนที่ไม่สำคัญ ขณะเดียวกันก็ควบคุมอย่างเข้มงวดต่อมิติที่ส่งผลโดยตรงต่อความน่าเชื่อถือของการประกอบ
การประยุกต์ใช้งานที่ต้องการความแม่นยำสูง เช่น การติดตั้งหุ่นยนต์ อุปกรณ์ออปติคัล และอุปกรณ์วัดพิกัดแบบพิกัด (coordinate measurement fixtures) จำเป็นต้องใช้ค่าความคลาดเคลื่อนที่แคบมากสำหรับชิ้นส่วนนัตแบบที (T nut) ในการใช้งานเหล่านี้ ข้อกำหนดด้านความคลาดเคลื่อนจะระบุว่า ตำแหน่งของส่วนเกลียวที่ฝังไว้ (threaded insert) และมิติของการเข้าล็อกของนัตแบบทีกับร่องแบบที (T-slot nut engagement dimensions) ต้องอยู่ในช่วงบวกหรือลบ 0.03 มิลลิเมตร หรือแคบกว่านั้น เพื่อให้มั่นใจได้ว่าการจัดตำแหน่งซ้ำได้แม่นยำเสมอ ฮาร์ดแวร์ยึดตรึงต้องรองรับการควบคุมแรงโหลดอย่างแม่นยำและการลดการสั่นสะเทือน ซึ่งจำเป็นต้องมีการขันเกลียวที่สม่ำเสมอและเส้นผ่านศูนย์กลางของรูเจาะ (bore diameter) ที่เท่ากันทุกชิ้นในกระบวนการผลิต
ในการใช้งานที่ต้องการความแม่นยำสูงเหล่านี้ ผู้ผลิตมักดำเนินมาตรการควบคุมคุณภาพเพิ่มเติม รวมถึงการตรวจสอบขนาดแบบร้อยเปอร์เซ็นต์ การทดสอบการขันเกลียวให้แน่น และการอบชุบเพื่อคลายแรงเครียด เพื่อให้มั่นใจว่าจะสอดคล้องกับค่าความคลาดเคลื่อนที่กำหนดไว้ตลอดกระบวนการผลิต วัสดุของปลอกเกลียวต้องมีคุณสมบัติทนต่อการไหลช้า (creep) และรักษาความคงตัวของขนาดภายใต้สภาวะเปลี่ยนแปลงอุณหภูมิและแรงเครื่องจักร ข้อกำหนดด้านความแม่นยำของค่าความคลาดเคลื่อนเหล่านี้ทำให้ต้นทุนการผลิตสูงขึ้น เนื่องจากความถูกต้องของการประกอบมีความสำคัญอย่างยิ่งต่ออุปกรณ์ที่มีมูลค่าสูง
โครงสร้างอุตสาหกรรมอัตโนมัติแบบมาตรฐาน โครงสร้างโต๊ะทำงาน และอุปกรณ์ยึดจับแบบโมดูลาร์สำหรับโรงงาน มักใช้ข้อกำหนดความคลาดเคลื่อนที่กว้างขึ้น ซึ่งช่วยลดต้นทุนการผลิต แต่ยังคงรักษาความสามารถในการประกอบได้อย่างเพียงพอ สำหรับการใช้งานเหล่านี้ ความคลาดเคลื่อนของนัตแบบที (T nut) อาจอยู่ในช่วงบวกหรือลบ 0.1 ถึง 0.15 มิลลิเมตร สำหรับมิติที่ไม่สำคัญ ทำให้สามารถผลิตอุปกรณ์ยึดจับด้วยเครื่องจักรกลมาตรฐานโดยไม่จำเป็นต้องใช้เครื่องมือพิเศษที่มีความแม่นยำสูง ประสิทธิภาพของอุปกรณ์ยึดจับยังคงอยู่ในระดับที่น่าพอใจอย่างเต็มที่ ตราบใดที่รูเกลียวสำหรับติดตั้งแบบฝัง (threaded insert bore) สามารถเข้ากันได้อย่างเหมาะสม และนัตแบบทีสามารถวางตัวได้อย่างสม่ำเสมอภายในร่องแบบที (T-slot) ของโปรไฟล์อะลูมิเนียม
คลาสความคลาดเคลื่อนทั่วไปสำหรับอุตสาหกรรมให้ประสิทธิภาพด้านต้นทุนที่ดี และยังคงเป็นข้อกำหนดที่พบบ่อยที่สุดสำหรับการผลิตส่วนใหญ่ ข้อกำหนดความคลาดเคลื่อนเหล่านี้รองรับความแปรผันปกติในการผลิตจากเครื่องจักรมาตรฐาน โดยยังคงรับประกันว่าชิ้นส่วนแท่งเกลียวแบบฝังจะทำงานได้อย่างเชื่อถือได้ตลอดวงจรการใช้งานทั่วไปของเครื่องจักร ผู้ผลิตมักจัดสต๊อกคลาสความคลาดเคลื่อนของนัตแบบ T มาตรฐานเหล่านี้เพื่อสนับสนุนการจัดส่งอย่างรวดเร็วและการบริหารสินค้าคงคลังสำหรับแอปพลิเคชันลูกค้าและไลน์ผลิตภัณฑ์ที่หลากหลาย
สำหรับการประกอบแบบอัตโนมัติ ให้ระบุชั้นความคลาดเคลื่อนระดับปานกลางถึงแน่น เช่น ระดับความคลาดเคลื่อนตามมาตรฐาน ISO คือ IT7 หรือ IT6 สำหรับขนาดของนัตแบบ T-slot และไส้เกลียวแบบแทรก ข้อกำหนดความคลาดเคลื่อนเหล่านี้รับประกันประสิทธิภาพที่สม่ำเสมอของอุปกรณ์ยึดตรึงในสภาพแวดล้อมการผลิตปริมาณสูง ซึ่งหุ่นยนต์ทำหน้าที่จัดวางชิ้นส่วนและขันน็อตให้แน่น ระบบอัตโนมัติจำเป็นต้องปฏิบัติตามความคลาดเคลื่อนที่แน่นเพื่อรักษาความแม่นยำซ้ำได้อย่างเชื่อถือได้ ลดข้อผิดพลาดในการประกอบ และลดต้นทุนการแก้ไขงานที่เกิดจากความไม่ตรงแนวหรือการขันเกลียวไม่สมบูรณ์
องค์ประกอบของวัสดุและการให้ความร้อนเพื่อปรับสมบัติมีผลโดยตรงต่อความเสถียรของขนาดและความสามารถในการควบคุมความคลาดเคลื่อนของชิ้นส่วนแบบเกลียวฝัง ทั้งในระหว่างการผลิตและตลอดอายุการใช้งาน องค์ประกอบเหล็กความแข็งแรงสูงร่วมกับกระบวนการให้ความร้อนเพื่อลดแรงเครียดช่วยยกระดับความสม่ำเสมอของขนาด และลดการเสื่อมสภาพของความคลาดเคลื่อนที่เกิดจากปรากฏการณ์ครีปเมื่อเวลาผ่านไป ข้อกำหนดวัสดุสำหรับอุปกรณ์ยึดแน่นกำหนดว่าชิ้นส่วนนั้นจะสามารถรักษาความคลาดเคลื่อนที่แคบได้หรือไม่ ทั้งในระหว่างการกลึง การขนส่ง และการติดตั้งลงในโครงสร้างโปรไฟล์อะลูมิเนียม โดยไม่จำเป็นต้องแก้ไขขนาดหลังการผลิตซึ่งมีต้นทุนสูง
ใช่ ความคลาดเคลื่อนของนัตตัวที (T nut) สามารถปรับแต่งได้ผ่านข้อกำหนดการผลิตที่ออกแบบเฉพาะ การเลือกวัสดุ และวิศวกรรมกระบวนการ เพื่อให้สอดคล้องกับความต้องการของแอปพลิเคชันพิเศษ ข้อกำหนดความคลาดเคลื่อนที่ปรับแต่งได้สำหรับเส้นผ่านศูนย์กลางรูเจาะของไส้เกลียว (threaded insert bore diameter) ความกว้างของการเข้าล็อกของนัตตัวที (T-slot nut engagement width) และมิติความลึก ช่วยให้สามารถปรับแต่งเพื่อการใช้งานฮาร์ดแวร์ยึดแน่นที่ไม่เหมือนใครได้อย่างเหมาะสม อย่างไรก็ตาม ข้อกำหนดความคลาดเคลื่อนที่ปรับแต่งมักจะต้องมีปริมาณการสั่งซื้อขั้นต่ำ เวลาจัดส่งที่ยาวนานขึ้น และต้นทุนต่อหน่วยที่สูงขึ้น เนื่องจากต้องมีการเตรียมกระบวนการผลิตโดยเฉพาะ รวมถึงมาตรการควบคุมคุณภาพพิเศษเพื่อรักษามาตรฐานความคลาดเคลื่อนที่ไม่ใช่มาตรฐานตลอดกระบวนการผลิต

2026/09/30
แหล่งโปรไฟล์อลูมิเนียมสำหรับโครงสร้างแบบโมดูลาร์ที่ใช้งานได้หลากหลาย เรียนรู้หลักการอัดรีด ข้อดีด้านความแข็งแรง และคุณสมบัติต้านการกัดกร่อน ขอรายละเอียดเพิ่มเติมได้ทันที

2026/09/30
แหล่งโปรไฟล์อลูมิเนียมสำหรับโครงการก่อสร้าง เรียนรู้ประโยชน์ด้านโครงสร้างหลัก การหุ้มผนัง (cladding) และงานหน้าต่าง เพื่อผลตอบแทนจากการลงทุนสูงสุด ดาวน์โหลดคู่มือได้ทันที

2026/09/30
เรียนรู้เทคนิคการเลือกขนาดโปรไฟล์อลูมิเนียมที่ดีที่สุด ประเมินปัจจัยต่าง ๆ เช่น น้ำหนักบรรทุก พื้นที่ใช้งาน โลหะผสม สภาพแวดล้อม และต้นทุน เพื่อป้องกันการโก่งตัว ดาวน์โหลดคู่มือ

2026/09/30
กำลังประสบปัญหาสกรูหลุดหรือต้องแก้ไขงานซ้ำ? เรียนรู้วิธีการเลือกขนาดสกรูอย่างแม่นยำจากเส้นผ่านศูนย์กลาง ระยะเกลียว วัสดุ และน้ำหนักบรรทุก รวมถึงมาตรฐานเฉพาะอุตสาหกรรม เพื่อเพิ่มความน่าเชื่อถือและความสอดคล้องตามข้อกำหนด

2026/09/30
จัดหาโปรไฟล์อลูมิเนียมสำหรับงานวิศวกรรมอุตสาหกรรม ค้นพบอัตราส่วนความแข็งแรงต่อน้ำหนัก ความต้านทานการกัดกร่อน และการประหยัดต้นทุนได้ถึง 30% ดาวน์โหลดคู่มือ

2026/09/30
แหล่งระบบโปรไฟล์อลูมิเนียมทนความร้อน ควบคุมวิทยาศาสตร์การขยายตัวจากความร้อนและกลยุทธ์การจัดการแรงเครียดสำหรับงานก่อสร้างเชิงอุตสาหกรรม ดาวน์โหลดคู่มือ

