 EN
Cos'è un profilo in alluminio e come funziona?
2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/09
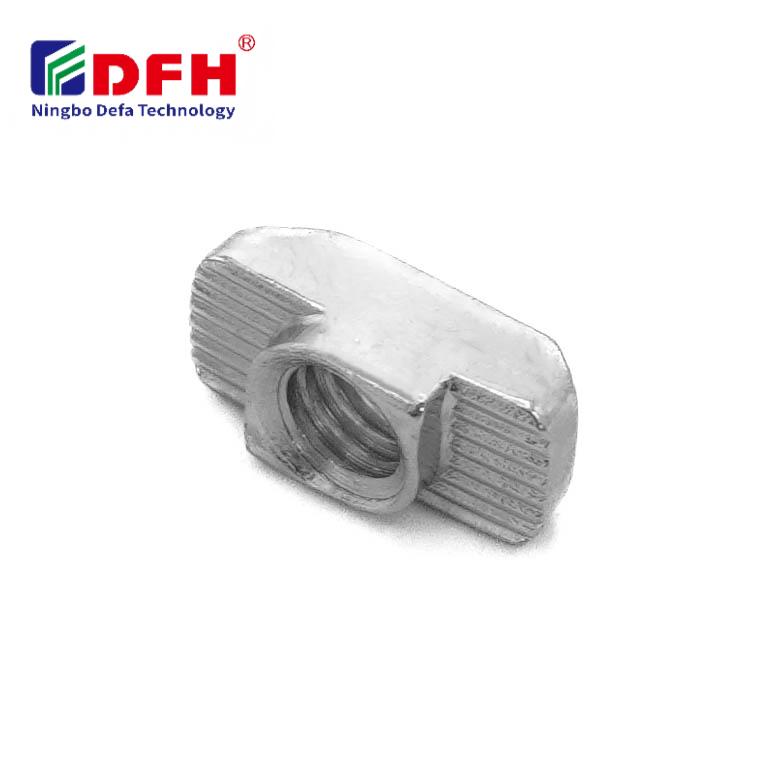
Comprendere i requisiti di tolleranza precisi per un dado a T è essenziale per ingegneri e produttori che operano con sistemi di assemblaggio modulari. Un dado a T funge da componente di fissaggio fondamentale nei telai in profilo di alluminio e nelle applicazioni di montaggio basate su scanalature, dove l’accuratezza dimensionale influisce direttamente sull'affidabilità dell’assemblaggio, sull’allineamento e sull’integrità strutturale. Le specifiche di tolleranza che regolano la progettazione dei dadi a T determinano come tali componenti si inseriscono nei canali a T e interagiscono con le apparecchiature di fissaggio, rendendole pertanto fondamentali per il successo delle operazioni industriali di assemblaggio.

Precisione dimensionale dei componenti di assemblaggio di una Vite a T è regolato da norme di settore e da requisiti specifici per l’applicazione, che garantiscono prestazioni costanti in diverse configurazioni di montaggio. Il controllo delle tolleranze comprende diversi parametri geometrici, tra cui il diametro dell’inserto filettato, le dimensioni di accoppiamento della scanalatura, lo spessore della testa e le specifiche della lunghezza complessiva. I produttori devono bilanciare tolleranze strette per applicazioni di precisione con i vincoli pratici della produzione, assicurando che gli elementi di fissaggio funzionino in modo affidabile per tutta la durata prevista del servizio, mantenendo al contempo un rapporto costo-efficacia nei processi produttivi.
Il diametro del foro per l’inserto filettato rappresenta una delle dimensioni di tolleranza più critiche nella progettazione dei dadi a T. Questo diametro deve accogliere filetti metrici come M4, M5, M6 o M8 con il gioco e la profondità di impegno appropriati, per garantire un fissaggio sicuro evitando al contempo lo sfilamento o allentamento del filetto durante le vibrazioni. Le classi di tolleranza standard per gli inserti filettati seguono tipicamente le specifiche ISO 262, richiedendo che il diametro del foro mantenga tolleranze strette comprese tra ±0,05 e ±0,1 millimetri, a seconda della dimensione del filetto e della composizione del materiale.
L'accuratezza del passo della filettatura influenza direttamente le prestazioni e l'affidabilità degli elementi di fissaggio nei sistemi di assemblaggio modulare. La profondità di impegno della filettatura deve essere sufficiente a garantire un'adeguata capacità di sopportazione del carico, mentre la tolleranza deve tenere conto di eventuali lievi variazioni del diametro del bullone tra diversi lotti di produzione. Gli ingegneri specificano le tolleranze degli inserti filettati in base ai carichi di serraggio previsti, ai requisiti di resistenza alle vibrazioni e alle specifiche particolari del profilo in alluminio in cui avviene l'installazione del dado a T.
La larghezza della testa del dado a T che si inserisce nel canale a T deve essere controllata con precisione per garantire un’inserzione fluida e un posizionamento sicuro, senza inceppamenti né gioco eccessivo. Le tolleranze tipiche per la larghezza di inserimento nel canale vanno da meno 0,1 a zero millimetri rispetto alla larghezza nominale del canale, assicurando un adattamento preciso che impedisce movimenti laterali pur consentendo un’inserzione manuale agevole. Questa classe di tolleranza garantisce che il sistema di fissaggio mantenga un allineamento corretto all’interno della struttura in profilo di alluminio durante le fasi di assemblaggio e di funzionamento.
Le specifiche di tolleranza della profondità controllano di quanto il dado a T si estende al di sotto della superficie di apertura della scanalatura, determinando così il gioco massimo disponibile per la testa del componente di fissaggio e l’altezza complessiva dell’insieme. Le tolleranze standard di profondità mantengono tipicamente un valore di ± 0,05 millimetri per garantire un posizionamento costante ed evitare problemi di disallineamento durante le operazioni di serraggio. Il posizionamento dell’inserto filettato entro tale tolleranza di profondità assicura che le filettature del bullone si innestino correttamente e mantengano un innesto completo all’interno del foro, per una capacità di ritenzione ottimale.
I componenti per il fissaggio industriale, inclusi i dadi a T, devono rispettare norme internazionali quali ISO 1891, DIN 6323 e altre specifiche metriche che definiscono i campi di tolleranza ammissibili per componenti di precisione. Queste norme stabiliscono classi di tolleranza che vanno da quelle larghe a quelle estremamente strette, consentendo ai produttori di selezionare le specifiche più appropriate in base ai requisiti applicativi e alle considerazioni di costo. La classe di tolleranza scelta per i componenti di fissaggio influenza la coerenza dimensionale, le caratteristiche di adattamento durante il montaggio e le prestazioni di affidabilità a lungo termine negli ambienti produttivi.
La selezione della classe di tolleranza per i componenti di inserti filettati segue tipicamente le prassi industriali consolidate, in cui le classi di tolleranza medie offrono un equilibrio ottimale tra requisiti di precisione ed efficienza dei costi di produzione. Le specifiche relative ai dadi a scanalatura a T contenute in tali norme garantiscono che i componenti prodotti da diversi fornitori rimangano intercambiabili, favorendo la flessibilità della catena di approvvigionamento globale e la standardizzazione delle scorte. Le specifiche sulla composizione dei materiali, i requisiti di finitura superficiale e gli standard di durezza operano congiuntamente alle tolleranze dimensionali per assicurare la piena conformità delle prestazioni dell’hardware di fissaggio.
I sistemi di assemblaggio complessi richiedono un’attenta analisi di come le tolleranze dei singoli componenti si combinano lungo l’intero processo di assemblaggio, nota come analisi della cumulazione delle tolleranze. Gli ingegneri devono tenere conto delle variazioni cumulative nelle dimensioni delle scanalature del profilo in alluminio, nelle tolleranze di larghezza e profondità dei dadi a T e nelle specifiche del diametro dei fori per le viti di fissaggio, al fine di progettare soluzioni di assemblaggio robuste. Questa analisi garantisce che anche le combinazioni peggiori di tolleranze producano comunque un funzionamento accettabile dell’assemblaggio, un corretto impegno filettato e una distribuzione affidabile dei carichi su tutta la struttura portante.
I calcoli relativi all’accumulo delle tolleranze diventano particolarmente critici quando più dadi a T devono essere allineati sullo stesso profilo in alluminio oppure quando le viti di fissaggio devono sopportare applicazioni ad alto carico che richiedono una forza di serraggio massima. I produttori utilizzano metodi statistici di analisi delle tolleranze per prevedere i tassi di successo dell’assemblaggio e identificare quali tolleranze dei componenti influenzano in modo più significativo le prestazioni complessive del sistema. Questo approccio ingegneristico consente l’ottimizzazione dei costi, allentando le tolleranze non critiche pur mantenendo un controllo rigoroso sulle dimensioni che incidono direttamente sull’affidabilità dell’assemblaggio.
Le applicazioni che richiedono allineamento di precisione, come il montaggio di robot, l’assemblaggio di apparecchiature ottiche e le basi di misurazione per coordinate, esigono tolleranze estremamente strette per i componenti dei dadi a T. In tali applicazioni, le specifiche di tolleranza devono garantire che la posizione dell’inserto filettato e le dimensioni di innesto del dado a T nella scanalatura siano comprese entro ± 0,03 millimetri o meno, per assicurare un’accuratezza ripetibile di posizionamento. L’hardware di fissaggio deve supportare un controllo preciso del carico e l’assorbimento delle vibrazioni, richiedendo un innesto filettato costante e un’uniformità del diametro del foro in tutti i pezzi prodotti.
In queste applicazioni impegnative, i produttori spesso implementano misure aggiuntive di controllo qualità, tra cui la verifica dimensionale al 100 percento, i test di impegno filettato e il trattamento termico per la distensione delle tensioni, al fine di garantire la conformità alle tolleranze durante l’intero processo produttivo. La specifica del materiale dell’inserto filettato deve resistere allo scorrimento viscoso (creep) e mantenere la stabilità dimensionale in condizioni di cicli termici e sollecitazioni meccaniche. Questi rigorosi requisiti di tolleranza giustificano costi produttivi maggiori, data l’importanza critica della precisione di assemblaggio nelle applicazioni che riguardano apparecchiature ad alto valore.
Le strutture standard per l’automazione industriale, i telai per banchi di lavoro e le attrezzature modulari per fabbriche impiegano generalmente specifiche di tolleranza più ampie, che riducono i costi di produzione mantenendo comunque una funzionalità adeguata dell’assemblaggio. In queste applicazioni sono ammesse tolleranze per i dadi a T comprese tra ±0,1 e ±0,15 millimetri per le dimensioni non critiche, consentendo la produzione di componenti di fissaggio mediante normali macchine utensili, senza richiedere attrezzature specializzate ad alta precisione. Le prestazioni dei componenti di fissaggio rimangono pienamente soddisfacenti purché il foro filettato dell’inserto si innesti correttamente e il dado a T si posizioni in modo coerente all’interno del canale del profilo in alluminio.
Le classi generali di tolleranza industriale offrono un buon rapporto costo-efficacia e rappresentano la specifica più comune per la stragrande maggioranza delle applicazioni produttive. Queste specifiche di tolleranza tengono conto delle normali variazioni produttive derivanti da attrezzature standard, garantendo al contempo che i componenti degli inserti filettati funzionino in modo affidabile durante i cicli operativi tipici delle macchine. I produttori tengono comunemente a magazzino queste classi standard di tolleranza per i dadi a T per supportare consegne rapide e una gestione efficiente dell’inventario su numerose applicazioni clienti e linee prodotto.
Per le operazioni di assemblaggio automatizzate, specificare classi di tolleranza medie o strette, come i gradi di tolleranza ISO IT7 o IT6 per le dimensioni dei dadi a scanalatura a T e degli inserti filettati. Queste specifiche di tolleranza garantiscono prestazioni coerenti degli elementi di fissaggio in ambienti produttivi ad alto volume, dove i robot eseguono il posizionamento dei componenti e il serraggio dei bulloni. I sistemi automatizzati richiedono il rispetto rigoroso delle tolleranze per mantenere una ripetibilità affidabile, ridurre gli errori di assemblaggio e minimizzare i costi di ritrattamento legati a disallineamenti o malfunzionamenti nell’ingranamento filettato.
La composizione del materiale e il trattamento termico influenzano direttamente la stabilità dimensionale e la capacità di rispettare le tolleranze per i componenti di inserti filettati durante la produzione e l’intero ciclo di vita in servizio. Composizioni in acciaio ad alta resistenza e trattamenti termici di distensione migliorano la coerenza dimensionale e riducono nel tempo il degrado delle tolleranze legato al fluage. La specifica del materiale per gli elementi di fissaggio determina se i componenti possono mantenere tolleranze strette durante le operazioni di lavorazione, il trasporto e il montaggio nel telaio in profilo di alluminio, senza richiedere costose correzioni dimensionali post-produzione.
Sì, le tolleranze dei dadi a T possono essere personalizzate tramite specifiche di produzione su misura, selezione dei materiali e ingegneria dei processi per soddisfare requisiti applicativi specializzati. Specifiche di tolleranza personalizzate per il diametro del foro dell’inserto filettato, la larghezza di inserimento del dado a T e le dimensioni di profondità consentono l’ottimizzazione per applicazioni uniche di hardware di fissaggio. Tuttavia, le specifiche di tolleranza personalizzate richiedono generalmente quantità minime d’ordine, tempi di consegna prolungati e costi unitari maggiori a causa dei requisiti di allestimento del processo e delle misure specializzate di controllo qualità necessarie per garantire il rispetto delle tolleranze non standard durante tutta la produzione.

2026/09/30
Forniture di profili in alluminio per strutture modulari versatili. Scopri i principi dell’estrusione, i vantaggi meccanici e la resistenza alla corrosione. Richiedi ulteriori informazioni.

2026/09/30
Forniture di profili in alluminio per progetti edilizi. Scopri i benefici strutturali, per rivestimenti e infissi al fine di massimizzare il ritorno sull’investimento (ROI). Scarica la guida.

2026/09/30
Tecniche per selezionare le dimensioni ottimali dei profili in alluminio. Valuta carico, spazio disponibile, lega, ambiente e fattori economici per prevenire deformazioni. Scarica la guida.

2026/09/30
Problemi con fissaggi difettosi o necessità di ritocchi? Impara a determinare le dimensioni corrette delle viti in base a diametro, passo, materiale e carico applicato, oltre agli standard settoriali. Ottimizza affidabilità e conformità già da ora.

2026/09/30
Forniture di profili in alluminio per ingegneria industriale. Scopri il rapporto resistenza-peso, la resistenza alla corrosione e risparmi fino al 30%. Scarica la guida.

2026/09/30
Sistemi di profili in alluminio resistenti al calore. Padroneggia la scienza della dilatazione termica e le strategie di gestione delle sollecitazioni per costruzioni industriali. Scarica la guida.

