 EN
Kas yra aliuminio profiliai ir kaip jie veikia?
2026/09/30
Pirkite universaliuosius moduliuotus aliuminio profilius. Išmokite apie ekstruzijos mechaniką, stiprumo privalumus ir korozijos atsparumą. Užsakykite informaciją.

2026/09/09
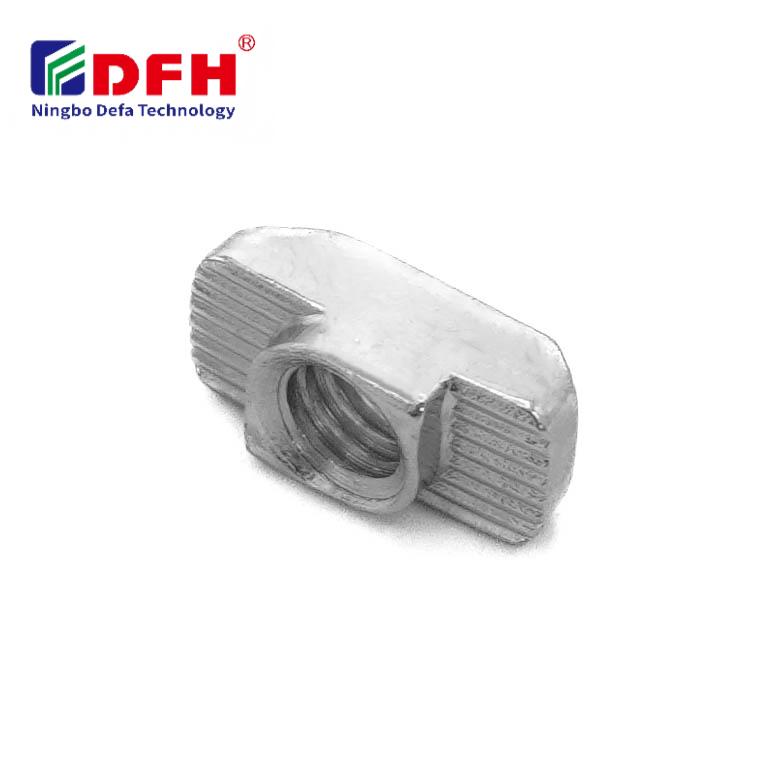
Inžinieriams ir gamintojams, dirbantiems su modulinėmis surinkimo sistemomis, būtina suprasti tikslų T formos veržlės nuokrypių ribų nustatymą. T formos veržlė yra svarbus tvirtinimo elementas aliuminio profilių konstrukcijose ir įpjovose montuojamose sistemose, kur matmeninė tikslumas tiesiogiai veikia surinkimo patikimumą, išlyginimą ir konstrukcinę vientisumą. T formos veržlių projektavimą reglamentuojančios nuokrypių ribos nustato, kaip šie komponentai telpa į T formos įpjovas ir sąveikauja su tvirtinimo įranga, todėl jos yra pagrindinės sėkmingoms pramoninėms surinkimo operacijoms.

Rėmo T riešutą reguliuojama pramonės standartų ir taikymo specifinių reikalavimų, kurie užtikrina nuoseklią našumą skirtingose montavimo konfiguracijose. Tolerancijų kontrolė apima kelis geometrinius bruožus, įskaitant sriegio įvorės skersmenį, įpjovos sujungimo matmenis, galvutės storį ir bendrus ilgio reikalavimus. Gamintojai turi pasverti tikslaus taikymo ribotąsias tolerancijas su praktiniais gamybos apribojimais, kad tvirtinimo detalės patikimai veiktų visą numatytą eksploatacijos laikotarpį, išlaikydamos gamybos procesų sąnaudų efektyvumą.
Sukraštinės įvorės skylės skersmuo yra vienas svarbiausių tikslumo matmenų T formos veržlės konstrukcijoje. Šis skersmuo turi leisti įrengti metrinius sriegius, pvz., M4, M5, M6 arba M8, su tinkamu laisvumu ir įsukimo gyliais, kad būtų užtikrintas patikimas pritvirtinimas, vienu metu neleidžiant sriegių pažeidimo ar atsukimo dėl virpesių. Standartinės sukraštinių įvorės tikslumo klasės dažniausiai atitinka ISO 262 specifikacijas, kurios reikalauja, kad skylės skersmuo būtų išlaikytas labai tiksliai – nuokrypis nuo nominaliosios vertės neturi viršyti ±0,05–0,1 mm, priklausomai nuo sriegio dydžio ir medžiagos sudėties.
Sriegio žingsnio tikslumas tiesiogiai veikia tvirtinimo įrangos našumą ir sujungimų patikimumą modulinėse surinkimo sistemose. Sriegio sukibimo gylis turi būti pakankamas, kad užtikrintų tinkamą apkrovos nešamąją gebą, o leistinieji nuokrypiai turi atsižvelgti į galimus nedidelius varžtų skersmens skirtumus skirtingose gamybos partijose. Inžinieriai nustato sriegiuotų įdėklų leistinuosius nuokrypius remdamiesi numatomomis spaudimo apkrovomis, vibracijos atsparumo reikalavimais bei konkrečiomis aliuminio profilio specifikacijomis, kuriose įrengiamos T formos veržlės.
T-veržlės galvos plotis, kuris įsiterpia į T-formės griovelį, turi būti tiksliai kontroliuojamas, kad užtikrintų sklandų įdėjimą ir tikslų pozicionavimą be įstrigimo ar per didelio laisvumo. Tipinės griovelio sąveikos pločio nuokrypio specifikacijos svyruoja nuo minus 0,1 iki nulio milimetrų lyginant su nominaliu griovelio pločiu, užtikrindamos tvirtą prileidimą, kuris neleidžia šoninio judėjimo, bet leidžia lengvai įdėti ranka. Ši nuokrypio klasė užtikrina, kad tvirtinimo įranga išlaikytų tinkamą padėtį aliuminio profilio konstrukcijoje visą montavimo ir eksploatavimo laikotarpį.
Gylio nuokrypio specifikacijos kontroliuoja, kiek T veržlė išsikiša žemiau įpjovos atviro paviršiaus, kas nulemia maksimalų tvirtinimo elementų galvutės laisvąjį tūrį ir bendrą surinkimo aukštį. Standartiniai gyliai nuokrypiai paprastai yra ±0,05 mm, kad būtų užtikrintas nuoseklus įsitaisymas ir išvengta nesutapimo problemų veržiant. Sriegiuotosios įterpės padėtis šiame gylio nuokrypių intervale užtikrina, kad varžto sriegiai tinkamai susijungtų ir visiškai įsibyrtų į skylės vidų, kad būtų pasiektas maksimalus laikymo gebėjimas.
Pramoniniai tvirtinimo elementai, įskaitant T veržles, turi atitikti tarptautinius standartus, tokius kaip ISO 1891, DIN 6323 ir kitus metrinius specifikacijų reikalavimus, kurie nustato leistinus tikslumo komponentų nuokrypių ribos diapazonus. Šie standartai nustato nuokrypių klases, kurios svyruoja nuo laisvų iki itin griežtų, leisdamos gamintojams pasirinkti tinkamas specifikacijas pagal taikymo reikalavimus ir kainos apsvarstymus. Pasirinkta tvirtinimo elementų nuokrypių klasė veikia matmeninę vientisumą, surinkimo pritaikymo savybes ir ilgalaikę patikimumo našumą gamybos aplinkoje.
Sriegiuotų įstatomųjų detalių tolerancijos klasės pasirinkimas paprastai remiasi įsitvirtinusiais pramonės standartais, kuriuose vidutinės tolerancijos klasės užtikrina optimalų balansą tarp tikslumo reikalavimų ir gamybos kaštų efektyvumo. Šių standartų T-formės griovelių veržlių specifikacijos užtikrina, kad skirtingų tiekėjų pagamintos detalės būtų tarpusavyje keičiamos, taip palaikant lankstų pasaulinį tiekimo grandinės veikimą ir atsargų standartizavimą. Medžiagos sudėties specifikacijos, paviršiaus apdorojimo reikalavimai ir kietumo standartai veikia kartu su matmeninėmis tolerancijomis, kad būtų visiškai užtikrintas tvirtinimo įrenginių techninis atitikimas.
Sudėtingų surinkimo sistemų projektavimui reikia atidžiai išanalizuoti, kaip atskirų komponentų nuokrypiai susideda viso surinkimo proceso metu – tai vadinama nuokrypių kaupimo analize. Projektuodami patikimas surinkimo schemas inžinieriai privalo įvertinti kumuliacinius nuokrypius aliuminio profilio griovelių matmenyse, T veržlių pločio ir gylio nuokrypiuose bei tvirtinamųjų detalių skylės skersmens specifikacijose. Ši analizė užtikrina, kad net blogiausiu atveju susidarę nuokrypių deriniai leistų pasiekti priimtiną surinkimo funkcionalumą, tinkamą sriegio sujungimą ir patikimą apkrovos pasiskirstymą visoje konstrukcinėje rėminėje sistemoje.
Tolerancijų kaupimosi skaičiavimai tampa ypač svarbūs, kai kelios T veržlės turi būti išlygiuotos toje pačioje aliuminio profilyje arba kai tvirtinimo įranga turi išlaikyti didelius apkrovos reikalavimus, reikalaujančius maksimalios spaudimo jėgos. Gamintojai naudoja statistinius tolerancijų analizės metodus, kad prognozuotų surinkimo sėkmingumo rodiklius ir nustatytų, kurių komponentų tolerancijos labiausiai veikia visos sistemos našumą. Šis inžinerinis požiūris leidžia optimizuoti sąnaudas palengvinant neesmines tolerancijas, tuo pat metu užtikrinant griežtą kontrolę viršmatų, kurie tiesiogiai veikia surinkimo patikimumą.
Tikslaus išdėstymo taikymai, pvz., robotų montavimas, optinės įrangos surinkimas ir koordinačių matavimo tvirtinimo įtaisai, reikalauja itin siaurų tolerancijų T veržlių komponentams. Šiuose taikymuose reikalaujamos tolerancijos, kurių metu sriegio įterpinių padėtis ir T griovelių veržlių sukabintosios dimensijos turi būti ±0,03 mm arba tiksliau, kad būtų užtikrintas pakartotinis tikslus išdėstymas. Tvirtinimo įranga turi leisti tiksliai kontroliuoti apkrovą ir slopinti virpesius, todėl visuose gamybos vienetais reikalingas nuolatinis sriegio sukabinimas ir skylės skersmens vienodumas.
Šiose reikalaujančiose taikymo srityse gamintojai dažnai įdiegia papildomus kokybės kontrolės veiksmus, įskaitant 100 procentinę matmenų patikrinimą, sriegių sukibimo bandymus ir įtempimo nušalinimo šiluminį apdorojimą, kad būtų užtikrintas nuokrypių laikymasis visuose gamybos procese. Sriegiuotų įdėklų medžiagos specifikacija turi atlaikyti šliaužimą ir išlaikyti matmeninę stabilumą temperatūros ciklų ir mechaninės apkrovos sąlygomis. Šie tikslūs nuokrypių reikalavimai pateisina padidėjusius gamybos kaštus dėl montavimo tikslumo kritinės svarbos aukštos vertės įrangos taikymo srityse.
Standartinės pramoninės automatizacijos rėminės konstrukcijos, darbastalių struktūros ir moduliniai gamykliniai tvirtinimo įtaisai dažniausiai naudoja platesnius leistinus nuokrypių reikalavimus, kurie sumažina gamybos sąnaudas, vienu metu užtikrindami pakankamą surinkimo funkcionalumą. Šiose aplikacijose T veržlių leistinieji nuokrypiai nekritiniams matmenims gali būti nuo ±0,1 iki ±0,15 mm, todėl tvirtinimo elementų gamybai galima naudoti standartinį apdirbimo įrangą be specializuotų tikslumo įrankių. Tvirtinimo elementų veikimas lieka visiškai patenkinamas, jei sriegiuota įdėklų skylė tinkamai sujungiamasi ir T įpjovos veržlė nuolat tinkamai įsitvirtina aliuminio profilio kanale.
Bendrosios pramoninės tolerancijos klasės užtikrina gerą sąnaudų naudingumą ir išlieka dažniausiai nurodoma specifikacija daugumai gamybos taikymų. Šios tolerancijos specifikacijos atsižvelgia į įprastas gamybos nuokrypis, susidarančias naudojant standartinę gamybos įrangą, tuo pat metu užtikrindamos, kad sriegiuotos įterpimo detalės patikimai veiktų visą tipinį mašinos darbo ciklą. Gamintojai dažnai turėdavo šias standartines T veržlių tolerancijos klases atsargose, kad būtų galima greitai pristatyti prekes ir valdyti atsargas keliems klientų taikymams bei produktų linijoms.
Automatizuotoms surinkimo operacijoms nurodykite vidutines ar siauras tolerancijos klases, pvz., ISO tolerancijos klasės IT7 arba IT6, T-formių veržlių ir įsukamųjų įdėklų matmenims. Šios tolerancijos specifikacijos užtikrina nuoseklią tvirtinimo elementų veikimą didelės apimties gamybos aplinkoje, kur robotai atlieka detalių išdėstymą ir varžtų priveržimą. Automatinėms sistemoms reikalinga tiksliai laikytis nustatytų tolerancijų, kad būtų užtikrintas patikimas pakartojamumas, sumažinti surinkimo klaidos bei minimalizuoti perdaromų darbų sąnaudos, susijusios su netikslumu arba sriegio sukibimo sutrikimais.
Medžiagų sudėtis ir šiluminis apdorojimas tiesiogiai veikia sriegiuotų įstatomųjų detalių matmeninę stabilumą ir tikslumo galimybę visą gamybos ir eksploatacijos laikotarpį. Didelės stiprumo plieno sudėtys ir įtempimo nušalinimo šiluminis apdorojimas pagerina matmeninę vientisumą ir sumažina laikui bėgant susidarančią tikslumo pablogėjimą, susijusią su šliaužimu. Fiksuojamųjų elementų medžiagos specifikacija nustato, ar komponentai gali išlaikyti tikslų matmenis apdirbant, vežant ir montuojant aliuminio profilio konstrukcijoje be brangios po gamybos matmeninės korekcijos.
Taip, T-veržlių nuokrypių ribos gali būti pritaikytos naudojant specialius gamybos specifikavimus, medžiagų parinkimą ir procesų inžineriją, kad būtų tenkinamos specializuotų taikymo sričių reikalavimai. Specialūs nuokrypių specifikavimai, susiję su įsukamųjų įdėklų skersmeniu, T-formės griovio veržlės sukabintuvo pločiu ir gyliais, leidžia optimizuoti unikalius tvirtinimo įrenginių taikymus. Tačiau specialūs nuokrypių specifikavimai dažniausiai reikalauja minimalaus užsakymo kiekio, ilgesnių pristatymo laikų ir didesnių vieneto kainų dėl procesų paruošimo reikalavimų bei specializuotų kokybės kontrolės priemonių, kurios būtinos ne standartinėms nuokrypių riboms užtikrinti visoje gamybos eigoje.

2026/09/30
Pirkite universaliuosius moduliuotus aliuminio profilius. Išmokite apie ekstruzijos mechaniką, stiprumo privalumus ir korozijos atsparumą. Užsakykite informaciją.

2026/09/30
Pirkite aliuminio profilius statybos projektams. Išmokite apie konstrukcinį rėminimą, apdailos elementus ir langų privalumus maksimaliam grąžinimui. Parsisiųskite vadovą.

2026/09/30
Pirkite optimalias aliuminio profilių matavimo technikas. Įvertinkite apkrovą, erdvę, lydinį, aplinkos sąlygas ir kainos veiksnius, kad išvengtumėte deformacijos. Parsisiųskite vadovą.

2026/09/30
Kyla problemų dėl tvirtinamųjų elementų gedimų arba pakartotinio darbo? Išmokite tiksliai parinkti varščius pagal skersmenį, žingsnį, medžiagą ir apkrovą – taip pat pritaikykite pramonės specifines normas. Dabar optimizuokite patikimumą ir atitiktį reikalavimams.

2026/09/30
Šaltinis: aliuminio profiliai pramoniniam inžinerijos naudojimui. Atraskite stiprumo ir svorio santykį, korozijos atsparumą bei 30 % sąnaudų taupymą. Parsisiųskite vadovą.

2026/09/30
Šaltinis: šilumai atsparūs aliuminio profilių sistemos. Išmokite šiluminės plėtros mokslo ir įtempties valdymo strategijų pramoninėms statyboms. Parsisiųskite vadovą.

