 EN
Hva er aluminiumsprofil, og hvordan fungerer det?
2026/09/30
Kjøp aluminiumsprofiler for mangfoldig modulær rammekonstruksjon. Lær om ekstruderingsteknikk, styrkefordeler og korrosjonsmotstand. Be om detaljer.

2026/09/09
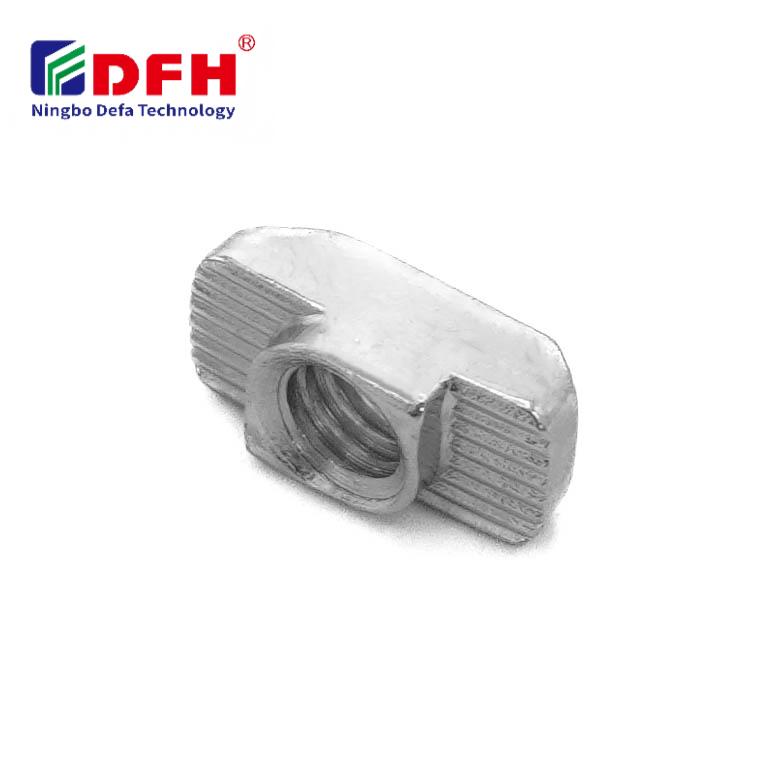
Å forstå de nøyaktige toleransekravene for en T-mutter er avgjørende for ingeniører og produsenter som arbeider med modulære monteringsystemer. En T-mutter fungerer som en kritisk festekomponent i aluminiumsprofilerammeverk og monteringsapplikasjoner basert på spalter, der dimensjonell nøyaktighet direkte påvirker monteringspålitelighet, justering og strukturell integritet. Toleransespesifikasjonene som styrer T-mutterdesign bestemmer hvordan disse komponentene passer inn i T-spaltkanaler og samhandler med festutstyr, noe som gjør dem grunnleggende for vellykkede industrielle monteringsoperasjoner.

Den dimensjonelle presisjonen til en T-mutter reguleres av bransjestandarder og krav som er spesifikke for anvendelsen, og som sikrer konsekvent ytelse over ulike monteringskonfigurasjoner. Toleransekontroll omfatter flere geometriske egenskaper, blant annet diameteren til gjengede innsatsdeler, mål for sprekkenes innvirkning, hodeets tykkelse og spesifikasjoner for total lengde. Produsenter må finne en balanse mellom stramme toleranser for presisjonsapplikasjoner og praktiske produksjonsbegrensninger, slik at festemateriell fungerer pålitelig gjennom hele den forventede levetiden, samtidig som det opprettholder kostnadseffektivitet i produksjonsprosessene.
Diameteren på innboringen for gjengede innsatsdeler representerer en av de mest kritiske toleranseverdiene i T-mutterdesign. Denne diameteren må tilpasse metriske gjenger som M4, M5, M6 eller M8 med passende spillet og inngrepdybde for å sikre sikker festing, samtidig som gjengeskade eller løsning under vibrasjon unngås. Standard toleranseklasser for gjengede innsatsdeler følger vanligvis ISO 262, og krever at innboringens diameter opprettholder stramme toleranser innenfor ±0,05 til 0,1 millimeter, avhengig av gjengestørrelse og materialekomposisjon.
Nøyaktigheten til gjengeavstanden påvirker direkte ytelsen og påliteligheten til festutstyr og forbindelser i modulære monteringsystemer. Dybden på gjengeinngrepet må være tilstrekkelig for å sikre tilstrekkelig bæreevne, mens toleransene må ta hensyn til mulige små variasjoner i boltdiameter mellom ulike produksjonsbatcher. Ingeniører angir toleranser for gjengede innsatsdeler basert på forventede klemkrefter, krav til vibrasjonsmotstand og spesifikke egenskaper ved aluminiumsprofiler der T-mutterinstallasjonen skjer.
Bredde på T-mutterhodet som griper inn i T-spalten må kontrolleres nøyaktig for å sikre glatt innsetting og positiv posisjonering uten klemming eller overdreven spil. Typiske toleransespisifikasjoner for spaltegripping ligger vanligvis mellom minus 0,1 og null millimeter i forhold til den nominelle spaltebredden, noe som sikrer en stram passform som forhindrer lateral bevegelse samtidig som manuell innsetting forblir lett. Denne toleranseklassen garanterer at festemateriellet beholder riktig justering innenfor aluminiumsprofilerammen gjennom hele monterings- og driftsfasene.
Spesifikasjonene for dybdetoleranse styrer hvor langt T-mutteren strekker seg under overflaten til spaltesporet, noe som avgör maksimal klaring for festemidlets hode og total monteringshøyde. Standard dybdetoleranser opprettholder vanligvis pluss eller minus 0,05 millimeter for å sikre konsekvent plassering og unngå feiljustering under strammeoperasjoner. Posisjoneringen av den gjerdete innsatsen innenfor denne dybdetoleransen sikrer at skruetrådene griper korrekt og beholder full innvirkning i boringen for maksimal festekapasitet.
Industrielle festematerialer, inkludert T-muttere, må overholde internasjonale standarder som ISO 1891, DIN 6323 og andre metriske spesifikasjoner som definerer akseptable toleranseområder for presisjonskomponenter. Disse standardene fastsetter toleranseklasser som varierer fra løse til svært stramme, slik at produsenter kan velge passende spesifikasjoner basert på brukskrav og kostnadsoverveiinger. Den valgte toleranseklassen for festematerialer påvirker dimensjonell konsekvens, monteringspassform og langsiktig pålitelighetsytelse i produksjonsmiljøer.
Valg av toleranseklasse for gjengede innsatskomponenter følger vanligvis etablerte industrielle praksiser, der middels toleranseklasser gir en optimal balanse mellom presisjonskrav og kostnadseffektivitet i produksjonen. Spesifikasjonene for T-spaltenøtter i disse standardene sikrer at komponenter produsert av ulike leverandører forblir utvekslingsbare, noe som støtter fleksibilitet i globale forsyningskjeder og standardisering av lagerbeholdning. Spesifikasjoner for materialekomposisjon, overflatebehandling og hardhetsstandarder fungerer sammen med dimensjonale toleranser for å sikre full etterlevelse av ytelseskrav til festemateriell.
Komplekse monteringsystemer krever nøye analyse av hvordan toleransene til enkelte komponenter samles gjennom hele monteringsprosessen, kjent som tolerancestack-up-analyse. Ingeniører må ta hensyn til kumulative variasjoner i bredden og dybden på aluminiumsprofilens sporer, toleransene til T-mutterens bredde og dybde samt spesifikasjonene for boringens diameter i festemateriellet når de utformer robuste monteringsløsninger. Denne analysen sikrer at funksjonell montering, riktig gjenginngrep og pålitelig lastfordeling over hele strukturrammen også oppnås i verste-tanke-scenarier med hensyn til toleranser.
Toleranseoppsummeringsberegninger blir spesielt kritiske når flere T-muttere må justeres på samme aluminiumsprofil eller når festemateriellet må støtte høybelastede applikasjoner som krever maksimal klemekraft. Produsenter bruker statistiske toleranseanalysemetoder for å forutsi monteringslykkesratene og identifisere hvilke komponenttoleranser som har størst innvirkning på helhetlig systemytelse. Denne ingeniørtilnærmingen muliggjør kostnadsoptimering ved å slappe av ikke-kritiske toleranser samtidig som man beholder streng kontroll over dimensjoner som direkte påvirker monteringspålitelighet.
Nøyaktige justeringsapplikasjoner, som montering av roboter, montering av optisk utstyr og koordinatmålefastspenninger, krever svært stramme toleranser for T-mutterkomponenter. Disse applikasjonene krever toleransespisifikasjoner der posisjoneringen av gjengede innsatsdeler og målene for innkobling av T-spaltemutter er innenfor ± 0,03 millimeter eller strammere for å sikre gjentatte nøyaktige posisjoner. Festemateriellet må støtte nøyaktig belastningskontroll og vibrasjonsdemping, noe som krever konsekvent gjengeinnkobling og jevn borkaliber over alle produserte enheter.
I disse krevende anvendelsene implementerer produsenter ofte ekstra kvalitetskontrolltiltak, inkludert 100 % dimensjonsverifikasjon, trådengasjementstesting og spenningsløsende varmebehandling for å sikre at toleranser overholdes gjennom hele produksjonsprosessen. Materialebeskrivelsen for de innvendige gjengene må motstå krypning og opprettholde dimensjonell stabilitet under temperatursykluser og mekanisk belastning. Disse nøyaktige toleransekravene begrunner økte produksjonskostnader på grunn av den kritiske betydningen av monteringsnøyaktighet i applikasjoner med utstyr av høy verdi.
Standard industriell automatiseringsrammer, arbeidsbenkstrukturer og modulære fabrikksikringer bruker vanligvis bredere toleransspesifikasjoner som reduserer fremstillingskostnadene uten å påvirke monteringsfunksjonaliteten i negativ retning. Disse anvendelsene tillater T-muttertoleranser i området ±0,1 til 0,15 millimeter for ikke-kritiske mål, noe som gjør det mulig å produsere festutstyr ved hjelp av standard maskinutstyr uten behov for spesialisert presisjonsverktøy. Ytelsen til festutstyret forblir fullt tilfredsstillende så lenge gjengdelen i innsatsboret griper korrekt og T-spaltemutteren sitter konsekvent i aluminiumsprofilens kanal.
Generelle industrielle toleranseklasser gir god kostnadseffektivitet og er fortsatt den mest vanlige spesifikasjonen for langt de fleste produksjonsanvendelser. Disse toleransespesifikasjonene tar hensyn til normale produksjonsvariasjoner fra standard produksjonsutstyr, samtidig som de sikrer at gjengede innsatskomponenter fungerer pålitelig gjennom typiske maskindriftssykluser. Produsenter har vanligvis disse standard-T-møllertoleransklassene på lager for å støtte rask levering og lagerstyring over flere kundeapplikasjoner og produktsortimenter.
For automatiserte monteringsoperasjoner, angi middels til stramme toleranseklasser, som ISO-toleranser IT7 eller IT6, for målene på T-spalteskruer og gjengeinsettkomponenter. Disse toleransespisifikasjonene sikrer konsekvent ytelse fra festemateriell i høyvolumproduksjonsmiljøer der roboter håndterer plassering av komponenter og spenning av skruer. Automatiserte systemer krever stram toleranseoverholdelse for å opprettholde pålitelig repeterbarhet, redusere monteringsfeil og minimere kostnader knyttet til ommontering som følge av feiljustering eller feil i gjengesammenføyning.
Materialssammensetning og varmebehandling påvirker direkte dimensjonell stabilitet og toleransekapasitet for trådinnsettinger gjennom hele produksjons- og levetiden. Høyfestegs stål-sammensetninger og spenningsløsende varmebehandling forbedrer dimensjonell konsekvens og reduserer krypingsrelatert toleransedegradasjon over tid. Materialekarakteristikken for festemateriell avgjør om komponentene kan opprettholde stramme toleranser under maskinering, frakt og montering i aluminiumsprofiler uten at kostbare etterbearbeidingskorreksjoner av dimensjoner er nødvendige.
Ja, toleranser for T-mutter kan tilpasses gjennom spesialtilpassede produksjonsspesifikasjoner, materialevalg og prosessingeniørfag for å oppfylle spesialiserte brukskrav. Tilpassede toleransespesifikasjoner for gjengd innsatsbor diameter, bredde på T-spaltemutterinnføring og dybde dimensjoner muliggjør optimalisering for unike festemiddelapplikasjoner. Imidlertid krever vanligvis tilpassede toleransespesifikasjoner minimumsbestillingsmengder, lengre levertider og økte enhetspriser på grunn av krav til prosessoppsett og spesialiserte kvalitetskontrolltiltak som er nødvendige for å sikre overholdelse av ikke-standardiserte toleranser gjennom hele produksjonen.

2026/09/30
Kjøp aluminiumsprofiler for mangfoldig modulær rammekonstruksjon. Lær om ekstruderingsteknikk, styrkefordeler og korrosjonsmotstand. Be om detaljer.

2026/09/30
Kjøp aluminiumsprofiler til byggeprosjekter. Lær om strukturell rammebygging, kledning og vindusfordeler for maksimal avkastning på investeringen (ROI). Last ned veiledningen.

2026/09/30
Kjøp metoder for å velge optimal størrelse på aluminiumsprofiler. Vurder belastning, plass, legering, miljø og kostnadsfaktorer for å unngå deformasjon. Last ned veiledningen.

2026/09/30
Sliter du med feil på festemidler eller må gjøre om arbeidet? Behersk skruestørrelsesvalg basert på diameter, stigning, materiale og belastning – samt bransjespesifikke standarder. Optimer pålitelighet og etterlevelse nå.

2026/09/30
Kjøp aluminiumsprofiler til industriell ingeniørvirksomhet. Oppdag forholdet mellom styrke og vekt, korrosjonsmotstand og 30 % besparelser på kostnader. Last ned veiledningen.

2026/09/30
Kjøp varmebestandige aluminiumsprofilsystemer. Behersk vitenskapen om termisk utvidelse og strategier for spenningsstyring i industrielle bygg. Last ned veiledning.

