 EN
Ce este profilul din aluminiu și cum funcționează?
2026/09/30
Obțineți profiluri din aluminiu pentru structuri modulare versatil. Aflați despre mecanismul de extrudare, avantajele rezistenței și rezistența la coroziune. Solicitați detalii.

2026/09/09
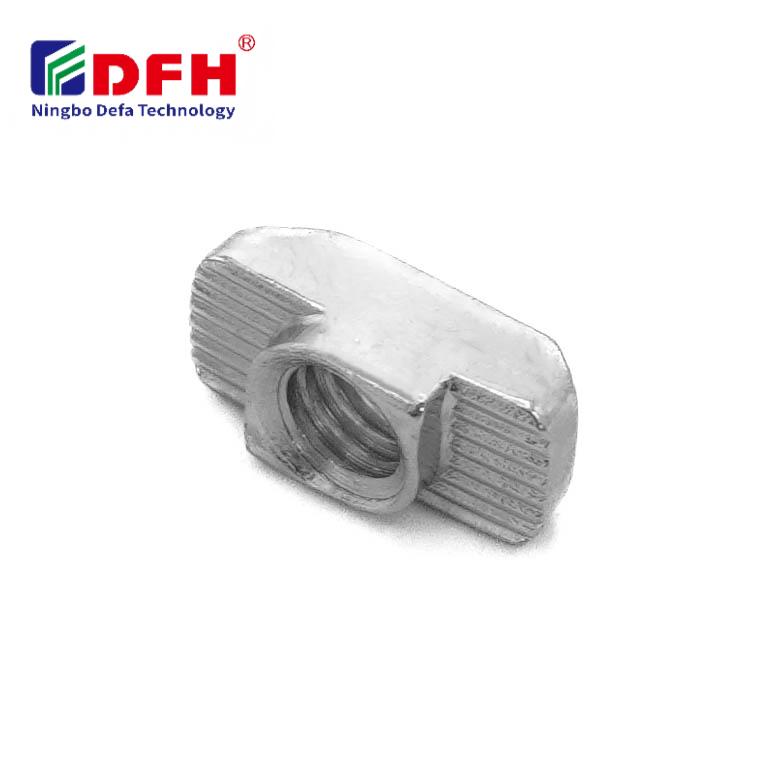
Înțelegerea cerințelor exacte de toleranță pentru o piuliță în T este esențială pentru ingineri și producători care lucrează cu sisteme modulare de asamblare. O piuliță în T funcționează ca un element esențial de fixare în structuri din profiluri de aluminiu și aplicații de montare bazate pe canale, unde acuratețea dimensională influențează direct fiabilitatea asamblării, alinierea și integritatea structurală. Specificațiile de toleranță care reglementează proiectarea piulițelor în T determină modul în care aceste componente se încorporează în canalele în T și interacționează cu echipamentele de fixare, făcându-le fundamentale pentru operațiunile industriale de asamblare reușite.

Precizia dimensională a unui Nimică T este reglementată de standardele industriale și de cerințele specifice aplicației, care asigură o performanță constantă în diverse configurații de montare. Controlul toleranțelor cuprinde mai multe caracteristici geometrice, inclusiv diametrul inserției filetate, dimensiunile de angrenare ale crestăturii, grosimea capului și specificațiile lungimii totale. Producătorii trebuie să echilibreze toleranțele strânse pentru aplicațiile de precizie cu constrângerile practice ale producției, asigurând astfel că elementele de fixare funcționează în mod fiabil pe întreaga durată de viață prevăzută, păstrând în același timp eficiența costurilor în procesele de fabricație.
Diametrul găurii pentru insertul filetat reprezintă una dintre cele mai critice dimensiuni tolerate în proiectarea piulițelor T. Acest diametru trebuie să permită montarea filetelor metrice, cum ar fi M4, M5, M6 sau M8, cu jocul corespunzător și adâncimea de angrenare adecvată, pentru a asigura o fixare sigură, fără deteriorarea filetului sau slăbirea acestuia în timpul vibrațiilor. Clasele standard de toleranță pentru inserturile filetate urmează, de obicei, specificațiile ISO 262, cerând ca diametrul găurii să respecte toleranțe stricte, de ±0,05 până la ±0,1 mm, în funcție de mărimea filetului și de compoziția materialului.
Precizia pasului filetului influențează direct performanța și fiabilitatea elementelor de fixare, precum și a conexiunilor din sistemele de asamblare modulare. Adâncimea angrenării filetului trebuie să fie suficientă pentru a asigura o capacitate adecvată de rezistență la sarcină, în timp ce toleranța trebuie să țină cont de eventualele variații minime ale diametrului șurubului între diferitele serii de producție. Inginerii specifică toleranțele inserțiilor filetate pe baza încărcărilor de strângere așteptate, a cerințelor de rezistență la vibrații și a specificațiilor profilului de aluminiu în care are loc instalarea piuliței T.
Lățimea capului piuliței în T care se angajează în canelura în formă de T trebuie controlată cu precizie pentru a asigura o introducere ușoară și o poziționare corectă, fără blocare sau joc excesiv. Specificațiile tipice de toleranță pentru lățimea de angrenare a canelurii variază între minus 0,1 și zero milimetri față de lățimea nominală a canelurii, asigurând o potrivire strânsă care împiedică mișcarea laterală, dar permite totuși introducerea manuală fără efort. Această clasă de toleranță garantează că elementele de fixare mențin alinierea corespunzătoare în cadrul profilului din aluminiu pe toată durata montajului și a funcționării.
Specificațiile de toleranță la adâncime controlează cât de mult se extinde piulița T sub suprafața deschiderii canalului, ceea ce determină jocul maxim disponibil pentru capul elementelor de fixare și înălțimea totală a ansamblului. Toleranțele standard la adâncime mențin, de obicei, o valoare de ±0,05 mm pentru a asigura o poziționare constantă și pentru a preveni problemele de dezaliniere în timpul operațiunilor de strângere. Poziționarea insertului filetat în cadrul acestei toleranțe la adâncime asigură o angrenare corectă a filetelor șurubului și menținerea unei angrenări complete în interiorul alezajului, pentru o capacitate maximă de reținere.
Echipamentele industriale de fixare, inclusiv piulițele în formă de T, trebuie să respecte standardele internaționale, cum ar fi ISO 1891, DIN 6323 și alte specificații metrice care definesc domeniile acceptabile de toleranță pentru componente de precizie. Aceste standarde stabilesc clase de toleranță care variază de la cele largi până la cele extrem de strânse, permițând producătorilor să aleagă specificațiile adecvate în funcție de cerințele aplicației și de considerentele legate de costuri. Clasa de toleranță aleasă pentru echipamentele de fixare influențează consistența dimensională, caracteristicile de potrivire la asamblare și performanța pe termen lung în ceea ce privește fiabilitatea în mediile de producție.
Selectarea clasei de toleranță pentru componentele cu filet încorporat urmează în mod obișnuit practicile industriale stabilite, unde clasele de toleranță medii oferă un echilibru optim între cerințele de precizie și eficiența costurilor de fabricație. Specificațiile privind piulițele cu crestătură T din cadrul acestor standarde asigură faptul că componentele fabricate de diferiți furnizori rămân interschimbabile, sprijinind flexibilitatea lanțului global de aprovizionare și standardizarea stocurilor. Specificațiile privind compoziția materialului, cerințele privind finisajul superficial și standardele de duritate acționează împreună cu toleranțele dimensionale pentru a garanta conformitatea completă a performanței echipamentelor de fixare.
Sistemele complexe de asamblare necesită o analiză atentă a modului în care toleranțele componentelor individuale se acumulează pe întreaga durată a procesului de asamblare, cunoscută sub denumirea de analiză a acumulării toleranțelor. Inginerii trebuie să țină cont de variațiile cumulate ale dimensiunilor canalelor profilului din aluminiu, ale toleranțelor lățimii și adâncimii piulițelor în formă de T, precum și ale specificațiilor diametrului găurilor pentru elementele de fixare, atunci când proiectează soluții de asamblare robuste. Această analiză asigură faptul că combinațiile de toleranțe în cel mai defavorabil caz produc totuși o funcționalitate acceptabilă a asamblării, o angrenare corectă a filetelor și o distribuție fiabilă a încărcărilor pe întreaga structură a cadrelor.
Calculul acumulării toleranțelor devine deosebit de critic atunci când mai multe piulițe T trebuie să se alinieze pe același profil de aluminiu sau atunci când elementele de fixare trebuie să susțină aplicații cu sarcini mari, care necesită forța maximă de strângere. Producătorii folosesc metode statistice de analiză a toleranțelor pentru a prezice ratele de succes ale asamblării și pentru a identifica toleranțele componentelor care au cea mai mare influență asupra performanței generale a sistemului. Această abordare inginerească permite optimizarea costurilor prin relaxarea toleranțelor necritice, păstrând în același timp un control strict asupra dimensiunilor care afectează direct fiabilitatea asamblării.
Aplicațiile de aliniere precisă, cum ar fi montarea roboților, asamblarea echipamentelor optice și fixările pentru măsurători de coordonate, necesită toleranțe extrem de strânse pentru componentele piulițelor în T. Aceste aplicații cer specificații de toleranță în care poziționarea inserției filetate și dimensiunile de angrenare a piuliței pentru crestătura în T să se mențină la ±0,03 milimetri sau mai strâns, pentru a asigura o precizie reproductibilă de poziționare. Echipamentele de fixare trebuie să susțină un control precis al încărcării și amortizarea vibrațiilor, ceea ce necesită un angrenare constantă a filetelor și o uniformitate a diametrului găurii în toate unitățile produse.
În aceste aplicații solicitante, producătorii implementează adesea măsuri suplimentare de control al calității, inclusiv verificarea dimensională la 100 %, testarea angrenării filetelor și tratamentul termic de descărcare a tensiunilor, pentru a asigura conformitatea cu toleranțele pe întreaga durată a procesului de producție. Specificația materialului pentru inserțiile filetate trebuie să reziste fluajului și să mențină stabilitatea dimensională în condiții de ciclare termică și solicitare mecanică. Aceste cerințe de toleranță precisă justifică creșterea costurilor de fabricație, datorită importanței cruciale a preciziei asamblării în aplicațiile echipamentelor de înaltă valoare.
Cadrele standard de automatizare industrială, structurile de bancuri de lucru și dispozitivele modulare de fabrică folosesc în mod obișnuit specificații de toleranță mai largi, care reduc costurile de fabricație, păstrând în același timp o funcționalitate adecvată a asamblării. Aceste aplicații permit toleranțe ale piulițelor T în intervalul de plus sau minus 0,1–0,15 milimetri pentru dimensiunile necritice, permițând producerea elementelor de fixare cu echipamente standard de prelucrare, fără a necesita scule speciale de precizie. Performanța elementelor de fixare rămâne pe deplin satisfăcătoare atâta timp cât orificiul filetat al inserției se angrenează corespunzător și piulița T se așează în mod constant în canelura profilului din aluminiu.
Clasele generale de toleranță industrială oferă o bună eficiență din punct de vedere al costurilor și rămân cea mai frecventă specificație pentru marea majoritate a aplicațiilor de fabricație. Aceste specificații de toleranță țin cont de variațiile normale ale fabricației provenite de la echipamentele standard de producție, asigurând în același timp un funcționare fiabilă a componentelor cu filet pentru inserție pe întreaga durată a ciclurilor tipice de funcționare ale mașinilor. Producătorii stochează în mod obișnuit aceste clase standard de toleranță pentru piulițe T, pentru a sprijini livrarea rapidă și gestionarea stocurilor în cadrul mai multor aplicații ale clienților și linii de produse.
Pentru operațiunile automate de asamblare, specificați clase de toleranță medii sau strânse, cum ar fi clasele de toleranță ISO IT7 sau IT6 pentru dimensiunile piulițelor cu crestătură în T și ale inserților filetați. Aceste specificații de toleranță asigură o performanță constantă a elementelor de fixare în mediile de producție de înalt volum, unde roboții efectuează poziționarea componentelor și strângerea șuruburilor. Sistemele automate necesită respectarea strictă a toleranțelor pentru a menține repetabilitatea fiabilă, a reduce erorile de asamblare și a minimiza costurile de refacere asociate nealinierii sau defectelor de angrenare a filetului.
Compoziția materialului și tratamentul termic influențează direct stabilitatea dimensională și capacitatea de toleranță a componentelor cu filet încorporat, atât în timpul producției, cât și pe durata întregii perioade de funcționare. Compozițiile din oțel înalt rezistent și tratamentul termic de descărcare a tensiunilor îmbunătățesc consistența dimensională și reduc degradarea toleranțelor legată de fluaj, pe parcursul timpului. Specificația materialului pentru elementele de fixare determină dacă componentele pot menține toleranțe strânse în timpul operațiunilor de prelucrare mecanică, al transportului și al montării în cadrul din profil de aluminiu, fără a necesita corecții dimensionale costisitoare după producție.
Da, toleranțele pentru piulițele în T pot fi personalizate prin specificații de fabricație adaptate, selecția materialelor și ingineria proceselor, pentru a îndeplini cerințele aplicațiilor specializate. Specificațiile de toleranță personalizate pentru diametrul găurii de montare a inserției filetate, lățimea de angrenare a piuliței în T și dimensiunile de adâncime permit optimizarea pentru aplicații unice de echipamente de fixare. Totuși, specificațiile de toleranță personalizate necesită, de obicei, cantități minime de comandă, termene de livrare prelungite și costuri unitare crescute, datorită cerințelor de configurare a procesului și a măsurilor speciale de control al calității necesare pentru a menține conformitatea cu toleranțele nestandard pe întreaga durată a producției.

2026/09/30
Obțineți profiluri din aluminiu pentru structuri modulare versatil. Aflați despre mecanismul de extrudare, avantajele rezistenței și rezistența la coroziune. Solicitați detalii.

2026/09/30
Obțineți profiluri din aluminiu pentru proiecte de construcții. Aflați despre structurarea de susținere, finisarea cu panouri și beneficiile utilizării la ferestre pentru un randament maxim al investiției (ROI). Descărcați ghidul.

2026/09/30
Obțineți tehnici optime de dimensionare a profilurilor din aluminiu. Evaluați factorii de încărcare, spațiu, aliaj, mediu și cost pentru a preveni deformarea. Descărcați ghidul.

2026/09/30
Vă confruntați cu defecțiuni ale elementelor de fixare sau cu necesitatea de refacere? Stăpâniți dimensionarea șuruburilor în funcție de diametru, pas, material și încărcare—plus standarde specifice industriei. Optimizați fiabilitatea și conformitatea acum.

2026/09/30
Obțineți profiluri din aluminiu pentru inginerie industrială. Descoperiți raportul rezistență/greutate, rezistența la coroziune și economii de 30% în costuri. Descărcați ghidul.

2026/09/30
Obțineți sisteme de profile din aluminiu rezistente la căldură. Stăpâniți știința dilatării termice și strategiile de gestionare a tensiunilor pentru construcțiile industriale. Descărcați ghidul.

