 EN
アルミニウムプロファイルとは? その仕組みを解説
2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/09
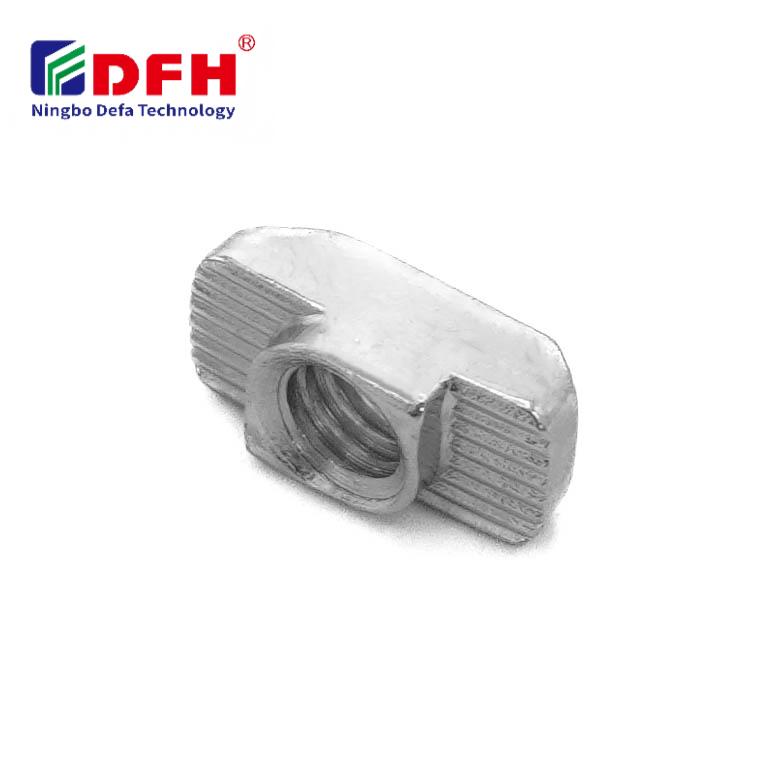
モジュール式組立システムを扱う技術者や製造担当者にとって、Tナットの厳密な公差要件を理解することは不可欠です。Tナットは、アルミニウム製プロファイルフレームやスロット式取付構造において、重要な締結部品として機能します。寸法精度は、組立時の信頼性、位置合わせ、構造的健全性に直接影響します。Tナットの設計を規定する公差仕様は、これらの部品がTスロット溝内にどれだけ正確に収まるか、また締結用ハードウェアとどのように相互作用するかを決定するものであり、産業用組立作業の成功にとって基盤となる要素です。

フレームの Tナット 業界標準および用途固有の要件に従って規定されており、さまざまな取付け構成において一貫した性能を確保します。公差管理には、ねじ穴径、スロット嵌合寸法、ヘッド厚さ、全長などの複数の幾何学的特徴が含まれます。メーカーは、高精度を要する用途向けに厳密な公差を設定するとともに、実際の生産制約も考慮し、締結部品が所定の使用期間中、信頼性高く機能することと、製造工程におけるコスト効率の両立を図る必要があります。
ねじ入りインサートの内径は、Tナット設計において最も重要な公差寸法の一つです。この内径は、M4、M5、M6、M8などのメトリックねじを、適切なクリアランスおよびねじ込み深さで収容できるよう設計されており、振動によるねじの緩みや山崩れを防ぎながら確実な締結を確保します。ねじ入りインサートの標準公差クラスは通常ISO 262規格に準拠しており、ねじサイズおよび材質に応じて、内径の公差は±0.05~0.1 mmの範囲内で厳密に管理される必要があります。
ねじピッチの精度は、モジュール式アセンブリシステムにおける締結部品の性能および接合部の信頼性に直接影響します。ねじの噛み合い深さは、十分な荷重支持能力を確保するために適切な値でなければならず、許容差は、異なる生産ロット間で生じ得るボルト直径のわずかなばらつきも考慮する必要があります。エンジニアは、想定されるクランプ荷重、振動耐性の要件、およびTナットが取り付けられるアルミニウム製プロファイルの仕様に基づいて、めねじインサートの許容差を規定します。
Tスロット溝内に嵌合するTナットのヘッド幅は、引っかかりや過度な遊びを生じさせることなく、スムーズな挿入と確実な位置決めが可能となるよう、厳密に管理する必要があります。スロットへの嵌合幅に関する一般的な公差仕様は、公称スロット幅に対してマイナス0.1~0ミリメートルであり、横方向の動きを防止しつつ、手による挿入を容易にするきつめのフィットを確保します。この公差クラスにより、組立時および使用中に、締結部品がアルミニウム製プロファイルフレーム内において常に適切な位置関係を保つことが保証されます。
Tナットのスロット開口面から下方に突出する深さの許容差仕様は、締結用ハードウェアのヘッドが確保できる clearance(隙間)および全体の組立高さを決定します。標準的な深さ許容差は通常±0.05 mmであり、これにより座り具合の一貫性が保たれ、締め付け作業中の誤った位置取り(ミスアライメント)を防止します。この深さ許容差内でスレッドインサートを正確に配置することで、ボルトのねじ部が適切にかみ合い、穴内での完全なねじ噛みを維持し、最大保持力を確保します。
産業用ファスニング部品(Tナットを含む)は、ISO 1891やDIN 6323などの国際規格および、高精度部品の許容公差範囲を定めるその他のメートル法規格に準拠しなければなりません。これらの規格では、緩めから極めて厳密なまで、さまざまな公差クラスが規定されており、メーカーは用途要件やコスト面の検討に基づいて適切な仕様を選択できます。選択されたファスニング部品の公差クラスは、寸法の一貫性、組立時の適合性、および生産現場における長期的な信頼性性能に影響を与えます。
ねじ込み式インサート部品の公差クラス選定は、通常、中程度の公差クラスを採用することで、精度要件と製造コスト効率との最適なバランスを実現するという、確立された産業慣行に従います。これらの規格に定められたTスロットナットの仕様により、異なるサプライヤーが製造した部品同士でも互換性が確保され、グローバルなサプライチェーンの柔軟性および在庫の標準化が支えられます。材質構成の仕様、表面粗さの要求事項、硬度基準は、寸法公差と連携して機能し、締結部品全体の性能が規格要件を満たすことを保証します。
複雑な組立システムでは、個々の部品公差が全体の組立工程を通じてどのように累積するかを慎重に分析する必要があります。これは「公差の積み上げ解析(トランスファー・スタックアップ・アナリシス)」と呼ばれます。設計エンジニアは、アルミニウム製プロファイルの溝寸法、Tナットの幅および深さの公差、および締結用ハードウェアの穴径仕様など、さまざまな公差要因の累積的影響を考慮し、信頼性の高い組立ソリューションを設計しなければなりません。この解析により、最悪ケースにおける公差の組み合わせでも、組立機能が確保され、ねじの噛み合いが適切であり、構造フレーム全体にわたって荷重が確実に分散されることを確認できます。
複数のTナットを同一のアルミニウムプロファイル上に整列させる場合、あるいは高負荷用途で最大の締結力を確保する必要がある場合など、許容差の積み上げ計算は特に重要になります。メーカーでは、統計的許容差解析手法を用いて組立成功確率を予測し、全体のシステム性能に最も大きな影響を与える部品の許容差を特定します。この工学的手法により、組立信頼性に直接影響する寸法については厳密な管理を維持しつつ、それ以外の非重要寸法の許容差を緩和することで、コスト最適化が可能になります。
ロボットのマウント、光学機器の組み立て、座標測定用治具などの高精度アライメント用途では、Tナット部品に対して極めて厳しい公差が要求されます。これらの用途では、ねじ入りインサートの位置決めおよびTスロットナットの嵌合寸法について、再現性のある位置決め精度を確保するために、±0.03ミリメートル以内(またはそれより厳密)の公差仕様が必要です。締結ハードウェアは、精密な荷重制御および振動減衰性能をサポートする必要があり、すべての量産品において、ねじの噛み合い状態および内径の均一性が一貫して保たれることが求められます。
こうした厳しい用途では、メーカーは生産工程全体における公差の適合を確保するために、寸法検査(全数検査)、ねじ部の嵌合試験、応力除去熱処理など、追加的な品質管理措置を導入することが多い。ねじ入りインサートの材質仕様は、温度サイクルおよび機械的応力下においてクリープに耐え、寸法安定性を維持できるものでなければならない。こうした高精度な公差要求は、高価な機器への組立精度が極めて重要であるという点から、製造コストの増加を正当化する根拠となる。
標準的な産業用オートメーションフレーム、作業台構造、モジュラー式工場用治具などでは、通常、製造コストを削減しつつも十分な組立機能を維持できるよう、比較的緩い公差仕様が採用されます。このような用途では、非重要寸法についてTナットの公差を±0.1~0.15mm程度とすることが可能であり、特別な高精度工具を必要とせず、標準的な切削工作機械で締結部品を生産できます。ねじ込み式インサートの穴が正しくかみ合い、Tスロットナットがアルミニウムプロファイルの溝内に一貫して確実に座れば、締結部品の性能は十分に満たされます。
一般産業用の公差クラスは、コスト効率が良く、製造現場における大多数の用途で最も広く採用されている仕様です。これらの公差仕様は、標準的な生産設備による通常の製造ばらつきを許容しつつ、スレッドインサート部品が一般的な機械の作業サイクル全体にわたって確実に機能することを保証します。メーカーでは、複数の顧客用途および製品ラインに対応するため、こうした標準的なTナットの公差クラスを在庫として常備することが一般的です。
自動組立作業向けの場合、Tスロットナットおよびねじ込みインサートの寸法には、ISO公差等級IT7またはIT6などの中程度から厳密な公差クラスを指定してください。このような公差仕様は、ロボットが部品の配置およびボルトの締め付けを行う大量生産環境において、締結部品の性能を一貫して確保するために不可欠です。自動化システムでは、信頼性の高い再現性を維持し、組立ミスを低減し、位置ずれやねじの噛み合わせ不良に起因する手直しコストを最小限に抑えるために、厳密な公差適合が求められます。
材質組成および熱処理は、ねじ入りインサート部品の寸法安定性および公差性能に、製造時から使用期間を通じて直接的な影響を与えます。高強度鋼の材質組成と応力除去熱処理により、寸法の一貫性が向上し、経時的なクリープによる公差劣化を低減できます。締結用ハードウェアの材質仕様は、アルミニウム押出成形材フレームへの機械加工、輸送、取付時に、部品が厳密な公差を維持できるかどうかを決定します。これにより、高コストな製造後寸法補正作業を回避できます。
はい、Tナットの公差は、用途に応じた製造仕様の設定、材料選定、および工程設計によってカスタマイズ可能です。ねじ穴の内径、Tスロットナットの嵌合幅、および深さ寸法といった各部の公差を個別に指定することで、特殊な締結部品用途への最適化が実現できます。ただし、カスタム公差仕様の場合、通常は最低発注数量の設定、納期の延長、および単価の上昇が発生します。これは、工程立ち上げに伴う追加コストや、非標準公差を全製品で確実に維持するための特別な品質管理措置が必要となるためです。

2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/30
建設プロジェクト向けアルミニウムプロファイルを調達。構造フレーミング、外装材、窓枠への応用と投資対効果(ROI)向上のポイントを解説。ガイドをダウンロード。

2026/09/30
最適なアルミニウムプロファイルサイズの選定方法を解説。荷重、設置空間、合金種類、使用環境、コストといった要素を総合的に評価し、たわみを防ぎましょう。ガイドをダウンロード。

2026/09/30
締結不良や再作業に悩んでいませんか? 直径、ピッチ、材質、荷重に加え、業界ごとの規格を踏まえたねじサイズ選定をマスターし、信頼性と規制準拠を最適化しましょう。

2026/09/30
産業機械・設備向けアルミニウムプロファイルを調達。高強度・軽量性、優れた耐食性、および約30%のコスト削減効果をご紹介。ガイドをダウンロード。

2026/09/30
耐熱性アルミニウム押出成形材システムを調達。産業用建物向けの熱膨張の原理と応力管理戦略を習得しましょう。ガイドをダウンロード。

