 EN
Какво е алуминиевият профил и как функционира?
2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/09
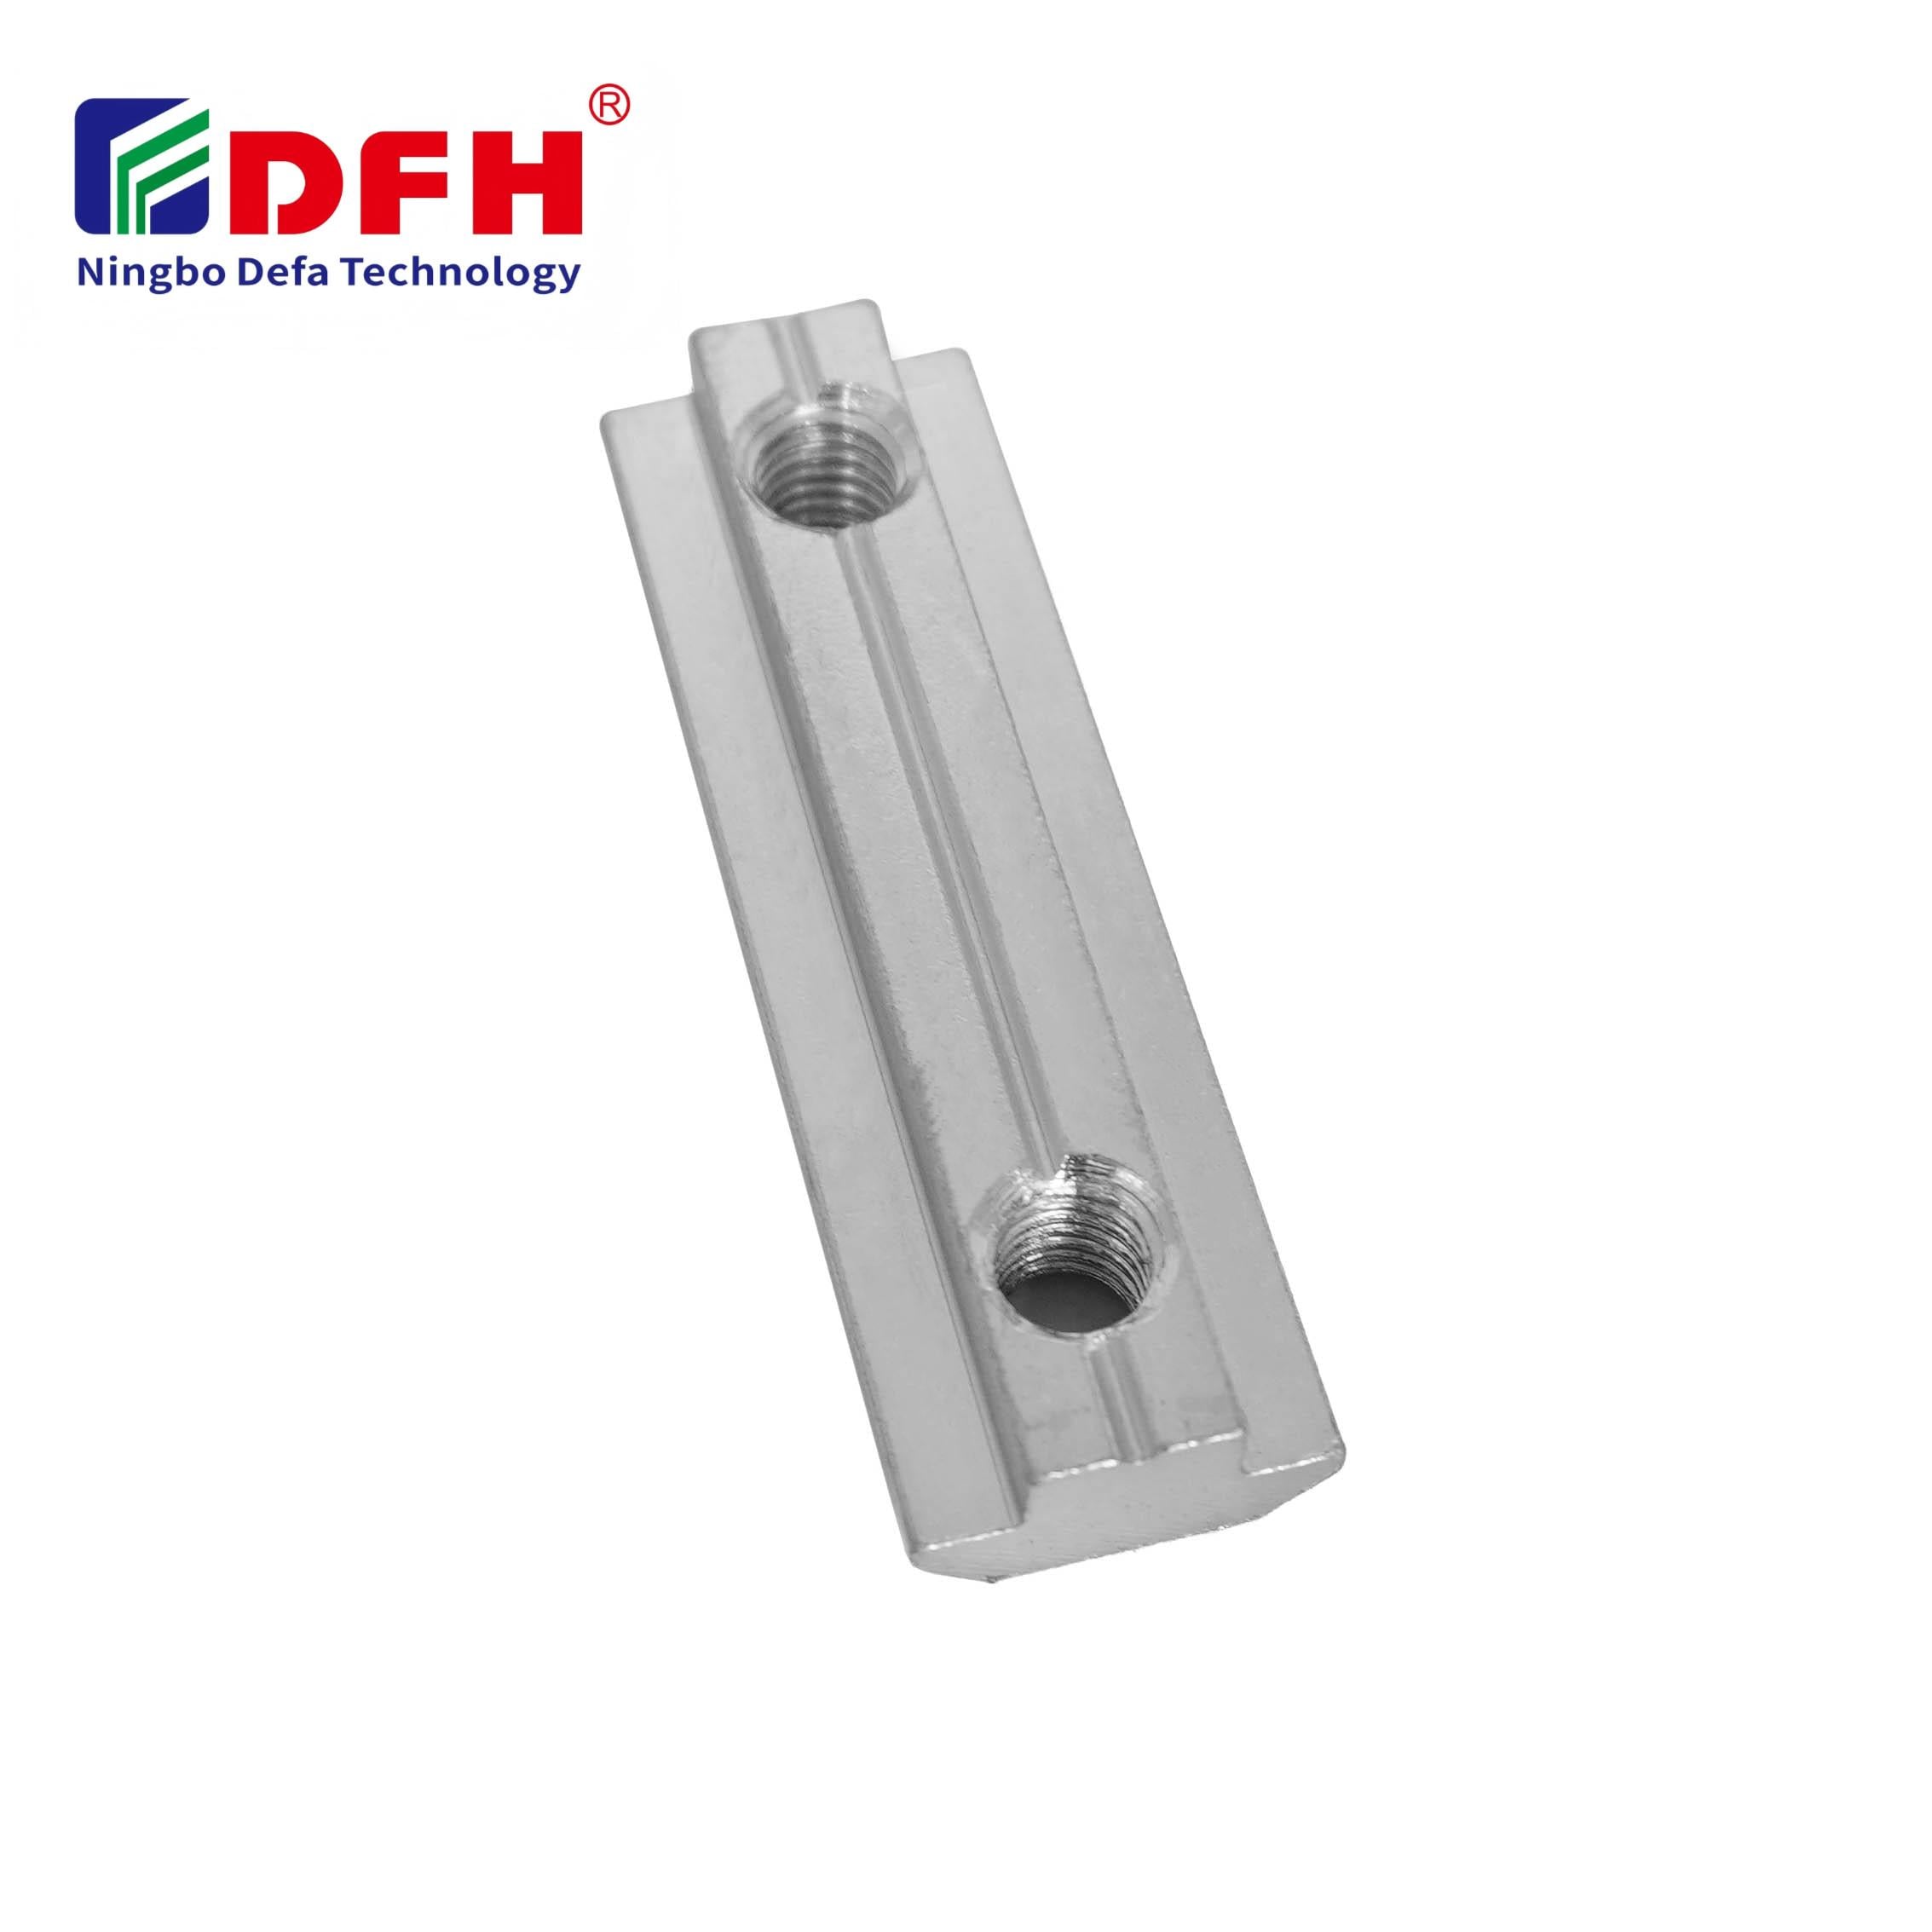
Отказите на фиксиращите компоненти при индустриална сглобка представляват постоянен предизвикателство, а отслабването на Т-навинтите е една от най-честите причини за спиране на оборудването. Независимо дали става въпрос за машини, системи за автоматизация или конструктивни сглобки, отслабнал Т-навинт може да компрометира цялостта на съединението, да създаде опасности за безопасността и да доведе до скъпо струващи повторни работи. Разбирането на основните причини и прилагането на доказани стратегии за предотвратяване гарантират, че фиксиращите компоненти ще останат сигурни през целия експлоатационен живот на оборудването.
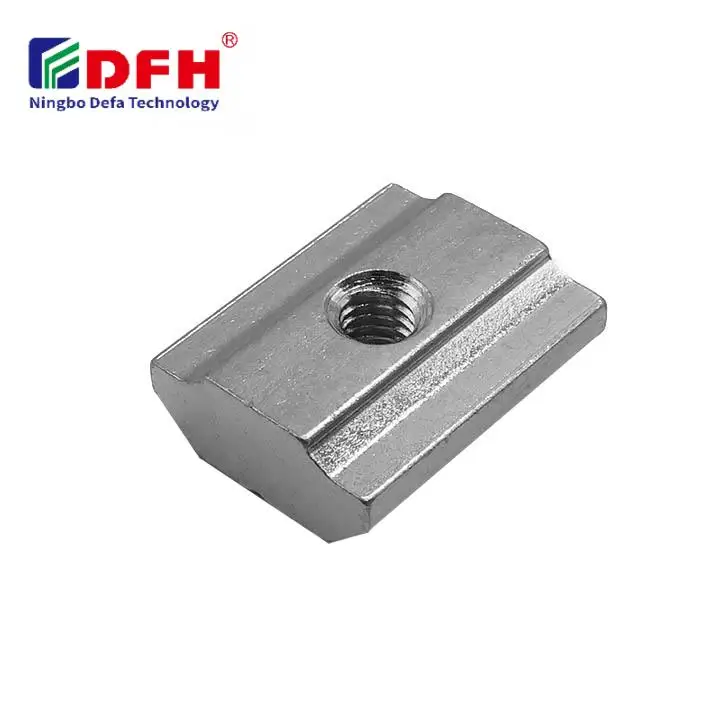
Съвременното индустриално проектиране все повече разчита на системи с Т-образни гайки за гъвкавост и бързо преорганизиране. Резбовият вграден механизъм на Т-гайката позволява бърза сглобка и преместване без постоянното пробиване или заваряване. Това удобство обаче води до специфична уязвимост: вибрациите, термичните цикли и механичното напрежение могат постепенно да ослабят фиксиращите елементи, ако не се вземат подходящи предпазни мерки. Това ръководство представя практически, проверени на място методи за поддържане на стабилността и сигурността на вашите връзки с Т-гайки.
Вибрацията е основната причина за повечето инциденти с разхлабване на Т-навинти. Докато машините работят, цикличните сили предизвикват микродвижения между Т-навинта и болта. Всяко малко плъзгане намалява триенето, което задържа фиксиращите елементи на мястото им. Промишлените среди — производствени подове, транспортни системи и автоматизирани производствени линии — излагат съединенията с Т-пазови навинти на постоянна вибрация. Дори резбовият вставен елемент, който първоначално изглежда здраво затеглен, може постепенно да се разхлаби под продължително или преривисто вибрационно натоварване.
Температурните колебания предизвикват разширение и свиване на материалите с различни скорости. Когато Т-навертка закрепва компоненти с несъвместими коефициенти на термично разширение, възникващото напрежение може да ослаби резбовата втулка. Висок риск има за външно оборудване, машини, разположени до пещи, или системи, изложени на бързи температурни промени. Т-навертката и околната Т-пазова наверткова сглобка изпитват повтарящи се микродвижения при промяна на температурните градиенти, което постепенно намалява затегателното усилие и сигурността на фиксиращите елементи.
Механичните решения осигуряват пряко и надеждно предотвратяване на ослабване на Т-навертките. Контргайки, проектирани специално за приложения с резбови втулки, създават допълнително триене и деформация, които противодействат на ротационното движение. Разцепените контргайки, контргайките със зъбци и контргайките с деформирани резби действат чрез увеличаване на триенето в контактната повърхност на сглобката от фиксиращи елементи. Т орех съчетани с подходящи контргайки, създават по-стабилно свързване на Т-ниповата гайка, което устойчиво е към разхлабване, предизвикано от вибрации. Тези механични подходи не изискват допълнителни компоненти освен стандартните контргайки и действат незабавно след монтажа, без нужда от време за отвръхване.
Анаеробните средства за фиксиране на резбата представляват химически подход за осигуряване на свързаните резбови вставки. Тези съставки запълват микроскопичните празнини между болта и Т-ниповата гайка, създавайки бариера, която предотвратява завъртането на фиксиращите елементи. Формулациите с умерена здравина позволяват бъдещо демонтиране, като в същото време осигуряват надеждна фиксация на Т-ниповата гайка. Средството за фиксиране на резбата отвръхва при липса на въздух и се затвърдява само след пълното монтиране на болта и завършване на резбовата връзка. Промишлените приложения предпочитат този метод, тъй като той работи със стандартни Т-нипови гайки, без да се изискват специални шайби или модифицирани процедури за фиксиране.
Правилното прилагане на момент на затягане пряко влияе върху ефективността, с която фиксиращите елементи се противопоставят на разхлабване. Недостатъчният момент на затягане води до недостатъчно стягащо натоварване, което позволява на резбовия вставен елемент да се плъзга под вибрации. Прекомерният момент на затягане може да извади резбата на Т-гайката или да деформира корпуса на Т-гайката. Спазването на производствените спецификации и използването на калибрирани динамометрични ключове гарантират последователно и подходящо предварително натоварване на фиксиращите елементи. Документирането на стойностите на момента на затягане по време на първоначалната сглобка създава базови данни за бъдещо обслужване и помага да се установи дали Т-гайката действително се е завъртяла или просто изглежда разхлабена.
Периодичният инспекционен контрол открива постепенното охлабване на Т-навинтите, преди да доведе до повреда на оборудването. Плановият мониторинг на вибрациите открива аномалии в работата на машините, които могат да сочат към охлабване на фиксиращите елементи. Визуалната инспекция и проверката на въртящия момент през регулярни интервали потвърждават, че връзките между резбовите вставки и Т-пазовите навинти са в рамките на спецификациите. Критичните сглобки изискват по-чести проверки, особено по време на първия експлоатационен период, когато се наблюдава начално усаждане. Екипите за поддръжка трябва да документират резултатите от инспекциите, за да се установят исторически закономерности и да се прогнозират местата, където фиксиращите елементи имат най-висок риск от охлабване.
Изборът на материали за крепежни елементи, съвместими с работната среда, намалява риска от разхлабване. Комплектите от Т-образни гайки от неръждаема стомана устойчиви срещу корозия във влажни или химични среди, където обемните промени, предизвикани от ръжда, иначе биха допринесли за разхлабване. За приложения с висока температура материали със стабилни термични свойства намаляват циклите на разширение и свиване, които подкопават сигурността на резбовите вградени елементи. Системата с Т-образни пазове трябва да се оценява не изолирано, а като част от по-широката сглобка, като се взема предвид дали околните компоненти се разширяват по различен начин и създават диференциално напрежение върху крепежните елементи.
Излишното количество фиксиращо съединение за резбовани връзки може да прелива в кухините на Т-образните гайки и да се затвърди в области, които усложняват бъдещото поддръжане. Използвайте само препоръчаното количество — достатъчно е малка капка върху резбата на болта близо до точката на свързване с фиксиращата арматура. Излишното количество не осигурява допълнителна сигурност и създава трудности при почистването по време на бъдеща демонтаж на резбовата вградена сглобка.
Критичната фиксираща арматура в среда с висока вибрация трябва да се инспектира и повторно затега след първите 24–48 часа от експлоатация, а след това — през регулярни интервали, определени според работния цикъл на оборудването. След този първоначален период на усаждане Т-образната гайка обикновено остава стабилна, стига да са били използвани подходящи методи за фиксиране. Въпреки това, за мисионно критични приложения, при които разхлабването на Т-образната гайка може да доведе до проблеми с безопасността, е разумно да се извършват проверки веднъж на три или шест месеца.
Повечето стандартни пружинни шайби са подходящи за обичайните конфигурации с резбовани вставки и Т-образни гайки, но някои специализирани геометрии на Т-образни гайки имат ограничено свободно пространство. Винаги проверявайте дали пружинната шайба се побира правилно в джоба на Т-образната гайка, без да се заклещва или да предизвиква несъосност при сглобяването. Консултирането на техническия документ за фиксиращата арматура гарантира съвместимостта между конструкцията на пружинната шайба и конкретната ви система от Т-образни гайки.

2026/09/30
Доставка на алуминиеви профили за универсални модулни рамки. Научете се за екструзионната технология, предимствата в прочност и корозионната устойчивост. Заявете подробности.

2026/09/30
Доставка на алуминиеви профили за строителни проекти. Научете се за структурното оформяне, облицовката и ползите от прозорците за максимална възвръщаемост на инвестициите. Изтеглете ръководството.

2026/09/30
Доставка на оптимални техники за подбор на размера на алуминиевия профил. Оценете факторите носимост, пространство, сплав, околната среда и разходи, за да се предотврати деформацията. Изтеглете ръководството.

2026/09/30
Изпитвате ли проблеми със закрепващите елементи или необходимост от поправки? Овладейте подбора на винтовете по диаметър, стъпка, материал и носимост — плюс отраслови стандарти. Оптимизирайте надеждността и съответствието още днес.

2026/09/30
Източни алуминиеви профили за индустриално инженерство. Открийте съотношението здравина към тегло, корозионната устойчивост и 30 % спестявания по разходи. Изтеглете ръководството.

2026/09/30
Източни термоустойчиви алуминиеви профилни системи. Овладейте науката за термично разширение и стратегиите за управление на напреженията в индустриалните конструкции. Изтеглете ръководството.

