 EN
एल्युमीनियम प्रोफाइल क्या है और यह कैसे काम करता है?
2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/09
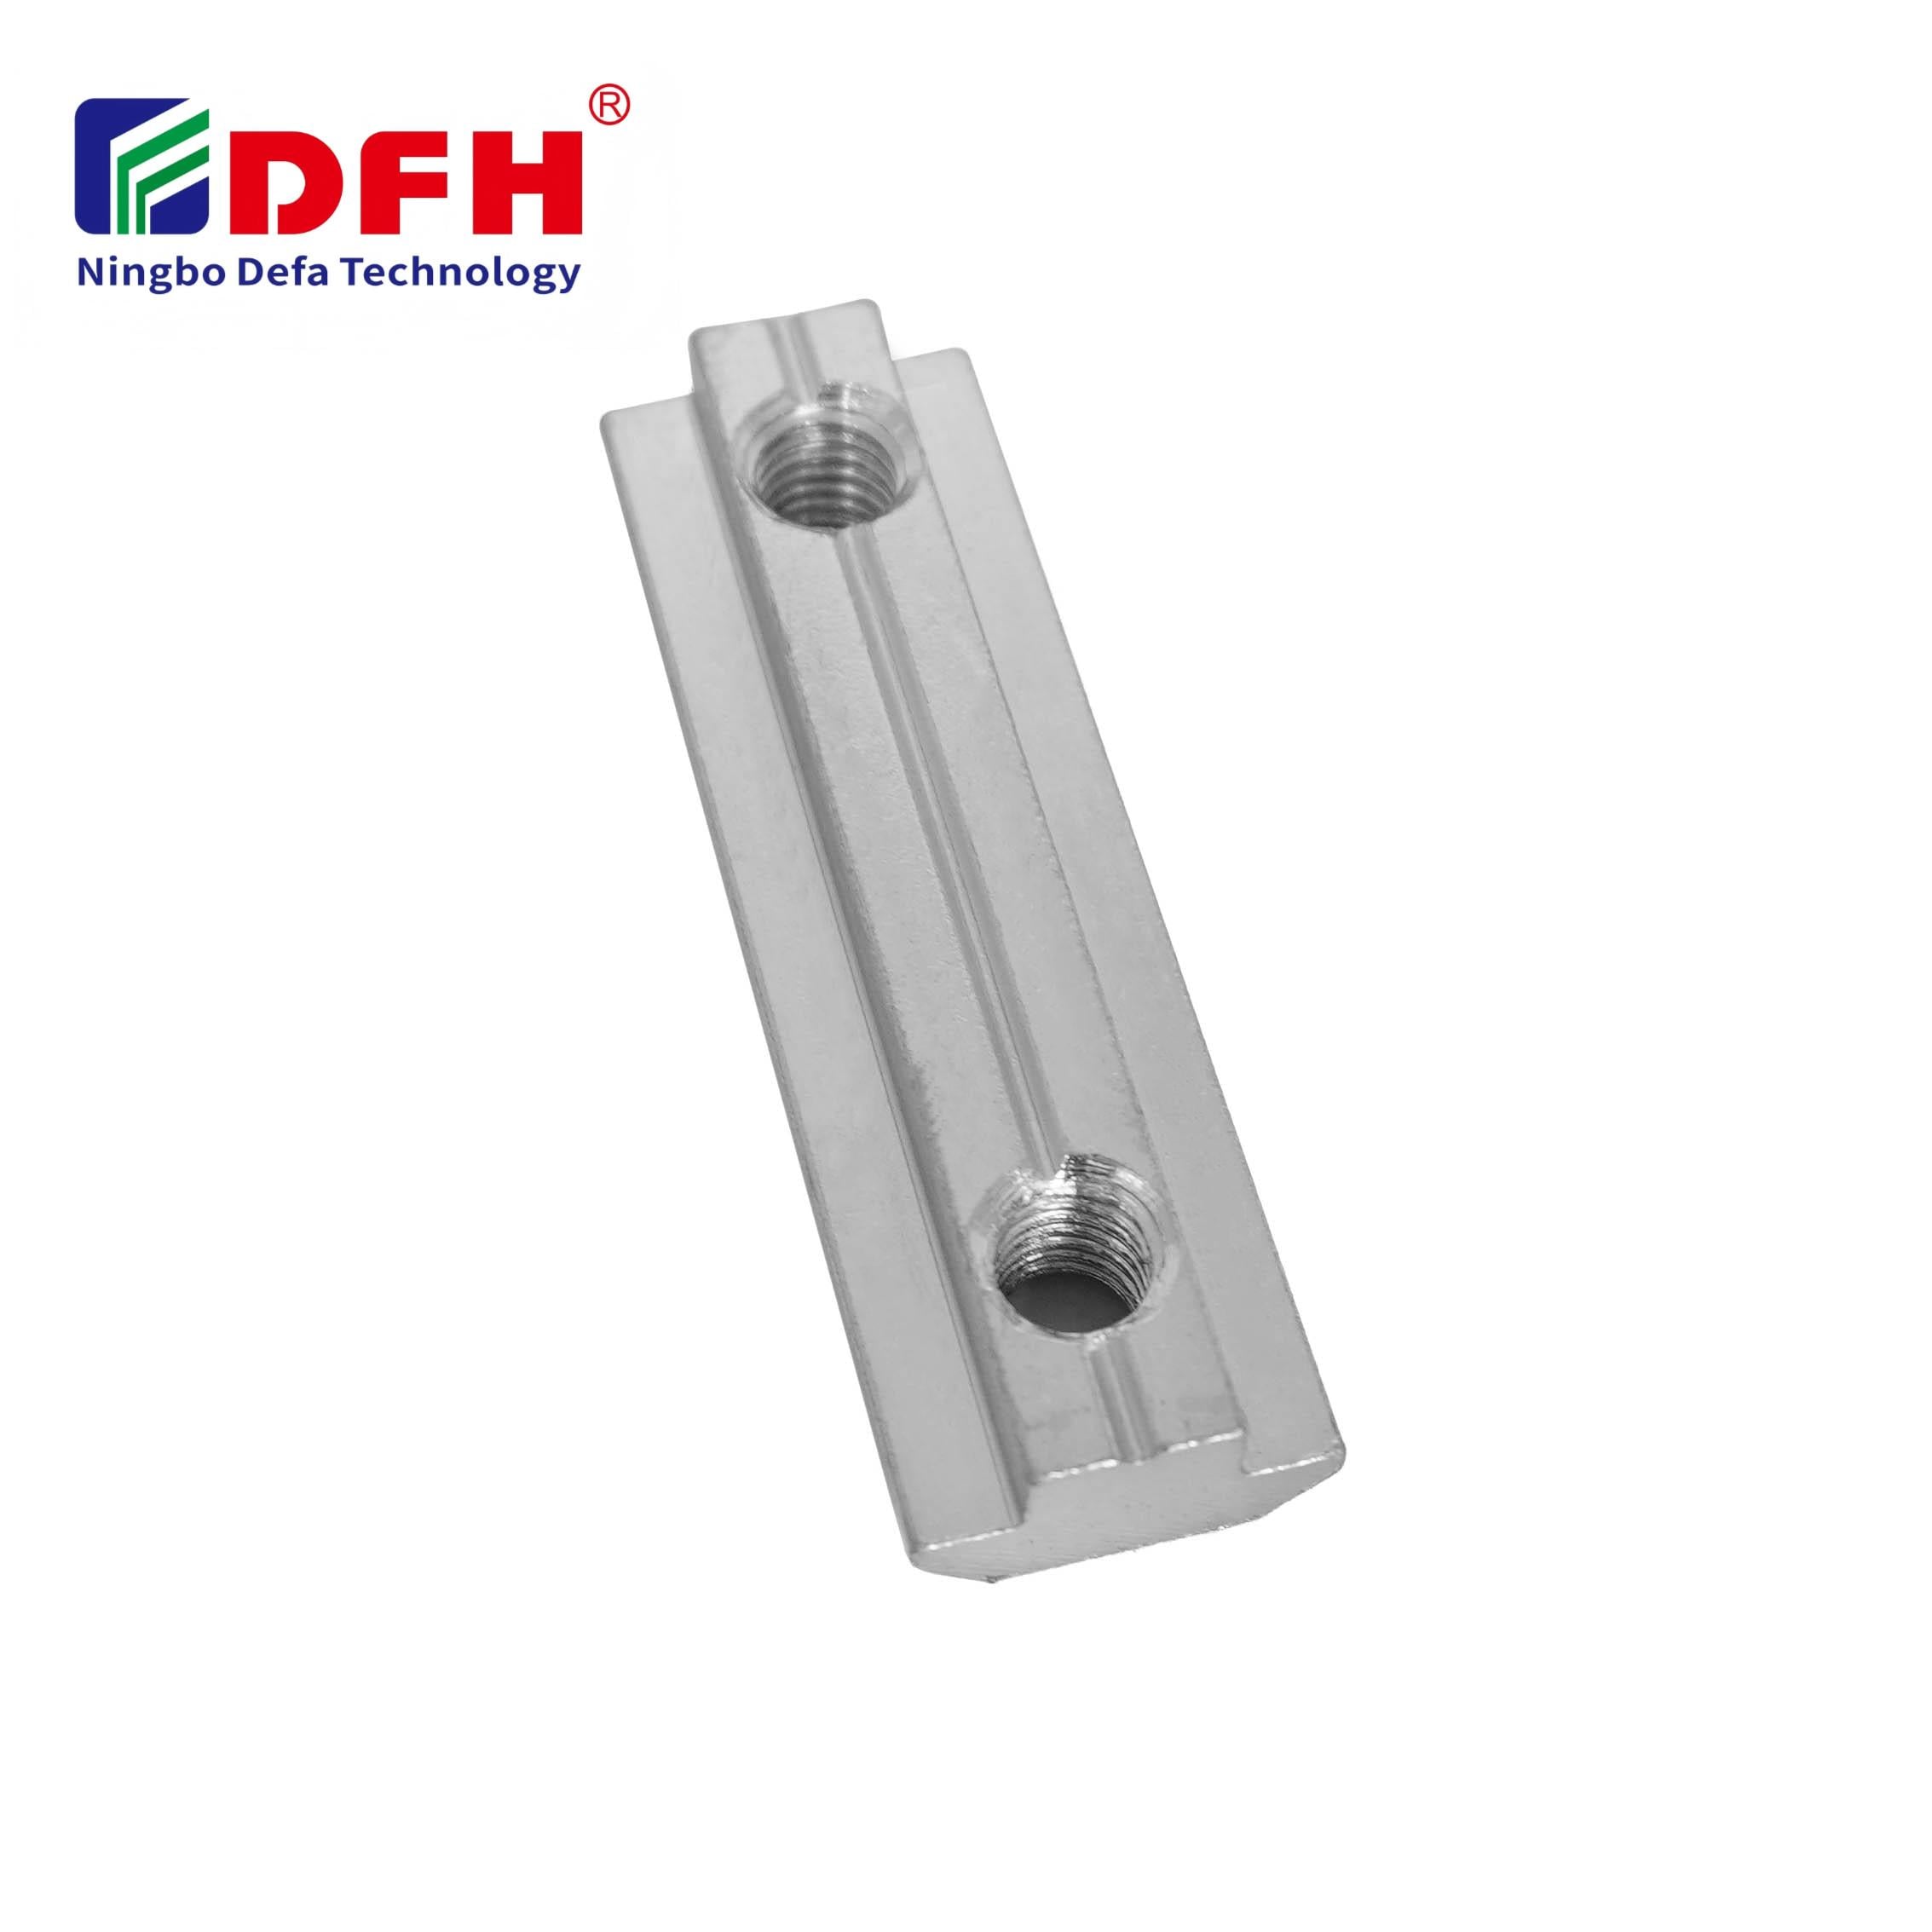
औद्योगिक असेंबली में फास्टनिंग हार्डवेयर की विफलताएँ एक लगातार चुनौती प्रस्तुत करती हैं, और टी नट के ढीला होने को उपकरणों के अवरोध के सबसे आम कारणों में से एक माना जाता है। चाहे वह मशीनरी हो, स्वचालन प्रणालियाँ हों या संरचनात्मक असेंबलीज़ हों, कोई भी ढीला टी नट जॉइंट की अखंडता को समाप्त कर सकता है, सुरक्षा जोखिम पैदा कर सकता है और महँगे पुनर्कार्य का कारण बन सकता है। मूल कारणों को समझना और सिद्ध रोकथाम रणनीतियों को लागू करना सुनिश्चित करता है कि आपका फास्टनिंग हार्डवेयर आपके उपकरणों के संचालन जीवनचक्र के दौरान सुरक्षित बना रहे।
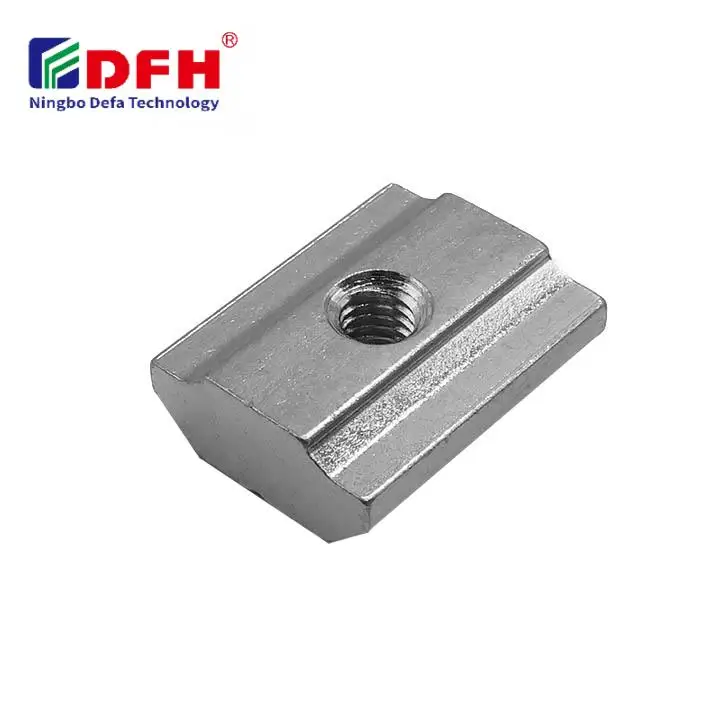
आधुनिक औद्योगिक डिज़ाइन में लचीलापन और त्वरित पुनर्व्यवस्था के लिए टी-स्लॉट नट प्रणालियों का बढ़ता हुआ उपयोग किया जा रहा है। टी नट का थ्रेडेड इंसर्ट तंत्र त्वरित असेंबली और पुनर्स्थापना की अनुमति देता है, बिना स्थायी ड्रिलिंग या वेल्डिंग के। हालाँकि, यह सुविधा एक विशिष्ट कमज़ोरी भी पैदा करती है: कंपन, तापीय चक्र और यांत्रिक तनाव यदि उचित सावधानियाँ नहीं बरती जाएँ, तो धीरे-धीरे फास्टनिंग हार्डवेयर को ढीला कर सकते हैं। यह गाइड आपके टी नट कनेक्शन को स्थिर और सुरक्षित रखने के लिए व्यावहारिक, क्षेत्र-परीक्षित विधियों की जाँच करता है।
कंपन अधिकांश टी नट ढीले होने की घटनाओं का प्राथमिक कारण है। जब मशीनरी काम करती है, तो चक्रीय बल टी नट और बोल्ट के बीच सूक्ष्म गतियाँ उत्पन्न करते हैं। प्रत्येक छोटी सरकन उस घर्षण को कम कर देती है जो फास्टनिंग हार्डवेयर को स्थिर रखता है। औद्योगिक वातावरण—जैसे निर्माण फर्श, परिवहन प्रणालियाँ और स्वचालित उत्पादन लाइनें—टी-स्लॉट नट असेंबलियों को लगातार कंपन के संपर्क में लाते हैं। यहाँ तक कि एक धागेदार इंसर्ट जो शुरू में कसा हुआ महसूस होता है, भी लगातार या अंतराल वाले कंपन भार के तहत धीरे-धीरे ढीला हो सकता है।
तापमान में उतार-चढ़ाव के कारण सामग्रियाँ अलग-अलग दरों पर फैलती और सिकुड़ती हैं। जब एक टी नट ऊष्मीय गुणांक में असमानता वाले घटकों को सुरक्षित करता है, तो परिणामी तनाव धागेदार इंसर्ट को ढीला कर सकता है। बाहरी उपकरण, भट्टी के निकट स्थित यंत्र, या तेज़ तापमान परिवर्तन के अधीन प्रणालियाँ अधिक जोखिम के शिकार होती हैं। तापीय प्रवणताओं के बदलने के साथ-साथ टी नट और उसके आसपास की टी-स्लॉट नट असेंबली में बार-बार सूक्ष्म गतियाँ होती हैं, जिससे क्लैंप लोड और फास्टनिंग हार्डवेयर की सुरक्षा धीरे-धीरे कम हो जाती है।
यांत्रिक समाधान सीधे, विश्वसनीय टी नट ढीलापन रोकथाम प्रदान करते हैं। धागेदार इंसर्ट अनुप्रयोगों के लिए डिज़ाइन किए गए लॉक वॉशर अतिरिक्त घर्षण और विकृति उत्पन्न करते हैं जो घूर्णन गति का प्रतिरोध करते हैं। स्प्लिट-रिंग लॉक वॉशर, दांतेदार लॉक वॉशर और विकृत-धागे वाले लॉक वॉशर सभी फास्टनिंग हार्डवेयर असेंबली के अंदर इंटरफ़ेस घर्षण को बढ़ाकर काम करते हैं। टी नट उपयुक्त लॉक वॉशर के साथ मिलाकर यह एक अधिक स्थिर टी-स्लॉट नट कनेक्शन बनाता है, जो कंपन-प्रेरित ढीलापन का प्रतिरोध करता है। ये यांत्रिक दृष्टिकोण मानक लॉक वॉशर के अतिरिक्त कोई अन्य घटकों की आवश्यकता नहीं रखते और स्थापना के तुरंत बाद ही कार्य करने लगते हैं, कोई परिष्करण समय आवश्यक नहीं होता।
एनारोबिक थ्रेड-लॉकिंग चिपकने वाले पदार्थ थ्रेडेड इंसर्ट कनेक्शन को सुरक्षित करने के लिए एक रासायनिक दृष्टिकोण प्रस्तुत करते हैं। ये यौगिक बोल्ट और टी नट के अंतरापृष्ठ पर सूक्ष्म रिक्तियों को भर देते हैं, जिससे फास्टनिंग हार्डवेयर के घूर्णन को रोकने वाली एक बाधा बन जाती है। मध्यम-शक्ति वाले सूत्र भविष्य में अलग करने की अनुमति देते हैं, जबकि टी-स्लॉट नट की सुरक्षा को मजबूत बनाए रखते हैं। थ्रेड-लॉकिंग यौगिक वायु की अनुपस्थिति में परिष्कृत होता है और केवल तभी कठोर होता है जब बोल्ट पूरी तरह से स्थापित कर दिया जाए और थ्रेडेड इंसर्ट कनेक्शन पूरा हो जाए। औद्योगिक अनुप्रयोगों में इस विधि को पसंद किया जाता है क्योंकि यह मानक टी नट हार्डवेयर के साथ काम करती है और विशेष वॉशर या संशोधित फास्टनिंग प्रक्रियाओं की आवश्यकता नहीं होती है।
सही टॉर्क लगाना सीधे तौर पर इस बात को प्रभावित करता है कि फास्टनिंग हार्डवेयर कितनी प्रभावी ढंग से ढीला होने का विरोध करता है। कम टॉर्क लगाने से पर्याप्त क्लैम्प लोड नहीं बन पाता, जिससे कम्पन के दौरान थ्रेडेड इंसर्ट फिसल सकता है। अधिक टॉर्क लगाने से टी-नट के थ्रेड खराब हो सकते हैं या टी-स्लॉट नट का शरीर विकृत हो सकता है। निर्माता के विनिर्देशों का पालन करना और कैलिब्रेटेड टॉर्क व्रेंच का उपयोग करना सुनिश्चित करता है कि फास्टनिंग हार्डवेयर पर सुसंगत और उचित प्रीलोड लगे। प्रारंभिक असेंबली के दौरान टॉर्क मानों का दस्तावेज़ीकरण भविष्य के रखरखाव के लिए एक आधाररेखा बनाता है और यह पहचानने में सहायता करता है कि क्या टी-नट वास्तव में घूम गया है या केवल ढीला लग रहा है।
नियमित निरीक्षण से उपकरण विफलता का कारण बनने से पहले टी-नट के ढीलेपन का पता लगाया जाता है। निर्धारित कंपन निगरानी मशीनरी के संचालन में असामान्यताओं का पता लगाती है, जो फास्टनिंग हार्डवेयर के ढीलेपन का संकेत दे सकती हैं। नियमित अंतराल पर दृश्य निरीक्षण और टॉर्क सत्यापन से पुष्टि होती है कि थ्रेडेड इंसर्ट और टी-स्लॉट नट के कनेक्शन विनिर्देश के भीतर बने रहते हैं। महत्वपूर्ण असेंबलियों को अधिक बार-बार जाँच की आवश्यकता होती है, विशेष रूप से प्रथम संचालन अवधि के दौरान, जब प्रारंभिक समायोजन होता है। रखरखाव टीमों को निरीक्षण के नतीजों का लेखा-जोखा रखना चाहिए ताकि ऐतिहासिक पैटर्न स्थापित किए जा सकें और यह भविष्यवाणी की जा सके कि कौन-से फास्टनिंग हार्डवेयर स्थानों पर सबसे अधिक ढीलेपन का जोखिम है।
कार्य करने वाले वातावरण के साथ संगत फास्टनिंग हार्डवेयर सामग्री का चयन करने से ढीला होने के जोखिम में कमी आती है। आर्द्र या रासायनिक वातावरण में स्टेनलेस स्टील टी नट असेंबलीज़ जंग के कारण होने वाले आयतन परिवर्तन के कारण ढीला होने को रोकने में प्रतिरोधी होती हैं। उच्च-तापमान अनुप्रयोगों के लिए, स्थिर ऊष्मीय गुणों वाली सामग्री धागे वाले इंसर्ट की सुरक्षा को कमज़ोर करने वाले प्रसार-संकुचन चक्र को कम करती है। टी-स्लॉट नट प्रणाली का मूल्यांकन अकेले नहीं, बल्कि व्यापक असेंबली के हिस्से के रूप में किया जाना चाहिए, यह ध्यान में रखते हुए कि क्या आसपास के घटक अलग-अलग प्रसारित होते हैं और फास्टनिंग हार्डवेयर पर भिन्नात्मक तनाव उत्पन्न करते हैं।
अत्यधिक थ्रेड-लॉकिंग यौगिक टी-स्लॉट नट के गुहाओं में ओवरफ्लो कर सकता है और भविष्य में रखरखाव को जटिल बनाने वाले क्षेत्रों में कठोर हो सकता है। केवल अनुशंसित मात्रा का उपयोग करें—बोल्ट के धागों पर, फास्टनिंग हार्डवेयर के संपर्क बिंदु के पास एक छोटी सी बूँद पर्याप्त है। अतिरिक्त यौगिक कोई अतिरिक्त सुरक्षा प्रदान नहीं करता और धागेदार इंसर्ट असेंबली के भविष्य में असेंबल करने के दौरान सफाई की चुनौतियाँ पैदा करता है।
उच्च कंपन वातावरण में महत्वपूर्ण फास्टनिंग हार्डवेयर का निरीक्षण और पुनः टॉर्क करना ऑपरेशन के पहले २४ से ४८ घंटों के बाद करना चाहिए, फिर उपकरण के ड्यूटी साइकिल के आधार पर नियमित अंतराल पर। इस प्रारंभिक स्थिरीकरण अवधि के बाद, यदि उचित लॉकिंग विधियों का उपयोग किया गया हो, तो टी-स्लॉट नट आमतौर पर स्थिर रहता है। हालाँकि, ऐसे मिशन-महत्वपूर्ण अनुप्रयोगों के लिए त्रैमासिक या अर्ध-वार्षिक निरीक्षण उचित हैं, जहाँ टी नट का ढीला होना सुरक्षा समस्याएँ पैदा कर सकता है।
अधिकांश मानक लॉक वॉशर सामान्य थ्रेडेड इंसर्ट और टी नट विन्यास के साथ काम करते हैं, लेकिन कुछ विशिष्ट टी-स्लॉट नट ज्यामितियों में सीमित क्लीयरेंस होता है। हमेशा सुनिश्चित करें कि लॉक वॉशर टी नट पॉकेट के भीतर बिना किसी अटकाव या असेंबली मिसअलाइनमेंट के ठीक से फिट हो रहा है। फास्टनिंग हार्डवेयर विनिर्देश पत्रक का संदर्भ लेने से आपकी विशिष्ट टी-स्लॉट नट प्रणाली के साथ लॉक वॉशर डिज़ाइन की संगतता सुनिश्चित होती है।

2026/09/30
बहुमुखी मॉड्यूलर फ्रेमिंग के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। एक्सट्रूज़न यांत्रिकी, शक्ति लाभ और संक्षारण प्रतिरोध के बारे में जानें। विवरण अनुरोध करें।

2026/09/30
निर्माण परियोजनाओं के लिए एल्युमीनियम प्रोफाइल्स का स्रोत प्राप्त करें। अधिकतम आरओआई के लिए संरचनात्मक फ्रेमिंग, क्लैडिंग और खिड़कियों के लाभों के बारे में जानें। गाइड डाउनलोड करें।

2026/09/30
एल्युमीनियम प्रोफ़ाइल के आदर्श आकार निर्धारण की तकनीकों का स्रोत प्राप्त करें। विक्षेपण को रोकने के लिए भार, स्थान, मिश्र धातु, वातावरण और लागत कारकों का मूल्यांकन करें। गाइड डाउनलोड करें।

2026/09/30
फास्टनर विफलताओं या पुनर्कार्य के साथ संघर्ष कर रहे हैं? व्यास, पिच, सामग्री और भार के आधार पर स्क्रू आकार निर्धारण में निपुणता प्राप्त करें—साथ ही उद्योग-विशिष्ट मानकों के साथ। अभी विश्वसनीयता और अनुपालन को अनुकूलित करें।

2026/09/30
औद्योगिक इंजीनियरिंग के लिए एल्युमीनियम प्रोफ़ाइल का स्रोत प्राप्त करें। ताकत-से-वज़न अनुपात, संक्षारण प्रतिरोध और ३०% लागत बचत की खोज करें। गाइड डाउनलोड करें।

2026/09/30
ऊष्मा-प्रतिरोधी एल्युमीनियम प्रोफाइल प्रणालियाँ प्राप्त करें। औद्योगिक निर्माण के लिए थर्मल प्रसार विज्ञान और तनाव प्रबंधन रणनीतियों पर महारत हासिल करें। गाइड डाउनलोड करें।

