 EN
アルミニウムプロファイルとは? その仕組みを解説
2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/09
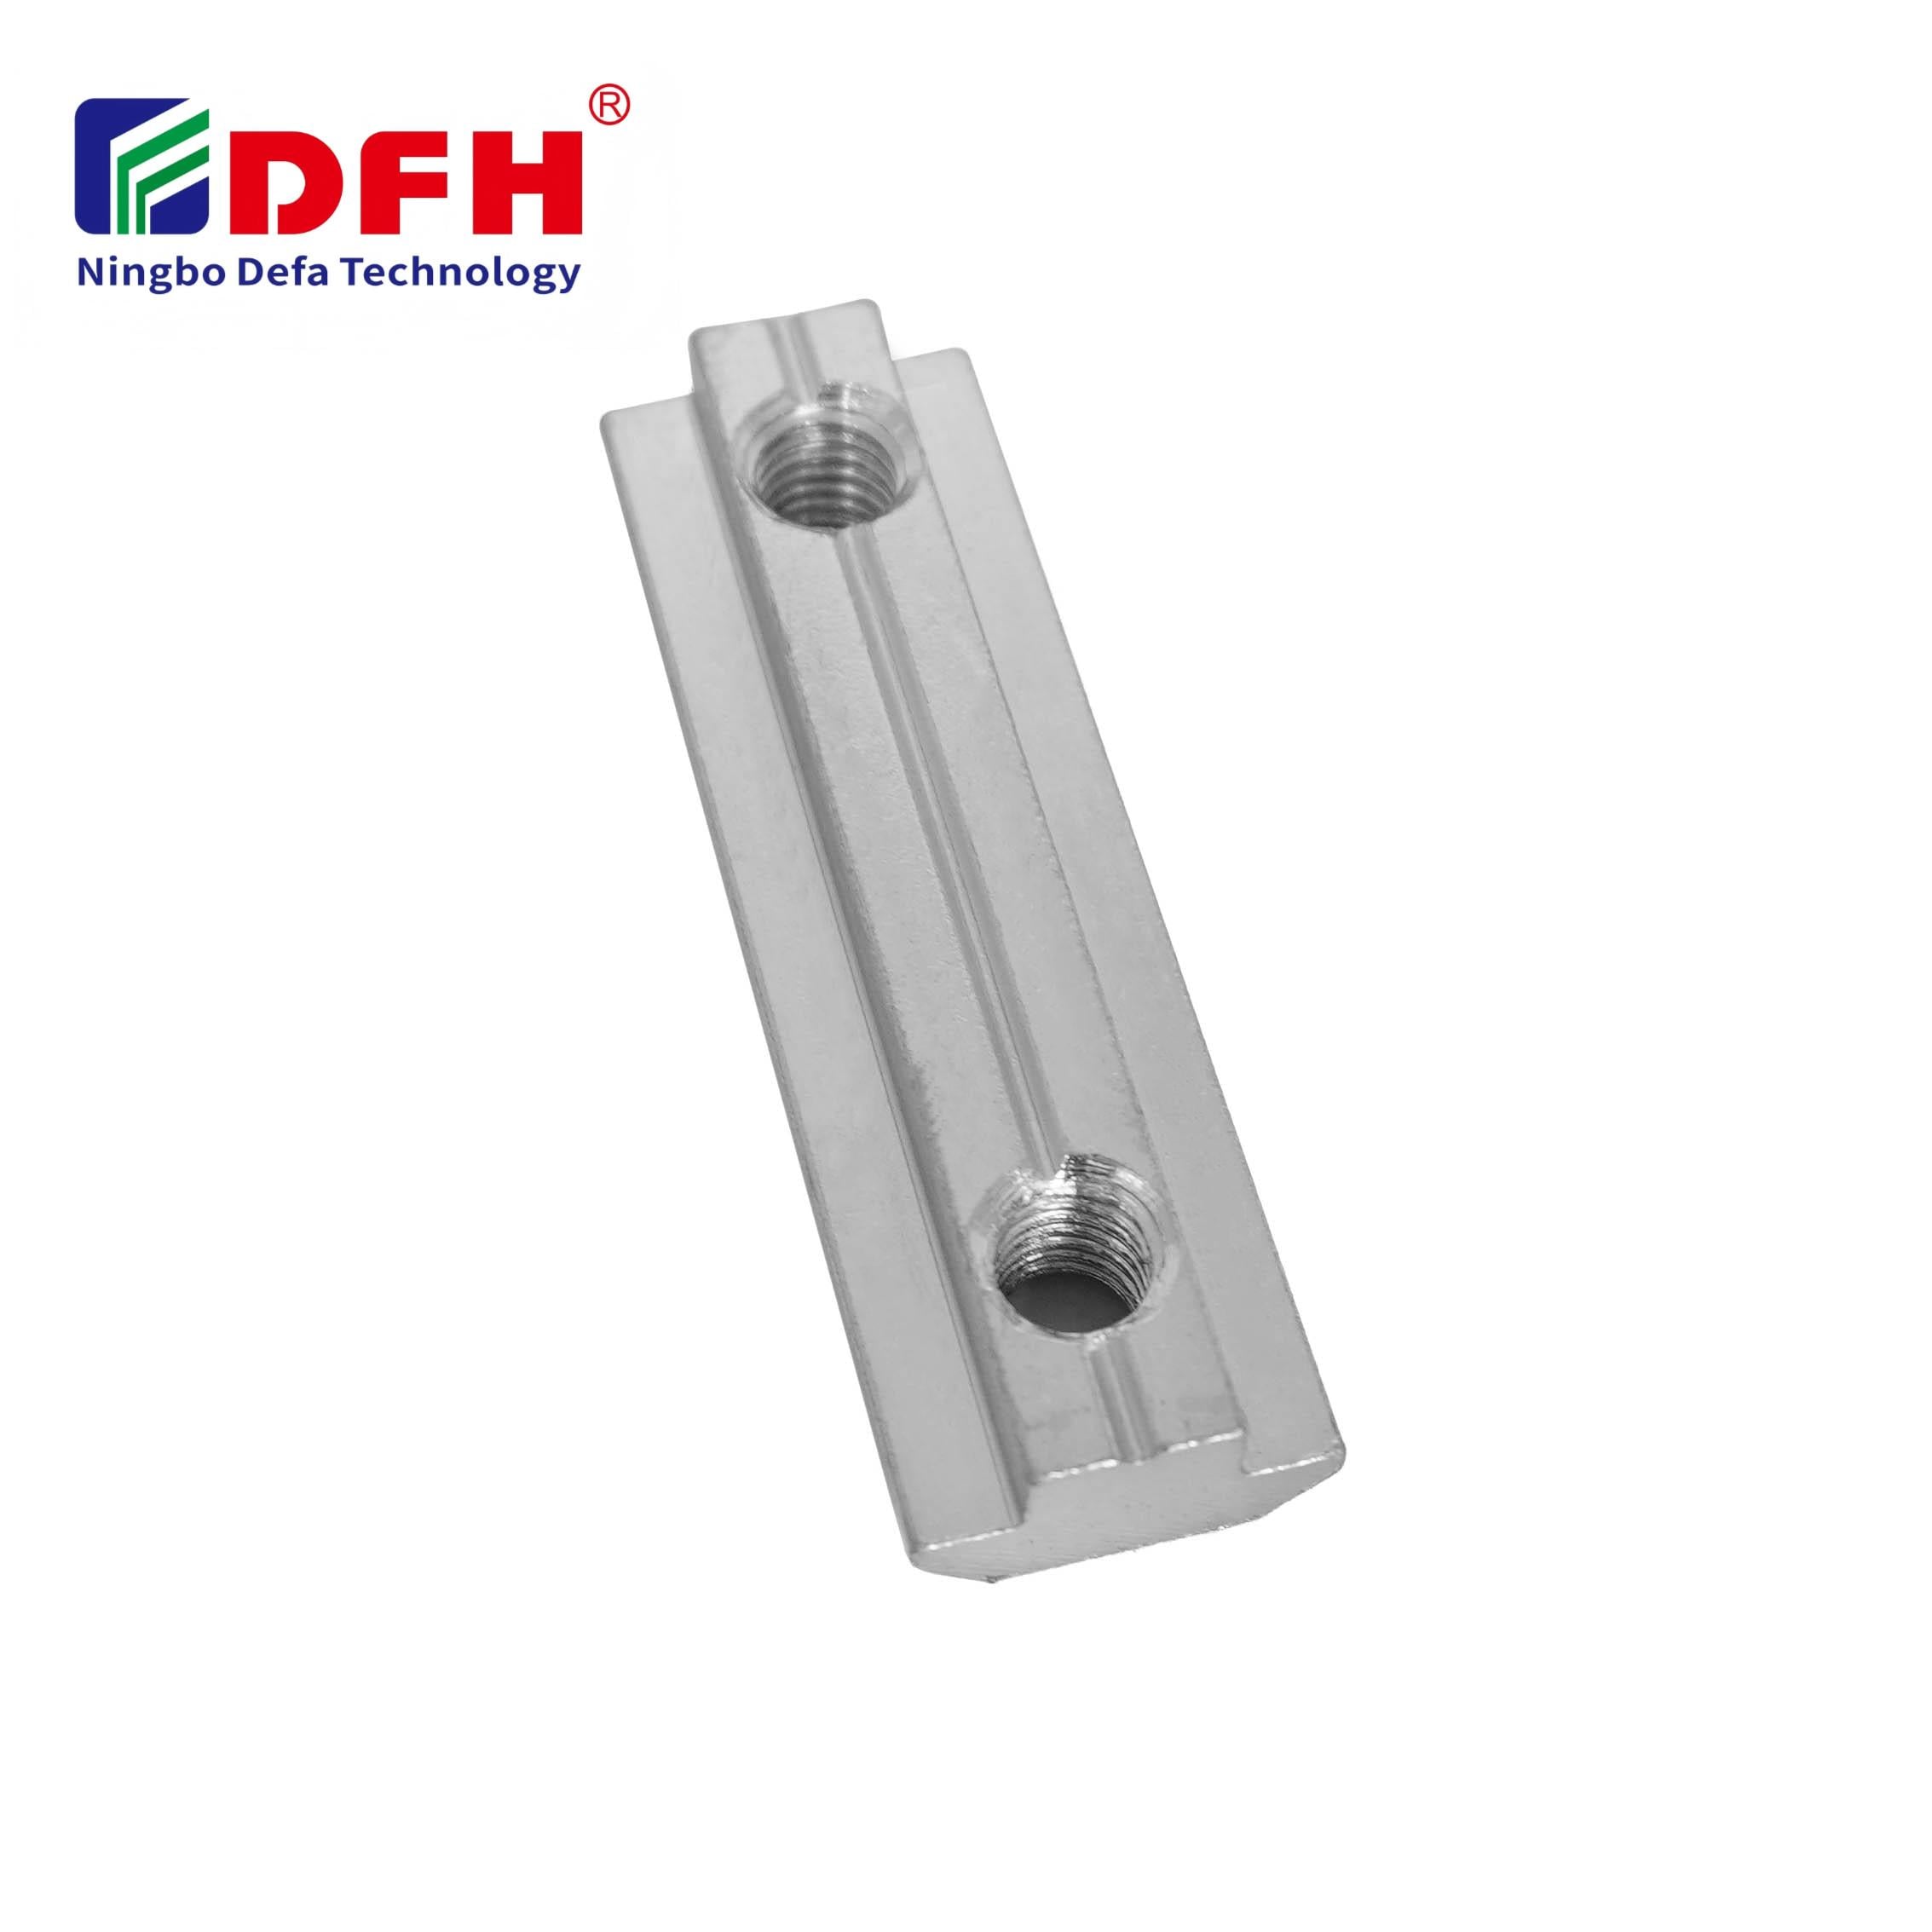
産業用組立における締結部品の不具合は長年にわたって課題となっており、その中でもTナットの緩みは設備の停止を招く最も一般的な原因の一つです。機械装置、自動化システム、構造物の組立など、あらゆる分野において、Tナットが緩むと接合部の信頼性が損なわれ、安全上のリスクが生じ、高額な再作業を余儀なくされる場合があります。緩みの根本原因を正しく理解し、実績のある防止策を確実に導入することで、設備の運用寿命全体を通じて締結部品の信頼性を確保できます。
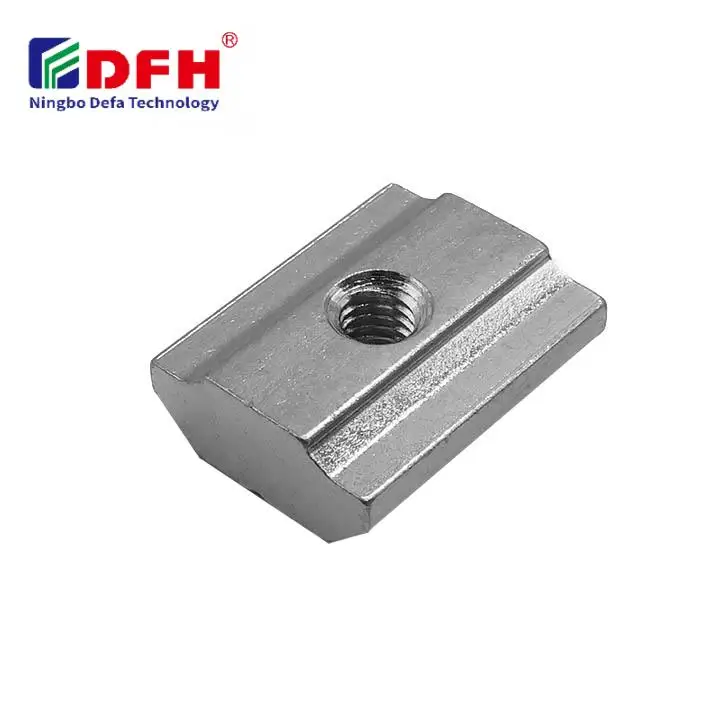
現代の産業デザインでは、柔軟性と迅速な再構成を実現するために、Tスロットナットシステムがますます広く採用されています。Tナットのねじ込み式インサート機構により、穴開けや溶接といった固定作業を伴わずに、素早く組み立てたり位置を変更したりできます。しかし、この利便性には明確な弱点も伴います。振動、熱サイクル、機械的応力などの要因により、適切な対策を講じない限り、締結部品が徐々に緩んでしまう可能性があります。本ガイドでは、現場で実際に検証された、Tナット接合部を安定・確実に保つための実践的な方法を解説します。
Tナットの緩みの主な原因は振動です。機械が稼働すると、周期的な力によってTナットとボルトの間に微小な相対運動が生じます。このわずかなずれが、締結部品を固定している摩擦力を徐々に低下させます。製造現場、輸送システム、自動化された生産ラインなどの産業環境では、Tスロットナットアセンブリが絶え間ない振動にさらされます。たとえねじ込み式インサートが当初しっかりと締まっていたとしても、持続的あるいは断続的な振動負荷により、徐々に緩んでいくことがあります。
温度変化により、材料はそれぞれ異なる率で膨張・収縮します。熱膨張係数の異なる部品をTナットで固定すると、その差によって生じる応力がねじ込み式インサート(スレッドインサート)の緩みを引き起こす可能性があります。屋外機器、炉に近接した機械、あるいは急激な温度変化を受けるシステムでは、このリスクが特に高まります。温度勾配の変化に伴い、Tナットおよび周辺のTスロット用ナットアセンブリは繰り返し微小な動きを起こし、徐々にクランプ荷重と締結部品の保持力を低下させます。
機械的な対策は、Tナットの緩み防止において簡便かつ信頼性の高い解決策を提供します。ねじ込み式インサート用途に設計されたロックワッシャーは、回転運動に対する抵抗を高めるために追加の摩擦力や塑性変形を発生させます。スプリングワッシャー(スプリットリング式)、トゥースワッシャー(歯付き式)、および変形ねじ山式ロックワッシャーは、いずれも締結部品アセンブリ内の接触面における摩擦力を高めることで機能します。 Tナット 適切なロックワッシャーと組み合わせることで、振動による緩みに強い、より安定したTスロットナット接続が実現します。これらの機械的アプローチでは、標準のロックワッシャー以外に追加部品を必要とせず、取り付け直後から即効性を発揮し、硬化時間も不要です。
嫌気性ネジ止め剤は、ネジ入りインサート接続を化学的に固定する手法です。この剤はボルトとTナットの接触面にある微細な隙間を埋め、締結部品の回転を防ぐバリアを形成します。中強度タイプは、将来的な分解を可能にしつつも、Tスロットナットの確実な固定を実現します。ネジ止め剤は空気を遮断された状態で硬化し、ボルトが完全に締め込まれ、ネジ入りインサート接続が完了した後にのみ硬化します。産業用途では、特別なワッシャーや改造された締結手順を必要とせず、標準のTナットハードウェアとの互換性が高い点から、この方法が広く採用されています。
正しいトルクの適用は、締結部品が緩みに対してどれだけ効果的に耐えられるかに直接影響します。トルクが不足すると十分な挟持力が得られず、振動によりスレッドインサートが滑動する可能性があります。逆にトルクが過大だと、Tナットのねじ山が損傷したり、Tスロットナット本体が変形するおそれがあります。メーカーが定める仕様を遵守し、校正済みのトルクレンチを用いることで、締結部品に一貫性と適切さを保った予緊力を与えることができます。初回組立時のトルク値を記録しておくと、今後の保守作業の基準となり、Tナットが実際に回転したのか、単に緩んで見えたのかを判断する手がかりにもなります。
定期点検により、設備の故障を引き起こす前の段階でTナットの緩みの進行を検出できます。振動モニタリングを計画的に実施することで、機械の運転状態に生じる異常を検知し、締結部品の緩みを示唆する兆候を早期に把握できます。目視点検およびトルク確認を定期的に行うことで、スレッドインサートおよびTスロットナット接合部が仕様範囲内に維持されていることを確認します。特に重要な組立部品については、初期の稼働期間中に発生する「初期沈み」を考慮し、より頻繁な点検を実施することが推奨されます。保守担当チームは、点検結果を記録し、過去の傾向を分析することで、どの締結部品の位置で最も緩みが発生しやすいかを予測できるようになります。
使用環境に適合した締結部品の材質を選定することで、緩みのリスクを低減できます。湿気や化学薬品にさらされる環境では、ステンレス鋼製のTナットアセンブリが腐食に強く、錆による体積膨張が引き起こす緩みを防ぎます。高温用途では、熱的特性が安定した材質を用いることで、ねじ込み式インサートの保持力を損なう原因となる熱膨張・収縮サイクルを抑制できます。Tスロットナットシステムは、周囲の部品との相互作用も考慮し、全体の組立構造の一環として評価する必要があります。たとえば、周囲の部品と異なる熱膨張率を持つ場合、締結部品に差動応力が生じる可能性があります。
過剰なネジロック剤はTスロットナットの空洞部にあふれ出し、将来的なメンテナンスを困難にする場所で硬化することがあります。推奨量のみを使用してください——締結部品の接合点付近のボルトねじ部に、ごく少量(1滴程度)塗布すれば十分です。余分な剤は締結強度を高めず、むしろ後日のネジ嵌入部品の分解時に清掃作業を困難にします。
高振動環境下での重要締結部品については、運転開始後24~48時間以内に点検・再締めを行い、その後は機器の使用サイクルに応じて定期的に点検・再締めを行ってください。この初期の落ち着き期間を経た後は、適切なロック方法が採用されていれば、Tスロットナットは通常安定した状態を保ちます。ただし、Tナットの緩みが安全上の問題を引き起こす可能性があるミッションクリティカルな用途では、四半期ごとまたは半年ごとの点検が望ましいです。
一般的なロックワッシャーの多くは、従来型のねじ込み式インサートやTナット構成に使用できますが、特殊なTスロットナット形状の中には、 clearance(隙間)が限られているものもあります。必ず、ロックワッシャーがTナットのポケット内に干渉せず、組み立て時の位置ずれを引き起こさないことを確認してください。締結部品の仕様書を参照すれば、ご使用のTスロットナットシステムとロックワッシャーの設計との互換性を確実に確認できます。

2026/09/30
多用途のモジュラー構造用アルミニウムプロファイルを調達。押出成形の原理、強度特性、耐食性について学びましょう。詳細はお問い合わせください。

2026/09/30
建設プロジェクト向けアルミニウムプロファイルを調達。構造フレーミング、外装材、窓枠への応用と投資対効果(ROI)向上のポイントを解説。ガイドをダウンロード。

2026/09/30
最適なアルミニウムプロファイルサイズの選定方法を解説。荷重、設置空間、合金種類、使用環境、コストといった要素を総合的に評価し、たわみを防ぎましょう。ガイドをダウンロード。

2026/09/30
締結不良や再作業に悩んでいませんか? 直径、ピッチ、材質、荷重に加え、業界ごとの規格を踏まえたねじサイズ選定をマスターし、信頼性と規制準拠を最適化しましょう。

2026/09/30
産業機械・設備向けアルミニウムプロファイルを調達。高強度・軽量性、優れた耐食性、および約30%のコスト削減効果をご紹介。ガイドをダウンロード。

2026/09/30
耐熱性アルミニウム押出成形材システムを調達。産業用建物向けの熱膨張の原理と応力管理戦略を習得しましょう。ガイドをダウンロード。

