 EN
Czym są profile aluminiowe i jak działają?
2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/09
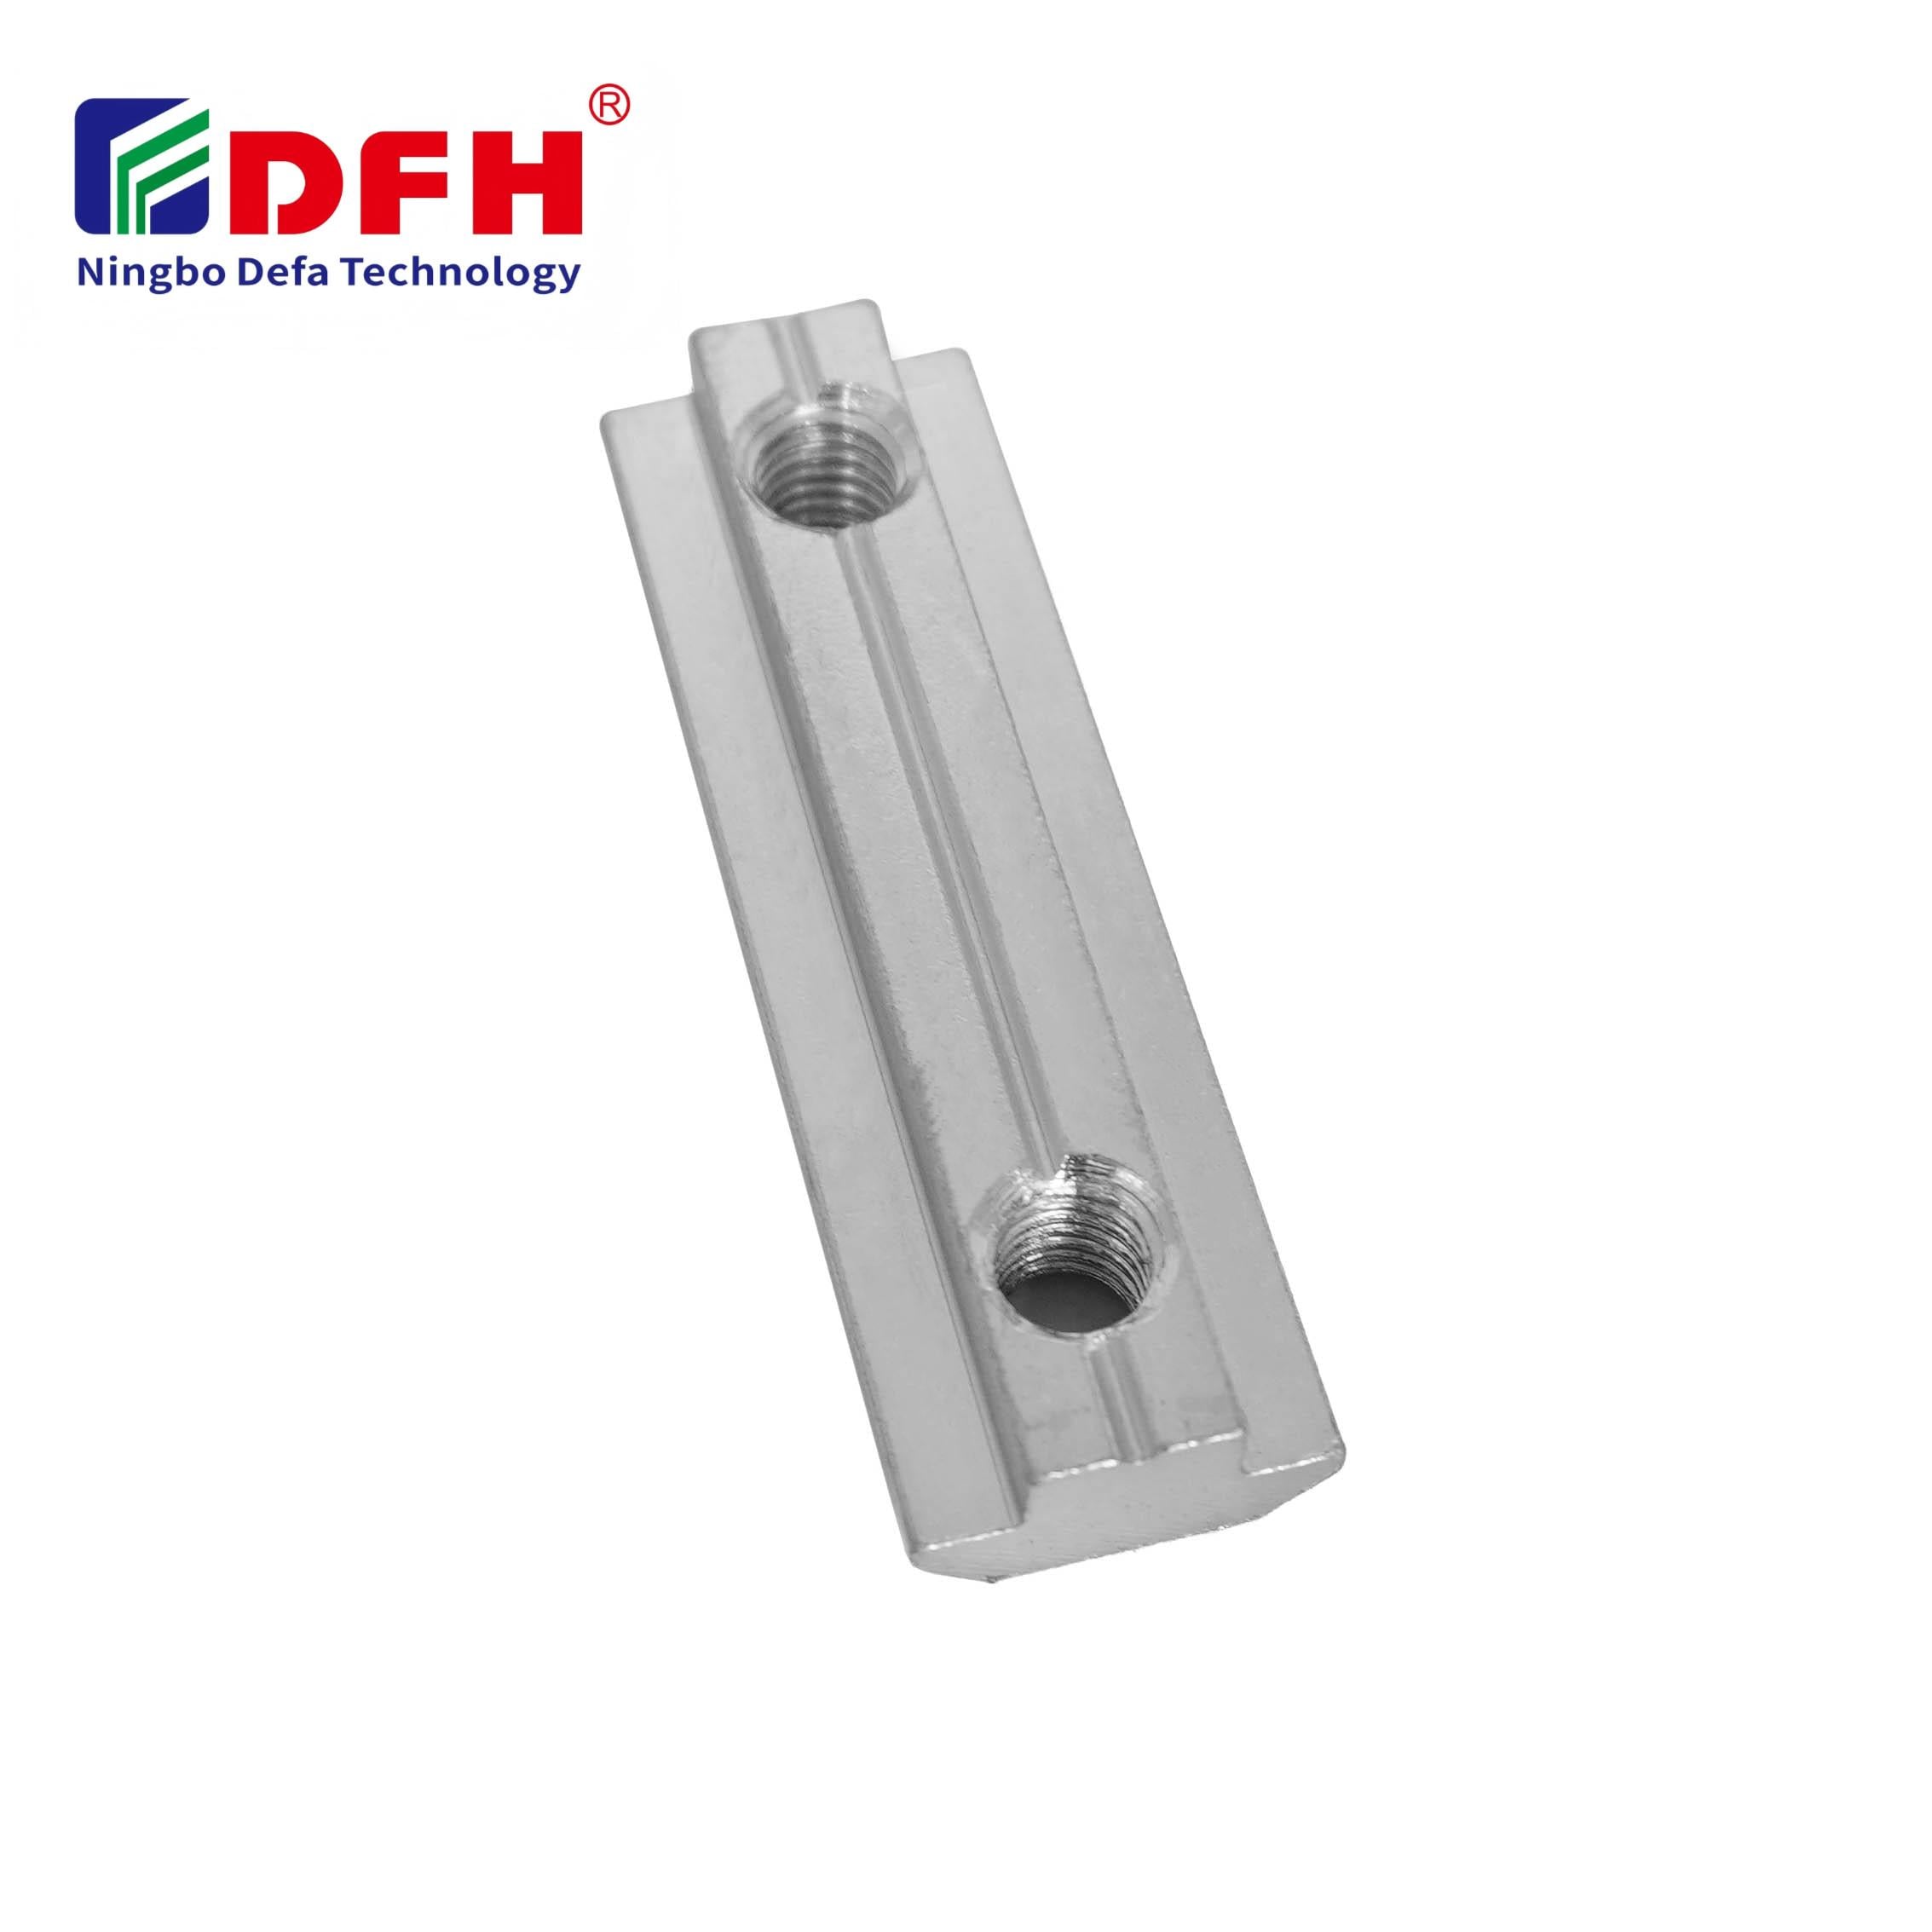
Awarie elementów mocujących w montażu przemysłowym stanowią trwałe wyzwanie, a poluzowanie się nakrętek T należy do najczęstszych przyczyn przestoju sprzętu. Niezależnie od tego, czy chodzi o maszyny, systemy automatyki czy zespoły konstrukcyjne, luźna nakrętka T może naruszyć integralność połączenia, stworzyć zagrożenia dla bezpieczeństwa oraz spowodować kosztowne prace naprawcze. Zrozumienie przyczyn podstawowych i wdrożenie sprawdzonych strategii zapobiegawczych zapewnia, że elementy mocujące pozostają bezpieczne przez cały okres eksploatacji sprzętu.
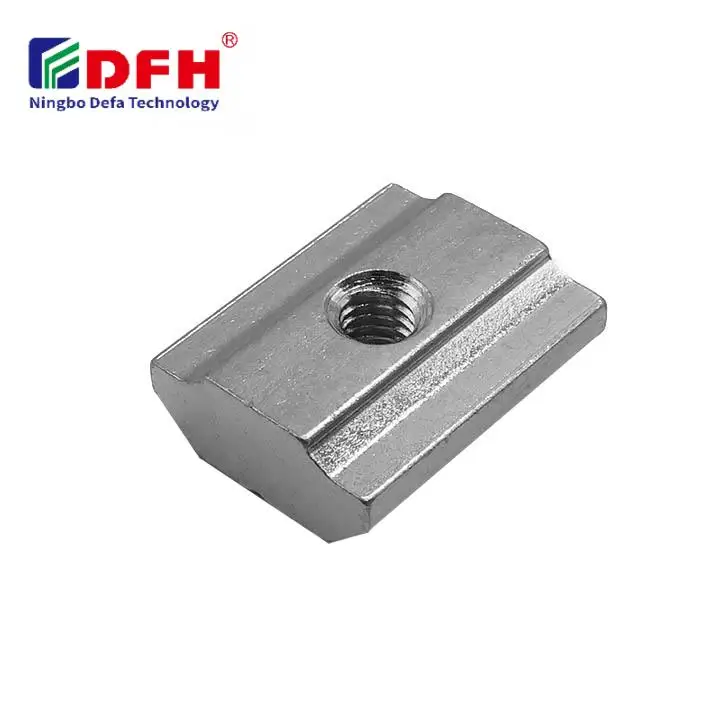
Nowoczesne projektowanie przemysłowe coraz częściej opiera się na systemach nakrętek T-slot zapewniających elastyczność i szybką rekonfigurację. Mechanizm wkładki gwintowanej nakrętki T umożliwia szybkie montaż i ponowne pozycjonowanie bez konieczności trwałego wiercenia lub spawania. Jednak ta wygoda wiąże się z charakterystyczną wadą: drgania, cykliczne zmiany temperatury oraz naprężenia mechaniczne mogą stopniowo poluzować elementy mocujące, jeśli nie zostaną podjęte odpowiednie środki ostrożności. W niniejszym przewodniku omówione są praktyczne, sprawdzone w warunkach terenowych metody zapewniające stabilność i bezpieczeństwo połączeń za pomocą nakrętek T.
Wibracje są główną przyczyną większości przypadków poluzowania nakrętek T. Podczas pracy maszyn siły cykliczne powodują mikroruchy między nakrętką T a śrubą. Każdy mały przesuw zmniejsza tarcie utrzymujące elementy mocujące w miejscu. Środowiska przemysłowe – takie jak hale produkcyjne, systemy transportowe oraz zautomatyzowane linie montażowe – narażają zespoły nakrętek do prowadnic T na stałe wibracje. Nawet wkładka gwintowa, która początkowo wydaje się dobrze dokręcona, może stopniowo się poluzować pod wpływem trwałych lub okresowych obciążeń wibracyjnych.
Fluktuacje temperatury powodują rozszerzanie się i kurczenie się materiałów w różnym tempie. Gdy nakrętka T łączy elementy o niezgodnych współczynnikach rozszerzalności cieplnej, powstające naprężenia mogą poluzować wkładkę gwintowaną. Zwiększone ryzyko występuje w przypadku sprzętu zewnętrznego, maszyn umieszczonych w pobliżu pieców lub systemów narażonych na gwałtowne zmiany temperatury. Nakrętka T oraz otaczająca ją zespół nakrętek do rowków T ulegają powtarzającym się mikroruchom w miarę przesuwania się gradientów termicznych, co stopniowo zmniejsza siłę docisku i bezpieczeństwo połączeń śrubowych.
Rozwiązania mechaniczne zapewniają proste i niezawodne zapobieganie poluzowaniu się nakrętek T. Podkładki zabezpieczające przeznaczone do zastosowania z wkładkami gwintowanymi generują dodatkowe tarcie i odkształcenie, które hamuje ruch obrotowy. Podkładki z podziałem pierścieniowym, podkładki zębate oraz podkładki z odkształconym gwintem działają poprzez zwiększenie tarcia na powierzchni styku w całym zestawie połączenia śrubowego. The Matka T-kształtna połączenie z odpowiednimi podkładkami zabezpieczającymi tworzy bardziej stabilne połączenie nakrętki do rowka T, odporno na poluzowanie spowodowane wibracjami. Te metody mechaniczne nie wymagają dodatkowych elementów poza standardowymi podkładkami zabezpieczającymi i działają od razu po montażu, bez potrzeby czasu utwardzania.
Anaerobowe związki zabezpieczające gwint stanowią chemiczne podejście do zabezpieczania połączeń wkładek gwintowanych. Te środki wypełniają mikroskopijne puste przestrzenie na styku śruby i nakrętki do rowka T, tworząc barierę uniemożliwiającą obrót elementów złącznych. Preparaty o średniej wytrzymałości pozwalają na późniejsze rozmontowanie, zapewniając jednocześnie skuteczne zabezpieczenie nakrętek do rowka T. Związek zabezpieczający gwint utwardza się w warunkach braku tlenu, twardniejąc dopiero po pełnym zamontowaniu śruby i zakończeniu połączenia wkładki gwintowanej. W zastosowaniach przemysłowych preferuje się tę metodę, ponieważ działa ona z użyciem standardowych nakrętek do rowka T, bez konieczności stosowania specjalnych podkładek ani modyfikacji procedur dokręcania.
Dokładne zastosowanie momentu dokręcania ma bezpośredni wpływ na skuteczność, z jaką elementy mocujące opierają się luzowaniu. Zbyt niski moment dokręcania powoduje niewystarczające obciążenie dociskowe, co umożliwia przesuwanie się wkładki gwintowej pod wpływem drgań. Zbyt wysoki moment dokręcania może spowodować uszkodzenie gwintu nakrętki T lub odkształcenie korpusu nakrętki do rowka T. Stosowanie się do specyfikacji producenta oraz użycie skalibrowanych kluczy momentowych zapewnia stałe i odpowiednie wstępne obciążenie elementów mocujących. Dokumentowanie wartości momentu dokręcania podczas pierwszego montażu tworzy punkt odniesienia do późniejszego konserwowania i ułatwia ustalenie, czy nakrętka T rzeczywiście się obróciła, czy jedynie wydaje się luźna.
Okresowe inspekcje wykrywają stopniowe obluzowanie nakrętek T zanim doprowadzi to do awarii sprzętu. Zaplanowane monitorowanie wibracji pozwala wykryć anomalie w działaniu maszyn, które mogą wskazywać na obluzowanie elementów mocujących. Wizualna kontrola oraz weryfikacja momentu dokręcenia w regularnych odstępach czasu potwierdzają, że połączenia wkładek gwintowanych i nakrętek do rowków T pozostają w granicach specyfikacji. Zespolone elementy krytyczne wymagają częstszych kontroli, szczególnie w początkowym okresie eksploatacji, gdy zachodzi pierwotne osiadanie. Zespół konserwacyjny powinien dokumentować wyniki inspekcji, aby ustalić wzorce historyczne i przewidzieć, które miejsca połączeń mocujących narażone są na największe ryzyko obluzowania.
Wybór materiałów elementów mocujących zgodnych ze środowiskiem pracy zmniejsza ryzyko ich poluzowania. Zespolone nakrętki T ze stali nierdzewnej odporno są na korozję w wilgotnym lub chemicznym środowisku, gdzie objętościowe zmiany spowodowane rdzą zwykle prowadziłyby do poluzowania. W zastosowaniach wysokotemperaturowych materiały o stabilnych właściwościach termicznych zmniejszają cykliczne rozszerzanie i kurczenie się, które podważa bezpieczeństwo wkładek gwintowanych. System nakrętek do rowków T należy oceniać nie w oderwaniu od reszty konstrukcji, lecz jako część szerszego zespołu, uwzględniając możliwość różnicy w rozszerzalności otaczających komponentów, która może powodować naprężenia różnicowe w elemencie mocującym.
Nadmiar środka zapobiegającego poluzowaniu gwintu może wylać się do wnęk nakrętek T-slot i stwardnieć w miejscach utrudniających późniejszą konserwację. Używaj wyłącznie zalecanej ilości – wystarczy mała kropla na gwincie śruby w pobliżu punktu połączenia z elementami mocującymi. Nadmiar środka nie zwiększa bezpieczeństwa połączenia, a jedynie utrudnia jego czyszczenie podczas późniejszego rozmontowywania zespołu wkładki gwintowej.
Kluczowe elementy mocujące w środowiskach o wysokim poziomie wibracji należy sprawdzać i ponownie dokręcać po pierwszych 24–48 godzinach pracy, a następnie w regularnych odstępach czasu zależnych od cyklu eksploatacyjnego urządzenia. Po tym początkowym okresie osiadania nakrętka T-slot zwykle pozostaje stabilna, o ile zastosowano odpowiednie metody zabezpieczania przed poluzowaniem. Jednak w zastosowaniach krytycznych pod względem bezpieczeństwa, gdzie poluzowanie nakrętki T może prowadzić do zagrożeń, zalecane są kontrole co kwartał lub co pół roku.
Większość standardowych podkładek zabezpieczających działa z konwencjonalnymi wkładkami gwintowanymi i nakrętkami typu T, ale niektóre specjalizowane geometrie nakrętek do rowków T mają ograniczoną wolną przestrzeń. Zawsze sprawdzaj, czy podkładka zabezpieczająca prawidłowo zmieści się w gnieździe nakrętki typu T bez zakleszczenia lub powodowania nieprawidłowego ustawienia przy montażu. Zapoznanie się z kartą techniczną elementów mocujących zapewnia zgodność projektu podkładki zabezpieczającej z konkretnym systemem nakrętek do rowków T.

2026/09/30
Zakup profilów aluminiowych do uniwersalnych, modułowych konstrukcji. Poznaj zasadę wytłaczania, korzyści wynikające z wytrzymałości oraz odporność na korozję. Zażądaj szczegółów.

2026/09/30
Zakup profilów aluminiowych do projektów budowlanych. Poznaj korzyści zastosowania w konstrukcjach nośnych, okładzinach i oknach pod kątem maksymalnego zwrotu z inwestycji (ROI). Pobierz przewodnik.

2026/09/30
Zakup optymalnych technik doboru rozmiaru profilu aluminiowego. Dokonaj oceny obciążenia, dostępnej przestrzeni, stopu, warunków środowiskowych oraz czynników kosztowych, aby zapobiec ugięciu. Pobierz przewodnik.

2026/09/30
Problemy z awariami elementów łączących lub konieczność poprawek? Opanuj dobór śrub pod kątem średnicy, skoku gwintu, materiału i obciążenia – wraz ze standardami branżowymi. Zoptymalizuj niezawodność i zgodność już dziś.

2026/09/30
Zakup profilów aluminiowych do inżynierii przemysłowej. Odkryj korzyści wynikające z wysokiego stosunku wytrzymałości do masy, odporności na korozję oraz oszczędności do 30% kosztów. Pobierz przewodnik.

2026/09/30
Znajdź odporno na ciepło systemy profili aluminiowych. Poznaj zasady rozszerzalności termicznej oraz strategie zarządzania naprężeniami w budowlach przemysłowych. Pobierz przewodnik.

